
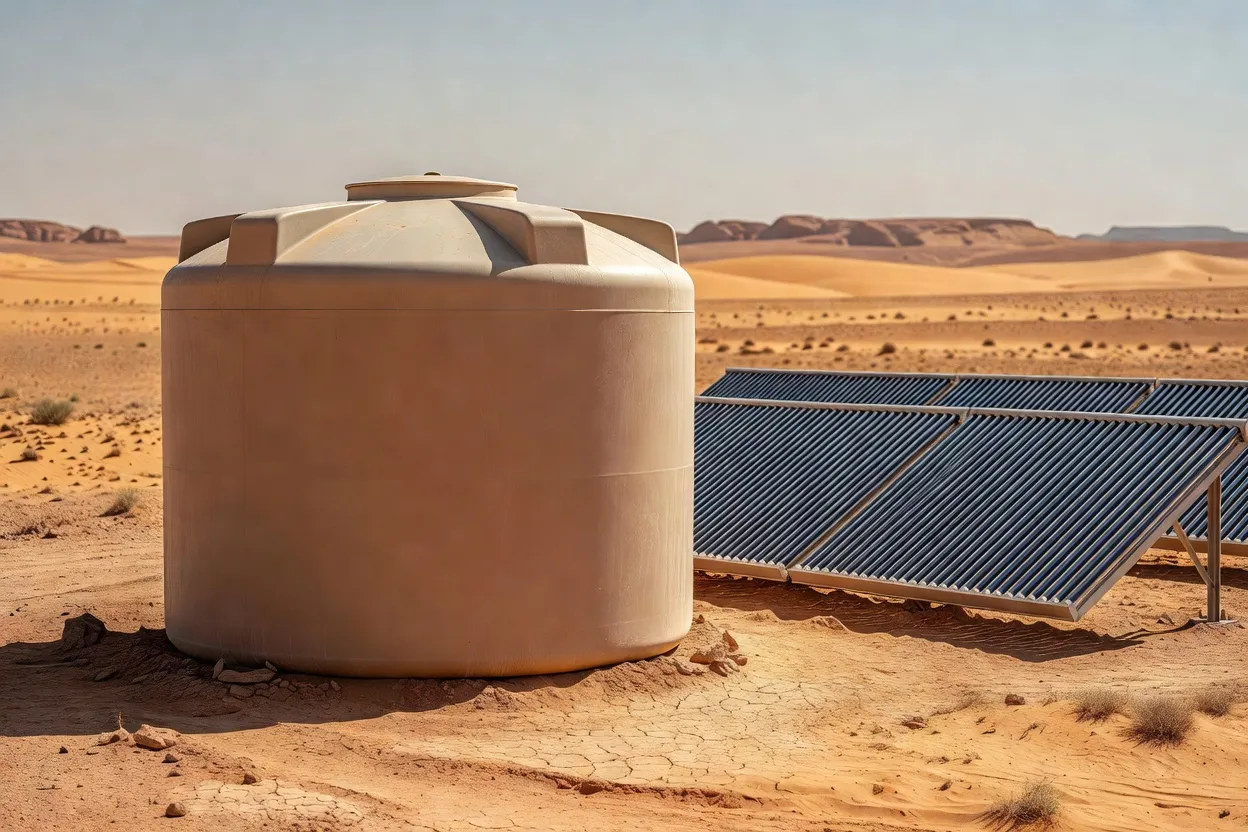
モロッコの事例研究は回転成形の最大の制約である持続加熱の必要性に太陽熱を当てているが、低炭素熱源自体がサイクル短縮やエネルギー低減を証明するわけではない。利用可能な記述では太陽熱が排出とエネルギーコストを削減する可能性を指摘するが、検証済みの前後比較kWh値、金型温度プロファイル、または閉じた生産試験の結果は示していない。
太陽熱の事例
この研究は再生可能電力を一般的な工場購入品として扱うのではなく、ロトモールディングの実需に太陽熱設備を位置づける点で有用だ。太陽熱は使用可能な温度でプロセスに到達し、オーブンサイクルを通じて利用可能でなければならない。そのため貯蔵、バックアップ加熱、熱伝達損失、生産タイミングがプラント結果に含まれる。
研究記述は太陽熱がプロセス高熱需要を許容コストで満たせれば排出とエネルギーコストを削減し得ると述べる。これは実行可能性の表明であって実測のライン結果ではない。公開ページに検証済みサイクルエネルギーベースラインはなく、エネルギー/部品の新値も与えられていない。メンテナンス担当者はこの事例研究だけでセットポイント低下を承認する根拠を持たない。
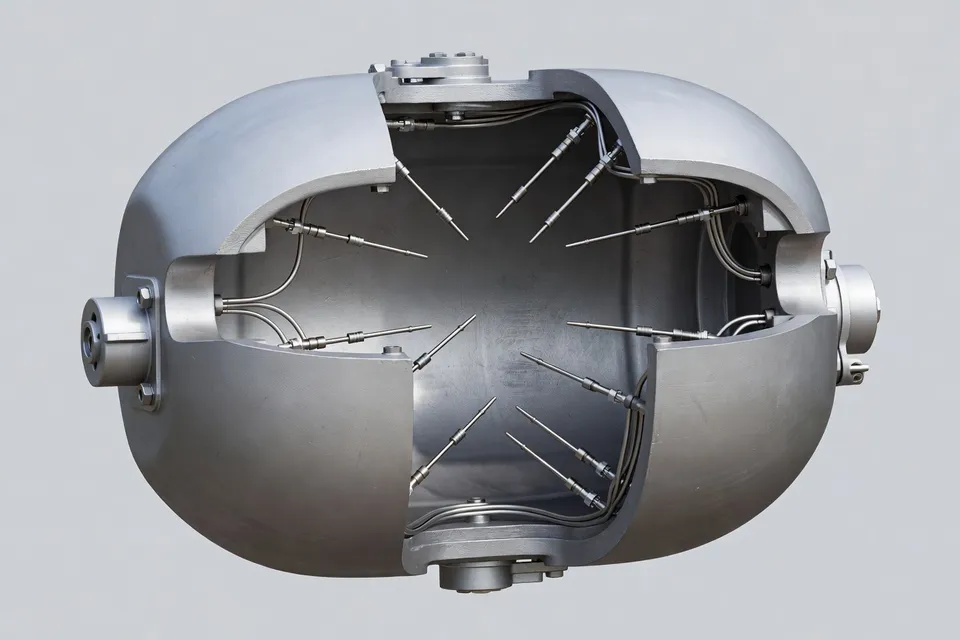
試験ではまず金型内ポリマーの溶融・融合挙動を制御点とする。オーブン空気温度は一つの信号に過ぎない。プロセッサーは金型または負荷の温度トレース、要求内部条件到達時間、脱型前冷却時間を必要とする。同一計装をベースラインと提案低温条件の両方で用いる。
バーナーではなくサイクル
オーブン設定温度を下げれば熱入力は減るが、問題が他に移る可能性もある。不完全融合、薄肉、気泡、反り、衝撃性能低下、寸法ずれがオーブン通過後に現れ得る。燃料は節約できても不良品が増えればサイクルエネルギー利得は示せない。
射出成形冷却設計に関する提供資料は測定問題を強調するがロトモールディング結果は証明しない。不均一冷却は内部応力を生み反りを起こす。ロトモールディングは射出成形と同じ金型充填・冷却配置を使わないため、方法を自動的に転用できない。実務的要点は温度均一性と冷却履歴が合格計画に含まれることだ。
射出成形の冷却チャネルと反り対策に関する指針は背景情報であって、ロトモールディングサイクルを低温で回せる証拠ではない。それらのページは別のプロセスを記述しており、熱伝達経路と部品形成機構が異なる。欠けているロトモールディングベースラインは補えない。
QAが拒否すべき点
QAは部品レベル測定を伴わない燃料または太陽熱主張のみを根拠とする低温変更を拒否すべきだ。リリースパッケージにはベースラインと試験ロット、樹脂識別、チャージ重量、金型識別、オーブンプロファイル、回転速度、内部温度トレース、冷却時間、部品重量、肉厚検査、寸法、製品に必要な機械・機能試験を含める。
不良モードは記録し、平均化してはならない。平均エネルギー値は少数の未融合品を隠し、平均サイクル時間は加熱節約を相殺する冷却延長を隠す。したがって合格判断はエネルギー/合格品を用い、スクラップ・手直し・リリース遅延量を別フィールドとして保持する。
ロットが定義されれば比較は単純である:
| 測定項目 | ベースライン | 低温試験 |
|---|---|---|
| エネルギー/合格品 | 未報告 | 未報告 |
| サイクル時間 | 未報告 | 未報告 |
| 太陽熱寄与 | 未報告 | 未報告 |
| 品質リリース結果 | 未報告 | 未報告 |
公開証拠では何も動いていない。ペア生産測定が提供されなかったためだ。これは太陽熱アプローチが非現実的であることを意味しない。主張できる限界を設定しただけだ。
次のロット
次の有用なステップは1金型・1樹脂グレードでの管理試験で、従来加熱サイクルをベースラインとして保持する。プラントはスタートアップ変動と通常冷却ばらつきを捉えるのに十分な部品を生産し、バーナー出力ではなくエネルギー/合格品で比較する。融合、肉厚、寸法、衝撃性能、リリースタイミングが既存QA限界を超えたら試験を中止する。
モロッコ事例はロトモールディングをエネルギー多消費にする熱需要に対処する点で試験キューに値する。ただしサイクルエネルギー低減の生産主張はまだ得ていない。その主張は熱源自体ではなく、試験ロット、メーター データ、QAリリース記録に属する。
編集部の見解
- 低温ロトモールドサイクルを省エネと呼ぶ前に、工場は何を測定すべきか?
- バーナー出力だけではなく、合格部品1個あたりのエネルギー量を測る。金型、樹脂グレード、投入重量、回転パターン、オーブン設定、冷却方法、離型条件をすべて固定し、内部温度トレースとサイクル全体を記録する。熱量が減っただけで溶融が遅れ、冷却が長くなり、スクラップや手直しが増えれば、燃料は減っても製造エネルギーコストは下がらない。
- 太陽熱利用のシミュレーションだけで、オーブン設定温度の引き下げをQAが承認してよいか?
- 承認できない。QAは樹脂ロット、金型、投入量、オーブンプロファイル、回転速度、内部温度トレース、冷却時間、寸法、肉厚、機械的試験結果を揃えたベースラインと実機ロットの比較を要求する。太陽熱モデルは試験実施の根拠にはなるが、部品レベルのデータなしに量産設定を解放することはできない。
- ロトモールドでオーブン空気温度だけを管理点にするのはなぜ不十分か?
- 金型または成形品の温度トレースと、必要な溶融状態に到達するまでの時間を確認する必要がある。オーブン空気温度では、樹脂の溶融・ゲル化が部品全体で均一かどうかわからず、離型前の冷却状態もほとんどわからない。設定温度を下げただけで薄肉部、気泡、衝撃性能低下、反り、寸法ずれが発生する可能性がある。
- 低温トライアルの承認資料に何を揃えるべきか?
- ベースラインとトライアルロットの記録を一緒に保管する。グレードコード、ロット情報、金型・投入量、オーブン・回転条件、内部温度トレース、冷却時間、部品重量、肉厚測定、寸法、離型試験結果をすべて含める。スクラップ、手直し、遅延リリース、合格品は平均値に隠さず別項目で管理する。
- 初回生産トライアルはどのように進めるべきか?
- 同一金型・同一樹脂グレードで現在の加熱サイクルをベースラインとし、提案する低温条件を同じ測定方法で比較する。起動変動や冷却ばらつきを捉えられる数量を実施し、溶融状態、肉厚、寸法、衝撃性能、離型タイミングのいずれかが既存限界を超えた時点で中止する。初めの数個が合格でもすぐに設定を拡大してはならない。
- 太陽熱導入が現実的に改善できるのは、サイクル短縮が確認される前でも何か?
- 使用可能な熱がプロセス窓内で得られれば、既存熱源の消費量や排出量を低減できる。ただし、それだけでサイクル短縮や合格部品あたりのエネルギー低減が証明されるわけではない。蓄熱、バックアップ加熱、熱損失、太陽光の可用性、生産タイミングをすべて計画に織り込む必要がある。
出典・参考文献
- 1.Dave Sullivan. (2026, October 27). Turning down the heat. Canadian Plastics.
- 2.Plastics Engineering. (2026, October 29). Solar energy for rotational molding: A case study from Morocco. Plastics Engineering.
- 3.Plastics Engineering. Automotive shredder residue targets concrete applications. Plastics Engineering.
- 4.Lilli Manolis Sherman. (2026, October 27). October 2026: A mostly flat-to-down price trajectory for volume resins. Plastics Technology.
- 5.Plastics Engineering. New era of extrusion machine AI to smart factory. Plastics Engineering.
- 6.Induscor Partners. Operational excellence in plastics and composites plants: EBITDA, PPWR, and circular economy. Induscor Partners.
- 7.Plastics Engineering. Cooling design in injection molding. Plastics Engineering.
- 8.PubMed Central. PMC11991609. PubMed Central.
- 9.Manufyn. Cooling channels. Manufyn.
- 10.Aprios. Injection molding defects: Warping causes and fixes. Aprios.