
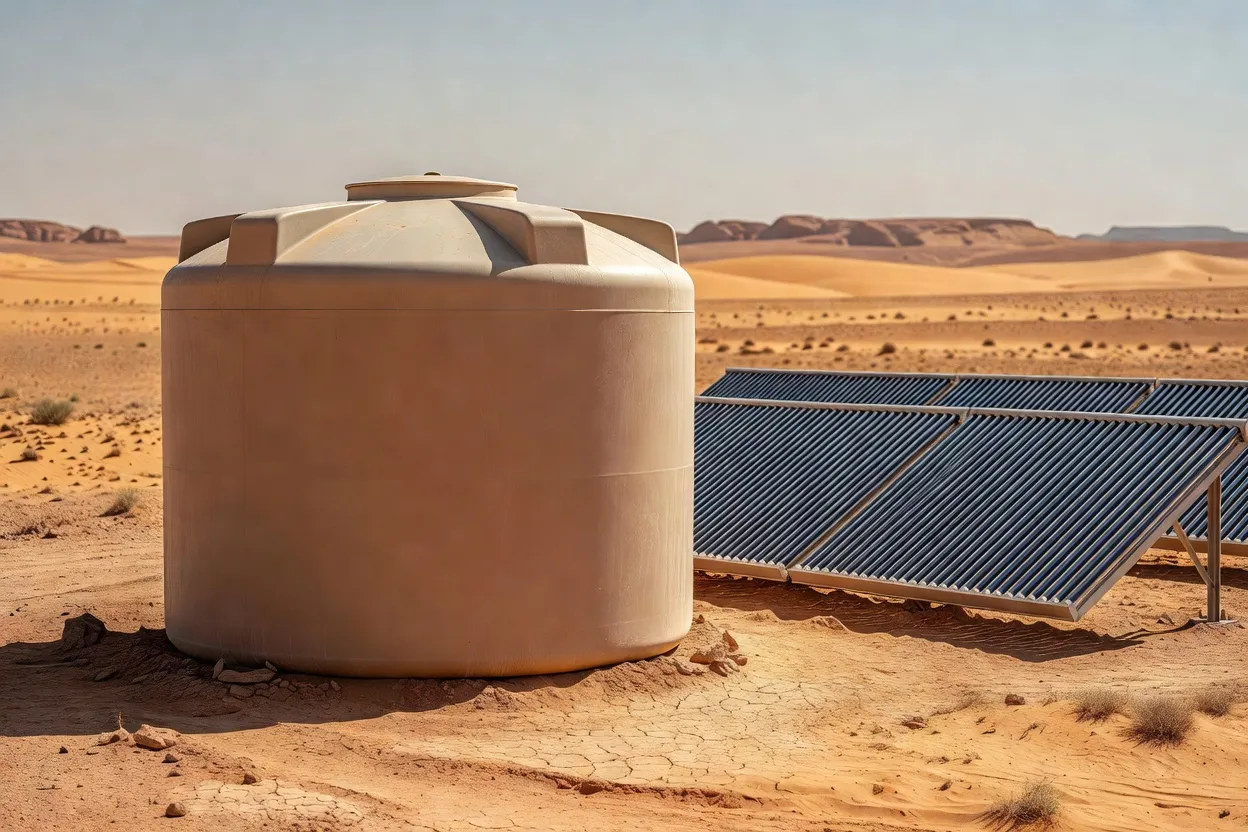
모로코 사례 연구는 회전 성형의 가장 까다로운 운영 제약인 지속적인 열 수요를 태양열과 나란히 놓는다. 저탄소 열원이 그 자체로 더 짧거나 에너지 소비가 적은 사이클을 증명하지는 않는다. 공개된 설명은 태양열을 배출과 에너지 비용 절감 경로로 지목하지만, 검증된 전후 킬로와트시 결과나 금형 온도 프로파일, 폐쇄 생산 시험은 제공하지 않는다.
로토몰딩 라인에서 이 구분은 중요하다. 가공자는 동일한 열 부하를 더 긴 가열, 느린 겔화 또는 연장된 냉각으로 유지하면서 버너 수요를 줄일 수 있다. 관련 측정은 단순히 열원이 아니다. 에너지당 합격 부품이며, 정해진 금형·수지 등급·충전량·오븐 온도·회전 스케줄·이형 조건과 연결된다.
태양열 사례
모로코 연구는 재생 전기를 일반 공장 구매로 취급하지 않고, 실제 로토몰딩 수요에 태양열 장비를 맞춰본다는 점에서 의미가 있다. 태양열은 사용 가능한 온도로 공정에 도달해야 하며 오븐 사이클 내내 유지되어야 한다. 따라서 저장·보조 가열·열 전달 손실·생산 타이밍이 플랜트 결과에 포함된다.
연구 설명은 태양열이 공정의 높은 열 수요를 수용 가능한 비용으로 충족할 수 있다면 배출과 에너지 비용을 줄일 수 있다고 밝힌다. 이는 타당성 진술이지 측정된 라인 결과가 아니다. 공개된 페이지에는 검증된 사이클 에너지 기준선이 없으며, 부품당 에너지에 대한 새로운 수치도 없다. 따라서 유지보수 담당자는 사례 연구만으로 낮은 설정점을 승인할 근거가 없다.
시험에서는 첫 번째 제어점이 금형 내부의 폴리머 용융·융착 거동이어야 한다. 오븐 공기 온도는 하나의 신호일 뿐이다. 가공자는 금형 또는 부하의 온도 추적, 요구 내부 조건 도달 시간, 탈형 전 냉각 시간을 필요로 한다. 동일한 계측을 기준선과 제안된 저온 조건 모두에 적용해야 한다.
사이클, 버너가 아니다
오븐 설정점을 낮추면 열 입력은 줄일 수 있지만, 다른 곳에서 문제가 발생할 수 있다. 불완전 융착·얇은 부분·기포·변형·낮은 충격 성능·치수 변동이 오븐을 나온 부품에서 나타날 수 있다. 연료는 절감했으나 재분쇄로 보내는 부품이 늘어난 라인은 사이클 에너지 이득을 입증하지 못했다.
사출 성형 냉각 설계에 관한 제공 자료는 측정 문제를 강조하지만 로토몰딩 결과를 증명하지는 않는다. 불균일 냉각은 내부 응력을 일으키고 변형을 유발할 수 있다. 로토몰딩은 사출 성형과 동일한 금형 충전·냉각 방식을 사용하지 않으므로 방법을 자동으로 적용할 수 없다. 실질적인 요점은 온도 균일성과 냉각 이력이 합격 계획에 포함되어야 한다는 것이다.
사출 성형의 냉각 채널과 변형 수정 지침은 배경 자료일 뿐, 로토몰딩 사이클을 더 낮은 온도로 운전할 수 있다는 증거가 아니다. 해당 페이지는 다른 공정, 다른 열 전달 경로와 부품 형성 메커니즘을 설명한다. 누락된 로토몰딩 기준선을 제공할 수 없다.
QA가 거부해야 할 것
QA는 부품 수준 측정 없이 연료 또는 태양열 주장만 있는 경우 저온 변경을 거부해야 한다. 릴리스 패키지에는 기준선과 시험 로트, 수지 식별, 충전량, 금형 식별, 오븐 프로파일, 회전 속도, 내부 온도 추적, 냉각 시간, 부품 중량, 벽 두께 검사, 치수, 제품에 필요한 기계적·기능 시험이 포함되어야 한다.
불량 모드는 평균화하지 않고 기록해야 한다. 평균 에너지 수치는 소수의 미융착 부품을 숨길 수 있으며, 평균 사이클 시간은 열 입력 절감을 상쇄하는 냉각 연장을 숨길 수 있다. 따라서 합격 결정은 합격 부품당 에너지를 사용하고, 스크랩·재작업·지연 릴리스 수량을 별도 필드로 유지해야 한다.
로트가 정의되면 관련 비교는 간단하다:
| 측정 항목 | 기준선 | 저온 시험 |
|---|---|---|
| 합격 부품당 에너지 | 보고되지 않음 | 보고되지 않음 |
| 사이클 시간 | 보고되지 않음 | 보고되지 않음 |
| 태양열 기여 | 보고되지 않음 | 보고되지 않음 |
| 품질 릴리스 결과 | 보고되지 않음 | 보고되지 않음 |
공개된 증거에서 아무것도 움직이지 않았다. 짝을 이룬 생산 측정이 제공되지 않았기 때문이다. 이는 태양열 접근법이 비현실적이라는 의미가 아니라, 무엇을 주장할 수 있는지에 대한 한계를 설정하는 것이다.
다음 로트
다음 유용한 단계는 한 금형과 한 수지 등급에 대한 제어 시험으로, 기존 열 사이클을 기준선으로 유지하는 것이다. 플랜트는 시동 변동과 정상 냉각 산포를 포착할 수 있을 만큼 충분한 부품을 생산한 뒤, 버너 출력이 아닌 합격 부품당 에너지를 비교해야 한다. 융착·벽 두께·치수·충격 성능·이형 타이밍이 기존 QA 한계를 벗어나면 시험을 중단해야 한다.
모로코 사례는 로토몰딩을 에너지 집약적으로 만드는 열 수요를 다루기 때문에 시험 대기열에 들어갈 자격이 있다. 그러나 아직 사이클 에너지 저감에 대한 생산 주장을 할 자격은 없다. 그 주장은 열원 자체가 아니라 시험 로트·미터 데이터·QA 릴리스 기록에 속한다.
편집 인사이트
- 로토몰딩 사이클 온도를 낮췄다고 에너지 절감이라고 부르기 전에 공장에서 무엇을 측정해야 하나요?
- 버너 출력만 보지 말고 양품 부품당 에너지를 측정하세요. 금형 하나, 수지 등급, 충전량, 회전 스케줄, 오븐 프로파일, 냉각 방식, 이형 조건을 고정한 뒤 내부 온도 추적과 전체 사이클을 기록하세요. 흔한 실수는 가열 수요 감소만 세고 융착 지연, 냉각 연장, 스크랩이나 재작업을 무시하는 것입니다.
- 태양열 타당성 연구만으로 오븐 설정온도 하락을 QA가 승인할 수 있나요?
- 아니요. QA는 수지 식별, 금형 식별, 충전량, 오븐 프로파일, 회전 속도, 내부 온도 추적, 냉각 시간, 치수, 벽 두께, 기계적 또는 기능 시험 결과를 포함한 기준 로트와 시험 로트를 함께 요구해야 합니다.
- 로토몰딩에서 오븐 공기 온도만으로 제어하면 왜 부족한가요?
- 금형이나 부하 온도 추적과 요구 융착 조건 도달 시간을 확인하세요. 오븐 공기 온도는 부품 전체의 폴리머 용융과 겔화가 균일한지 보여주지 못하며, 탈형 전 냉각 상태도 거의 알려주지 않습니다.
- 저온 시험 승인 패키지에 반드시 포함해야 할 내용은 무엇인가요?
- 기준 로트와 시험 로트 기록을 함께 보관하세요. 등급 코드, 로트 정보, 금형과 충전 상세, 오븐과 회전 설정, 내부 온도 추적, 냉각 시간, 부품 무게, 벽 두께 검사, 치수, 릴리스 시험 결과를 포함해야 합니다.
- 공장에서 첫 생산 시험을 어떻게 구성해야 하나요?
- 현재 열 사이클을 기준으로 한 금형과 한 수지 등급으로 시작하세요. 이후 제안된 저온 조건을 동일한 측정 방법으로 시험하세요. 스타트업 변동과 정상 냉각 산포를 포착할 수 있을 만큼 생산하고, 융착, 벽 두께, 치수, 충격 성능, 이형 타이밍이 기존 한계를 벗어나면 중단하세요.
- 태양열 통합은 사이클 단축이 입증되기 전에 현실적으로 무엇을 개선할 수 있나요?
- 사용 가능한 열이 공정 창 내에서 공급되면 기존 열원의 수요나 배출을 줄일 수 있습니다. 다만 사이클 단축이나 양품 부품당 에너지 저감은 보장하지 않습니다. 저장, 백업 가열, 열전달 손실, 태양광 가용성, 생산 타이밍을 운영 계획에 포함해야 합니다.
출처 및 참고자료
- 1.Dave Sullivan. (2026, October 27). Turning down the heat. Canadian Plastics.
- 2.Plastics Engineering. (2026, October 29). Solar energy for rotational molding: A case study from Morocco. Plastics Engineering.
- 3.Plastics Engineering. Automotive shredder residue targets concrete applications. Plastics Engineering.
- 4.Lilli Manolis Sherman. (2026, October 27). October 2026: A mostly flat-to-down price trajectory for volume resins. Plastics Technology.
- 5.Plastics Engineering. New era of extrusion machine AI to smart factory. Plastics Engineering.
- 6.Induscor Partners. Operational excellence in plastics and composites plants: EBITDA, PPWR, and circular economy. Induscor Partners.
- 7.Plastics Engineering. Cooling design in injection molding. Plastics Engineering.
- 8.PubMed Central. PMC11991609. PubMed Central.
- 9.Manufyn. Cooling channels. Manufyn.
- 10.Aprios. Injection molding defects: Warping causes and fixes. Aprios.