
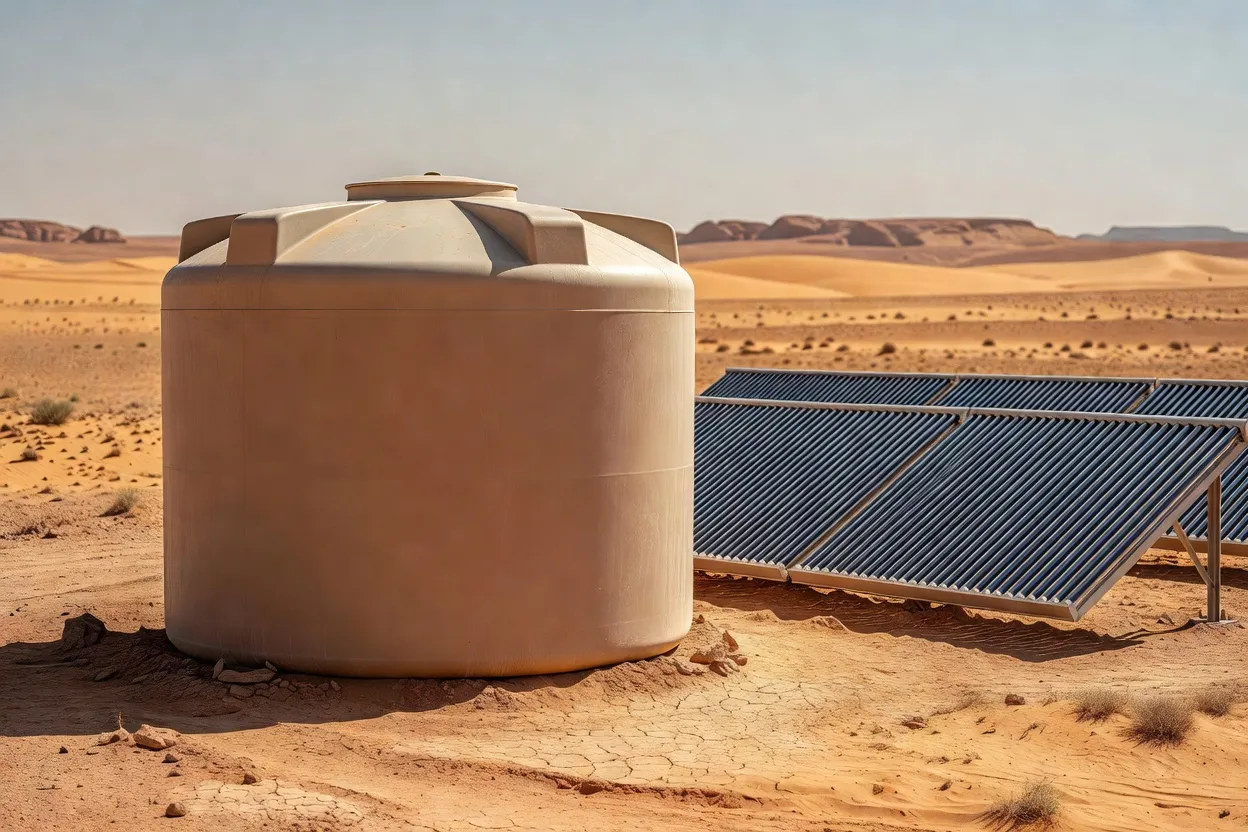
摩洛哥案例研究将太阳能热能与滚塑成型最难的运行限制并列:工艺需要持续加热,而低碳热源本身并不能证明循环更短或能耗更低。现有描述将太阳能热能视为降低排放和能源成本的可能途径,但未提供经核实的千瓦时前后对比结果、模具温度曲线或封闭生产试验。
太阳能热能案例
该摩洛哥研究有价值之处在于,它将太阳能热能设备与滚塑成型的实际需求相对照,而非将可再生电力视为通用工厂采购。太阳能热必须以可用温度到达工艺,并在烤箱循环期间保持可用。这使得储能、备用加热、传热损失和生产时序成为工厂结果的一部分。
研究描述称,如果太阳能热能能以可接受成本满足工艺的高热需求,就能减少排放和能源成本。这是可行性陈述,而非实测生产线结果。现有页面材料中未出现经核实的循环能耗基线,也未给出每件产品的能耗新值。维护负责人因此没有理由仅凭案例研究批准降低设定值。
对于试验,第一个控制点应是聚合物在模具内的熔融和熔合行为。烤箱空气温度只是一个信号。加工者需要模具或负载的温度轨迹、达到所需内部条件的时间,以及脱模前冷却所需的时间。基线和拟议低温条件必须使用相同仪器。
循环本身,而非燃烧器
降低烤箱设定值可减少热输入,但也可能将故障转移到别处。不完全熔合、薄壁、气泡、翘曲、冲击性能差和尺寸漂移可能在部件离开烤箱后出现。节省燃料但送更多部件去回磨的产线,并未证明循环能耗有所改善。
所提供注塑冷却设计材料强化了测量问题,却未证明滚塑结果。冷却不均会产生内应力并可能导致翘曲。滚塑不采用与注塑相同的模具填充和冷却布置,因此方法不能自动转移。实用要点依然成立:温度均匀性和冷却历史应纳入验收计划。
注塑冷却通道和翘曲修复指导因此仅为背景,而非滚塑循环可低温运行的证据。这些页面描述的是另一工艺,具有不同的传热路径和部件成型机制,无法提供缺失的滚塑基线。
质量部门应拒绝什么
当唯一证据是燃料或太阳能热声明而缺乏部件级测量时,质量部门应拒绝低温变更。放行包应包括基线和试验批次、树脂标识、加料量、模具标识、烤箱曲线、旋转速度、内部温度轨迹、冷却时间、部件重量、壁厚检查、尺寸以及产品所需的机械或功能测试。
失效模式需要记录,而非平均化处理。平均能耗数值可能掩盖少量未充分熔合的部件,平均循环时间可能掩盖抵消升温节省的冷却延长。因此验收决定应使用每件合格产品的能耗,并将废品、返工和延迟放行数量作为单独字段保留。
一旦批次定义清楚,相关比较就很直接:
| 测量 | 基线 | 低温试验 |
|---|---|---|
| 每件合格产品能耗 | 未报告 | 未报告 |
| 循环时间 | 未报告 | 未报告 |
| 太阳能热贡献 | 未报告 | 未报告 |
| 质量放行结果 | 未报告 | 未报告 |
已发布证据中没有任何数据移动,因为未提供成对生产测量。这并不意味着太阳能方法不切实际;它只是限定了可宣称的内容。
下一批次
下一步有用行动是在一个模具和一个树脂牌号上进行受控试验,将常规热循环保留为基线。工厂应生产足够部件以捕捉启动变化和正常冷却散差,然后比较每件合格产品的能耗,而非仅比较燃烧器输出。若熔合、壁厚、尺寸、冲击性能或放行时间超出现有质量限制,试验应停止。
摩洛哥案例因解决了使滚塑能耗密集的热需求而值得进入试验队列。它尚未获得循环能耗降低的生产声明。该声明属于试验批次、仪表数据和质量放行记录,而非热源本身。
编辑洞察
- 工厂在把低温滚塑周期算作节能前,应该先测什么?
- 要测每合格制品的能耗,而不是只看燃烧器输出。固定模具、树脂牌号、加料量、旋转程序、烘箱曲线、冷却方式和脱模条件,再记录内部温度曲线和完整周期。常见错误是只算热量减少,却忽略融合变慢、冷却延长、废品或返工,结果燃料数字低了,但制造能耗成本并未降低。
- QA能否只凭太阳能热可行性研究就批准降低烘箱设定值?
- 不行。QA必须要求配对基线批和试验批,包含树脂识别、模具识别、加料量、烘箱曲线、旋转速度、内部温度轨迹、冷却时间、尺寸、壁厚以及所需机械或功能测试。模拟太阳能贡献可以支持做受控试验,但没有部件级证据不能放行生产设定。
- 为什么滚塑中仅靠烘箱空气温度做控制点效果差?
- 要看模具或负载温度曲线,以及达到所需融合条件的时间。烘箱空气温度无法显示聚合物熔融和凝胶化是否均匀,也说明不了脱模前的冷却情况。设定值降低后,即使烘箱显示稳定,仍可能出现薄壁、气泡、冲击性能差、翘曲或尺寸漂移。
- 低温试验的批准包必须包含哪些内容?
- 要把基线批和试验批记录放在一起,包括牌号代码、批次信息、模具和加料细节、烘箱与旋转设定、内部温度轨迹、冷却时间、制品重量、壁厚检查、尺寸和放行测试结果。废品、返工、延迟放行和合格品要分开记录,不要混在平均值里。常见错误是只批准平均能耗降低,却让少量未充分融合的制品留在批次中。
- 工厂该如何安排第一次生产试验?
- 用当前加热周期作为基线,对同一模具和同一树脂牌号测试拟降低温度的条件,并采用相同测量方法。产量要足够捕捉启动波动和正常冷却散差,一旦融合、壁厚、尺寸、冲击性能或脱模时间超出现有限值就立即停止。不要因为前几件看上去合格就扩大设定。
- 太阳能热集成在证明可缩短周期前,实际能改善什么?
- 如果可用热量能在所需工艺窗口内提供,就能减少常规热源的能耗或排放,但这并不等于缩短周期或降低每合格制品能耗。储能、备用加热、传热损失、太阳能可用性和生产时序仍需纳入运行计划。工厂可能减少燃烧器输入,却通过更长加热或冷却时间保持相同热负荷,最终仍需仪表和QA放行记录来确认。
来源与参考
- 1.Dave Sullivan. (2026, October 27). Turning down the heat. Canadian Plastics.
- 2.Plastics Engineering. (2026, October 29). Solar energy for rotational molding: A case study from Morocco. Plastics Engineering.
- 3.Plastics Engineering. Automotive shredder residue targets concrete applications. Plastics Engineering.
- 4.Lilli Manolis Sherman. (2026, October 27). October 2026: A mostly flat-to-down price trajectory for volume resins. Plastics Technology.
- 5.Plastics Engineering. New era of extrusion machine AI to smart factory. Plastics Engineering.
- 6.Induscor Partners. Operational excellence in plastics and composites plants: EBITDA, PPWR, and circular economy. Induscor Partners.
- 7.Plastics Engineering. Cooling design in injection molding. Plastics Engineering.
- 8.PubMed Central. PMC11991609. PubMed Central.
- 9.Manufyn. Cooling channels. Manufyn.
- 10.Aprios. Injection molding defects: Warping causes and fixes. Aprios.