
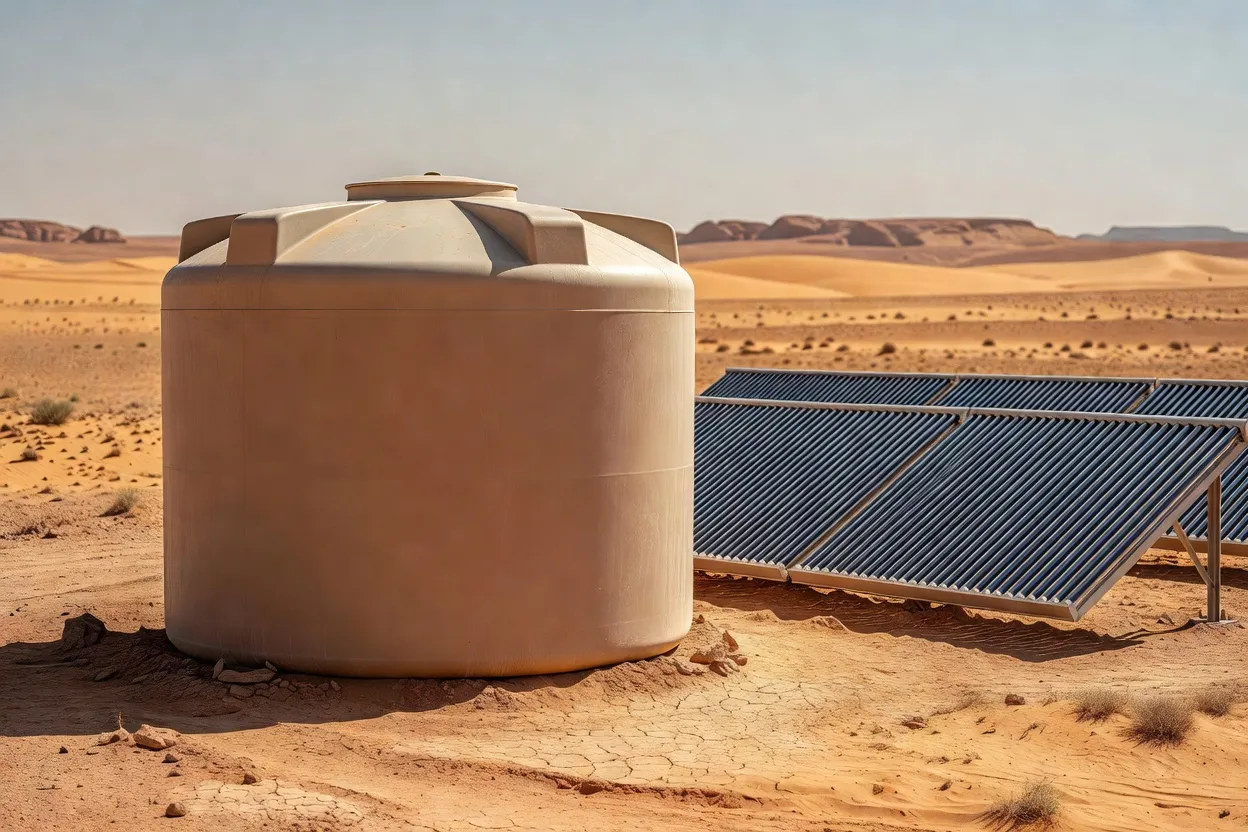
摩洛哥案例研究把太陽能熱能放在旋轉模塑最嚴苛的操作限制旁邊:製程需要持續加熱,而低碳熱源本身並不能證明循環時間更短或能耗更低。現有描述指出太陽能熱能可能是減少排放與能源成本的途徑,但未提供經核實的前後千瓦時數據、模具溫度曲線或封閉生產試驗。
這項區別在旋轉模塑生產線上很重要。加工商可以在熱負載相同的情況下降低燃燒器需求,卻可能因為升溫時間拉長、凝膠化變慢或冷卻期延長而抵銷效益。真正要測量的不是熱源,而是每件合格品的能耗,並需對應特定模具、樹脂等級、加料重量、烤箱溫度、旋轉排程與脫模條件。
太陽能熱能案例
摩洛哥研究之所以有用,是因為它把太陽能熱能設備對應到實際的旋轉模塑需求,而不是把再生電力當成一般工廠採購。太陽能熱能必須以可用溫度送到製程,並在整個烤箱循環期間維持可用,因此儲能、備用加熱、熱傳損失與生產時程都成為工廠績效的一部分。
研究描述指出,若太陽能熱能能以可接受的成本滿足製程高熱需求,就能減少排放與能源成本。這是可行性說明,而非實測生產線結果。現有頁面資料中未出現經核實的循環能耗基準,也未給出每件能耗的新數值。因此維護主管沒有理由只憑案例研究就批准降低設定溫度。
進行試驗時,第一個控制點應是聚合物在模具內的熔融與融合行為。烤箱空氣溫度只是其中一個訊號。加工商需要模具或負載的溫度軌跡、達到所需內部條件的時間,以及脫模前所需的冷卻時間。基準與建議的低溫條件都必須使用相同的儀器記錄。
重點在循環而非燃燒器
降低烤箱設定值可以減少熱輸入,但也可能把問題轉移到其他地方。融合不完全、薄壁、氣泡、翹曲、衝擊性能差與尺寸偏移,都可能在零件離開烤箱後出現。生產線省了燃料卻增加報廢品數量,就不算證明循環能耗有改善。
所提供的射出成型冷卻設計資料,凸顯了測量問題,卻無法證明旋轉模塑的結果。射出成型與旋轉模塑的模具填充與冷卻安排不同,因此方法無法直接套用。實務重點依然是:溫度均勻性與冷卻歷程必須納入驗收計畫。
射出成型的冷卻通道與翹曲修正指引因此只是背景資料,並非證據顯示旋轉模塑循環可以降低溫度。那些頁面描述的是另一種製程,具有不同的熱傳路徑與零件成形機制,無法填補旋轉模塑基準的缺失。
品保應拒絕的事項
當唯一證據只有燃料或太陽能熱能宣稱,卻缺乏零件層級測量時,品保應拒絕降低溫度的變更。放行資料包應包含基準與試驗批次、樹脂識別、加料重量、模具識別、烤箱曲線、旋轉速度、內部溫度軌跡、冷卻時間、零件重量、壁厚檢查、尺寸與產品所需的機械或功能測試。
失效模式需要記錄,而非平均化。平均能耗數字可能隱藏少數融合不足的零件,平均循環時間也可能隱藏抵銷升溫節省的冷卻延長。因此驗收決策應使用每件合格品的能耗,並將廢料、重工與延遲放行數量保留為獨立欄位。
一旦批次定義清楚,相關比較就很直接:
| 測量項目 | 基準 | 低溫試驗 |
|---|---|---|
| 每件合格品能耗 | 未報告 | 未報告 |
| 循環時間 | 未報告 | 未報告 |
| 太陽能熱能貢獻 | 未報告 | 未報告 |
| 品質放行結果 | 未報告 | 未報告 |
已發布證據中沒有任何數據移動,因為未提供配對生產測量。這並不表示太陽能方法不可行,而是劃定了可宣稱的範圍。
下一批次
下一個有用步驟是在單一模具與單一樹脂等級上進行受控試驗,並保留傳統加熱循環作為基準。工廠應生產足夠零件以捕捉啟動變異與正常冷卻散布,然後比較每件合格品的能耗,而非只看燃燒器輸出。若融合、壁厚、尺寸、衝擊性能或脫模時程超出既有品保限制,試驗應立即停止。
摩洛哥案例因針對旋轉模塑高能耗的熱需求而值得列入試驗排程,但尚未達到可宣稱降低循環能耗的程度。該宣稱應來自試驗批次、儀表數據與品保放行紀錄,而非僅來自熱源本身。
編輯洞察
- 工廠在把較低溫度的旋轉模塑循環當成節能前,應該先量測什麼?
- 要量測每件合格品的能耗,而非只看燃燒器輸出。固定單一模具、樹脂等級、加料量、旋轉排程、烤箱曲線、冷卻方式與脫模條件,再記錄內部溫度曲線與完整循環。常見錯誤是只算熱量需求下降,卻忽略融合變慢、冷卻拉長、廢料或返工,結果燃料數字雖低,實際製造能耗成本並未減少。
- 品管能否只靠太陽能熱能可行性研究,就核准較低的烤箱設定值?
- 不行。品管必須要求配對基線與試產批次,包含樹脂識別、模具識別、加料量、烤箱曲線、旋轉速度、內部溫度曲線、冷卻時間、尺寸、壁厚以及必要機械或功能測試。模擬的太陽能貢獻只能作為受控試驗的依據,無法在沒有零件實測數據前放行生產設定。
- 為什麼烤箱空氣溫度不適合單獨作為旋轉模塑的控制點?
- 必須要求模具或料件溫度曲線,以及達到所需融合條件的時間。烤箱空氣溫度無法顯示聚合物熔融與膠凝是否均勻,也無法判斷脫模前的冷卻狀況。即使烤箱顯示值穩定,較低設定值仍可能造成薄壁、氣泡、衝擊性能差、翹曲或尺寸偏移。
- 較低溫度試驗的核准文件必須包含哪些內容?
- 基線與試產批次紀錄需一起歸檔,包含等級代碼、批號、模具與加料細節、烤箱與旋轉設定、內部溫度曲線、冷卻時間、零件重量、壁厚檢查、尺寸以及放行測試結果。廢料、返工、延遲放行與合格品要分開記錄,而非藏在平均值裡。常見錯誤是核准平均能耗降低,卻忽略少量未充分融合的零件仍留在批次中。
- 工廠該如何安排第一次生產試驗?
- 以單一模具與單一樹脂等級進行,先用現行加熱循環作為基線,再以相同量測方法測試建議的較低溫度條件。產量需足以涵蓋啟動變異與正常冷卻散布,若融合、壁厚、尺寸、衝擊性能或脫模時間超出既有極限就立即停止。不要因為前幾件看起來合格就放大設定。
- 太陽能熱能整合在證明可縮短循環前,實際能改善什麼?
- 若在所需製程窗口內有可用熱能,就能降低傳統熱源的需求或排放,但這並不代表循環變短或每件合格品的能耗降低。儲能、備援加熱、熱傳損失、太陽能可用性與生產時程仍需納入操作計畫。工廠可能減少燃燒器輸入,卻因加熱或冷卻時間拉長而維持相同熱負載,最終仍需以電錶與品管放行紀錄來確認。
來源與參考
- 1.Dave Sullivan. (2026, October 27). Turning down the heat. Canadian Plastics.
- 2.Plastics Engineering. (2026, October 29). Solar energy for rotational molding: A case study from Morocco. Plastics Engineering.
- 3.Plastics Engineering. Automotive shredder residue targets concrete applications. Plastics Engineering.
- 4.Lilli Manolis Sherman. (2026, October 27). October 2026: A mostly flat-to-down price trajectory for volume resins. Plastics Technology.
- 5.Plastics Engineering. New era of extrusion machine AI to smart factory. Plastics Engineering.
- 6.Induscor Partners. Operational excellence in plastics and composites plants: EBITDA, PPWR, and circular economy. Induscor Partners.
- 7.Plastics Engineering. Cooling design in injection molding. Plastics Engineering.
- 8.PubMed Central. PMC11991609. PubMed Central.
- 9.Manufyn. Cooling channels. Manufyn.
- 10.Aprios. Injection molding defects: Warping causes and fixes. Aprios.