
Un fabricante de plásticos de tamaño medio redujo la intensidad energética de la planta un 24 % en 48 máquinas de moldeo por inyección mediante un programa de optimización de seis meses. El resultado provino de submedición a nivel de máquina, informes normalizados por producción, conciliación de facturas de servicios públicos, cambios de control y ajustes de refrigeración, no de una etiqueta de IA por sí sola.
Esa distinción importa a un procesador que decide si financiar un nuevo paquete de control. El fabricante identificó más de 340 000 $ de desperdicio energético anual y redujo el consumo de 1,82 a 1,38 kWh por libra procesada. Las cifras se vincularon a facturas de servicios públicos antes y después y a informes normalizados por producción. Son un resultado de planta.
Las afirmaciones de los proveedores sobre moldeo inteligente son distintas. Haitian, KraussMaffei y Wittmann describen software que puede ajustar parámetros de proceso, detectar anomalías o exponer pérdidas de energía, pero las descripciones disponibles no aportan un resultado energético de bucle cerrado comparable para una planta de moldeo nombrada. Una función de control puede valer la pena probarla. No es un número de ahorro verificado hasta que la prensa, el molde, la resina, la salida y la línea base se mantengan estables.
El ensayo de 48 prensas
El fabricante operó 48 máquinas de moldeo por inyección en tres turnos mientras los costos de servicios públicos subían un 19 % interanual. La electricidad representaba casi el 22 % de los costos de producción, con prensas hidráulicas, generación de aire comprimido y refrigeración de proceso como las cargas principales.
La planta instaló submedidores inalámbricos en cada máquina de moldeo por inyección, punto de caída de aire comprimido y bucle de refrigeración. Esa instrumentación separó la demanda de la prensa de la demanda auxiliar. Sin esa división, una planta puede atribuir un problema del enfriador a la máquina de moldeo o perseguir pérdidas de aire comprimido con un ajuste de máquina que no puede solucionarlas.
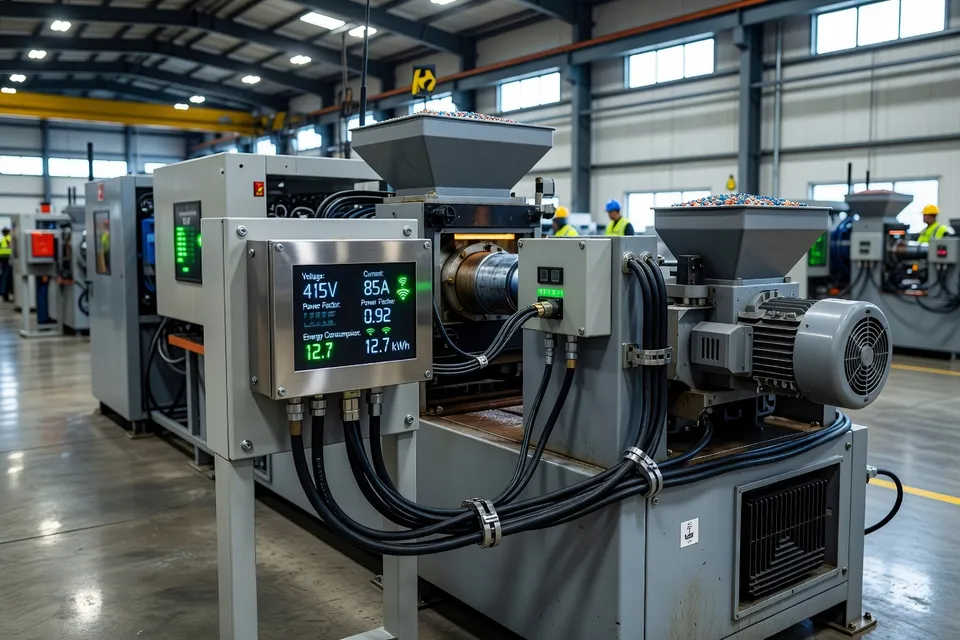
La comparación documentada utilizó kWh por libra procesada, en lugar de un total mensual bruto de electricidad. Esa elección controló el volumen de producción. Las cifras medidas a nivel de planta fueron:
| Medida | Antes | Después de seis meses |
|---|---|---|
| Intensidad energética | 1,82 kWh/lb | 1,38 kWh/lb |
| Reducción de intensidad energética | — | 24 % |
| Desperdicio energético anual identificado | — | 340 000 $ |
| Reducción anual de carbono | — | 412 toneladas métricas |
Intensidad energética antes y después del ensayo de optimización
| Ensayo de optimización | Intensidad energética (kWh/lb) |
|---|---|
| Antes | 1.82 kWh/lb |
| Después | 1.38 kWh/lb |
La reducción del 24 % se verificó mediante conciliación de facturas de servicios públicos e informes de energía normalizados por producción. La cifra de 340 000 $ representó el desperdicio anual recuperable identificado por el programa; no debe leerse como un pago en efectivo medido de forma independiente a menos que las condiciones de facturación y operación de la planta sigan siendo comparables.
Los controles de la prensa
La planta reajustó los bucles PID y añadió apagado automático en modo inactivo tras 15 minutos de inactividad de la máquina. Esas acciones redujo el consumo energético del moldeo por inyección un 18 % y se asociaron con 186 000 $ de ahorro anual.
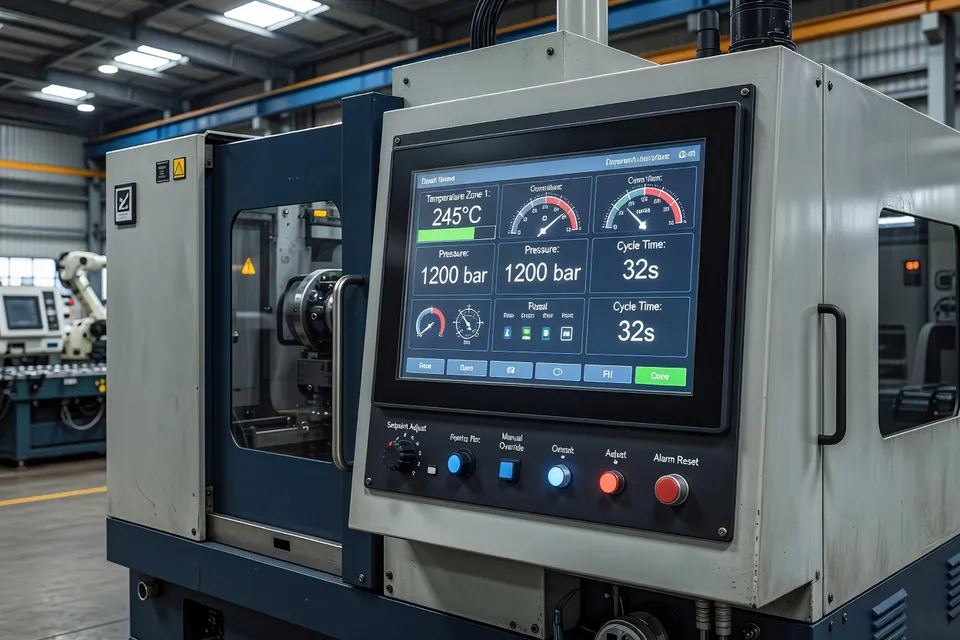
Esa es la parte que un responsable de proceso puede inspeccionar. El límite de control fue explícito: la máquina tenía que estar inactiva 15 minutos antes del apagado. El ensayo también nombró la clase de control —ajuste PID— en lugar de tratar la optimización como un beneficio general del software. Un ensayo de transferencia necesitaría comprobar si el mismo retardo es seguro para el molde, la resina, el canal caliente y la secuencia de reinicio.
El material fuente no informa de un reinicio rechazado, retención de calidad, cambio de tiempo de ciclo o aumento de desperdicio por el protocolo de inactividad. Esa ausencia limita la conclusión. El resultado energético está medido, pero el efecto de la regla de apagado sobre la estabilidad del arranque y la liberación de control de calidad aún necesita una comprobación a nivel de lote.
El bucle de refrigeración
La refrigeración fue el segundo factor medido. El programa de análisis comparó los perfiles de carga del enfriador con los requisitos reales de temperatura del molde para cada una de las 48 prensas. Encontró que el 60 % de los moldes requerían menos capacidad de refrigeración que el punto de consigna fijo de 45 °F suministrado.
La planta habilitó entonces puntos de consigna de temperatura dinámicos basados en la demanda real del molde. El consumo energético del enfriador cayó un 22 %, con ahorros combinados de refrigeración reportados en 62 000 $ anuales.
Este hallazgo es más útil que una instrucción general de “optimizar la refrigeración”. La línea base fue un punto de consigna fijo de 45 °F, la población fueron los 48 moldes de la planta, y el nuevo control respondió a la demanda medida. Un procesador que traslade el método a otra herramienta no debe asumir que 45 °F es excesivo o seguro. La temperatura del molde, el grado de resina, el tiempo de ciclo y los requisitos de la pieza deben registrarse junto con la lectura de energía.
El resultado publicado no indica si algún molde permaneció en el punto de consigna fijo, si cambió la capacidad dimensional o si una liberación de control de calidad bloqueó un objetivo de refrigeración más bajo. Esos no son detalles menores. Una carga auxiliar más baja no es un cambio de proceso exitoso si la pieza falla la inspección.
Lo que prometen los proveedores de máquinas
Las máquinas de moldeo por inyección de quinta generación de Haitian incluyen software de IA destinado a estabilizar el moldeo, ajustar los cambios de calidad de la resina y respaldar el ahorro de energía. Su función HT Energy proporciona información de consumo de energía para máquinas hidráulicas y eléctricas, mientras que HT OptiForce está diseñado para evitar exceso de presión de cierre en máquinas eléctricas.
El APCPlus de KraussMaffei compensa influencias externas como cambios de viscosidad y se describe como capaz de reducir el uso de material, el consumo de energía y el tiempo de ciclo. Su plataforma socialProduction mide y registra el consumo de energía y busca anomalías.
El módulo Imago de Wittmann para TEMI+ proporciona monitorización energética en tiempo real en toda la planta de producción. Wittmann 4.0 también conecta máquinas de moldeo, automatización y equipos auxiliares, mientras que los datos de visión pueden enviarse de vuelta a la máquina de moldeo para ajustes autónomos de parámetros.
Esas funciones definen puntos de ensayo útiles: medición de potencia, control de presión de cierre, compensación de viscosidad, detección de anomalías y retroalimentación máquina-inspección. No establecen un porcentaje energético común. Las descripciones de los proveedores carecen de la misma línea base de seis meses, medida de kWh por libra y conciliación de facturas de servicios públicos utilizadas en el caso de las 48 prensas.
El resultado de la monitorización de producción
Shapers, especialista británico en moldeo por inyección, utilizó Intouch Monitoring para proporcionar visibilidad en tiempo real del rendimiento de las máquinas, tiempos de inactividad, OEE y desperdicio en sus instalaciones. El OEE subió de aproximadamente el 60 % a alrededor del 80 %, mientras que las horas extras mensuales bajaron de aproximadamente 24 000 £ a 2 000 £. Los costos especiales de transporte bajaron de alrededor de 7 500 £ al mes a casi cero.
Esos son resultados operativos medidos, pero no son un ensayo energético. El sistema de monitorización expuso pérdidas de producción y ayudó al equipo a responder antes de que el tiempo de inactividad generara más horas extras. No se informa de reducción de kWh, línea base de intensidad energética ni resultado energético a nivel de prensa para Shapers.
Esa separación debe mantenerse firme. Un mejor OEE puede reducir la energía por pieza buena si la salida aumenta sin un incremento proporcional del consumo, pero el resultado disponible no mide esa relación. Control de calidad y operaciones pueden usar el resultado de OEE para justificar un ensayo de monitorización de tiempos de inactividad; no deben registrarlo como un ahorro energético.
El próximo registro de ensayo
El camino de transferencia más sólido es estrecho. Instrumentar la prensa, el bucle de refrigeración y el punto de aire comprimido; registrar resina, molde, peso de la pieza, tiempo de ciclo, salida y disposición de calidad; luego comparar la energía normalizada por producción con una línea base definida. Para el apagado en inactividad, registrar el disparador de 15 minutos y cada reinicio. Para la refrigeración, conservar el punto de consigna original, el nuevo y la respuesta de temperatura del molde.
Las funciones de IA y monitorización de los proveedores pueden entrar en ese plan de ensayo, pero sus afirmaciones deben seguir siendo afirmaciones hasta que la planta produzca la misma evidencia. El programa de 48 prensas cierra el bucle sobre intensidad energética, ajuste PID y demanda de refrigeración. No cierra el bucle sobre cada molde, cada reinicio ni cada función de IA. La próxima decisión corresponde al lote de ensayo y a la liberación de control de calidad, no a la lista de funciones.
Análisis editorial
- ¿Qué datos deben registrarse antes de afirmar que un paquete de control de moldeo ahorra energía?
- No acepte un porcentaje hasta que la planta disponga de mediciones por prensa y cargas auxiliares, una línea base normalizada por producción y conciliación con las facturas de servicios. Registre el grado de resina, el molde, el peso de la pieza, el tiempo de ciclo, la producción y el estado de calidad junto a los kWh, porque un total mensual menor puede deberse solo a menor producción. El error habitual es comparar un nuevo ajuste con una factura de otra mezcla de trabajos y llamar a la diferencia ahorros.
- ¿Cómo debe calificar una planta el apagado automático en reposo antes de aplicarlo a toda la flota de prensas?
- Ejecute la regla en un lote de prueba controlado y registre cada activación, tiempo de reinicio, alarma, retención de calidad y evento de scrap. Un retardo de 15 minutos puede convenir a una prensa y ser inseguro para otra si cambian el molde, el canal caliente, la resina o la secuencia de arranque. No extienda la regla hasta que proceso y QA confirmen estabilidad en el reinicio; de lo contrario, la reducción de energía puede perderse por reinicios fallidos y recuperaciones largas.
- ¿Qué evidencia se necesita antes de bajar el setpoint fijo de un enfriador para un molde?
- Conserve en el registro del ensayo el setpoint original, el revisado, la respuesta real de temperatura del molde, el tiempo de ciclo y los resultados dimensionales. El ajuste de 45 °F es solo una referencia, no un objetivo universal, por lo que cada combinación de molde y resina requiere su propia decisión de liberación. El error frecuente es reducir la carga desde la pantalla sin incluir el resultado de inspección que confirme que la pieza sigue dentro de especificación.
- ¿Puede registrarse una plataforma de OEE o monitoreo de anomalías como ahorro de energía?
- No, salvo que se vincule a datos de kWh por pieza buena. El monitoreo puede revelar paradas, scrap o cargas auxiliares, pero mejorar el OEE por sí solo no demuestra que la energía por pieza buena haya bajado. Defina el medidor, el denominador de producción y la línea base antes del ensayo; de otro modo, la plataforma puede mostrar una mejora real mientras finanzas la registra erróneamente como proyecto de energía.
- ¿Qué debe exigir procurement a un proveedor que afirma ahorro de energía con IA?
- Pida el límite de la prueba, ubicación del medidor, período base, denominador de producción, condiciones de máquina y molde, cambios de control, resultados de calidad y método de conciliación del ahorro reportado. Una función como compensación de viscosidad, control de presión de cierre o detección de anomalías es un candidato válido para ensayo, pero la descripción del proveedor no equivale a un resultado de planta. Si el proveedor no aporta evidencia comparable, compre la capacidad solo con un plan de validación acordado y un responsable nombrado para los setpoints.
Fuentes y referencias
- 1.Baker, H. (2026, October 26). Plastics manufacturer cuts energy costs 24% through analytics-driven optimization. iFactory.
- 2.Plastics Machinery Manufacturing. (2026, October 29). Plastics machinery makers develop more smart and AI-driven technology. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 27). Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. The Des Moines Register.
- 4.Akron Beacon Journal. Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. Akron Beacon Journal.
- 5.The Cincinnati Enquirer. Technical review: Haitian International’s all-electric precision molding platform. The Cincinnati Enquirer.
- 6.PlastikMedia. Shapers reduces costs with InTouch monitoring. PlastikMedia.
- 7.PlastikMedia. Smartest factory. PlastikMedia.
- 8.MK. MK.
