
Un fabricant de plastiques de taille moyenne a réduit l’intensité énergétique de son usine de 24 % sur 48 machines de moulage par injection dans le cadre d’un programme d’optimisation de six mois. Le résultat provient de la sous-comptabilisation au niveau des machines, de rapports normalisés par la production, du rapprochement des factures d’électricité, de modifications de commandes et d’ajustements de refroidissement, et non d’une simple étiquette IA.
Cette distinction compte pour un transformateur qui décide de financer un nouveau package de commandes. Le fabricant a identifié plus de 340 000 $ de gaspillage énergétique annuel et a fait passer la consommation de 1,82 à 1,38 kWh par livre transformée. Les chiffres sont liés aux factures d’électricité avant et après et aux rapports normalisés par la production. Ce sont des résultats d’usine.
Les affirmations des fournisseurs autour du moulage intelligent diffèrent. Haitian, KraussMaffei et Wittmann décrivent des logiciels capables d’ajuster les paramètres de process, de détecter des anomalies ou de révéler des pertes énergétiques, mais les descriptions disponibles ne fournissent pas de résultat énergétique en boucle fermée comparable pour une usine de moulage nommée. Une fonctionnalité de commande peut valoir d’être testée. Ce n’est pas un chiffre d’économies vérifié tant que la presse, le moule, la résine, la production et la ligne de base ne sont pas maintenus stables.
L’essai sur 48 presses
Le fabricant a fait fonctionner 48 machines de moulage par injection sur trois équipes pendant que les coûts d’électricité augmentaient de 19 % d’une année sur l’autre. L’électricité représentait près de 22 % des coûts de production, les presses hydrauliques, la production d’air comprimé et le refroidissement de process étant identifiés comme les principales charges.
L’usine a installé des sous-compteurs sans fil sur chaque machine de moulage par injection, chaque point de chute d’air comprimé et chaque boucle de refroidissement. Cette instrumentation a séparé la demande des presses de celle des auxiliaires. Sans cette séparation, une usine peut attribuer un problème de groupe froid à la machine de moulage ou chercher à corriger des fuites d’air comprimé par un réglage de machine qui ne peut pas les résoudre.
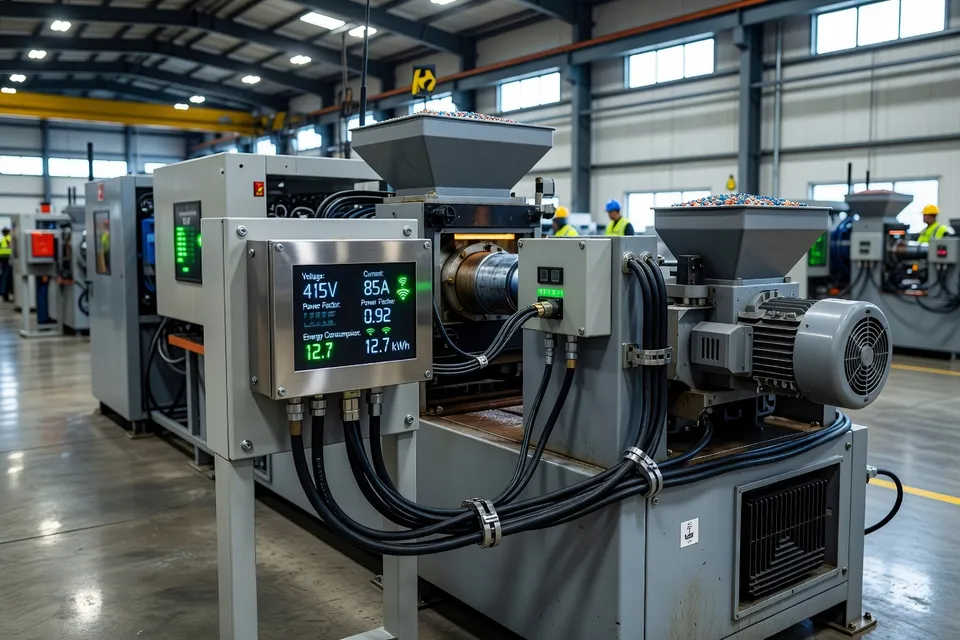
La comparaison documentée a utilisé le kWh par livre transformée plutôt qu’un total mensuel brut d’électricité. Ce choix a permis de contrôler le volume de production. Les chiffres mesurés au niveau de l’usine étaient :
| Mesure | Avant | Après six mois |
|---|---|---|
| Intensité énergétique | 1,82 kWh/lb | 1,38 kWh/lb |
| Réduction de l’intensité énergétique | — | 24 % |
| Gaspillage énergétique annuel identifié | — | 340 000 $ |
| Réduction annuelle de carbone | — | 412 tonnes métriques |
Intensité énergétique avant et après l'essai d'optimisation
| Essai d'optimisation | Intensité énergétique (kWh/lb) |
|---|---|
| Avant | 1.82 kWh/lb |
| Après | 1.38 kWh/lb |
La réduction de 24 % a été vérifiée par rapprochement des factures d’électricité et reporting énergétique normalisé par la production. Le chiffre de 340 000 $ représente le gaspillage annuel récupérable identifié par le programme ; il ne doit pas être considéré comme un paiement en espèces mesuré indépendamment sauf si les conditions de facturation et d’exploitation de l’usine restent comparables.
Les commandes des presses
L’usine a réaccordé les boucles PID et ajouté un arrêt automatique en mode veille après 15 minutes d’inactivité de la machine. Ces actions ont réduit la consommation énergétique du moulage par injection de 18 % et ont été associées à 186 000 $ d’économies annuelles.
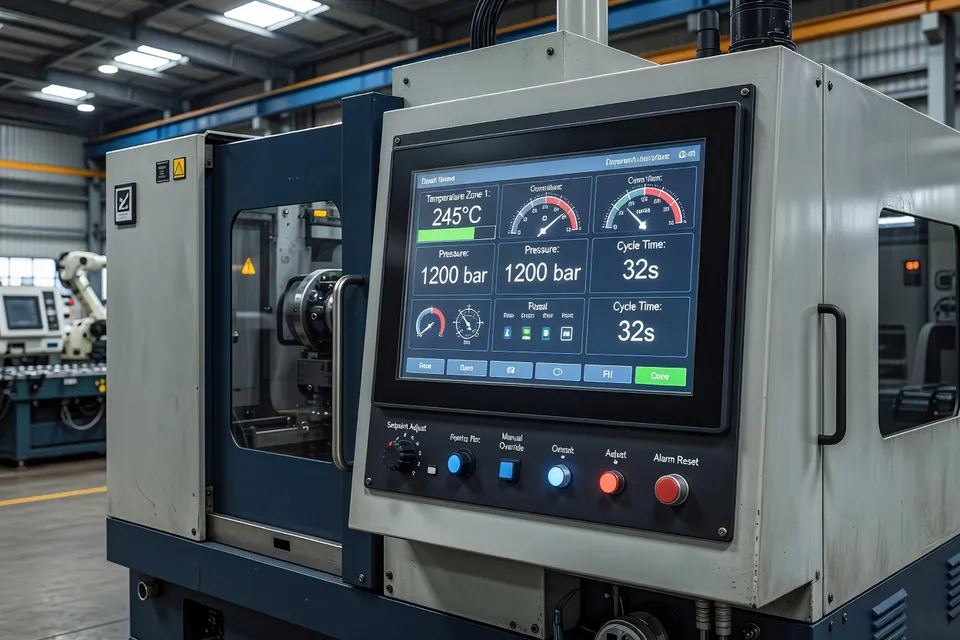
C’est la partie qu’un responsable de process peut inspecter. La limite de commande était explicite : une machine devait être inactive pendant 15 minutes avant l’arrêt. L’essai a également nommé la classe de commande — accord PID — plutôt que de traiter l’optimisation comme un bénéfice logiciel général. Un essai de transfert devra vérifier si le même délai est sûr pour le moule, la résine, le canal chaud et la séquence de redémarrage.
Le matériau source ne signale aucun redémarrage rejeté, aucun lot qualité bloqué, aucun changement de temps de cycle ni aucune augmentation de rebuts liés au protocole de veille. Cette absence limite la conclusion. Le résultat énergétique est mesuré, mais l’effet de la règle d’arrêt sur la stabilité au démarrage et la libération QA nécessite encore une vérification au niveau du lot.
La boucle de refroidissement
Le refroidissement a été le deuxième levier mesuré. Le programme d’analytique a comparé les profils de charge des groupes froids avec les besoins réels en température de moule pour chacune des 48 presses. Il a constaté que 60 % des moules nécessitaient une capacité de refroidissement inférieure au point de consigne fixe de 45 °F fourni.
L’usine a ensuite activé des points de consigne dynamiques basés sur la demande réelle des moules. La consommation énergétique des groupes froids a baissé de 22 %, les économies combinées de refroidissement étant annoncées à 62 000 $ par an.
C’est une constatation plus utile qu’une instruction générale d’« optimiser le refroidissement ». La ligne de base était un point de consigne fixe de 45 °F, la population était les 48 moules de l’usine, et la nouvelle commande répondait à la demande mesurée. Un transformateur appliquant la méthode à un autre outil ne doit pas supposer que 45 °F est excessif ou sûr. La température du moule, la nuance de résine, le temps de cycle et les exigences de la pièce doivent être enregistrés avec la lecture énergétique.
Le résultat publié ne précise pas si des moules sont restés au point de consigne fixe, si la capacité dimensionnelle a changé, ou si une libération QA a bloqué un objectif de refroidissement plus bas. Ce ne sont pas des détails mineurs. Une charge auxiliaire plus faible n’est pas un changement de process réussi si la pièce échoue au contrôle.
Ce que promettent les fournisseurs de machines
Les machines de moulage par injection de cinquième génération de Haitian intègrent un logiciel IA destiné à stabiliser le moulage, à s’adapter aux variations de qualité de résine et à soutenir les économies d’énergie. Sa fonction HT Energy fournit des informations sur la consommation pour les machines hydrauliques et électriques, tandis que HT OptiForce est conçu pour éviter une pression de serrage excessive sur les machines électriques.
Le APCPlus de KraussMaffei compense les influences externes telles que les variations de viscosité et est décrit comme capable de réduire la consommation de matière, d’énergie et le temps de cycle. Sa plateforme socialProduction mesure et enregistre la consommation énergétique et recherche les anomalies.
Le module Imago de Wittmann pour TEMI+ fournit une surveillance énergétique en temps réel sur l’ensemble du plancher de production. Wittmann 4.0 connecte également les machines de moulage, l’automatisation et les équipements auxiliaires, tandis que les données de vision peuvent être renvoyées à la machine de moulage pour des ajustements autonomes des paramètres.
Ces fonctions définissent des points d’essai utiles : mesure de puissance, contrôle de la pression de serrage, compensation de viscosité, détection d’anomalies et retour machine-inspection. Elles n’établissent pas un pourcentage énergétique commun. Les descriptions des fournisseurs manquent de la même ligne de base de six mois, de la mesure en kWh par livre et du rapprochement des factures d’électricité utilisés dans le cas des 48 presses.
Le résultat de la surveillance de production
Shapers, spécialiste britannique du moulage par injection, a utilisé Intouch Monitoring pour obtenir une visibilité en temps réel des performances des machines, des arrêts, du TRS et des rebuts dans son usine. Le TRS est passé d’environ 60 % à environ 80 %, tandis que les heures supplémentaires mensuelles sont tombées d’environ 24 000 £ à 2 000 £. Les coûts de transport spéciaux sont passés d’environ 7 500 £ par mois à presque zéro.
Ce sont des résultats opérationnels mesurés, mais ce n’est pas un essai énergétique. Le système de surveillance a révélé les pertes de production et a aidé l’équipe à réagir avant que les arrêts ne génèrent davantage d’heures supplémentaires. Aucune réduction en kWh, aucune ligne de base d’intensité énergétique ni aucun résultat énergétique au niveau des presses n’est rapporté pour Shapers.
Cette séparation doit rester ferme. Un meilleur TRS peut réduire l’énergie par pièce bonne si la production augmente sans augmentation proportionnelle de la consommation, mais le résultat disponible ne mesure pas cette relation. La QA et les opérations peuvent utiliser le résultat TRS pour justifier un essai de surveillance des arrêts ; elles ne doivent pas l’enregistrer comme une économie d’énergie.
Le prochain enregistrement d’essai
La voie de transfert la plus solide est étroite. Instrumenter la presse, la boucle de refroidissement et le point d’air comprimé ; enregistrer la résine, le moule, le poids de la pièce, le temps de cycle, la production et la disposition qualité ; puis comparer l’énergie normalisée par la production à une ligne de base définie. Pour l’arrêt en veille, consigner le déclencheur de 15 minutes et chaque redémarrage. Pour le refroidissement, conserver le point de consigne original, le nouveau point de consigne et la réponse en température du moule.
Les fonctionnalités IA et de surveillance des fournisseurs peuvent entrer dans ce plan de test, mais leurs affirmations doivent rester des affirmations jusqu’à ce que l’usine produise les mêmes preuves. Le programme des 48 presses boucle la boucle sur l’intensité énergétique, l’accord PID et la demande de refroidissement. Il ne boucle pas la boucle sur chaque moule, chaque redémarrage ou chaque fonction IA. La prochaine décision appartient au lot d’essai et à la libération QA, pas à la liste des fonctionnalités.
Analyses éditoriales
- Que faut-il consigner avant d’attribuer des économies d’énergie à un système de contrôle de moulage ?
- Refusez tout pourcentage tant que l’usine n’a pas mesuré la consommation presse par presse et les auxiliaires, défini une ligne de base normalisée par la production et rapproché les factures d’énergie. Notez la nuance de résine, le moule, le poids de la pièce, le temps de cycle, la cadence et la qualité en même temps que les kWh, car une baisse de la facture mensuelle peut simplement résulter d’une production moindre. L’erreur classique consiste à comparer un nouveau réglage avec une facture brute issue d’un mix de pièces différent et à qualifier la différence d’économies.
- Comment qualifier un arrêt automatique au ralenti avant de l’activer sur l’ensemble des presses ?
- Appliquez la règle d’arrêt sur un lot d’essai contrôlé et consignez chaque déclenchement, temps de redémarrage, alarme, mise en attente qualité et rebut. Un délai de 15 minutes peut convenir à une presse et être dangereux pour une autre selon le moule, le canal chaud, la résine ou la séquence de redémarrage. N’étendez la règle qu’après validation de la stabilité au démarrage par la process et la QA ; sinon une réduction d’énergie peut être annulée par des redémarrages ratés et des récupérations prolongées.
- Quelles preuves sont nécessaires avant de baisser le point de consigne fixe d’un refroidisseur pour un moule ?
- Conservez dans le dossier d’essai le point de consigne initial, le nouveau, la réponse réelle de la température du moule, le temps de cycle et les résultats dimensionnels. Le réglage à 45 °F sert de référence, pas d’objectif universel ; chaque combinaison moule-résine exige sa propre décision de validation. L’erreur fréquente est de réduire la charge du refroidisseur depuis l’écran de contrôle sans consigner le résultat du contrôle qui vérifie si la pièce respecte encore le cahier des charges.
- Peut-on comptabiliser une plateforme OEE ou de surveillance d’anomalies comme une économie d’énergie ?
- Non, pas sans données kWh liées à la production conforme. La surveillance peut révéler des arrêts, des rebuts ou des consommations auxiliaires, mais une amélioration de l’OEE seule ne prouve pas que l’énergie par pièce bonne a baissé. Installez le compteur d’énergie, définissez le dénominateur de production et la ligne de base avant le début de l’essai ; autrement la plateforme peut mettre en évidence une réelle amélioration opérationnelle tandis que la finance l’enregistre à tort comme un projet énergie.
- Que doit exiger les achats auprès d’un fournisseur qui avance une revendication d’énergie par IA ?
- Demandez le périmètre d’essai, l’emplacement du compteur, la période de référence, le dénominateur de production, les conditions machine et moule, les modifications de contrôle, les résultats qualité et la méthode de rapprochement de l’économie déclarée. Une fonctionnalité comme la compensation de viscosité, le contrôle de la force de serrage ou la détection d’anomalie constitue un candidat d’essai valide, mais la description du fournisseur n’est pas un résultat usine. Si le fournisseur ne peut fournir des preuves comparables, n’achetez la capacité qu’avec un plan de validation convenu et un responsable nommé des points de consigne.
Sources et références
- 1.Baker, H. (2026, October 26). Plastics manufacturer cuts energy costs 24% through analytics-driven optimization. iFactory.
- 2.Plastics Machinery Manufacturing. (2026, October 29). Plastics machinery makers develop more smart and AI-driven technology. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 27). Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. The Des Moines Register.
- 4.Akron Beacon Journal. Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. Akron Beacon Journal.
- 5.The Cincinnati Enquirer. Technical review: Haitian International’s all-electric precision molding platform. The Cincinnati Enquirer.
- 6.PlastikMedia. Shapers reduces costs with InTouch monitoring. PlastikMedia.
- 7.PlastikMedia. Smartest factory. PlastikMedia.
- 8.MK. MK.
