
中堅プラスチックメーカーが48台の射出成形機を対象とした6ヶ月間の最適化プログラムで、工場エネルギー原単位を24%削減した。成果は機械レベルのサブメータリング、生産量正規化レポート、公共料金請求書の照合、制御変更、冷却調整によるもので、AIラベルだけによるものではない。
この区別は、新たな制御パッケージへの投資を判断する加工業者にとって重要である。メーカーは年間34万ドル超のエネルギー損失を特定し、エネルギー使用量を加工1ポンドあたり1.82kWhから1.38kWhに低減した。数値は前後比較の公共料金請求書と生産量正規化レポートに結び付けられており、工場での実績である。
スマート成形に関するサプライヤーの主張は異なる。Haitian、KraussMaffei、Wittmannは、プロセスパラメータ調整、異常検知、エネルギー損失の可視化が可能なソフトウェアを説明するが、提供される記述には、特定の成形工場での同等の閉ループエネルギー結果は示されていない。制御機能は試験する価値があるが、プレス、金型、樹脂、出力、ベースラインを一定に保たない限り、検証された節約数値にはならない。
48台プレス試験
メーカーは3シフトで48台の射出成形機を稼働させ、公共料金が前年比19%上昇する状況にあった。電力は生産コストの約22%を占め、油圧プレス、圧縮空気生成、プロセス冷却が主な負荷とされた。
工場は各射出成形機、圧縮空気分岐点、冷却ループに無線サブメーターを設置した。この計装によりプレス需要と補助需要を分離できた。分離がない場合、チラー問題を成形機に割り当てたり、機械設定で圧縮空気損失を追跡したりする事態が起きる。
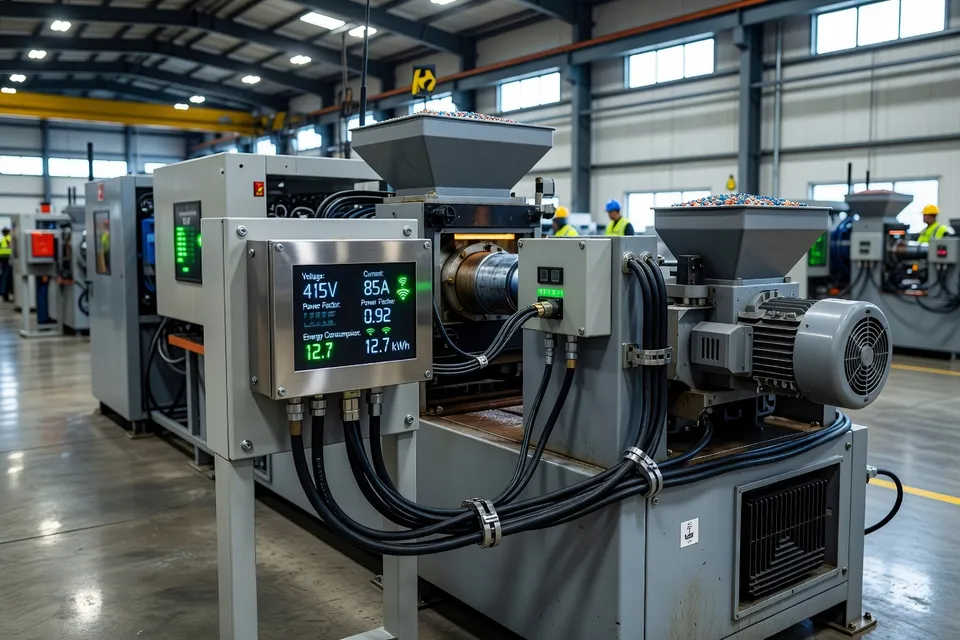
文書化された比較では、生の月間電力合計ではなく、加工1ポンドあたりのkWhを用いた。この選択により生産量を制御できた。測定された工場レベルの数値は以下の通りである。
| 項目 | 実施前 | 6ヶ月後 |
|---|---|---|
| エネルギー原単位 | 1.82 kWh/lb | 1.38 kWh/lb |
| エネルギー原単位削減 | — | 24% |
| 特定された年間エネルギー損失 | — | 34万ドル |
| 年間炭素削減 | — | 412 metric tons |
最適化試行前後のエネルギー強度
| 最適化試行 | エネルギー強度 (kWh/lb) |
|---|---|
| 前 | 1.82 kWh/lb |
| 後 | 1.38 kWh/lb |
24%削減は公共料金請求書の照合と生産量正規化エネルギー報告により検証された。34万ドルの数値はプログラムで特定された年間回収可能損失を示すもので、工場の請求および運転条件が同等に保たれない限り、独立して測定された現金支払いとみなすべきではない。
プレス制御
工場はPIDループを再調整し、機械が15分間停止した後に自動アイドルモードシャットダウンを追加した。これらの措置により射出成形エネルギー消費を18%削減し、年間18.6万ドルの節約に寄与した。
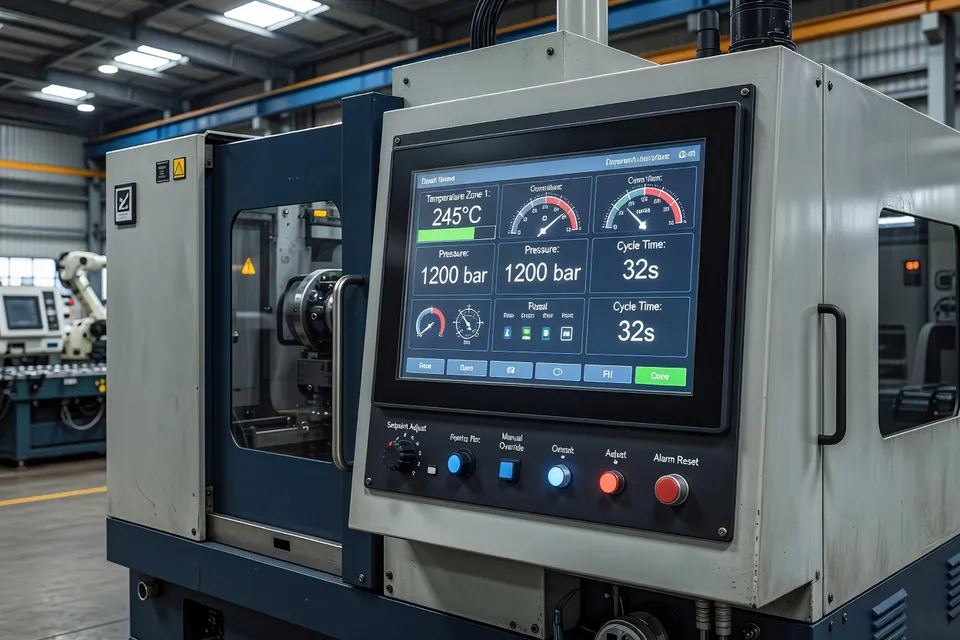
これは工程担当者が確認できる部分である。制御の限界は明示的で、シャットダウン前に機械が15分間停止している必要があった。試験では最適化を一般的なソフトウェア効果として扱わず、制御クラスとしてPIDチューニングを明記した。移行試験では、同じ遅延が金型、樹脂、ホットランナー、再起動シーケンスにとって安全かどうかを確認する必要がある。
ソース資料はアイドルプロトコルによる再起動拒否、品質保留、サイクルタイム変化、スクラップ増加を報告していない。この欠如は結論を制限する。エネルギー結果は測定されているが、シャットダウンルールの起動安定性とQAリリースへの影響はロットレベルでの確認が依然として必要である。
冷却ループ
冷却は2番目に測定されたレバーであった。分析プログラムは各48台のプレスに対する金型温度要求とチラーロードプロファイルを比較した。60%の金型が固定45°F設定点より低い冷却容量で済むことが判明した。
工場は実時間金型需要に基づく動的温度設定点を有効化した。チラーエネルギー消費は22%減少し、冷却関連の合計節約は年間6.2万ドルとされた。
これは「冷却を最適化せよ」という一律の指示より有用な知見である。ベースラインは固定45°F設定点、母集団は工場の48金型、新制御は測定された需要に応答した。別の工具へ方法を移す加工業者は、45°Fが過剰または安全であると仮定すべきではない。金型温度、樹脂グレード、サイクルタイム、部品要求はエネルギー測定とともに記録しなければならない。
公表結果は、固定設定点のままの金型があったかどうか、寸法能力が変化したかどうか、QAリリースがより低い冷却目標を阻止したかどうかを述べていない。それらは些細な詳細ではない。部品が検査に不合格になる場合、補助負荷の低減は成功した工程変更とは言えない。
機械サプライヤーが約束するもの
Haitianの第5世代射出成形機には、成形安定化、樹脂品質変化への対応、エネルギー節約を目的としたAIソフトウェアが含まれる。HT Energy機能は油圧機および電動機の電力使用情報を提供し、HT OptiForceは電動機の過剰クランプ圧回避を目的としている。
KraussMaffeiのAPCPlusは粘度変化などの外部影響を補償し、材料使用量、エネルギー消費、サイクルタイムの低減が可能とされる。socialProductionプラットフォームはエネルギー消費を測定・記録し、異常を探す。
WittmannのTEMI+用Imagoモジュールは生産フロア全体のリアルタイムエネルギー監視を提供する。Wittmann 4.0は成形機、自動化、補助設備を接続し、ビジョンデータを成形機へフィードバックして自律的なパラメータ調整を可能にする。
これらの機能は有用な試験ポイントを定義する:電力測定、クランプ圧制御、粘度補償、異常検知、機械-検査フィードバックである。ただし共通のエネルギー割合は確立しない。サプライヤーの記述には48台プレス事例で用いられた6ヶ月ベースライン、kWh per pound測定、公共料金請求書照合が欠けている。
生産監視の結果
英国の射出成形専門企業ShapersはIntouch Monitoringを導入し、機械性能、ダウンタイム、OEE、スクラップのリアルタイム可視化を実現した。OEEは約60%から約80%へ上昇し、月間残業は約2万4千ポンドから2千ポンドへ減少した。特別輸送費は月7千500ポンドからほぼゼロになった。
これらは測定された運用結果であるが、エネルギー試験ではない。監視システムは生産損失を明らかにし、ダウンタイムがさらなる残業を生む前にチームが対応する助けとなった。ShapersについてはkWh削減、エネルギー原単位ベースライン、プレスレベルエネルギー結果は報告されていない。
この区別は明確に保つべきである。OEE向上は、出力増加に伴う消費増加が比例しなければ、良品1個あたりのエネルギーを低減し得る。しかし利用可能な結果はその関係を測定していない。QAと運用はOEE結果をダウンタイム監視試験の正当化に用いることはできるが、エネルギー節約として計上すべきではない。
次の試験記録
最強の移行経路は狭い。プレス、冷却ループ、圧縮空気点を計装し、樹脂、金型、部品重量、サイクルタイム、出力、品質処分を記録した上で、生産量正規化エネルギーを定義されたベースラインと比較する。アイドルシャットダウンについては15分トリガーとすべての再起動を記録する。冷却については元の設定点、新設定点、金型温度応答を保持する。
サプライヤーのAIおよび監視機能はその試験計画に入り得るが、工場が同一の証拠を提示するまで主張は主張のままに留めるべきである。48台プレスプログラムはエネルギー原単位、PIDチューニング、冷却需要のループを閉じるが、すべての金型、すべての再起動、すべてのAI機能のループは閉じない。次の判断は試験ロットとQAリリースに属するものであり、機能リストではない。
編集部の見解
- 成形制御パッケージの省エネ効果を主張する前に、何を記録しておく必要があるか?
- プレスレベルと補助負荷の測定、生産正規化ベースラインの定義、ユーティリティ請求書の照合が完了するまで、数値は提示しない。樹脂グレード、金型、部品重量、サイクルタイム、出力、品質判定をkWhと併せて記録する。月間使用量の減少が単に生産量の違いによる場合があるからだ。よくある失敗は、新しい制御設定と異なるジョブ構成の請求書をそのまま比べ、差額を節約とみなすことだ。
- プレス全機に自動アイドル停止を適用する前に、どのように検証すべきか?
- 制御ルールを限定ロットで試行し、トリガー、再起動時間、アラーム、品質保留、スクラップをすべて記録する。15分の遅延が、あるプレスでは適していても、金型、ホットランナー、樹脂、再起動手順が異なれば別のプレスでは危険になる。プロセスエンジニアリングとQAが起動安定性を確認するまでルールを拡大してはならない。さもないと、起動失敗や復旧時間の延長で省エネ効果が消える。
- 金型用チラーの固定セットポイントを下げる前に、どのような根拠が必要か?
- 元のセットポイント、変更後のセットポイント、金型温度の実測値、サイクルタイム、寸法結果を試験記録に残す。45°Fは基準値であって普遍的な目標ではないため、金型と樹脂の組み合わせごとに個別に判断する。制御画面でチラー負荷を下げただけで、部品が仕様を満たしているかを確認する検査結果を省略するのがよくある誤りだ。
- OEEや異常監視プラットフォームを省エネとして計上できるか?
- 良品出力に紐づいたkWhデータがない限り、計上できない。監視でダウンタイムやスクラップ、補助負荷が明らかになることはあるが、OEE改善だけでは良品1個あたりのエネルギーが減った証明にならない。試験開始前にエネルギー計量器、生産分母、ベースラインを確定しておく。さもないと、実際の運用改善は見えても、財務側が誤ってエネルギー案件として処理する。
- AI省エネをうたうサプライヤーに調達部門は何を要求すべきか?
- 試験範囲、メーター設置場所、ベースライン期間、生産分母、機種・金型条件、制御変更内容、品質結果、省エネ算出方法の開示を求める。粘度補正、型締圧力制御、異常検知などの機能は試験候補として有効だが、サプライヤーの説明はプラントの実績ではない。ベンダーが同等の根拠を示せない場合は、合意した検証計画と設定値の責任者を定めた上で導入を検討する。
出典・参考文献
- 1.Baker, H. (2026, October 26). Plastics manufacturer cuts energy costs 24% through analytics-driven optimization. iFactory.
- 2.Plastics Machinery Manufacturing. (2026, October 29). Plastics machinery makers develop more smart and AI-driven technology. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 27). Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. The Des Moines Register.
- 4.Akron Beacon Journal. Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. Akron Beacon Journal.
- 5.The Cincinnati Enquirer. Technical review: Haitian International’s all-electric precision molding platform. The Cincinnati Enquirer.
- 6.PlastikMedia. Shapers reduces costs with InTouch monitoring. PlastikMedia.
- 7.PlastikMedia. Smartest factory. PlastikMedia.
- 8.MK. MK.
