
一家中型塑料制品厂通过为期六个月的优化项目,将48台注塑机的工厂能耗强度降低了24%。成果来自机器级分表计量、按产量归一化的报告、公用事业账单核对、控制参数调整和冷却优化,并非单纯靠AI标签。
这一区别对决定是否投资新控制包的加工商很重要。该厂找出年均34万美元以上的能源浪费,将能耗从每磅加工1.82 kWh降至1.38 kWh。数据与前后公用事业账单及产量归一化报告绑定,是工厂实测结果。
供应商对智能成型的宣传则不同。Haitian、KraussMaffei和Wittmann描述了能调整工艺参数、检测异常或暴露能耗损失的软件,但现有描述并未给出可比的指定成型厂闭环节能结果。控制功能值得测试,但在压机、模具、树脂、产量和基线保持不变前,它不是已验证的节省数字。
48台压机试验
该厂在公用事业成本同比上涨19%的情况下,三班运转48台注塑机。电力占生产成本近22%,液压机、压缩空气产生和工艺冷却被列为主要负载。
工厂在每台注塑机、压缩空气分支点和冷却回路安装了无线分表。该仪表将压机需求与辅助需求分开。没有这一拆分,工厂可能把冷水机组问题归咎于注塑机,或用无法解决压缩空气损失的机器设置去追逐泄漏。
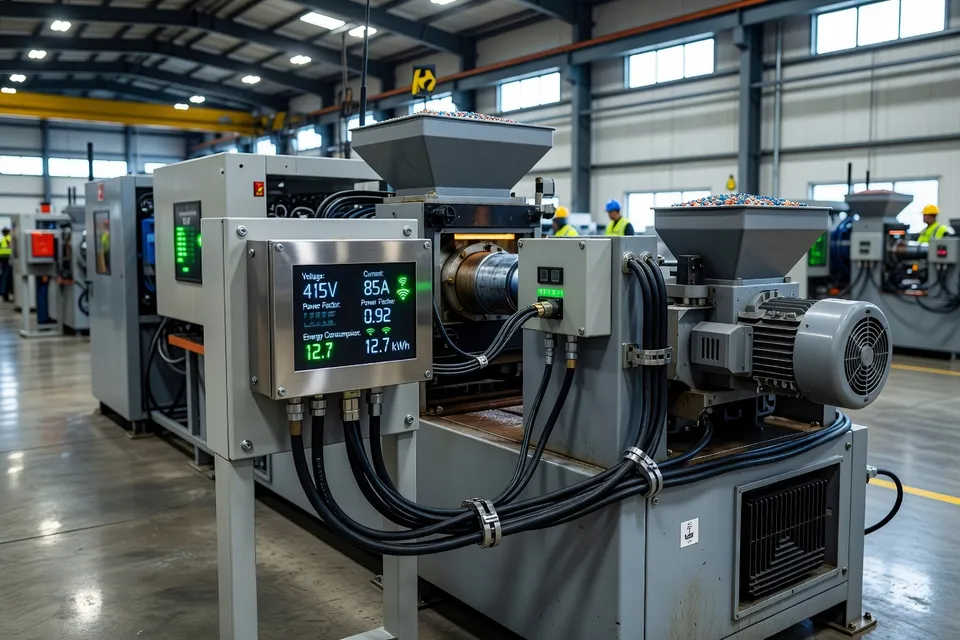
记录的对比采用每磅加工kWh而非原始月用电总量。这一选择控制了产量波动。测得的工厂级数据如下:
| 指标 | 之前 | 六个月后 |
|---|---|---|
| 能耗强度 | 1.82 kWh/lb | 1.38 kWh/lb |
| 能耗强度降幅 | — | 24% |
| 年均识别能源浪费 | — | 34万美元 |
| 年均碳减排 | — | 412公吨 |
优化试验前后的能耗强度
| 优化试验 | 能耗强度 (kWh/lb) |
|---|---|
| 之前 | 1.82 kWh/lb |
| 之后 | 1.38 kWh/lb |
24%降幅通过公用事业账单核对和产量归一化能耗报告验证。34万美元代表项目识别出的年均可回收浪费;除非工厂账单和运行条件保持可比,否则不应视为独立测量的现金支付。
压机控制
工厂重新调整PID回路,并在机器闲置15分钟后增加自动待机关机。这些措施使注塑能耗降低18%,对应年均18.6万美元节省。
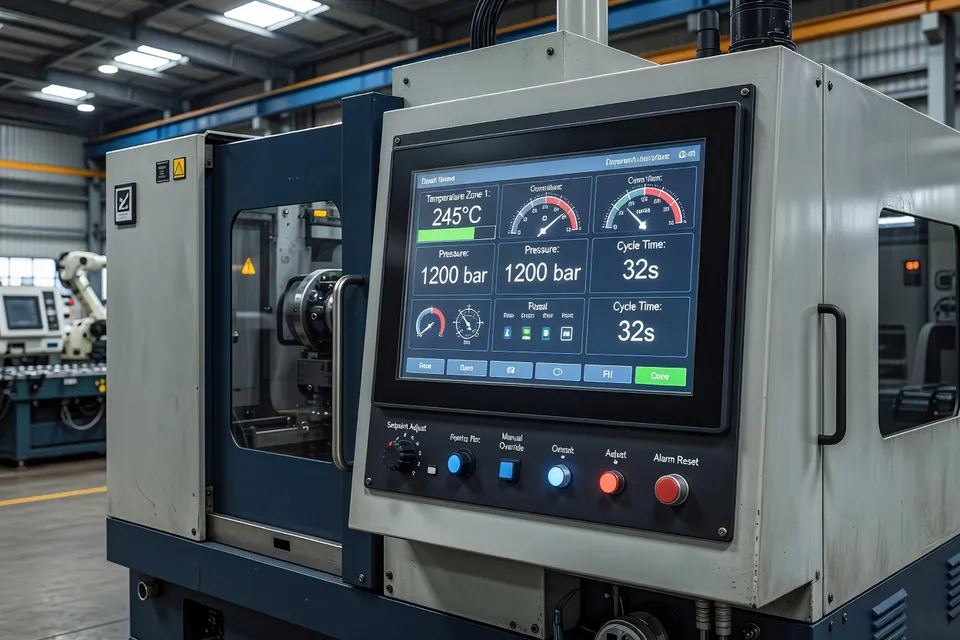
这是工艺负责人能检查的部分。控制限制明确:机器必须闲置15分钟才关机。试验还指明了控制类别——PID整定,而非把优化当作通用软件好处。转移试验需要检查同一延迟对模具、树脂、热流道和重启顺序是否安全。
源材料未报告闲置协议导致的重启拒绝、质量扣留、周期变化或废品增加。这一缺失限制了结论。能耗结果已测,但关机规则对启动稳定性和QA放行的影响仍需批次级检查。
冷却回路
冷却是第二个测得的杠杆。分析程序将冷水机组负载曲线与48台压机每台模具的实际温度需求对比,发现60%的模具所需冷却能力低于固定的45°F设定点。
工厂随后启用基于实时模具需求的动态温度设定点。冷水机组能耗下降22%,冷却综合节省年均6.2万美元。
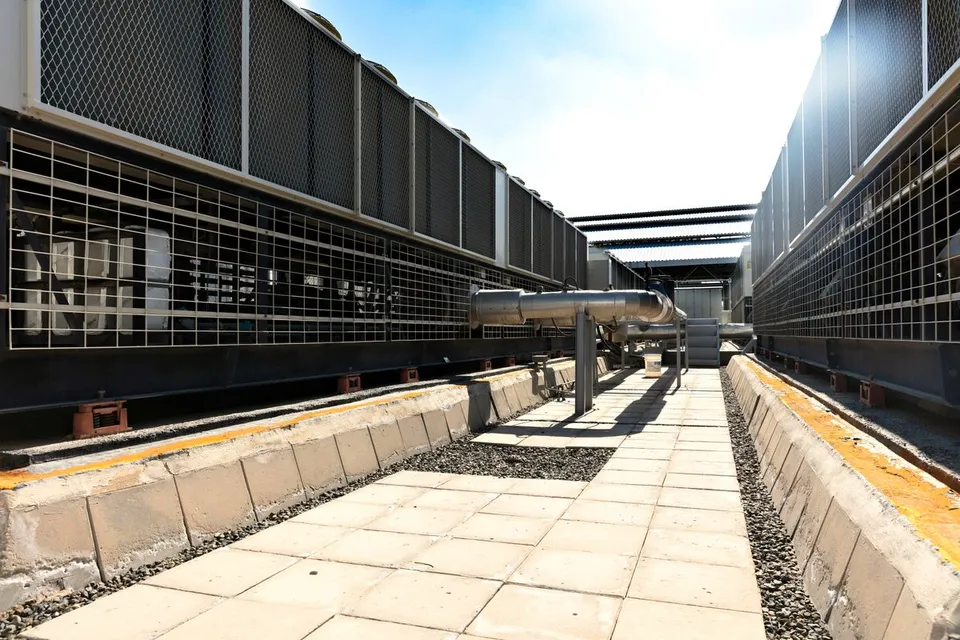
这一发现比笼统的“优化冷却”更有用。基线是固定45°F设定点,对象是工厂48套模具,新控制响应实测需求。把方法移到另一模具的加工商不应假设45°F过多或安全。模具温度、树脂牌号、周期时间和零件要求必须与能耗读数一起记录。
已发布结果未说明是否有模具仍保持固定设定点、尺寸能力是否变化,或QA放行是否阻止更低冷却目标。这些不是小细节。如果零件检验不合格,降低辅助负载就不是成功的工艺变更。
机器供应商的承诺
Haitian第五代注塑机包含旨在稳定成型、适应树脂质量变化并支持节能的AI软件。其HT Energy功能提供液压和电动机的功率使用信息,HT OptiForce则设计用于电动机避免过大合模力。
KraussMaffei的APCPlus补偿粘度变化等外部影响,描述为可减少材料用量、能耗和周期时间。其socialProduction平台测量并记录能耗并寻找异常。
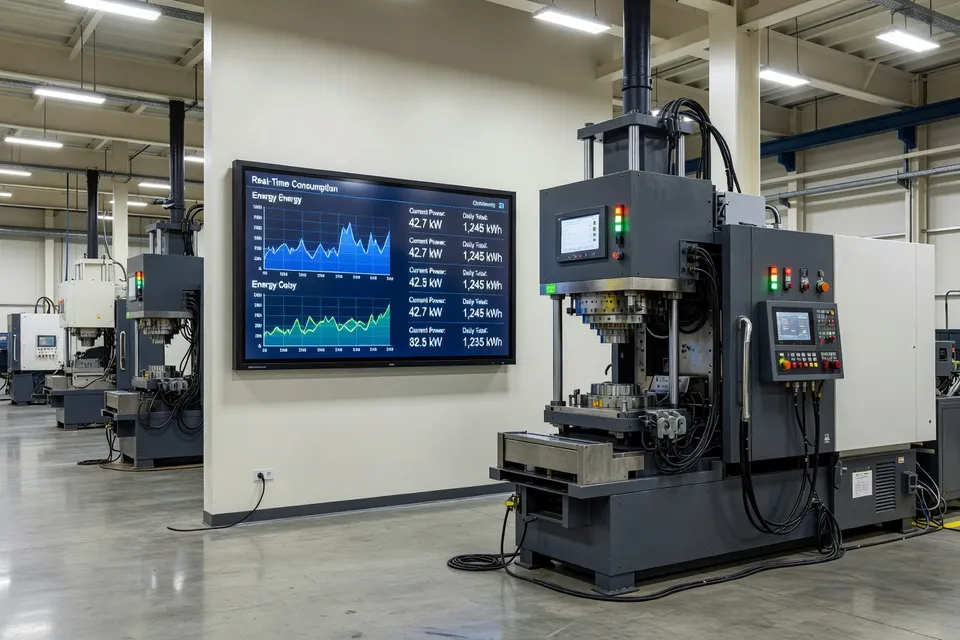
Wittmann的Imago模块用于TEMI+,提供整个生产车间的实时能耗监控。Wittmann 4.0还连接注塑机、自动化和辅助设备,视觉数据可送回注塑机进行自主参数调整。
这些功能定义了有用的试验点:功率测量、合模力控制、粘度补偿、异常检测和机检反馈。但它们并未确立统一的节能百分比。供应商描述缺少48台压机案例中使用的六个月基线、每磅kWh指标和公用事业账单核对。
生产监控结果
英国注塑专业厂Shapers使用Intouch Monitoring实现机器性能、停机、OEE和废品实时可视化。OEE从约60%升至约80%,月加班费从约2.4万英镑降至2000英镑。特殊运输成本从每月约7500英镑降至几乎为零。
这些是测得的运营结果,但不是能耗试验。监控系统暴露了生产损失,帮助团队在停机产生更多加班前做出响应。Shapers案例未报告kWh降低、能耗强度基线或压机级能耗结果。
这一区分应保持明确。更好的OEE若能在不按比例增加能耗的情况下提高产量,就能降低每良品能耗,但现有结果并未测量这一关系。QA和运营可用OEE结果证明停机监控试验的合理性;他们不应将其记作节能。
下一步试验记录
最强的转移路径很窄。对压机、冷却回路和压缩空气点进行仪表化;记录树脂、模具、零件重量、周期时间、产量和质量处置;然后与定义的基线比较产量归一化能耗。对于闲置关机,记录15分钟触发和每次重启。对于冷却,保留原始设定点、新设定点和模具温度响应。
供应商AI和监控功能可进入该试验计划,但其宣传在工厂产出相同证据前仍应视为宣传。48台压机项目闭合了能耗强度、PID整定和冷却需求的回路。它并未闭合每套模具、每次重启或每项AI功能的回路。下一步决定属于试验批次和QA放行,而非功能清单。
编辑洞察
- 宣称模塑控制包节能前,必须先记录哪些数据?
- 工厂没有压机级和辅助负载测量、明确的生产归一化基线以及公用事业账单核对前,不要给出任何百分比。同时记录树脂牌号、模具、零件重量、周期时间、产量和质量判定,再对应千瓦时数值,因为月度总耗降低可能只是产量减少导致。常见错误是拿新控制设置与不同作业组合的原始账单直接比较,就声称实现了节省。
- 如何在全机台启用自动空闲关机前完成验证?
- 先在受控试产批次上运行关机规则,记录每次触发、重启时间、报警、质量扣留和废品事件。15分钟延时对某台机台合适,对另一台却可能不安全,因为模具、热流道、树脂或重启顺序不同。过程工程和质量部门确认启动稳定后才能推广,否则节能效果会被重启失败和延长恢复时间抵消。
- 降低模具固定冷水机设定值前需要哪些证据?
- 试验记录必须保留原设定值、新设定值、模具实际温度响应、周期时间和尺寸结果。45°F只是参考值,并非通用目标,每套模具和树脂组合都需要单独放行。常见做法是从控制屏直接降低冷水机负荷,却忽略零件是否仍符合规格的检验结果。
- OEE或异常监测平台能否直接算作节能?
- 不能,除非有对应良品的千瓦时数据。监测能发现停机、废品或辅助负载,但OEE改善本身并不证明每件良品的能耗下降。试验开始前必须建立电表、生产分母和基线,否则平台可能显示真实运行改善,财务却错误地记为节能项目。
- 供应商提出AI节能说法时,采购应索要哪些材料?
- 要求提供试验边界、仪表位置、基线周期、生产分母、机台与模具条件、控制变更、质量结果,以及核算节省的方法。粘度补偿、合模压力控制或异常检测等功能可以作为试验对象,但供应商描述不是工厂实测结果。如果供应商无法提供可比证据,只能按双方认可的验证计划和设定值责任人采购该功能。
来源与参考
- 1.Baker, H. (2026, October 26). Plastics manufacturer cuts energy costs 24% through analytics-driven optimization. iFactory.
- 2.Plastics Machinery Manufacturing. (2026, October 29). Plastics machinery makers develop more smart and AI-driven technology. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 27). Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. The Des Moines Register.
- 4.Akron Beacon Journal. Five reputable injection molding machine manufacturers: Advancing precision and efficiency in global plastics processing. Akron Beacon Journal.
- 5.The Cincinnati Enquirer. Technical review: Haitian International’s all-electric precision molding platform. The Cincinnati Enquirer.
- 6.PlastikMedia. Shapers reduces costs with InTouch monitoring. PlastikMedia.
- 7.PlastikMedia. Smartest factory. PlastikMedia.
- 8.MK. MK.