
Las trampas de aire, la rebaba y las zonas blandas indican fallos distintos, por lo que se debe revisar la cavidad, la línea de partición y la curva de curado antes de modificar un ajuste en el moldeo de caucho. Un disparo corto o un vacío en la última zona de llenado exige una comprobación de venteo y flujo. La rebaba en un cierre repetible exige inspección de la herramienta. Una sección blanda o pegajosa exige datos de curado y verificación de temperatura.
El primer paso es el mapa de defectos. Marcar la cavidad, la dirección de la compuerta, la zona de llenado final, la línea de partición, la ubicación del inserto y el espesor de sección. No tratar toda burbuja como problema de vacío. No tratar toda línea de rebaba como presión excesiva. El mismo defecto visible puede provenir del estado del compuesto, del estado del molde, del comportamiento de la máquina o del tiempo de curado.
La cavidad y el aire atrapado
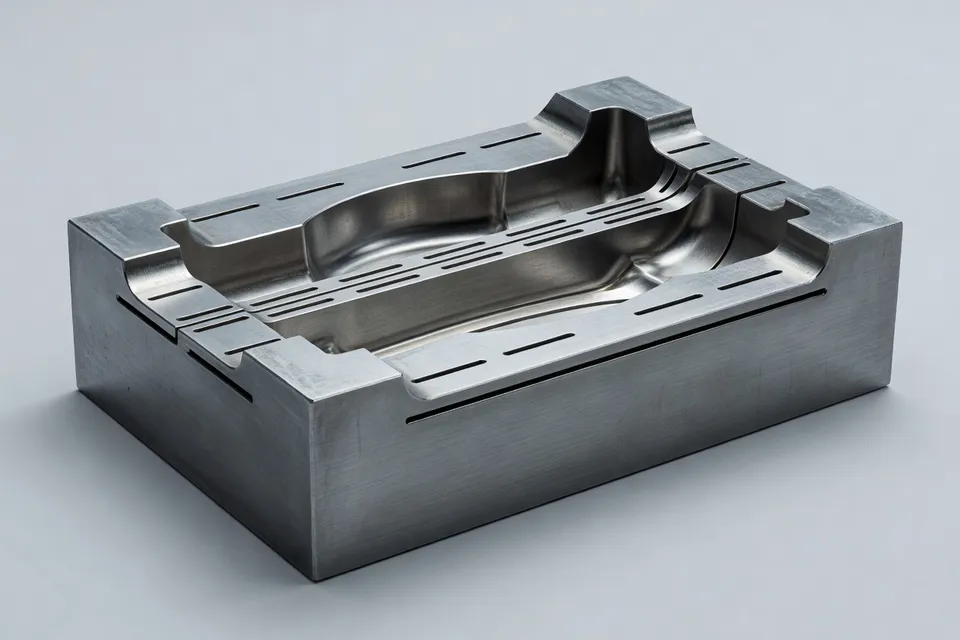
El caucho entra en el molde con alta viscosidad y el frente de flujo puede sellar aire antes de que este alcance una vía de escape. El resultado puede ser un disparo corto, una marca superficial, un vacío o un bolsillo blando donde el gas atrapado interfirió con la vulcanización. Ventear al final del llenado es la primera comprobación física. Limpiar el venteo, confirmar que llega a la última zona de llenado y buscar residuos que hayan reducido su abertura.
Una muestra de disparo corto resulta más útil que una suposición. Ejecutar llenados parciales controlados cuando la pieza y la herramienta lo permitan. Las muestras muestran la dirección del flujo e identifican la ubicación final de llenado. Si el frente de flujo cierra alrededor de una nervadura o bolsillo, el venteo debe ir en esa trampa de aire, no donde resulte más fácil mecanizarlo. Un rápido aumento de presión cerca del final del llenado es otra advertencia de que el gas o una restricción de flujo bloquea la terminación.
La velocidad de inyección debe modificarse con cuidado. Un llenado final rápido puede impulsar caucho sobre un bolsillo de aire antes de que el gas escape. Una velocidad de llenado final más baja puede dar tiempo al venteo para actuar, pero se trata de un ensayo de proceso, no de una receta universal. El compuesto, la geometría de la cavidad, la disposición de compuertas y el inicio de curado siguen controlando el resultado.
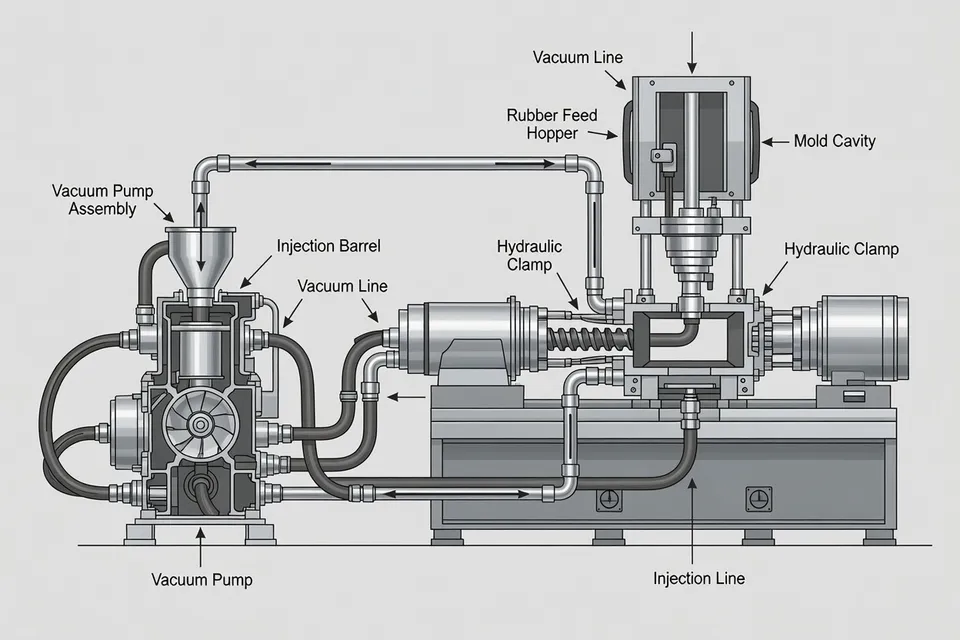
La asistencia por vacío tiene un papel claro cuando la cavidad es compleja o la trampa de aire persiste tras limpiar y ubicar correctamente los venteos. No sustituye al venteo. El aire y los gases de vulcanización pueden seguir moviéndose después de iniciada la inyección, por lo que hay que inspeccionar los sellos de vacío, las líneas, las superficies de venteo y el tiempo de evacuación. Si el sistema de vacío es débil, una receta de vacío en papel no retirará el aire del molde.
El estado del material sigue en la comprobación. Almacenar el compuesto según lo especificado para esa formulación e inspeccionarlo por humedad o contaminación. El material húmedo, el aire atrapado durante el mezclado o la liberación de volátiles pueden crear burbujas incluso cuando el venteo del molde está abierto. La condición de parada es simple: si el defecto sigue al lote de compuesto en lugar de a la cavidad, retener el lote y probar el material antes de cortar metal o elevar la presión.
La línea de partición y la rebaba
La rebaba es caucho en exceso fuera de la cavidad prevista. Su ubicación dice más que su espesor. La rebaba fina alrededor de toda la línea de partición puede indicar volumen de disparo excesivo, presión de inyección excesiva, fuerza de cierre insuficiente o un compuesto demasiado fluido antes del curado. La rebaba en una ubicación fija apunta primero al molde: un cierre desgastado, un golpe, contaminación, mala alineación o asiento desigual.
Limpiar las superficies de partición y repetir el disparo antes de cambiar el proceso. Si la rebaba aumenta a medida que avanza la producción, puede haber residuo manteniendo el molde abierto. Si la misma rebaba regresa en la misma cavidad y ubicación tras la limpieza, dejar de tratarla como problema solo de presión. Medir o inspeccionar el cierre y la alineación. Un ajuste de proceso no repara permanentemente una holgura mecánica.
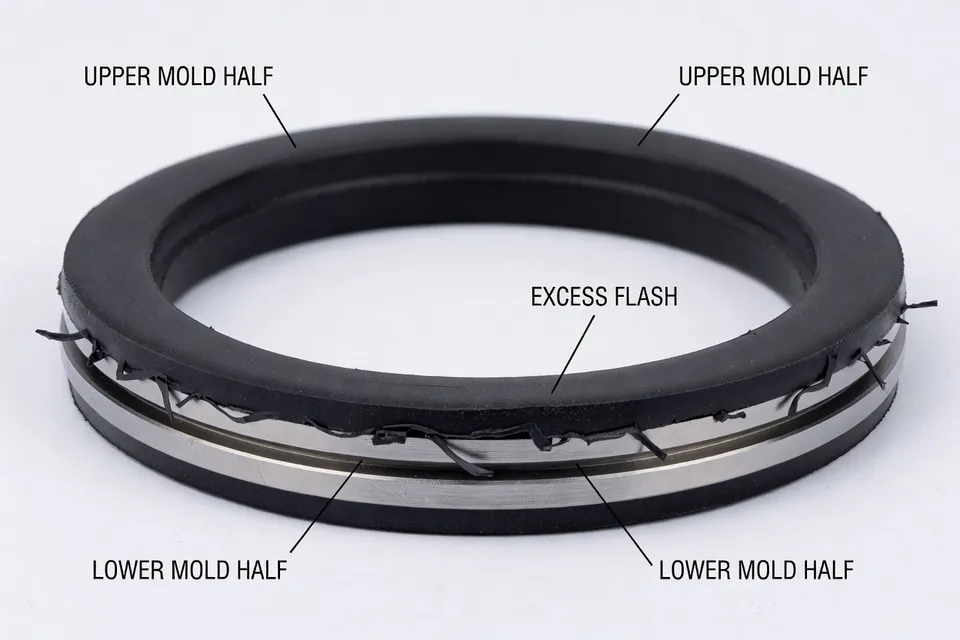
Comprobar el volumen de disparo antes de perseguir la presión. El exceso de material puede forzar caucho hacia los venteos y los huecos de la línea de partición. Luego confirmar que el molde cierra de forma uniforme y que la máquina mantiene la fuerza de cierre requerida durante la inyección y el curado. Los cambios de presión y velocidad de llenado deben ser graduales. Un disparo corto y rebaba en ensayos adyacentes no prueban que un ajuste resolverá ambos; pueden indicar un camino de flujo restringido, venteo desigual o un molde ya al límite.
La rebaba en un venteo necesita su propia inspección. El venteo puede ser demasiado profundo, la cavidad puede estar sobrellenada o la presión final de llenado puede ser demasiado alta. El desbarbado puede eliminar el exceso de caucho previsto, pero no debe convertirse en la forma de ocultar un problema de cierre que crece. Control de calidad debe retener piezas cuando la rebaba afecte sellado, aspecto, dimensiones o el límite de recorte acordado.
La curva de curado y la sección blanda
El curado no se confirma por un aspecto superficial bueno. Una sección gruesa puede quedar subcured en su centro mientras un borde fino parece aceptable. El material blando, pegajoso, débil o ampollado requiere una comprobación de curado vinculada al compuesto y al lote de producción.
Comenzar con la curva de curado y comparar el compuesto actual con su línea base establecida. Seguir t90, torque máximo y comportamiento de velocidad de curado. Un cambio en el torque máximo sin cambio correspondiente en t90 puede indicar un cambio de polímero o curativo. Un cambio en t90 con torque máximo estable puede indicar actividad del curativo o comportamiento del acelerador. Esos patrones reducen la búsqueda; no autorizan por sí solos un nuevo ajuste de producción.
Luego verificar el sistema de medición de temperatura del molde. Comprobar los termopares, la distribución de temperatura de platina o molde y la sección más gruesa de la pieza. El curado desigual puede provenir de un punto caliente o frío en lugar de un ajuste incorrecto único de la máquina. El tiempo de curado debe ajustarse también al compuesto, la temperatura del molde y el espesor de la pieza. No transferir un tiempo de otro grado de caucho o de otra herramienta.
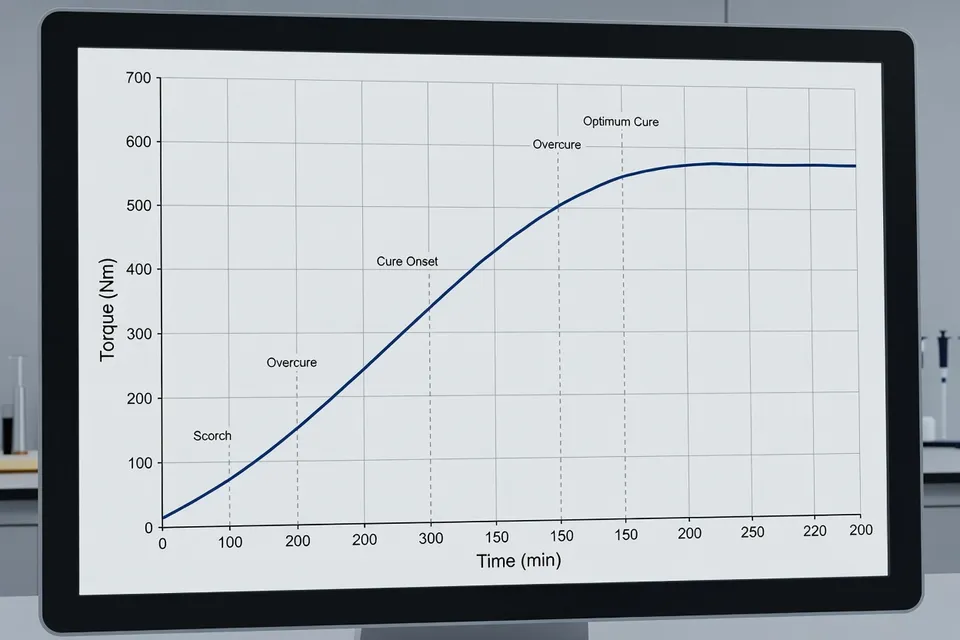
El sobrecurado es un fallo separado. La exposición excesiva al calor puede embrutecer algunos compuestos o causar reversión. Aumentar el tiempo porque una zona está blanda puede dañar otra zona si el problema real es una zona fría de la herramienta, un cambio de lote de material o gas atrapado. La condición de parada es una retención en control de calidad cuando la dureza, la adhesión, la compresión permanente, las dimensiones u otros criterios de liberación fallan. Una inspección superficial no es una prueba de liberación.
| Señal diagnóstica | Primera comprobación | Condición de parada |
|---|---|---|
| Vacío o disparo corto en llenado final | Venteo, camino de flujo, patrón de llenado parcial | Retener si la cavidad sigue incompleta tras comprobaciones de venteo y camino de llenado |
| Rebaba en una ubicación fija | Cierre, alineación, contaminación, desgaste | Detener si la rebaba regresa tras limpieza |
| Centro blando en sección gruesa | Curva de curado, uniformidad de temperatura, espesor de sección | Retener si el curado o la dureza quedan fuera de especificación |
La tabla separa la primera comprobación de la decisión de liberación. No convierte una recomendación del proveedor en un ajuste validado.
El registro de verificación
Tras una corrección, repetir la misma prueba que expuso el problema. Si una comparación de curva de curado identificó un cambio de material, ejecutar el lote corregido contra la misma línea base. Si un estudio de disparo corto identificó el bolsillo de llenado final, verificar que el nuevo venteo o secuencia de llenado cambie esa ubicación sin crear rebaba. Si una inspección de herramienta encontró un cierre dañado, confirmar la reparación con disparos repetidos en la cavidad afectada.
Registrar la cavidad, el lote de compuesto, el estado del molde, la máquina, la ubicación del defecto, el cambio realizado y el resultado de verificación. Una prueba sin línea base solo describe la pieza actual. Una curva de curado sin conexión al lote de producción no explicará el defecto. Una lectura de vacío sin comprobación de fugas o evacuación no probará que se retiró el aire.
Para el siguiente turno, extraer una pieza sospechosa de la línea y marcar el defecto por ubicación. Inspeccionar el venteo coincidente y la superficie de partición antes de tocar presión o temperatura. Luego comparar la curva de curado actual con la línea base aprobada del compuesto. Si el defecto no puede asignarse a camino de aire, cierre de herramienta o comportamiento de curado, mantener el lote en retención y escalar la medición faltante en lugar de adivinar la receta.
Análisis editorial
- ¿Cuándo conviene inspeccionar el venteo en vez de subir la presión ante un disparo corto o un vacío?
- Marca el punto de último llenado y revisa primero el venteo correspondiente. Si la herramienta lo permite, haz un llenado parcial controlado para comprobar si el frente de flujo cierra alrededor de una nervadura, cavidad o restricción antes de que escape el aire. Limpia el venteo y verifica su profundidad, abertura y conexión con la trampa de aire real. No aumentes la presión de inmediato: llenar más rápido puede sellar antes el bolsillo y un lote de compuesto con humedad o aire atrapado durante la mezcla produce el mismo defecto. Retén el lote para análisis de material si el problema sigue al compuesto y no a la cavidad.
- ¿Qué indica una rebaba repetida siempre en la misma cavidad?
- Deja de tratarlo como un problema solo de presión. Revisa cierre, alineación, asiento, contaminación y desgaste en ese punto. Limpia las superficies de partición y repite el disparo; si la rebaba vuelve en el mismo lugar, mide el juego mecánico y el comportamiento de la fuerza de cierre. El exceso de volumen de inyección puede empeorar el caso, pero cambiar la presión de inyección no arregla de forma permanente un cierre dañado. Retén las piezas cuando la rebaba afecte sellado, dimensiones, aspecto o el límite de recorte acordado.
- ¿Cómo investigar una zona blanda o pegajosa antes de alargar el tiempo de curado?
- No aumentes el tiempo hasta relacionar la curva de curado, el lote de compuesto, la temperatura del molde y el espesor de la sección. Compara t90, torque máximo y velocidad de curado con la línea base aprobada, luego verifica termopares y uniformidad de temperatura en la sección más gruesa. Una zona fría del molde, cambio de lote o gas atrapado pueden ser la causa; más calor puede sobrecurar o fragilizar otra zona. La liberación exige los controles de dureza, adhesión, compresión permanente, dimensiones y demás requisitos, no solo buen aspecto superficial.
- ¿Qué hay que registrar antes de comprobar una corrección en el siguiente turno?
- Registra cavidad, lote de compuesto, estado del molde, máquina, ubicación del defecto, cambio realizado, línea base y resultado del reensayo. Luego repite la misma prueba que detectó el problema: estudio de llenado parcial para trampa de aire, disparos repetidos tras reparar un cierre, o comparación de la curva de curado del lote corregido con la línea base. Una lectura de vacío sola no prueba la evacuación, y una curva de curado sin vínculo al lote de producción no explica el defecto. Si el resultado no se puede atribuir a la ruta de aire, al cierre de la herramienta o al curado, mantén el lote retenido en vez de aprobar un cambio de receta sin medir.
- ¿Cuándo está justificado el vacío y qué sigue sin resolver?
- Aplica vacío solo después de limpiar y ubicar correctamente los venteos y cuando no logren eliminar una trampa persistente en una cavidad compleja. Verifica estado de los sellos, líneas, superficies de venteo, fugas y tiempos de evacuación; un ciclo de vacío programado no garantiza que la cavidad haya alcanzado la condición requerida. La humedad del material, la liberación de volátiles o el aire introducido en la mezcla pueden seguir generando burbujas, mientras que una evacuación débil deja el defecto original. Verifica el resultado por ubicación del defecto y disparos repetidos antes de modificar la receta de producción.
Fuentes y referencias
- 1.Alpha Technologies. (2026, October 27). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 2.Sector News Desk. (2026, October 30). Rubber injection molding equipment: When is vacuum needed. Sector News Desk.
- 3.MDPI. Polymers, 18(21), 2623. MDPI.
- 4.Netray. PPAP and IATF 16949 for rubber parts suppliers. Netray.
- 5.Stoner Molding. Rubber molding defects: Causes, prevention, and solutions. Stoner Molding.
- 6.Fuste Rubber. Automotive rubber parts failure analysis: Common problems and how manufacturers prevent them. Fuste Rubber.
- 7.Hwayi Rubber Machine. Rubber injection molding problems and solutions. Hwayi Rubber Machine.
- 8.Imateg. Rubber defects. Imateg.
