
エアトラップ、フラッシュ、軟質部はそれぞれ異なる不具合を示すため、ゴム成形の設定値を変更する前にキャビティ、パーティングライン、硬化曲線を確認する。最終充填位置でのショートショットやボイドはベントとフロー確認を必要とする。固定されたシャットオフでのフラッシュは金型検査を必要とする。軟質または粘着性の部分は硬化データと温度確認を必要とする。
最初の確認は欠陥マップだ。キャビティ、ゲート方向、最終充填領域、パーティングライン、インサート位置、断面厚さをマークする。すべての気泡を真空問題として扱わない。すべてのフラッシュラインを過剰圧力として扱わない。同じ外観の欠陥はコンパウンド状態、金型状態、機械動作、または硬化タイミングから生じ得る。
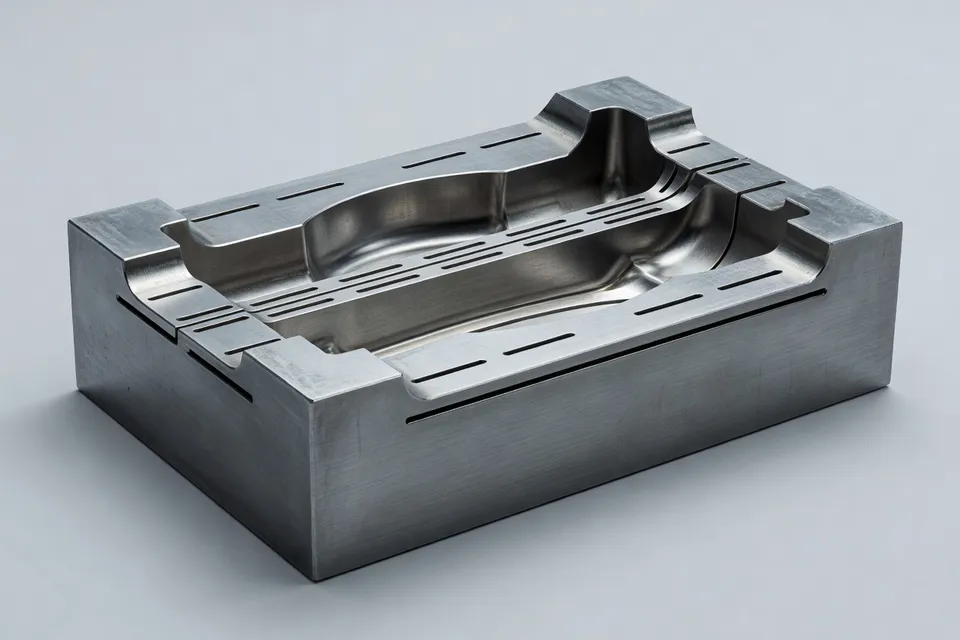
キャビティとトラップされたエア
ゴムは高粘度で金型に入り、流動フロントがエアを逃げ道に到達する前に封じ込めることがある。結果としてショートショット、表面マーク、ボイド、またはトラップされたガスが加硫を妨げた軟質ポケットが生じる。充填末端でのベントが最初の物理的確認となる。ベントを清掃し、最後に充填される領域まで到達していることを確認し、開口を狭めた残渣を探す。
ショートショットサンプルは推測より有用だ。部品と金型が許す場合、制御された部分充填を実施する。サンプルは流動方向を示し、最終充填位置を特定する。流動フロントがリブやポケットを囲む場合、ベントはそのエアトラップに属し、加工しやすい場所ではない。充填末端近くでの急激な圧力上昇は、ガスまたは流動制限が完了を阻害している別の警告となる。
射出速度は慎重に変更する必要がある。高速最終充填はガスが逃げる前にエアポケットを横切るゴムを押し込む可能性がある。低速最終充填はベントに時間を与えるかもしれないが、それは工程試行であり、普遍的なレシピではない。コンパウンド、キャビティ形状、ゲート配置、硬化開始が依然として結果を制御する。
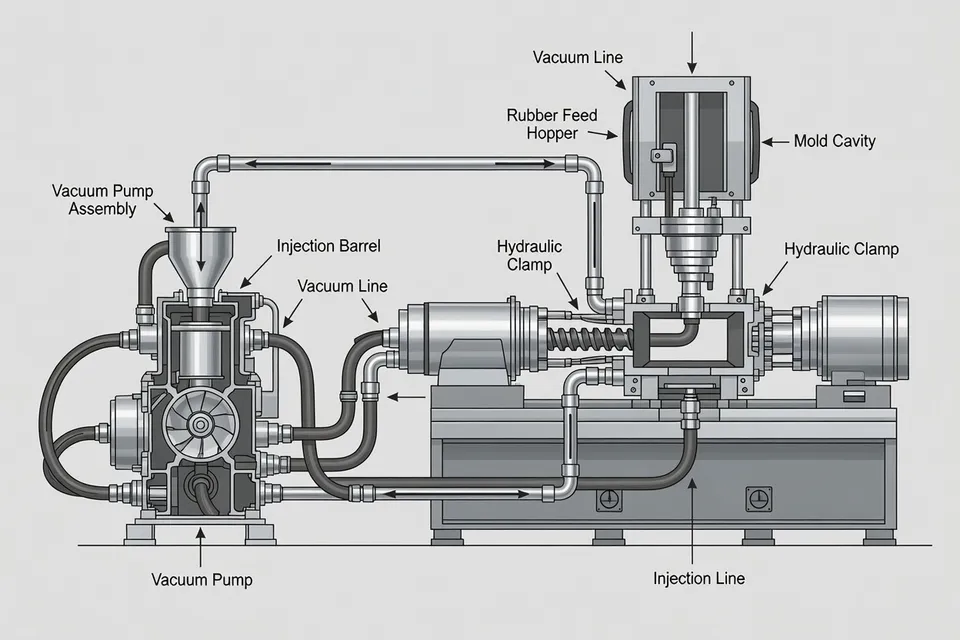
真空補助はキャビティが複雑な場合やベント清掃と正しい位置決め後もエアトラップが残る場合に明確な役割を持つ。ベントを置き換えるものではない。エアと加硫ガスは射出開始後も動き続けるため、真空シール、ライン、ベント表面、排気タイミングを検査する。真空システムが弱い場合、紙上の真空レシピは金型内のエアを除去しない。
材料状態も確認に残る。コンパウンドをその配合指定通りに保管し、湿気や汚染を検査する。湿った材料、混合時のトラップエア、揮発性放出は金型ベントが開いていても気泡を生じ得る。停止条件は単純だ。欠陥がキャビティではなくコンパウンドロットに従う場合、ロットを保留し、金属切削や圧力上昇前に材料を試験する。
パーティングラインとフラッシュ
フラッシュは意図したキャビティ外の過剰ゴムである。その位置は厚さより多くのことを示す。パーティングライン全体の薄いフラッシュは過剰ショット量、過剰射出圧力、不十分クランプ力、または硬化前により流動的なコンパウンドを示唆し得る。固定された一箇所のフラッシュはまず金型を指す。摩耗したシャットオフ、傷、汚染、不良アライメント、または不均一な着座である。
プロセスを変更する前にパーティング面を清掃し、ショットを繰り返す。ラン中にフラッシュが蓄積する場合、残渣が金型を開いたままにしている可能性がある。清掃後に同じフラッシュが同じキャビティと位置で戻る場合、それを圧力のみの問題として扱うのを止める。シャットオフとアライメントを測定または検査する。プロセス設定は機械的クリアランスを恒久的に修復できない。
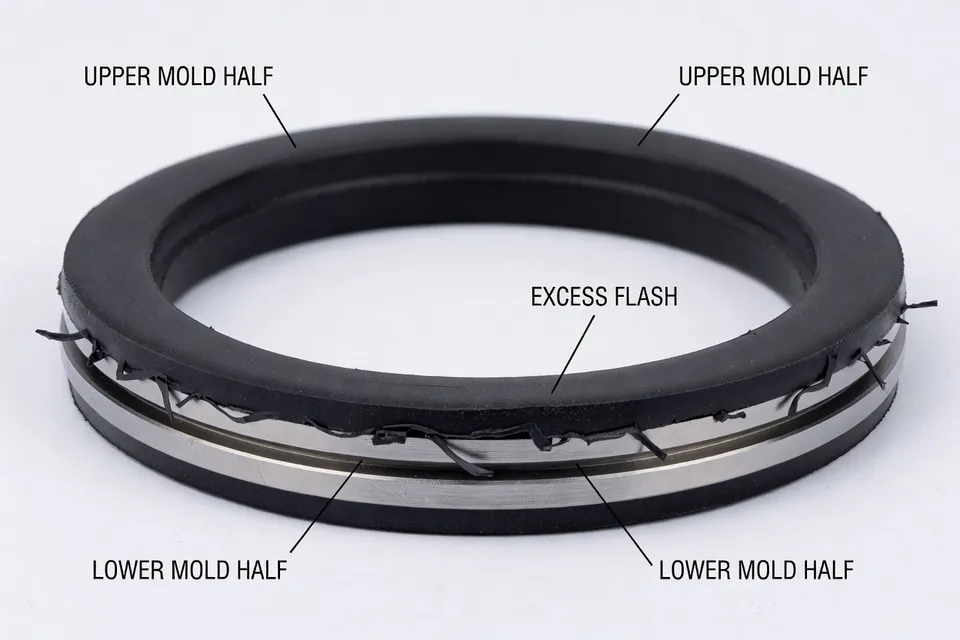
圧力を追う前にショット量を確認する。過剰材料はベントやパーティングライン隙間にゴムを押し込む可能性がある。次に金型が均一に閉じ、機械が射出と硬化を通じて必要クランプ力を維持することを確認する。圧力と充填速度の変更は段階的に行う。隣接する試行でのショートショットとフラッシュは、一つの設定が両方を解決することを証明しない。制限された流動経路、不均一ベント、またはすでに限界にある金型を示す可能性がある。
ベントでのフラッシュは独自の検査を必要とする。ベントが深すぎる、キャビティが過充填、または最終充填圧力が過剰である可能性がある。デフラッシングは計画された過剰ゴムを除去できるが、拡大するシャットオフ問題を隠す手段となってはならない。フラッシュがシール、外観、寸法、または合意トリミング限界に影響する場合、QAは部品を保留する。
硬化曲線と軟質部
硬化は良好に見える表面で確認されない。厚い断面は中心が未硬化のまま薄い端が許容に見える場合がある。軟質、粘着性、弱い、またはブリスターのある材料はコンパウンドと生産ロットに結びついた硬化確認を必要とする。
硬化曲線から始め、現在のコンパウンドを確立されたベースラインと比較する。t90、最大トルク、硬化速度挙動を追跡する。t90の対応する変化なしの最大トルク変化はポリマーまたは加硫剤のシフトを指し得る。最大トルク安定時のt90変化は加硫剤活性または促進剤挙動を指し得る。それらのパターンは検索を絞るが、それ自体で新しい生産設定を許可しない。
次に金型温度測定システムを確認する。熱電対、プラテンまたは金型温度分布、部品の最も厚い断面をチェックする。不均一硬化は単一の誤った機械設定ではなく高温または低温スポットから生じ得る。硬化時間もコンパウンド、金型温度、部品厚さに適合しなければならない。他のゴムグレードや他の工具から時間を移さない。
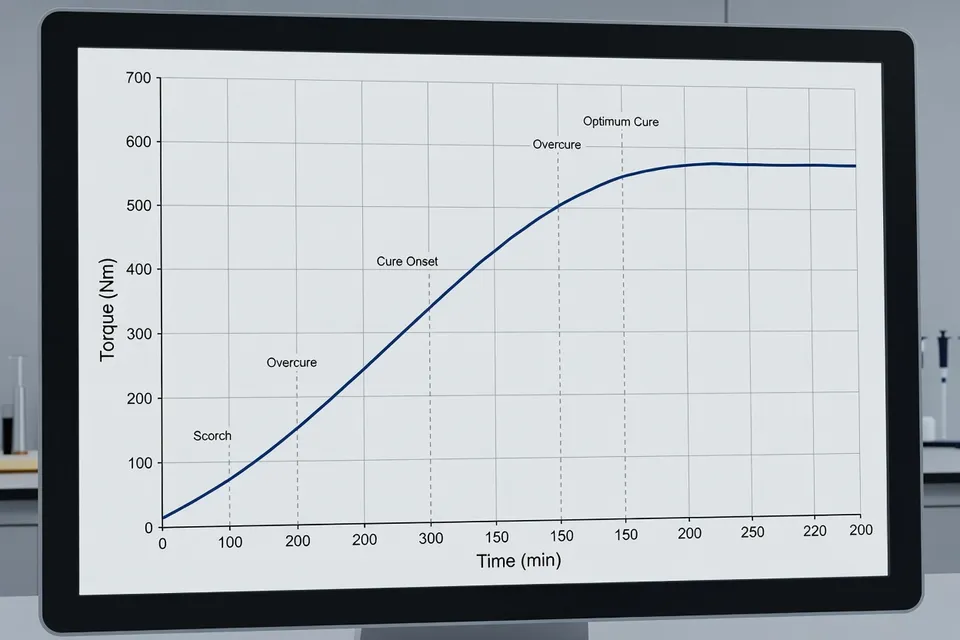
過硬化は別個の不具合である。過剰熱暴露は一部のコンパウンドを脆化させたりリバージョンさせたりし得る。一領域が軟質だから時間を増すことは、実際の問題が冷たい工具ゾーン、材料ロットシフト、またはトラップガスである場合、他の領域を損傷する可能性がある。停止条件は硬度、接着、圧縮永久ひずみ、寸法、または他のリリース基準が不合格の場合のQA保留である。表面検査はリリース試験ではない。
| 診断信号 | 最初の確認 | 停止条件 |
|---|---|---|
| 最終充填位置でのボイドまたはショートショット | ベント、流動経路、部分充填パターン | ベントと充填経路確認後もキャビティが不完全な場合保留 |
| 一固定位置でのフラッシュ | シャットオフ、アライメント、汚染、摩耗 | 清掃後にフラッシュが戻る場合停止 |
| 厚い断面での軟質中心 | 硬化曲線、温度均一性、断面厚さ | 硬化または硬度が仕様外のままの場合保留 |
表は最初の確認とリリース決定を分ける。サプライヤー推奨を検証済み設定に変換しない。
検証記録
修正後、問題を露呈した同じ試験を繰り返す。硬化曲線比較が材料シフトを特定した場合、修正ロットを同じベースラインで実施する。ショートショット研究が最終充填ポケットを特定した場合、新しいベントまたは充填シーケンスがその位置をフラッシュを発生させずに変更することを検証する。金型検査が損傷シャットオフを発見した場合、影響を受けたキャビティ全体で繰り返しショットで修理を確認する。
キャビティ、コンパウンドロット、金型状態、機械、欠陥位置、実施した変更、検証結果を記録する。ベースラインなしの試験は現在の部品のみを記述する。生産ロット接続なしの硬化曲線は欠陥を説明しない。漏れまたは排気確認なしの真空読み取りはエアが除去されたことを証明しない。
次のシフトではラインから疑わしい部品を1つ引き出し、位置で欠陥をマークする。圧力または温度に触れる前に一致するベントとパーティング面を検査する。その後、現在の硬化曲線を承認済みコンパウンドベースラインと比較する。欠陥をエア経路、金型閉鎖、または硬化挙動に割り当てられない場合、ロットを保留に保ち、レシピを推測する代わりに欠落した測定をエスカレートする。
編集部の見解
- ショートショットやボイドが出たとき、圧力変更より先にベント検査をすべきケースは?
- 最終充填位置をマークして、該当するベントを最初に調べる。工具が許せば部分充填試験で、フロー前端がリブやポケットで閉じて空気が抜けなくなっていないかを確認。ベントを清掃し、深さ・開口・エアトラップとのつながりを点検する。圧力を自動的に上げるのは避ける。充填を速くするとポケットが早く封じられ、コンパウンドロットに水分や混合空気が入っていても同じ症状が出る。欠陥がコンパウンド由来ならロットを保留して材料試験を行う。
- 特定のキャビティ位置で繰り返しフラッシュが出る場合、何が原因の可能性が高いか?
- 圧力だけの問題と見なさず、その位置のシャットオフ、位置合わせ、シート、汚れ、摩耗を調べる。パーティング面を清掃して再成形し、同じ場所にフラッシュが出るなら機械的クリアランスとクランプ力の挙動を確認。過剰ショット量は悪化させるが、射出圧力変更では損傷したシャットオフを直せない。フラッシュがシール、寸法、外観、トリミング限度に影響する場合は部品を保留。
- 柔らかいまたはベタつく部分が出たら、硬化時間を延ばす前にどう調べる?
- 硬化曲線、コンパウンドロット、金型温度、肉厚を結びつけるまで時間延長を拒否。t90、最大トルク、硬化速度を承認済みベースラインと比較し、厚肉部の熱電対と温度均一性を確認。金型冷却部、材料ロット変更、ガス閉じ込めが原因の可能性があり、余分な熱は他の部分を過硬化・脆化させる。リリースには硬さ、接着性、圧縮永久歪み、寸法などの合格基準が必要で、外観だけでは不十分。
- 次シフトで成形修正を検証する前に、何を記録しておく必要があるか?
- キャビティ、コンパウンドロット、金型状態、機械、欠陥位置、変更内容、ベースライン、再試験結果を記録。問題を再現した同じ試験を実施:エアトラップなら部分充填試験、シャットオフ修理なら複数ショット、修正ロットなら硬化曲線をベースラインと比較。真空値だけでは排気確認にならず、硬化曲線に生産ロット紐付けがなければ欠陥説明にならない。結果をエア経路、工具閉鎖、硬化挙動に割り当てられない場合は、ロットを保留して未測定レシピ変更を承認しない。
- 真空補助を導入すべきタイミングと、それでも残る未解決点は?
- ベントが清掃・正しい位置にあり、複雑キャビティの持続トラップを解消できない場合にのみ真空を使う。シール状態、配管、ベント面、リーク挙動、排気時間を確認。プログラムされた真空サイクルだけではキャビティが要求条件に達した証拠にならない。材料水分、揮発分、混合時混入空気は依然として気泡を発生させ、排気が弱ければ元の欠陥が残る。生産レシピ変更前に、欠陥位置と再ショットで結果を検証。
出典・参考文献
- 1.Alpha Technologies. (2026, October 27). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 2.Sector News Desk. (2026, October 30). Rubber injection molding equipment: When is vacuum needed. Sector News Desk.
- 3.MDPI. Polymers, 18(21), 2623. MDPI.
- 4.Netray. PPAP and IATF 16949 for rubber parts suppliers. Netray.
- 5.Stoner Molding. Rubber molding defects: Causes, prevention, and solutions. Stoner Molding.
- 6.Fuste Rubber. Automotive rubber parts failure analysis: Common problems and how manufacturers prevent them. Fuste Rubber.
- 7.Hwayi Rubber Machine. Rubber injection molding problems and solutions. Hwayi Rubber Machine.
- 8.Imateg. Rubber defects. Imateg.
