
에어 트랩, 플래시, 소프트 스팟은 각각 다른 문제를 가리키므로 고무 성형 설정을 바꾸기 전에 캐비티, 파팅 라인, 경화 곡선을 먼저 점검해야 한다. 마지막 충전 위치에 쇼트 샷이나 보이드가 생기면 벤트와 유동 상태를 확인해야 한다. 한 군데에서 반복되는 플래시는 금형 점검을 요구한다. 부드럽거나 끈적이는 부분은 경화 데이터와 온도 확인이 필요하다.
첫 단계는 결함 지도 작성이다. 캐비티, 게이트 방향, 마지막 충전 영역, 파팅 라인, 인서트 위치, 단면 두께를 표시한다. 모든 기포를 진공 문제로 보지 말고, 모든 플래시 라인을 과도한 압력으로 치부하지 말라. 같은 결함이라도 컴파운드 상태, 금형 상태, 기계 거동, 경화 타이밍에서 비롯될 수 있다.
캐비티와 갇힌 공기
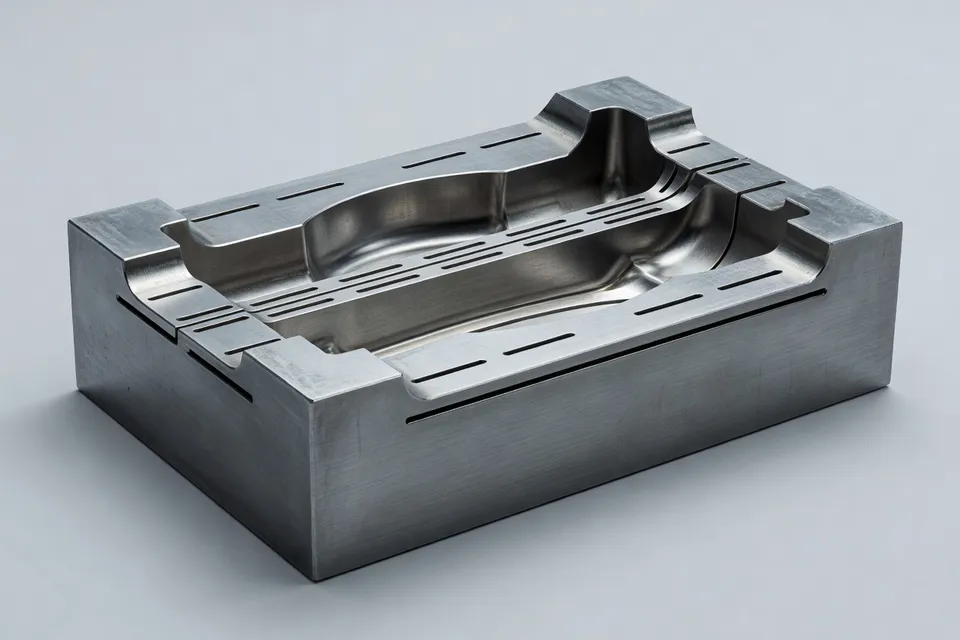
고무는 점도가 높아 금형에 들어가면서 유동 선단이 공기가 빠져나갈 경로에 도달하기 전에 공기를 가둘 수 있다. 결과는 쇼트 샷, 표면 흔적, 보이드, 또는 가황을 방해한 가스 포켓이 될 수 있다. 충전 끝부분 벤팅이 첫 물리적 확인이다. 벤트를 청소하고, 마지막 충전 영역까지 연결되는지 확인하며, 개구부를 줄인 잔여물이 있는지 살펴보라.
쇼트 샷 샘플은 추측보다 유용하다. 부품과 금형이 허용할 때 부분 충전 제어를 실행하라. 샘플은 유동 방향을 보여주고 최종 충전 위치를 알려준다. 유동 선단이 리브나 포켓을 둘러싸면 벤트는 그 공기 트랩 위치에 있어야 하며, 가공하기 쉬운 곳이 아니다. 충전 말미 급격한 압력 상승도 가스나 유동 저항이 완료를 막고 있다는 경고다.
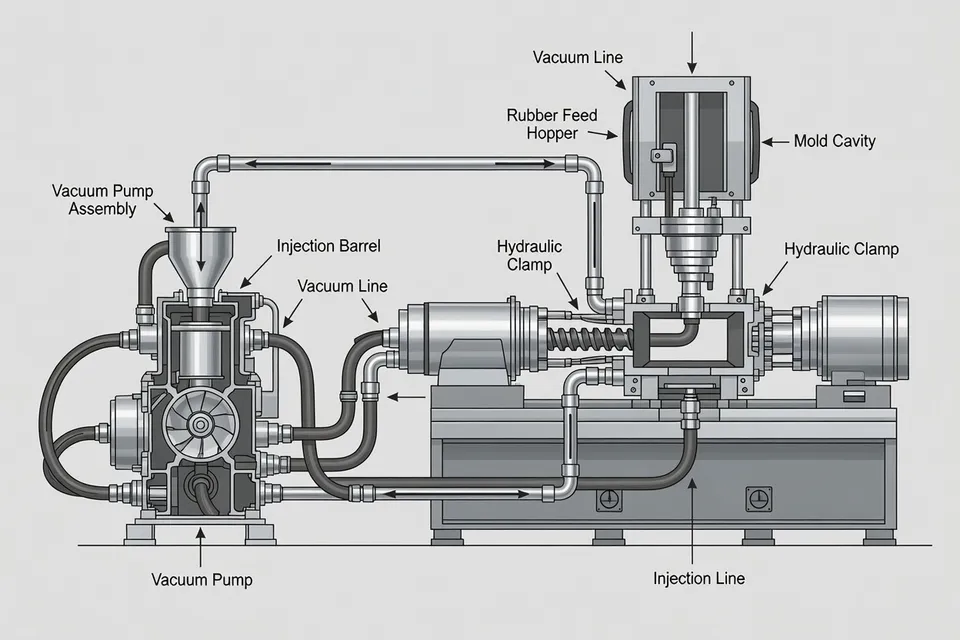
사출 속도는 신중히 조정해야 한다. 빠른 최종 충전은 가스가 빠져나가기 전에 고무를 공기 포켓 위로 밀어 넣을 수 있다. 낮은 최종 충전 속도는 벤트에 시간을 줄 수 있지만, 이는 공정 시험일 뿐 보편적 처방이 아니다. 컴파운드, 캐비티 형상, 게이트 배치, 경화 시작점이 여전히 결과를 좌우한다.
진공 보조는 캐비티가 복잡하거나 벤트 청소·위치 조정 후에도 공기 트랩이 남을 때 명확한 역할을 한다. 진공이 벤팅을 대체하지는 않는다. 공기와 가황 가스는 사출 시작 후에도 움직일 수 있으므로 진공 실, 라인, 벤트 표면, 배기 타이밍을 점검하라. 진공 시스템이 약하면 서류상 진공 레시피는 금형 내 공기를 제거하지 못한다.
재료 상태도 확인 대상이다. 해당 배합에 지정된 대로 컴파운드를 보관하고 수분이나 오염을 검사하라. 습한 재료, 혼합 시 갇힌 공기, 휘발성 물질 방출은 금형 벤트가 열려 있어도 기포를 만들 수 있다. 결함이 캐비티가 아니라 컴파운드 로트에 따라 발생하면 로트를 보류하고 금속을 깎거나 압력을 올리기 전에 재료를 시험하라.
파팅 라인과 플래시
플래시는 의도한 캐비티 밖으로 나온 과잉 고무다. 위치가 두께보다 더 많은 정보를 준다. 파팅 라인 전체에 얇은 플래시가 생기면 과도한 샷 볼륨, 과도한 사출 압력, 부족한 클램핑 힘, 또는 경화 전 너무 유동적인 컴파운드를 가리킬 수 있다. 한 고정 위치의 플래시는 먼저 금형을 의심해야 한다. 마모된 차단부, 흠집, 오염, 정렬 불량, 불균일한 안착 등이다.
공정을 바꾸기 전에 파팅 면을 청소하고 다시 사출하라. 런이 진행되면서 플래시가 쌓이면 잔여물이 금형을 열고 있을 수 있다. 청소 후에도 같은 캐비티·위치에서 플래시가 반복되면 압력 문제로만 보지 말라. 차단부와 정렬을 측정·점검하라. 공정 설정은 기계적 간극을 영구히 고칠 수 없다.
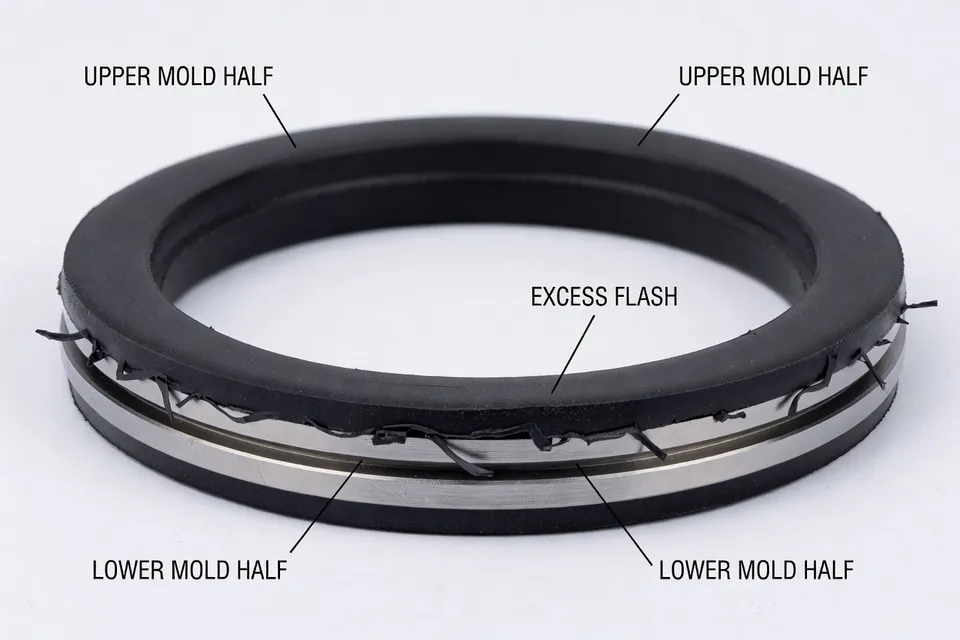
압력을 쫓기 전에 샷 볼륨을 확인하라. 과잉 재료는 벤트와 파팅 라인 틈으로 고무를 밀어 넣을 수 있다. 그다음 금형이 균일하게 닫히고 기계가 사출·경화 동안 필요한 클램프 힘을 유지하는지 확인하라. 압력과 충전 속도 변경은 점진적으로 하라. 인접 시험에서 쇼트 샷과 플래시가 동시에 나타난다고 한 설정이 둘 다 해결한다는 증거는 아니다. 유동 경로 제한, 불균일 벤팅, 또는 이미 한계에 도달한 금형을 나타낼 수 있다.
벤트에서의 플래시는 별도 점검이 필요하다. 벤트가 너무 깊거나, 캐비티가 과충전되었거나, 최종 충전 압력이 너무 높을 수 있다. 디플래싱은 계획된 과잉 고무를 제거할 수 있지만, 커지는 차단부 문제를 숨기는 수단이 되어서는 안 된다. 플래시가 실링, 외관, 치수, 합의된 트리밍 한도에 영향을 주면 QA가 부품을 보류해야 한다.
경화 곡선과 소프트 섹션
경화는 표면이 좋아 보인다고 확인되지 않는다. 두꺼운 부분은 중심이 미경화 상태일 수 있고 얇은 가장자리는 양호해 보일 수 있다. 부드럽거나, 끈적거리거나, 약하거나, 블리스터가 생긴 재료는 컴파운드와 생산 로트에 연결된 경화 점검이 필요하다.
경화 곡선부터 시작해 현재 컴파운드를 기존 기준선과 비교하라. t90, 최대 토크, 경화 속도 거동을 추적하라. t90 변화 없이 최대 토크만 변하면 폴리머나 가황제 변화일 수 있다. 최대 토크는 안정적이고 t90만 변하면 가황제 활성이나 촉진제 거동을 가리킬 수 있다. 이런 패턴은 검색 범위를 좁히지만, 새 생산 설정을 승인하지는 않는다.
그다음 금형 온도 측정 시스템을 확인하라. 열전대, 플래튼 또는 금형 온도 분포, 부품의 가장 두꺼운 부분을 점검하라. 불균일 경화는 단일 기계 설정 오류가 아니라 hot 또는 cold spot에서 올 수 있다. 경화 시간도 컴파운드, 금형 온도, 부품 두께에 맞춰야 한다. 다른 고무 등급이나 다른 툴에서 시간을 가져오지 말라.
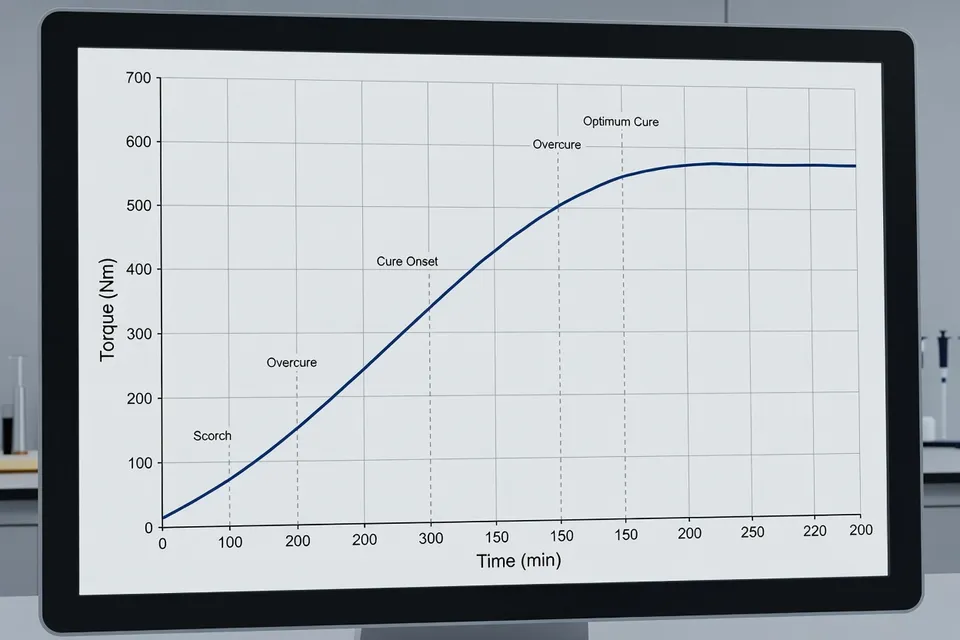
과경화는 별개의 불량이다. 과도한 열 노출은 일부 컴파운드를 취화시키거나 reversion을 일으킬 수 있다. 한 영역이 부드럽다고 시간을 늘리면 실제 문제가 cold tool zone, 재료 로트 변화, 또는 갇힌 가스일 때 다른 영역을 손상시킬 수 있다. 경도, 접착, compression set, 치수 등 release 기준을 벗어나면 QA 보류가 정지 조건이다. 표면 검사로는 release test가 아니다.
| 진단 신호 | 첫 확인 | 정지 조건 |
|---|---|---|
| 마지막 충전 위치의 보이드 또는 쇼트 샷 | 벤트, 유동 경로, 부분 충전 패턴 | 벤트와 충전 경로 확인 후에도 캐비티가 불완전하면 보류 |
| 한 고정 위치의 플래시 | 차단부, 정렬, 오염, 마모 | 청소 후에도 플래시가 재발하면 중단 |
| 두꺼운 부분의 소프트 중심 | 경화 곡선, 온도 균일성, 단면 두께 | 경화 또는 경도가 사양을 벗어나면 보류 |
표는 첫 확인과 release 결정을 구분한다. 공급자 권고를 검증된 설정으로 바꾸지 않는다.
확인 기록
수정 후 문제를 드러낸 동일한 시험을 반복하라. 경화 곡선 비교로 재료 변화를 확인했다면 수정된 로트를 같은 기준선과 비교하라. 쇼트 샷 연구로 마지막 충전 포켓을 확인했다면 새 벤트나 충전 순서가 그 위치를 바꾸되 플래시를 만들지 않는지 검증하라. 금형 검사로 손상된 차단부를 발견했다면 영향을 받은 캐비티에서 반복 사출로 수리를 확인하라.
캐비티, 컴파운드 로트, 금형 상태, 기계, 결함 위치, 변경 사항, 확인 결과를 기록하라. 기준선 없는 시험은 현재 부품만 설명한다. 생산 로트 연결 없는 경화 곡선은 결함을 설명하지 못한다. 누출 또는 배기 점검 없는 진공 판독값은 공기가 제거됐음을 증명하지 못한다.
다음 교대조를 위해 라인에서 의심 부품 하나를 꺼내 위치별로 결함을 표시하라. 압력이나 온도를 건드리기 전에 해당 벤트와 파팅 면을 점검하라. 그다음 현재 경화 곡선을 승인된 컴파운드 기준선과 비교하라. 결함을 공기 경로, 금형 폐쇄, 경화 거동 중 어느 하나로 귀속시킬 수 없다면 레시피를 추측하지 말고 로트를 보류하고 누락된 측정을 상부에 보고하라.
편집 인사이트
- 단축 사출이나 보이드가 압력 조정보다 벤트 점검을 먼저 요구하는 경우는 언제인가?
- 마지막 충전 위치를 표시한 뒤 해당 벤트부터 점검한다. 도구가 허용하면 제어된 부분 충전 실험으로 유동 선단이 리브나 포켓 주위를 먼저 막는지 확인한다. 벤트를 청소하고 깊이, 개방 상태, 실제 에어 트랩과의 연결을 점검한다. 압력을 바로 올리지 말 것. 충전 속도를 높이면 포켓이 더 빨리 밀봉될 수 있으며, 수분이나 혼합 중 갇힌 공기가 있는 로트에서도 같은 증상이 나타난다. 결함이 캐비티가 아닌 컴파운드를 따를 때는 로트를 재료 시험용으로 보류한다.
- 특정 캐비티에서 플래시가 반복된다면 어떤 문제가 의심되는가?
- 압력 문제로만 보지 말고 해당 위치의 셧오프, 정렬, 안착, 오염, 마모 상태를 점검한다. 파팅면을 청소하고 다시 사출해 동일한 위치에서 플래시가 재발하는지 확인한다. 기계적 간극을 측정하고 클램프 힘 변화를 살핀다. 과도한 샷 볼륨은 상황을 악화시킬 수 있으나 사출 압력 변경으로는 손상된 셧오프를 근본적으로 고칠 수 없다. 플래시가 실링, 치수, 외관 또는 트리밍 한도에 영향을 주면 부품을 보류한다.
- 경화 시간이 늘어나기 전에 연질 또는 점착 부위를 어떻게 조사해야 하는가?
- 경화 곡선, 컴파운드 로트, 금형 온도, 단면 두께를 먼저 연계해 확인한 뒤에야 시간 연장을 고려한다. t90, 최대 토크, 경화 속도를 기준 데이터와 비교하고 가장 두꺼운 부위의 열전대와 온도 균일성을 검증한다. 차가운 금형 구역, 재료 로트 변화, 또는 갇힌 가스가 원인일 수 있으며 추가 열은 다른 부위를 과경화시키거나 취화시킬 위험이 있다. 승인 기준은 경도, 접착력, 압축 영구 변형, 치수 등이며 외관만으로는 충분하지 않다.
- 다음 교대에서 성형 수정 결과를 확인하기 전에 무엇을 기록해야 하는가?
- 캐비티, 컴파운드 로트, 금형 상태, 기계, 결함 위치, 변경 내용, 기준값, 반복 시험 결과를 모두 기록한다. 이후 문제 원인을 드러냈던 동일한 시험을 다시 수행한다. 에어 트랩이면 부분 충전 실험을, 셧오프 수리 후라면 반복 사출을, 경화 문제라면 수정된 로트의 경화 곡선을 기준과 비교한다. 진공 수치만으로는 배기가 확인되지 않으며, 생산 로트와 연결되지 않은 경화 곡선은 결함을 설명하지 못한다. 원인을 에어 경로, 툴링 폐쇄, 경화 거동 중 하나로 특정할 수 없다면 승인하지 말고 로트를 보류한다.
- 진공 보조가 정당화되는 시점과 여전히 남는 문제는 무엇인가?
- 벤트가 깨끗하고 올바른 위치에 있으며 복잡한 캐비티의 지속적인 트랩을 제거할 수 없을 때만 진공을 적용한다. 실링 상태, 라인, 벤트 표면, 누설 거동, 배기 시간을 확인해야 하며 프로그램된 진공 사이클만으로는 캐비티가 실제로 요구 조건에 도달했는지 증명되지 않는다. 재료 수분, 휘발성 물질, 혼합 중 유입된 공기가 여전히 기포를 만들 수 있고, 약한 배기는 기존 결함을 그대로 남긴다. 생산 레시피를 변경하기 전에 결함 위치와 반복 사출로 결과를 검증한다.
출처 및 참고자료
- 1.Alpha Technologies. (2026, October 27). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 2.Sector News Desk. (2026, October 30). Rubber injection molding equipment: When is vacuum needed. Sector News Desk.
- 3.MDPI. Polymers, 18(21), 2623. MDPI.
- 4.Netray. PPAP and IATF 16949 for rubber parts suppliers. Netray.
- 5.Stoner Molding. Rubber molding defects: Causes, prevention, and solutions. Stoner Molding.
- 6.Fuste Rubber. Automotive rubber parts failure analysis: Common problems and how manufacturers prevent them. Fuste Rubber.
- 7.Hwayi Rubber Machine. Rubber injection molding problems and solutions. Hwayi Rubber Machine.
- 8.Imateg. Rubber defects. Imateg.
