
气穴、飞边和软点指向不同故障,因此在更改橡胶模塑设定点前检查型腔、分型线和硫化曲线。短射或最后填充位置的空洞需要检查排气和流动。某个固定合模处的飞边需要检查模具。某段软或发黏需要检查硫化数据和温度。
第一个步骤是缺陷图。标记型腔、浇口方向、最后填充区、分型线、嵌件位置和截面厚度。不要把每个气泡都当成真空问题。不要把每条飞边都当成压力过大。同一个可见缺陷可能来自胶料状态、模具状态、机器行为或硫化时间。
型腔与困气
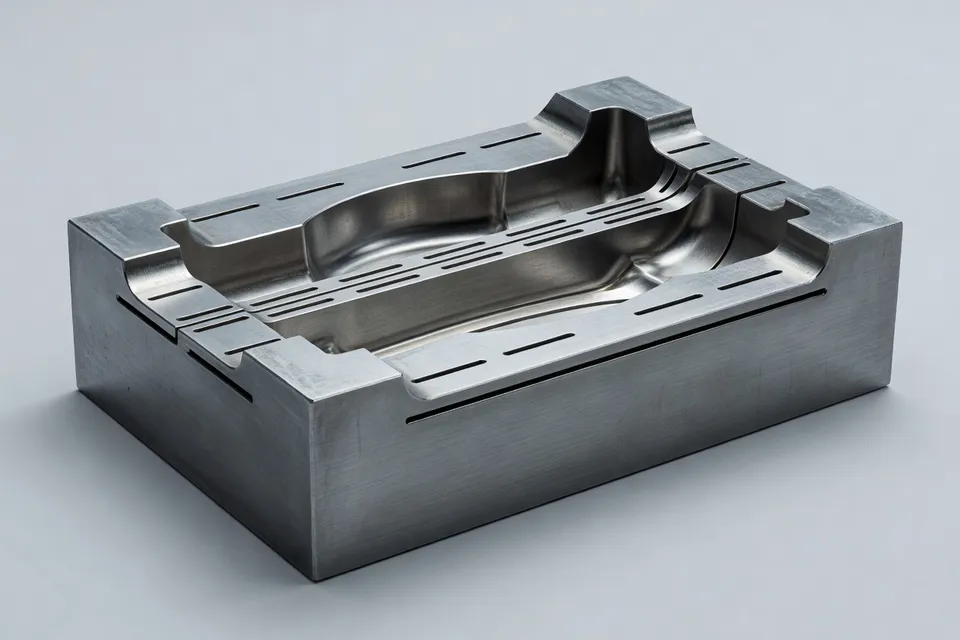
橡胶以高黏度进入模具,流动前沿可能在空气到达逃逸路径前就将其封闭。结果可能是短射、表面痕迹、空洞,或因困气干扰硫化而形成的软区。首先检查填充末端的排气。清理排气槽,确认其到达最后填充区,并查看是否有残留物缩小了开口。
短射样品比猜测更有用。在零件和模具允许时进行控制的局部填充。样品显示流动方向并确定最终填充位置。如果流动前沿在筋或凹坑处闭合,排气应设在该困气处,而不是最容易加工的位置。填充末期快速压力上升是气体或流动受阻的另一个警告。
注射速度必须谨慎调整。快速最终填充可能在气体逸出前将橡胶压过气穴。降低最终填充速度可给排气更多时间,但这是工艺试验,而非通用配方。胶料、型腔几何、浇口布局和硫化起始仍决定结果。
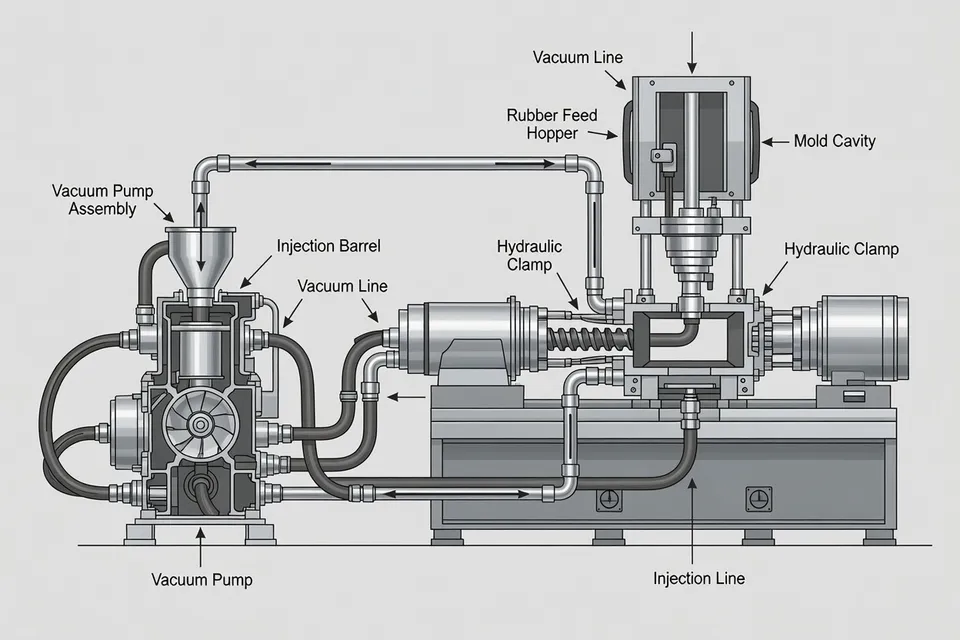
当型腔复杂或清理并正确定位排气后困气仍存在时,真空辅助有明确作用。它不能取代排气。空气和硫化气体在注射开始后仍可能移动,因此检查真空密封、管路、排气面和抽真空时机。如果真空系统薄弱,纸面上的真空配方无法去除模具内的空气。
胶料状态也需检查。按配方要求储存胶料,并检查是否有水分或污染。潮湿物料、混炼困气或挥发物释放即使在模具排气开启时也会产生气泡。停止条件很简单:如果缺陷跟随胶料批次而非型腔,则保留该批次并在切削模具或提高压力前测试物料。
分型线与飞边
飞边是型腔外的多余橡胶。其位置比厚度说明更多问题。整个分型线周围的薄飞边可能指向过量注射量、过高注射压力、合模力不足或硫化前胶料太稀。固定位置的飞边首先指向模具:磨损的合模面、划痕、污染、对齐不良或坐落不均。
清理分型面并重复注射,再调整工艺。如果飞边随生产持续增加,可能是残留物撑开模具。如果清理后同一飞边在同一型腔和位置再次出现,停止将其视为仅压力问题。测量或检查合模面和对齐。工艺设定无法永久修复机械间隙。
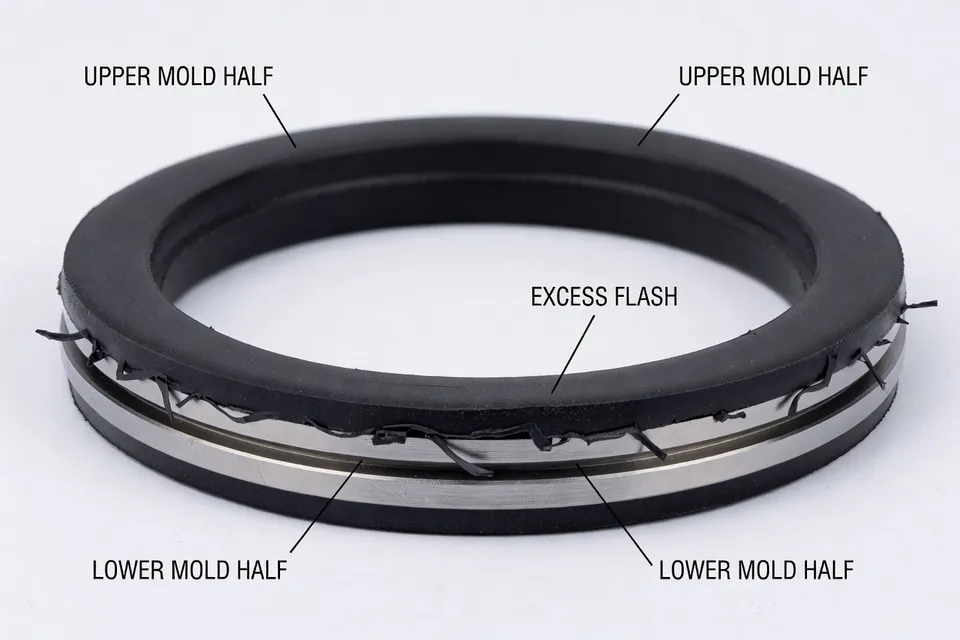
在追逐压力前检查注射量。过量物料会迫使橡胶进入排气槽和分型线间隙。然后确认模具均匀闭合且机器在注射和硫化期间保持所需合模力。压力和填充速度的改变应逐步进行。相邻试验中出现短射和飞边并不证明单一设定能解决两者;它们可能表明流动路径受限、排气不均或模具已处于边缘状态。
排气处的飞边需要单独检查。排气槽可能太深、型腔可能过填,或最终填充压力可能过高。修边可去除计划的多余橡胶,但不应成为掩盖合模面问题的手段。当飞边影响密封、外观、尺寸或约定修边限度时,QA应暂停零件。
硫化曲线与软区
硫化不能仅靠良好表面确认。厚截面中心可能仍欠硫化,而薄边缘看起来可接受。软、黏、弱或起泡的物料需要与胶料和生产批次关联的硫化检查。
首先检查硫化曲线,并将当前胶料与已建立的基线比较。跟踪t90、最大扭矩和硫化速率行为。最大扭矩变化而t90无对应变化可能指向聚合物或硫化剂偏移。t90变化而最大扭矩稳定可能指向硫化剂活性或促进剂行为。这些模式缩小搜索范围;它们本身不授权新生产设定。
然后验证模具温度测量系统。检查热电偶、模板或模具温度分布以及零件最厚截面。不均匀硫化可能来自热或冷斑点,而非单一错误的机器设定。硫化时间也必须适合胶料、模具温度和零件厚度。不要从另一橡胶牌号或另一模具转移时间。
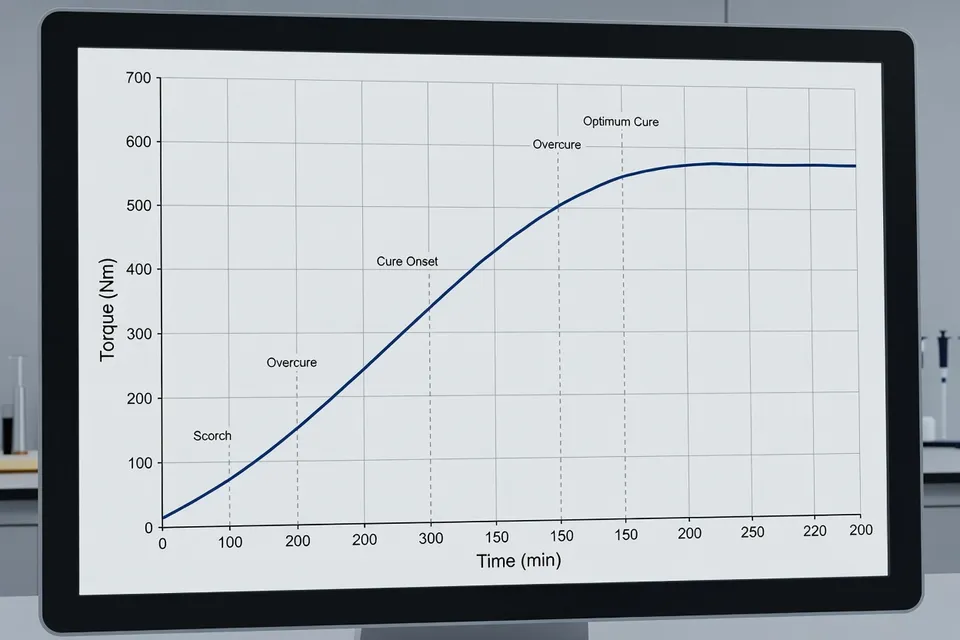
过硫化是单独故障。过量热暴露可能使某些胶料脆化或引起返原。因某区域软而增加时间可能损坏另一区域,如果真正问题是冷模具区、物料批次偏移或困气。停止条件是当硬度、粘接、压缩永久变形、尺寸或其他放行标准不合格时QA暂停。表面检查不是放行测试。
| 诊断信号 | 首次检查 | 停止条件 |
|---|---|---|
| 最后填充位置的空洞或短射 | 排气、流道、局部填充图案 | 如果排气和流道检查后型腔仍不完整则暂停 |
| 固定位置的飞边 | 合模面、对齐、污染、磨损 | 如果清理后飞边返回则停止 |
| 厚截面软中心 | 硫化曲线、温度均匀性、截面厚度 | 如果硫化或硬度仍超出规格则暂停 |
表格将首次检查与放行决定分开。它不会将供应商建议转为经验证的设定点。
验证记录
修正后重复暴露问题的同一测试。如果硫化曲线比较识别出物料偏移,则用相同基线运行修正后的批次。如果短射研究确定最后填充凹坑,则验证新排气或填充顺序改变该位置而不产生飞边。如果模具检查发现损坏的合模面,则用受影响型腔的重复注射确认修复。
记录型腔、胶料批次、模具状态、机器、缺陷位置、所做更改和验证结果。没有基线的测试仅描述当前零件。没有生产批次关联的硫化曲线无法解释缺陷。没有泄漏或抽真空检查的真空读数无法证明空气已被去除。
下一班次,从线上取出一件可疑零件并按位置标记缺陷。在触碰压力或温度前检查匹配的排气和分型面。然后将当前硫化曲线与批准的胶料基线比较。如果缺陷无法归因于气路、模具闭合或硫化行为,则保留批次并上报缺失的测量,而不是猜测配方。
编辑洞察
- 短射或空洞何时应先查排气槽,而非改动压力?
- 标记最后充填位置,先检查对应排气槽。工具允许时做受控局部充填研究,确认流动前沿是否在空气逸出前就围绕筋、凹腔或其他限制闭合。清洁排气槽,核对其深度、开口及与空气陷阱的连接。不要直接升压:加快充填可能更快封住口袋,含水分或混合空气的胶料批次也会出现同样症状。缺陷若随胶料而非模腔出现,就保留该批次做材料测试。
- 同一模腔位置反复出现飞边,说明什么问题?
- 别只当压力问题处理,要检查该处的合模、对位、压合、污染和磨损情况。清洁分型面后重打一模;若飞边仍在原位复现,就量机械间隙并检查锁模力。增大射胶量只会加重问题,改注射压力也无法永久修复损坏的合模面。飞边影响密封、尺寸、外观或修边限值时,零件一律留置。
- 发现局部软或发黏时,延长硫化时间前该先查什么?
- 先把硫化曲线、胶料批次、模具温度与截面厚度对应起来,再决定是否加时间。把t90、最大扭矩和硫化速率与基准值对比,核实最厚处的热电偶和温度均匀性。冷模区、胶料批次变化或困气都可能导致此现象,多加热反而会让其他部位过硫或脆化。放行需通过硬度、粘合、压缩永久变形、尺寸等验收项目,而非仅看表面。
- 下一班次验证成型修正前,必须记录哪些内容?
- 记录模腔、胶料批次、模具状态、设备、缺陷位置、所做修改、基准值及复测结果。然后用当初发现问题的同一方法重测:空气陷阱做局部充填研究,修过的合模面重打几模,或把修正后批次的硫化曲线与基准对比。单凭真空读数不能证明抽气效果,硫化曲线若无生产批次关联也解释不了缺陷。若结果无法归因于气路、合模或硫化行为,就留置该批次,不要批准未经验证的配方改动。
- 什么时候才需要真空辅助?它又解决不了什么?
- 只有在排气槽已清洁、位置正确,却仍无法消除复杂模腔内的持续困气时,才考虑真空。检查密封状况、管路、排气面、泄漏和抽气时间;程序设定的真空周期并不代表模腔实际达到要求。物料水分、挥发物或混炼带入的空气仍可能产生气泡,抽气不足则原缺陷依旧。修改生产配方前,需用缺陷位置和重复打模来验证效果。
来源与参考
- 1.Alpha Technologies. (2026, October 27). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 2.Sector News Desk. (2026, October 30). Rubber injection molding equipment: When is vacuum needed. Sector News Desk.
- 3.MDPI. Polymers, 18(21), 2623. MDPI.
- 4.Netray. PPAP and IATF 16949 for rubber parts suppliers. Netray.
- 5.Stoner Molding. Rubber molding defects: Causes, prevention, and solutions. Stoner Molding.
- 6.Fuste Rubber. Automotive rubber parts failure analysis: Common problems and how manufacturers prevent them. Fuste Rubber.
- 7.Hwayi Rubber Machine. Rubber injection molding problems and solutions. Hwayi Rubber Machine.
- 8.Imateg. Rubber defects. Imateg.
