
氣陷、毛邊與軟點指向不同故障,因此在調整橡膠模壓設定值前,先檢查模腔、分型線與硫化曲線。最後充填位置出現短射或空洞,需檢查排氣與流動。單一固定分型面出現毛邊,需檢查模具。局部軟黏或未熟,需查看硫化數據與溫度。
先繪製缺陷地圖。標註模腔、澆口方向、最後充填區、分型線、嵌件位置與斷面厚度。不要把每個氣泡都當成真空問題,也不要把每條毛邊都歸因於壓力過大。同樣的缺陷可能來自膠料狀態、模具狀況、機台行為或硫化時間。
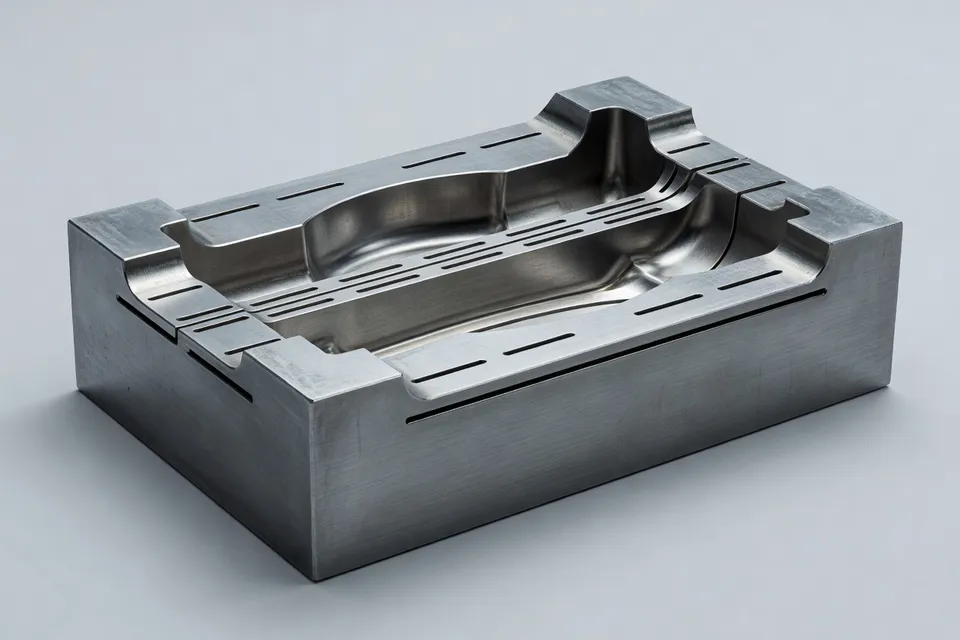
模腔與氣陷
橡膠以高黏度進入模具,流動前端可能在空氣到達逃逸路徑前就將其封閉。結果可能是短射、表面痕跡、空洞,或因困氣干擾硫化而形成的軟區。先檢查充填末端的排氣。清理排氣槽,確認其到達最後充填區,並查看是否有殘膠縮小開口。
短射樣品比猜測更有用。在零件與模具允許時進行控制性部分充填。樣品可顯示流動方向並找出最終充填位置。若流動前端包圍肋條或凹穴,排氣槽應設在該氣陷處,而非最容易加工的位置。充填末期壓力快速上升,也是氣體或流動受阻的警示。
射速調整需謹慎。最後階段快速充填可能在氣體逸出前就把橡膠壓過氣袋。降低最後充填速度或許能讓排氣槽發揮作用,但這是製程試驗,而非通用配方。膠料、模腔幾何、澆口佈局與硫化起始仍主導結果。
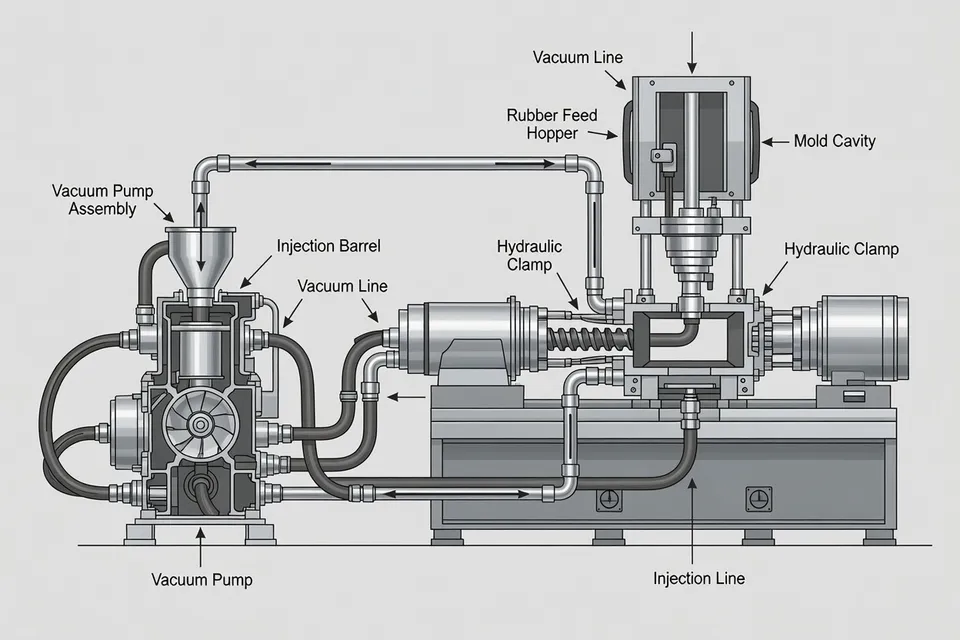
當模腔複雜或排氣清理定位後仍持續困氣時,真空輔助有明確作用。它不能取代排氣。空氣與硫化氣體在射出開始後仍可能移動,因此需檢查真空密封、管路、排氣面與抽真空時序。若真空系統效能不足,紙上真空配方無法移除模內空氣。
膠料狀態仍需檢查。按配方指定方式儲存膠料,並檢查是否有水分或污染。即使模具排氣正常,潮濕膠料、混煉時困入的空氣或揮發物仍會產生氣泡。若缺陷隨膠料批次而非模腔出現,就暫停該批次並先測試膠料,再調整模具或提高壓力。
分型線與毛邊
毛邊是超出模腔的過量橡膠。其位置比厚度更具意義。整個分型線出現薄毛邊,可能指向射出量過多、射出壓力過高、鎖模力不足,或膠料在硫化前流動性過強。單一固定位置出現毛邊,則先指向模具:分型面磨損、刮傷、污染、對位不良或閉合不均。
先清理分型面再重打一模,才考慮調整製程。若毛邊隨生產進行而增加,可能是殘膠撐開模具。若清理後同一模腔同一位置仍出現毛邊,就不要再把問題歸因於壓力。量測或檢查分型面與對位。製程參數無法永久修復機械間隙。
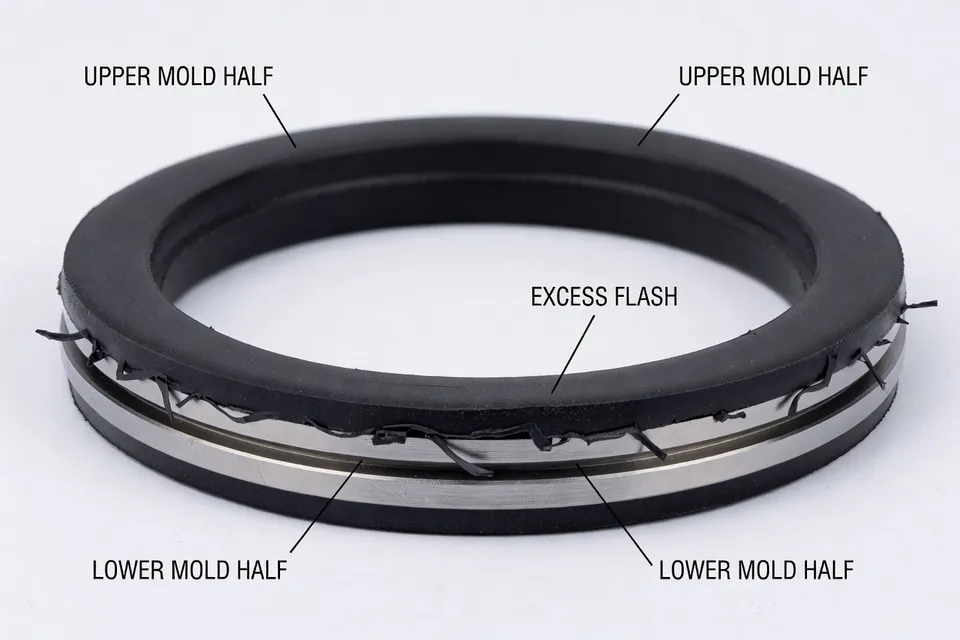
在調整壓力前先確認射出量。過量膠料會把橡膠擠入排氣槽與分型線間隙。接著確認模具閉合均勻,以及機台在射出與硫化期間維持所需鎖模力。壓力與充填速度調整應逐步進行。相鄰試模同時出現短射與毛邊,並不代表單一設定就能解決兩者;可能表示流動路徑受阻、排氣不均,或模具已接近極限。
排氣槽處的毛邊需另行檢查。排氣槽可能過深、模腔可能過充,或最後充填壓力可能過高。去毛邊可移除預期多餘橡膠,但不應成為掩蓋分型面問題的手段。若毛邊影響密封、外觀、尺寸或約定修剪極限,QA應暫停放行。
硫化曲線與軟區
表面良好並不代表硫化完成。厚斷面中心可能仍未熟,而薄邊緣看起來正常。軟、黏、弱或起泡的材料,需要依膠料與生產批次進行硫化檢查。
先查看硫化曲線,並與該膠料的既定基準比較。追蹤t90、最大扭矩與硫化速率變化。最大扭矩改變但t90未對應改變,可能指向聚合物或硫化劑偏移。t90改變但最大扭矩穩定,可能指向硫化劑活性或促進劑行為。這些模式可縮小搜尋範圍,但本身並不授權直接更改生產設定。
接著驗證模具溫度量測系統。檢查熱電偶、模板或模具溫度分佈,以及零件最厚斷面。不均勻硫化可能來自熱區或冷區,而非單一錯誤機台設定。硫化時間也必須配合膠料、模具溫度與零件厚度。不要從其他橡膠等級或模具直接套用時間。
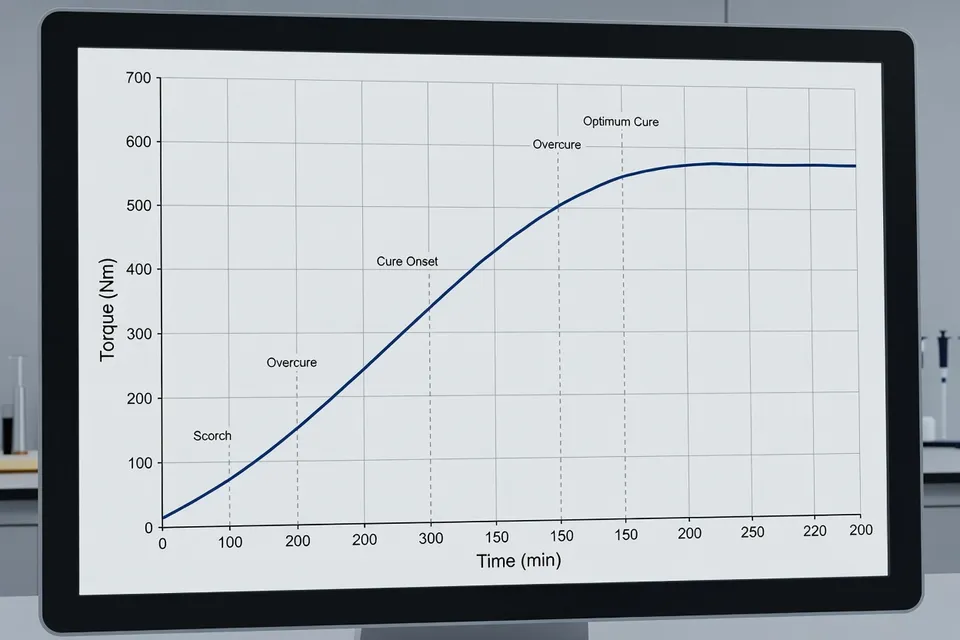
過硫化是另一種失效。過度受熱可能使某些膠料脆化或還原。若因某區軟而延長時間,可能損壞其他區域,若真正問題是模具冷區、膠料批次偏移或困氣。當硬度、黏著力、壓縮永久變形、尺寸或其他放行標準不合格時,應暫停放行。表面檢查不是放行測試。
| 診斷訊號 | 首要檢查 | 停止條件 |
|---|---|---|
| 最後充填處出現空洞或短射 | 排氣、流動路徑、部分充填圖案 | 排氣與流動路徑檢查後模腔仍未填滿則暫停 |
| 單一固定位置出現毛邊 | 分型面、對位、污染、磨損 | 清理後毛邊仍出現則停止 |
| 厚斷面中心偏軟 | 硫化曲線、溫度均勻度、斷面厚度 | 硫化或硬度仍超出規格則暫停 |
此表區分首要檢查與放行決定。它不會把供應商建議直接變成已驗證的設定值。
驗證紀錄
修正後重複進行原本暴露出問題的測試。若硫化曲線比較發現膠料偏移,就用同一基準測試修正後的批次。若短射研究找出最後充填凹穴,就驗證新排氣或充填順序是否改變該位置且未產生毛邊。若模具檢查發現分型面損壞,就以受影響模腔的重複打模確認修復。
記錄模腔、膠料批次、模具狀態、機台、缺陷位置、所做變更與驗證結果。沒有基準的測試只描述當前零件。沒有生產批次關聯的硫化曲線無法解釋缺陷。沒有洩漏或抽真空檢查的真空讀數無法證明空氣已被移除。
下一班次從生產線取出一件可疑零件,並按位置標註缺陷。在調整壓力或溫度前,先檢查對應排氣槽與分型面。然後將當前硫化曲線與核准膠料基準比較。若缺陷無法歸因於氣體路徑、模具閉合或硫化行為,就繼續暫停該批次,並向上呈報缺少的量測數據,而非猜測配方。
編輯洞察
- 短射或空洞何時該先檢查排氣孔,而不是調整壓力?
- 先標記最後充填位置,再檢查對應的排氣孔。若模具允許,可做受控的部分充填測試,確認流動前沿是否先包覆肋條、凹槽或其他障礙,再讓空氣逸出。清潔排氣孔並核對其深度、開口尺寸及與氣穴的連通。不要直接提高壓力:加快充填反而可能更快封住氣穴,而膠料含水或混入空氣也會出現同樣現象。若缺陷跟膠料批號有關而非模穴,則保留該批料送測。
- 同一模穴固定出現毛邊,代表什麼問題?
- 不要再當成壓力問題處理,改查該位置的合模面、對位、密封、污染及磨損。清潔分模面後再試射;若毛邊仍在原位,重複出現,就量測機械間隙並檢查鎖模力。增加射出量只會惡化情況,調整射壓也無法永久修復損壞的合模面。若毛邊影響密封、尺寸、外觀或修邊極限,就把零件保留。
- 發現局部軟黏或未熟,該先查什麼再考慮延長硫化時間?
- 先不要增加時間,必須先把硫化曲線、膠料批號、模具溫度與斷面厚度對照清楚。比對t90、最大扭矩及硫化速率與基準值,再確認最厚處的熱電偶及溫度均勻度。冷模區、膠料批次變化或困氣都可能是原因,額外加熱反而可能讓其他區域過硫或脆化。放行前要通過硬度、附著力、壓縮永久變形、尺寸等驗收項目,而非只看表面。
- 下一班要驗證成型修正前,必須先記錄哪些資料?
- 記錄模穴、膠料批號、模具狀態、機台、缺陷位置、所做的變更、基準值及重複測試結果。接著用原本發現問題的測試方法重做:空穴問題重做部分充填測試,修復合模面就重複射出,或把修正後的膠料硫化曲線與基準值比對。單靠真空讀數無法證明排氣效果,沒有連結生產批號的硫化曲線也無法說明缺陷原因。若無法歸因於氣路、合模或硫化,就保留該批料,不要核准未經量測的配方變更。
- 什麼情況才需要抽真空?它又無法解決什麼?
- 只有在排氣孔已清潔、位置正確,卻仍無法排除複雜模穴的困氣時,才使用真空。必須檢查密封狀況、管路、排氣面、洩漏及抽氣時間;程式設定的真空週期不等於模穴真的達到所需真空度。膠料水分、揮發物或混煉帶入的空氣仍會產生氣泡,抽氣不足也會讓原有缺陷持續。修正配方前,先用缺陷位置及重複射出驗證效果。
來源與參考
- 1.Alpha Technologies. (2026, October 27). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 2.Sector News Desk. (2026, October 30). Rubber injection molding equipment: When is vacuum needed. Sector News Desk.
- 3.MDPI. Polymers, 18(21), 2623. MDPI.
- 4.Netray. PPAP and IATF 16949 for rubber parts suppliers. Netray.
- 5.Stoner Molding. Rubber molding defects: Causes, prevention, and solutions. Stoner Molding.
- 6.Fuste Rubber. Automotive rubber parts failure analysis: Common problems and how manufacturers prevent them. Fuste Rubber.
- 7.Hwayi Rubber Machine. Rubber injection molding problems and solutions. Hwayi Rubber Machine.
- 8.Imateg. Rubber defects. Imateg.