
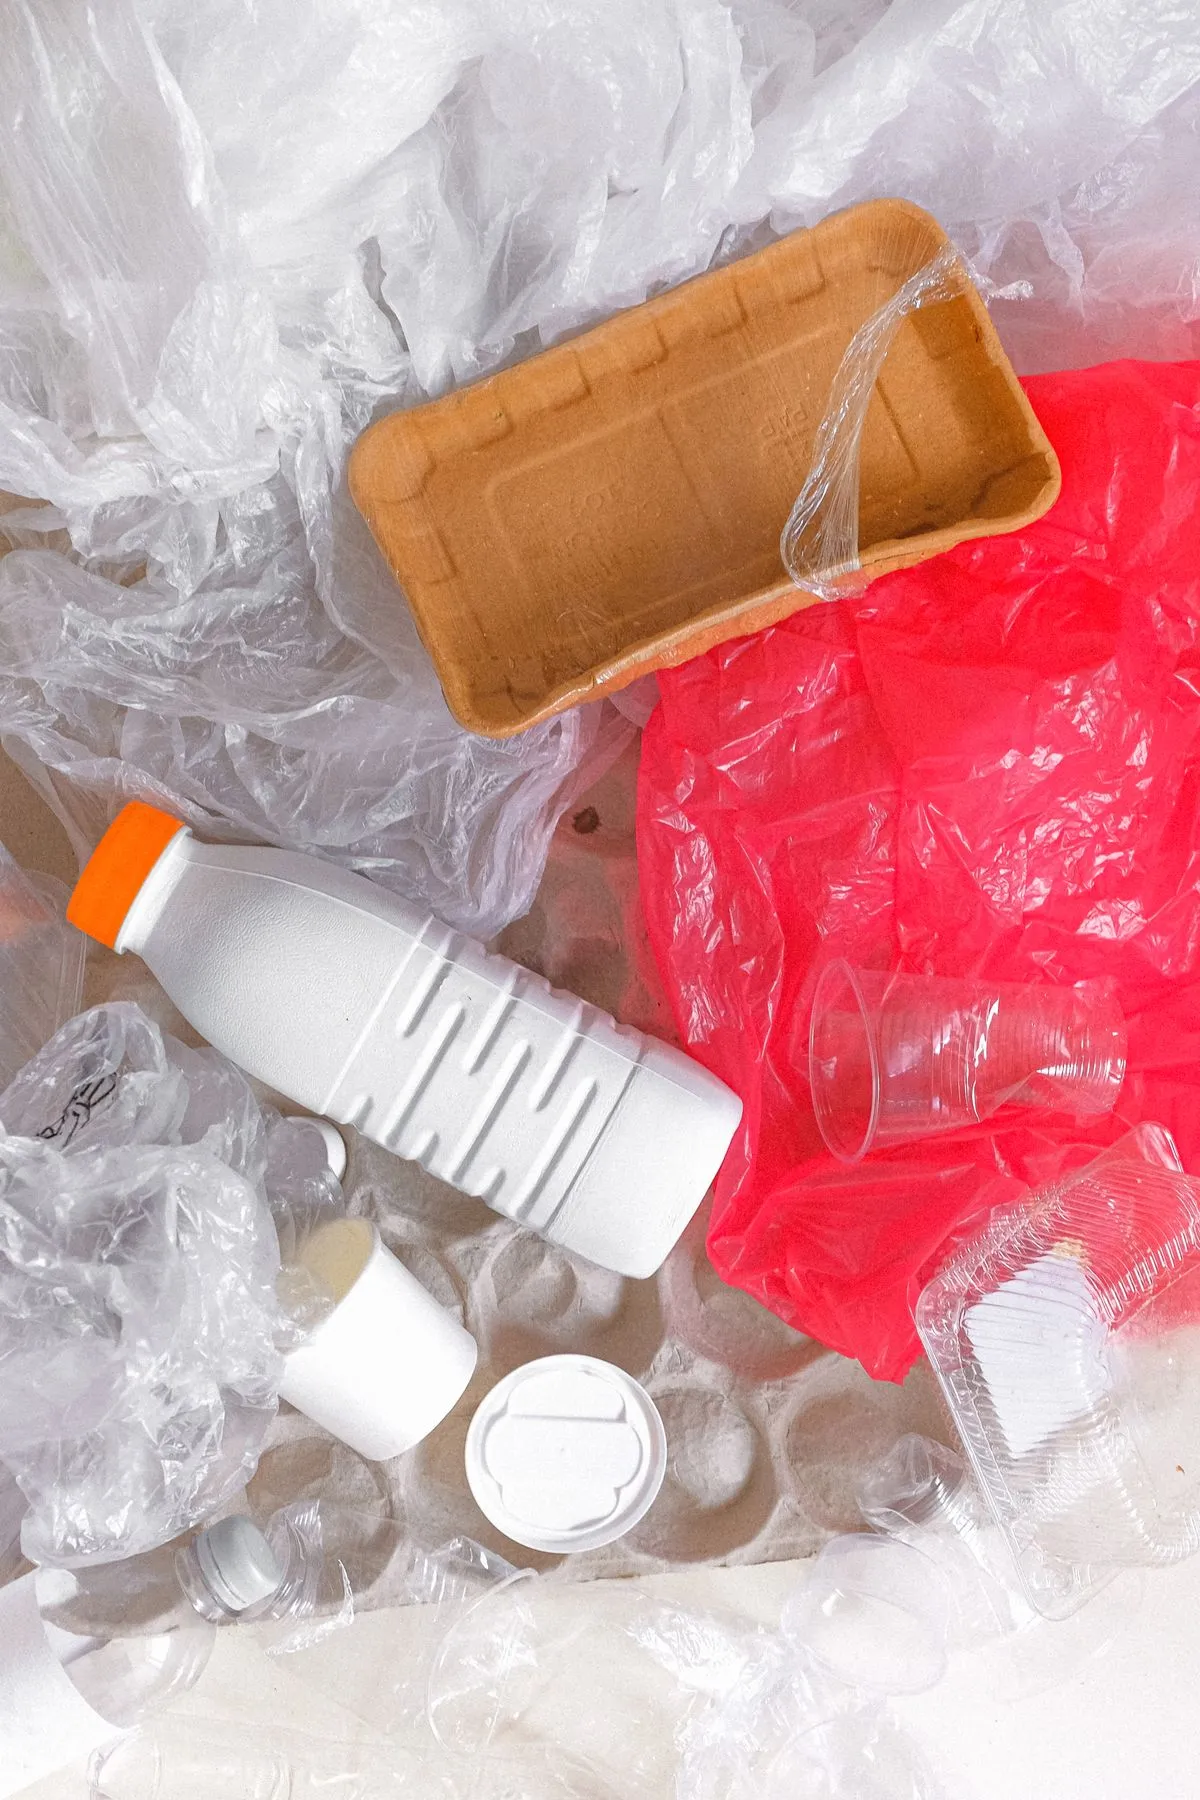
リサイクル実証が2件、押出機の前で加工業者が通常直面する問題に有用な数値を示した。原料が十分に清浄ではなく、選別機がベールに何を入れるかを判断しなければならないという問題である。PROSPERの2回目の大規模試験は、2026年5月にNational Test Centre Circular Plasticsと実施し、バイオベースの硬質プラスチックとフィルムを従来の包装から分離した。硬質バイオポリエステルは93%の歩留まりに達し、PLAストリームは93%の純度に達した。フィルムは依然として弱点で、1回の光学選別後、約75%の純度で45%の歩留まりとなった。
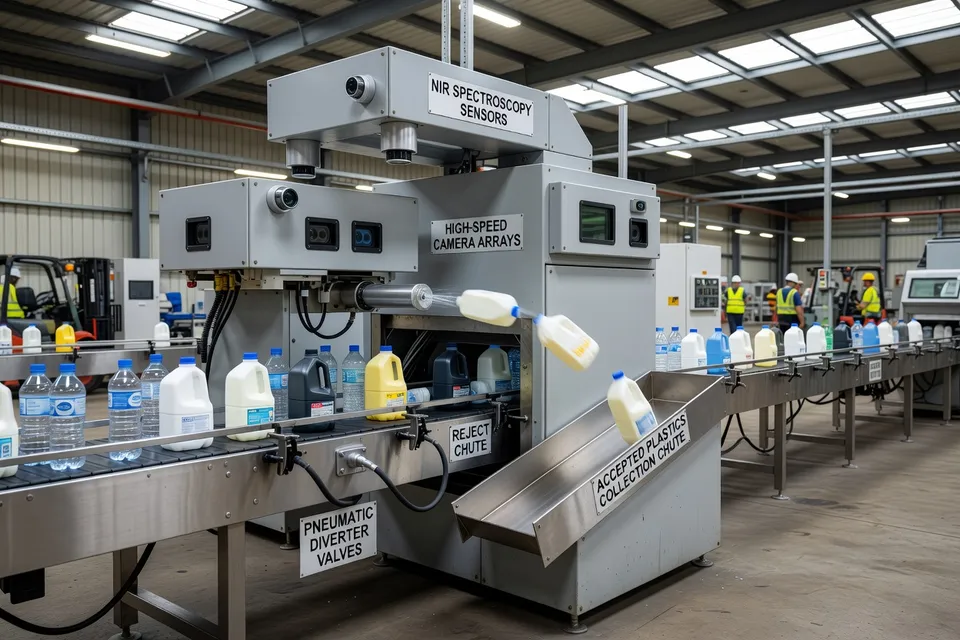
この分離は重要である。硬質プラスチックの高い結果はフィルムループを閉じず、選別機の主張はペレタイザーでの承認樹脂と同じではない。試験は分離性能を確立した。洗浄、さらなる清浄化、機械的または化学的リサイクルは、回収材が購入者の仕様を満たすことを依然として証明する必要がある。
バイオベース試験ロット
PROSPERは近赤外線識別にビジョン分類を組み合わせ、2026年5月の試験に専用フィルム選別機を追加した。ラインはバイオベースフィルムと硬質物を従来のPETおよびPE包装と並行して処理した。試験は2025年7月の先行試験に続き、基本検出法を確立したため、後続の結果はソーティングチェーンの改良を表し、初の実験室観察ではない。
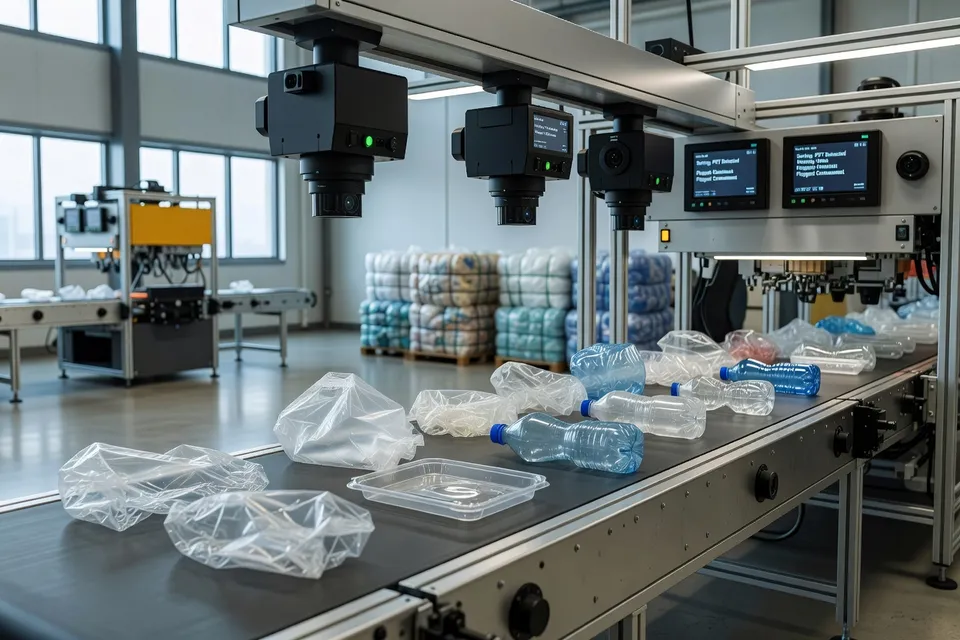
報告された硬質物の結果は次回のプラント試験を正当化するのに十分強いが、ストリームごとに読み取る必要がある。バイオポリエステル硬質画分は93%の歩留まりを達成し、報告された純度は約80%であった。PLAストリームは93%の純度に達した。これらの数値は1つの共通出力ではなく、単一の回収率に混ぜるべきではない。PROSPERは追加の清浄化工程でバイオポリエステル硬質物の純度を向上させると予想している。
| 2026年5月試験で測定されたストリーム | 結果 |
|---|---|
| バイオポリエステル硬質物 | 93% 歩留まり |
| PLA | 93% 純度 |
| バイオポリエステル硬質物 | 約80% 純度 |
| バイオベースフィルム | 45% 歩留まり; 約75% 純度 |
バイオベースプラスチック分別回収率と純度、2026年5月
| カテゴリ | 割合 (%) |
|---|---|
| バイオポリエステル硬質品回収率 | 93 % |
| バイオポリエステル硬質品純度 | 80 % |
| PLA純度 | 93 % |
| バイオベースフィルム回収率 | 45 % |
| バイオベースフィルム純度 | 75 % |
フィルムの結果はプラントマネージャーにとって拒否点である。45%の歩留まりでは、単一の光学パスはまだ硬質ストリームと同じ信頼性を支えない。プロジェクトは標準的な産業清浄化および回収段階でフィルム結果を改善できると述べているが、それは次のステップの期待であり、完成した商業出力ではない。
次の測定はすでに割り当てられている。イタリアのA2A、フランスのSUEZ、スペインのFCCMAが運営する廃棄物施設で試験が計画されている。これらの試験は、分類法が通常の施設条件、可変ベール組成、およびパイロット作業が抑制できる取扱い損失に耐えられるかを示す。PROSPERはまた、実廃棄物ストリームから回収した材料で機械的および化学的リサイクルを進める前に、洗浄を含む前処理作業を計画している。
ビリニュスでのフィルムライン
AB Plasta(リトアニアのビリニュスで操業するCEDO Groupのフィルムリサイクラー)は2026年7月にTomra Recyclingと柔軟フィルムリサイクルラインを稼働させた。ラインは投入準備、4台のAutosort Speedairユニット、Tomra Insightを通じたデジタル監視、および残存ポリエチレン画分を回収するための最終選別段階を組み合わせている。
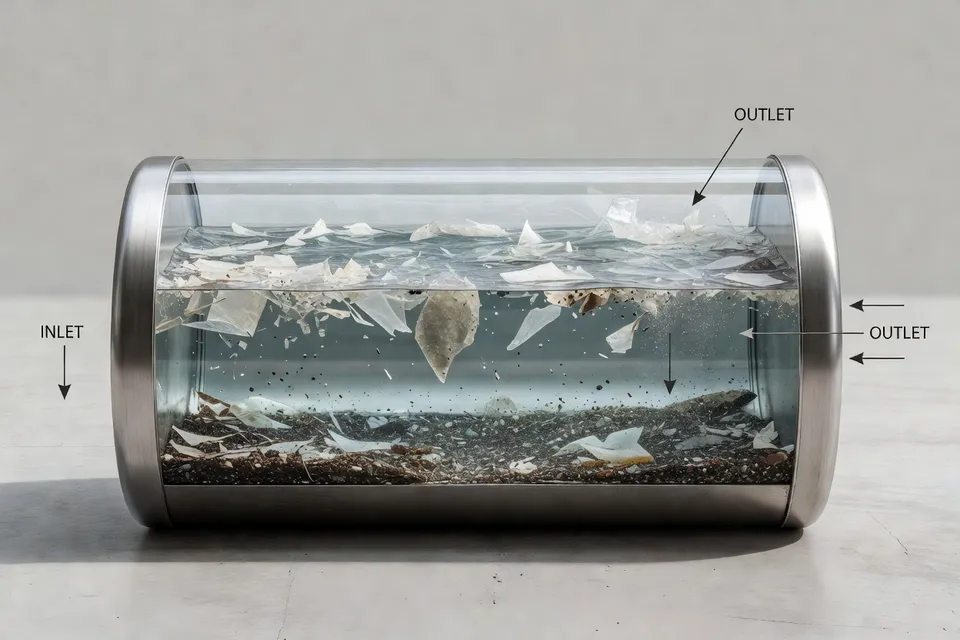
同社は全体回収効率約90%を報告している。これはプラントラインの主張であり、すべての投入、拒否物、湿気損失、ペレット出力を示す公開質量バランスではない。移行性を確認する者にとって、見出しのパーセンテージよりもプロセス記述の方が有用である。光学選別後に湿式機械処理、洗浄、浮選分離、乾燥、押出、再造粒を行い、定義された品質パラメータを持つPEリサイクラートを生産する。
装置の選択は、よく知られた機械的問題に対処する。薄く不規則なフィルムはコンベア上で動きにくく、材料が不安定な場合にセンサーを回避できる。Speedairユニットは軽量フィルム画分を安定化させ、センサーが対象ポリマー画分、特にPEを識別・分離できるように設計されている。ライン末端の追加選別機は、早期段階で逃れた残存PEを回収する。
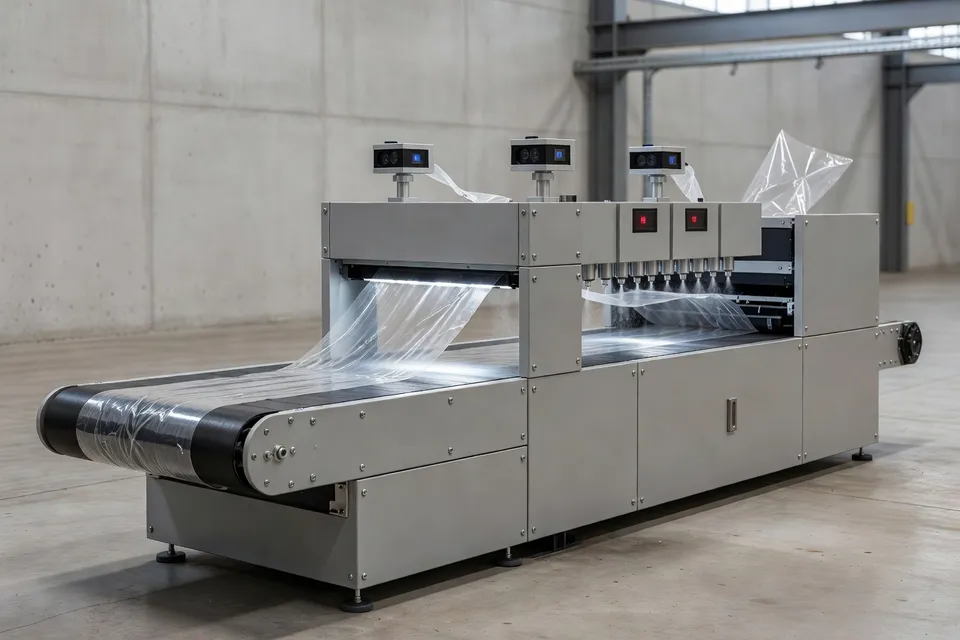
報告された結果で測定されていないものは同様に実用的である。ページには供給組成、スループット、汚染負荷、グレード別歩留まり表、または再造粒物のQA拒否率が記載されていない。ラインを検討する加工業者は、約90%の数値を同等のプラント回収ベンチマークとして扱う前にこれらの値が必要である。洗浄および浮選段階は、水負荷、乾燥エネルギー、拒否物処理も運転ケースの一部とする。
両試験の背後にある制御問題
単一ステップ識別および選別に関する2026年の技術論文は、より広い限界を異なる形で示している。課題はもはや単に別のセンサーを追加することではない。ソーティングチェーンは、過剰なプロセス複雑さ、床面積、または運転コストを追加せずに個々の物体を分類できるように複数のセンシング法を統合する必要がある。重なり合うポリマー密度は依然として分離を妨げ、欧州の化学リサイクル能力は大規模利用には不十分である。
この発見は狭い結論を支持する。より良い検出は誤った材料がリサイクルストリームに入るのを減らせるが、検出だけでは使用可能なリサイクラートは生成されない。プラントは依然としてポリマー同一性、色、汚染、湿気、溶融性能に関する定義された受入窓を必要とする。PROSPER試験もビリニュス発表も、最終リサイクル製品の完全なリリース仕様を提供していない。
PROSPERのプロジェクト記述は、80%を超える選別精度を持つAI支援選別をプロジェクト目標または能力として特定しているが、2026年5月の試験はより有用なストリーム別証拠を提供している。93%の硬質物歩留まり、93%のPLA純度、約80%のバイオポリエステル硬質物純度、および約75%の純度での45%のフィルム歩留まりである。これらの値は生産レビューで別々に保つべきである。組み合わせるとフィルム損失が隠れてしまう。
QAにとって、即時の問題は選別機がバイオベース材料を識別できるかどうかではない。次の清浄化および洗浄段階が顧客の合意仕様に合格するロットを生産できるかどうかである。メンテナンスにとって、フィルム安定化、センサ校正、浮選、乾燥が汚染変化に応じて性能を維持できるかどうかである。運用にとって、最終回収数値が押出機に到達する材料を含むか、選別システムで捕捉された画分のみを含むかである。
証拠はしたがって1つの結論ではなく2つの行動を支持する。PROSPERは2026年5月の選別試験が産業的に関連する規模で別々の歩留まりと純度を測定したため、施設試験の資格を得た。AB Plastaはより完全なフィルム処理チェーンを実証したが、約90%の回収数値はバイオベース試験と直接比較できる前に、開示された質量バランスとQAデータが必要である。次に正当化可能な結果は、計画されたA2A、SUEZ、FCCMAの試験、追加の清浄化工程、および実廃棄物ストリームからの初回リリースリサイクラートロットから得られる。
編集部の見解
- リサイクル樹脂ラインの期待値として93%の選別結果をそのまま使えますか?
- 使えません。まず歩留まりと純度を切り分け、洗浄・浮選・乾燥・押出・再造粒まで材料を追跡してください。硬質材の93%歩留まりとPLAの93%純度は別の流れを示すもので、完成樹脂の性能指標ではありません。ソーターの数値をそのまま生産承認に持ち込み、汚染・水分・溶融性・ペレタイザーでのロスを確認しないのが典型的な失敗です。
- フィルムラインの回収率をプラントの基準値にする前に何を開示する必要がありますか?
- 全質量バランスを求めます。原料組成、スループット、水分、汚染負荷、リジェクト量、ポリマー別歩留まり、再造粒品の品質拒否率を確認してください。その数値がソーター出口か、押出機出口か、放出ペレットまで含むかを明確に。見かけの回収率が高くても、洗浄ロスや乾燥エネルギー、浮選リジェクト、オフスペック樹脂が計算外になっているケースが少なくありません。
- 光学選別の次回施設試験で測定すべき項目は何ですか?
- 通常のベール変動で運転し、各条件での歩留まりと純度をストリーム別に記録してください。フィルムの安定性、センサー校正、汚染、水分、色、ポリマー識別を前後でログに残します。均一なパイロット原料だけで出た結果では生産窓は決まりません。組成が不安定だと捕集効率も送り先の品質も変わります。
- 追加洗浄工程を入れて選別試験からリサイクラート承認へ移る判断基準は?
- スケール前に放出ロット規格を定めてください。ポリマー識別、汚染、水分、色、溶融性能限界、サンプリング方法、不合格ロットの処置を明記します。その後、実廃棄物で十分量を洗浄・リサイクルし、規格が再現できることを示します。純度を上げると歩留まりが下がり、水や乾燥の負荷が増え、出口のないリジェクトが発生する点に注意が必要です。
- フィルム選別は硬質プラスチック選別と別に評価すべき理由は?
- フィルムは認識より先に機械的な制約が大きいからです。軽くて形状が不規則なものはセンサーをすり抜けやすく、硬質系の結果をそのまま転用できません。報告されている45%の歩留まりと約75%の純度は、安定化・追加選別・洗浄・押出で規格到達を確認するまで商用信頼の基準にできません。数字を混ぜると主なロスが見えなくなります。
- デジタル監視やAI選別で意味のある効果を出す前にライン側で決めておくことは?
- 各設定値の責任者を定め、ドリフト時の対応を決めてからソフトウェアを入れます。センサー校正、フィルム供給、許容限界、サンプリング、変更管理がすでに文書化されていなければ、ダッシュボードは変動を可視化するだけで制御できません。メンテナンスはセンサー・エア・浮選・乾燥を、QAは放出ペレットが顧客規格を満たすことを確認する必要があります。
出典・参考文献
- 1.Circular Bio-based Europe Joint Undertaking. (2026, October 7). Sorting out the future of bio-based plastics recycling. Circular Bio-based Europe Joint Undertaking.
- 2.Deterding, L., Auer, M., Dhibi, M., et al. (2026, October 26). Single-step identification and sorting technology for recycling of plastic packaging and technical polymer products. Materials Circular Economy.
- 3.Polyformnext. Sensor-based sorting: New film recycling line achieves up to 90% PE recovery. Polyformnext.
- 4.Plastics News. SP Aliplast expands rigid plastics recycling in Italy for European supply. Plastics News.
- 5.Hera Group. Hera Group inaugurates R3GID in Modena, the new rigid plastics recycling plant. Hera Group.
- 6.Packaging Europe. Aliplast opens new rigid plastics recycling plant in Italy. Packaging Europe.
- 7.Resource Recycling. (2026, October 29). EPR at work: Sask. adds foam densifier. Resource Recycling.
- 8.Resource Recycling. (2026, October 22). Hitachi Energy partner turns spools into PVC pipe feed. Resource Recycling.