
Les véhicules en fin de vie donnent lieu à deux essais de recyclage très différents. Une étude utilisant des résidus de broyage automobile (ASR) provenant d’une installation de recyclage en Nouvelle-Galles du Sud a remplacé l’agrégat fin naturel dans le béton à 15 %, 25 %, 35 % et 45 % en volume. Une étude de laboratoire distincte a employé un traitement électrique à électrodes bipolaires pour décoller la résine des plastiques renforcés de fibres de carbone sans connecter chaque échantillon au circuit.
Le travail sur le béton dispose d’une destination utilisable et d’une limite définie. Le travail sur les fibres de carbone propose un agencement de procédé ingénieux, mais n’a pas encore démontré un matériau récupéré qu’un acheteur automobile pourrait approuver. Cette distinction compte. Une voie modifie un intrant de construction spécifié ; l’autre a encore besoin de preuves sur la qualité des fibres, l’échelle, la forme et la capture de la résine.
L’agrégat ASR
L’étude ASR a débuté avec des déchets collectés dans une installation de recyclage de véhicules en fin de vie en Nouvelle-Galles du Sud. Le flux n’était pas une fraction polymère propre. Le plastique rigide représentait 13,8 % en poids de l’ASR échantillonné, le caoutchouc 13,7 % et le matériau fin et mélangé inférieur à 8 mm 41,7 %. L’agrégat plastique obtenu présentait une densité d’environ 911 kg/m³ et une densité relative de 0,913.
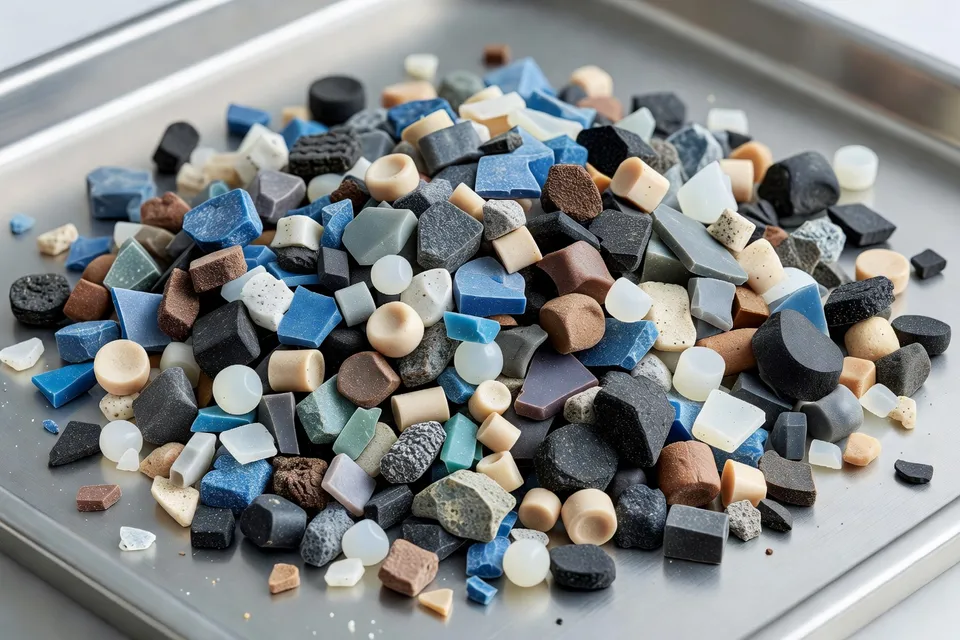
Cette composition pose la question commerciale. Un transformateur ne vend pas une nuance de résine connue dans une fenêtre de moulage établie. Il prépare une fraction broyée variable pour une application cimentaire qui tolère un intrant mélangé et de faible densité. Le tri et le contrôle de l’alimentation déterminent donc si la voie aboutit à un produit ou simplement à un mélange de laboratoire utile.
Les chercheurs ont maintenu un ciment polyvalent de type 1 à 350 kg/m³ et un rapport eau/ciment de 36 % dans toutes les variantes de béton. Au niveau de remplacement le plus élevé, l’agrégat ASR a déplacé environ 324 kg de sable naturel par mètre cube. C’est le point le plus solide du dossier : l’usage final identifie exactement ce que le déchet remplace et quelle quantité d’agrégat minéral quitte le mélange.
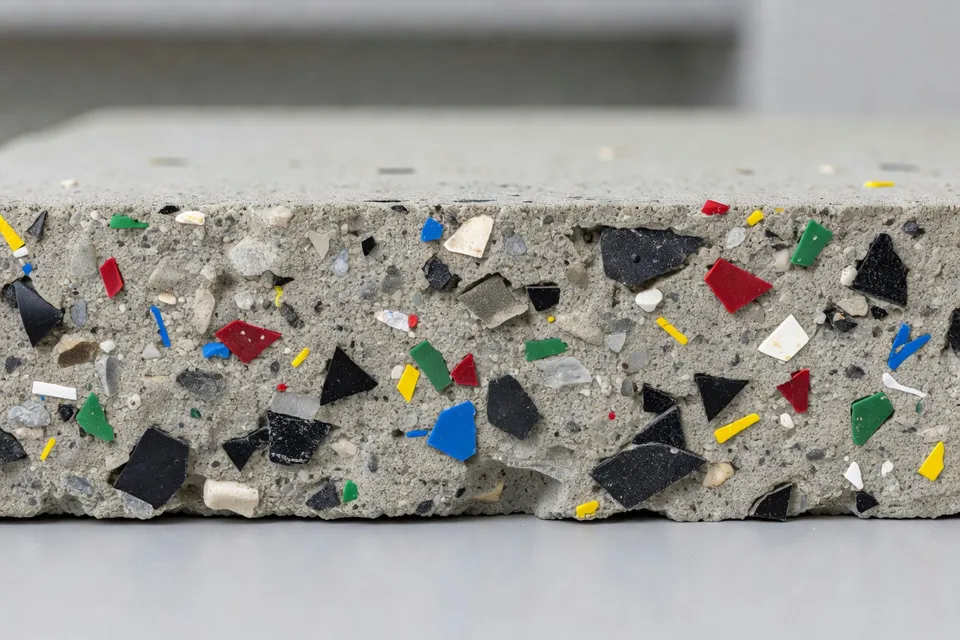
Le compromis est apparu d’abord dans le béton frais. Le mélange témoin atteignait un affaissement maximal de 170 mm. Le mélange à 15 % d’ASR conservait 150 mm, mais la formulation à 45 % tombait à 40 mm. Les particules irrégulières et les surfaces rugueuses et fibreuses augmentaient les frottements et limitaient l’écoulement. Un producteur de béton devrait donc qualifier la méthode de mise en place et l’application plutôt que de traiter 45 % comme une substitution universelle.
La densité plus faible peut constituer un avantage là où un béton léger est acceptable. À 45 % de remplacement, la densité sèche était d’environ 2019 kg/m³ et les formulations à 35 % et 45 % entraient dans la gamme de densité du béton léger australien cité. Le même changement de matériau qui réduit la consommation de sable modifie aussi la manipulation, la rigidité et les hypothèses de conception.
Le mélange à remplacement maximal atteignait 36,79 MPa de résistance à la compression, soit une réduction de 35 % par rapport au témoin. La résistance à la flexion est tombée à 6,06 MPa contre 8,08 MPa, la résistance à la traction par fendage à 4,64 MPa contre 6,09 MPa et le module d’élasticité à 27,64 GPa contre 43,17 GPa. La résistance annoncée dépassait encore les exigences citées pour les allées et trottoirs résidentiels à 20 MPa et les sols commerciaux et industriels à 25 MPa.
Le résultat soutient une application bornée, non une revendication générale sur le béton. Un acheteur spécifiant des sols sélectionnés, des trottoirs, des allées, des dalles ou d’autres ouvrages adaptés peut accepter la rigidité et l’ouvrabilité plus faibles. Un ingénieur structurel exigeant un module familier, un agrégat contrôlé ou une performance de durabilité documentée demanderait davantage.
L’étude laisse aussi ouverte la difficile tâche de qualification. La composition de l’ASR varie d’une installation de recyclage à l’autre et les chercheurs ont identifié du matériau composite renforcé de fibres de verre dans la fraction plastique sans quantifier l’impact de sa quantité ou de sa répartition sur la performance cimentaire. La résistance au gel-dégel, la carbonatation, la pénétration des chlorures, l’abrasion, le retrait au séchage et les cycles mouillage-séchage restent des vérifications supplémentaires. Un résultat de résistance à la compression n’est pas un agrément de durabilité.
Le traitement des fibres de carbone
La seconde voie concerne les stratifiés de plastique renforcé de fibres de carbone plutôt que l’ASR mélangé. Le traitement à électrodes bipolaires place le composite entre une anode et une cathode comme troisième électrode flottante. Les réactions électrochimiques génèrent de l’oxygène à l’interface fibre-résine, permettant à la résine de se décoller en conditions ambiantes sans câbler directement l’échantillon.
Cet agencement supprime un réel obstacle de manipulation. Un montage classique à deux électrodes exige que chaque pièce de composite maintienne une connexion électrique. La configuration bipolaire pourrait, en principe, traiter des pièces irrégulières par lots. Les chercheurs ont rapporté des efficacités de séparation similaires pour les spécimens unidirectionnels et à armure toile.
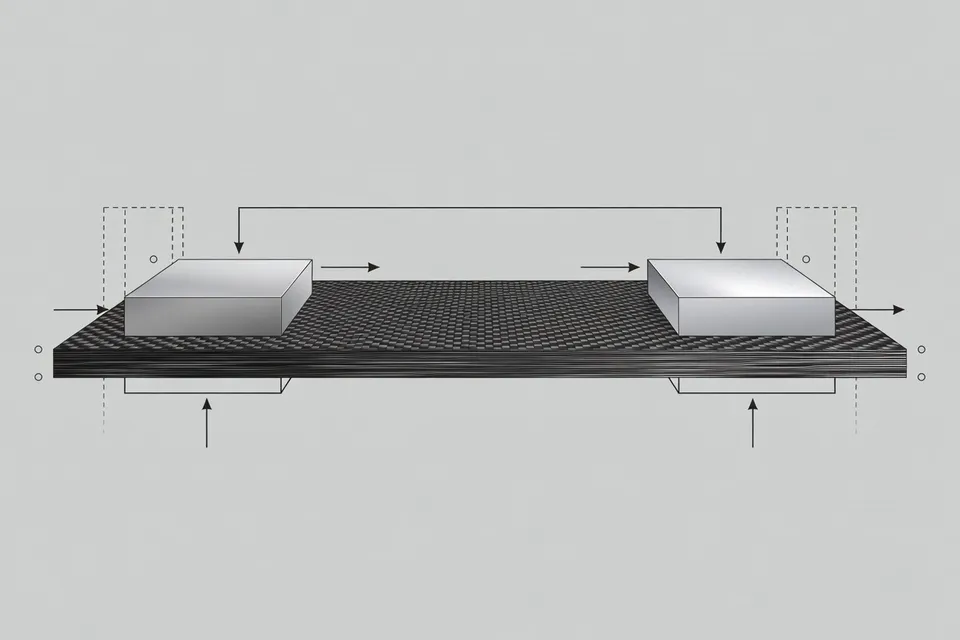
Mais le montage sans fil concentre le courant de façon inégale. La séparation est la plus forte près du bord anodique, tandis que l’intérieur et le côté cathodique reçoivent un traitement moins efficace. Après 24 heures, l’efficacité de séparation est tombée à environ un quinzième de sa valeur initiale. L’analyse Raman a également indiqué des modifications de surface du côté anodique, cohérentes avec une oxydation localisée ou une rupture de liaison.
C’est un conflit direct avec l’exigence automobile. L’intérêt de récupérer la fibre de carbone est de conserver un renfort de valeur, pas simplement d’enlever la résine rapidement. Des fenêtres de traitement plus courtes, des modifications de géométrie des électrodes ou un meilleur contrôle du gradient de potentiel peuvent réduire les dommages aux fibres, mais le travail démontré n’établit pas une nuance de fibre finie.
La fraction résine reste également non résolue. Le procédé fragmente la résine séparée en débris dispersés dans l’électrolyte plutôt que de produire un flux de résine récupérée. À moins que ces débris ne puissent être captés et affectés à un usage, la méthode risque de déplacer le problème de déchets du stratifié vers le bain de traitement.
Les échantillons étaient également petits et plats. La promesse principale — traiter des déchets composites automobiles volumineux ou irréguliers sans câblage individuel — n’a pas encore été démontrée sur les formes qui créent le problème de manipulation initial. Un montage de laboratoire n’est pas une ligne de démantèlement automobile.
La frontière d’approbation
Les deux études ne doivent pas être regroupées sous une seule affirmation selon laquelle les déchets plastiques automobiles disposent désormais d’une solution circulaire. La voie ASR présente un objectif de remplacement mesurable, une formulation de béton, un résultat de densité, des données de résistance et un ensemble défini d’usages finaux potentiels. Sa contrainte est la variabilité de l’alimentation et la perte d’ouvrabilité et de rigidité à charge élevée.
La voie fibres de carbone dispose d’un mécanisme utile et d’une réponse possible aux problèmes de connexion électrique. Ses contraintes sont plus fondamentales : séparation inégale, dommages possibles à la surface des fibres, traitement non prouvé de formes complexes et aucune récupération démontrée de la résine. Il s’agit d’un candidat procédé, non d’une spécification de recyclage automobile homologuée.
Pour les transformateurs, l’opportunité immédiate est donc la moins spectaculaire. Le béton modifié ASR peut être évalué par rapport à une application nommée et à un niveau de remplacement défini. La récupération des fibres de carbone a encore besoin d’un dossier de libération du matériau couvrant la performance des fibres, le débit de traitement, la géométrie, la gestion de l’électrolyte et le devenir des débris de résine. Tant que ces mesures ne sont pas closes, la voie béton est celle qui dispose déjà d’un test acheteur visible — et la voie électrique reste une réponse prometteuse de laboratoire à une seule partie du problème.
Analyses éditoriales
- Comment un producteur de béton choisit-il le taux de substitution ASR ?
- Partir du cahier des charges du projet, pas du chargement laboratoire le plus élevé. Contrôler l'affaissement, la méthode de placement, la densité, la résistance en compression, la rigidité et les tests de durabilité au taux envisagé. Un taux ASR plus élevé réduit la consommation de sable et permet du béton léger, mais les particules mixtes grossières altèrent fortement la fluidité et le module. Un mélange à 45 % peut convenir à des trottoirs, allées ou planchers sélectionnés tout en ne répondant pas à une exigence de placement ou structurelle que le mélange témoin maîtrisait aisément. Considérer chaque approvisionnement d'un site de recyclage comme un lot de qualification distinct plutôt que de reporter une formulation sans modification.
- Quels contrôles sur la matière première sont nécessaires pour que l'ASR devienne un agrégat reproductible ?
- Établir une spécification de matière première couvrant la distribution granulométrique, la teneur en plastique et caoutchouc, la densité, la teneur en composites verre-fibre, l'humidité et les contaminants visibles, puis comparer les lots entrants à cette spécification. La voie béton repose sur une fraction mixte de faible densité, mais des variations non maîtrisées de composition modifient la demande en eau, l'ouvrabilité, la résistance et la durabilité. L'erreur habituelle consiste à approuver un mélange d'une installation de recyclage et à supposer qu'un autre flux de déchiquetage se comportera de la même manière. La fréquence d'échantillonnage et les limites de rejet doivent être fixées avant la production, pas après un problème de placement.
- Une résistance à la compression acceptable rend-elle le béton ASR utilisable en construction générale ?
- Non. Exiger des preuves distinctes pour la résistance en flexion et en traction par fendage, le module d'élasticité, l'abrasion, le retrait, l'exposition au gel-dégel, la carbonatation, la pénétration des chlorures et les cycles mouillage-séchage. Le résultat de compression rapporté peut justifier une application limitée, mais il ne prouve ni la stabilité dimensionnelle, ni la durabilité, ni la compatibilité avec un modèle de calcul structural. Un acheteur qui ne dépose que le résultat de résistance risque de découvrir plus tard que la rigidité moindre ou la faible durabilité de surface, plutôt que la résistance à l'écrasement, conditionne l'acceptation.
- Que faut-il démontrer avant que le traitement par électrodes bipolaires puisse soutenir la récupération de fibre de carbone automobile ?
- Réaliser un dossier de libération sur des formes de stratifiés représentatives et rendre compte des performances en traction de la fibre, de l'état de surface, de l'uniformité de séparation, du débit, du contrôle de l'électrolyte et de la gestion des débris de résine. L'agencement à flottement libre peut éliminer le câblage individuel, mais la distribution du courant est inégale et le traitement peut endommager la surface de la fibre anodique ; de petits échantillons plats ne prouvent pas le traitement en lot de déchets irréguliers. Ne pas approuver la fibre récupérée sur la seule efficacité de séparation. Si la résine reste dispersée dans le bain, le procédé n'a pas bouclé la boucle matière et peut simplement créer une nouvelle responsabilité de traitement des déchets.
- Quelle est la limite d'approbation pratique entre les voies béton et fibre de carbone ?
- Approuver la voie ASR uniquement pour une application béton nommée, un pourcentage de substitution, une spécification de matière première et un plan d'essai ; maintenir la voie fibre de carbone en développement jusqu'à ce que la fibre et la gestion de la résine récupérées aient des propriétaires définis et des critères d'acceptation. L'étude béton relie déjà l'entrée de déchets à un ingrédient de construction spécifié, tandis que le procédé électrique a surtout résolu le problème de connexion. L'affirmation facile consiste à qualifier les deux voies de circulaires parce qu'elles retirent toutes deux du matériau des véhicules en fin de vie. L'une dispose d'un test acheteur visible ; l'autre manque encore d'un grade matière libérable.
Sources et références
- 1.Daniela Castaño. (2026, November 1). Automotive shredder residue targets concrete applications. Plastics Engineering.
- 2.Daniela Castaño. (2026, November 1). New electrical method targets carbon fiber recovery. Plastics Engineering.
- 3.Plastics Engineering. Recycling process. Plastics Engineering.
- 4.Plastics Engineering. Circular economy. Plastics Engineering.
- 5.Paula Sanchez. (2026, November 1). Better plastic recycling starts with better collection. Plastics Engineering.
- 6.Plastics Engineering. (2026, November 1). Pigment loading shapes thermochromic plastic recyclability. Plastics Engineering.
- 7.Juliana Montoya. (2026, November 1). Inside the analytical challenges of measuring microplastics. Plastics Engineering.
- 8.Plastics Engineering. (2026, November 1). Healthcare polyolefins face a recycling gap. Plastics Engineering.