
L’idée la plus forte dans ce groupe d’études sur les élastomères n’est pas que chaque caoutchouc peut désormais être recyclé. C’est que l’architecture du réseau est modifiée pour que le matériau puisse être démonté, remodelé ou réparé sans prétendre qu’un thermodurcissable permanent se comporte comme un thermoplastique.
Cette distinction compte sur une ligne de production. Un élastomère réticulé classique gagne sa durabilité grâce à des liaisons qui ne bougent pas facilement. Le reprocessing exige l’inverse : des liaisons qui s’échangent sous une chaleur contrôlée, des liens sacrificiels pendant que le réseau principal supporte la charge, ou un squelette qui peut être dépolymérisé et reconstruit. Chaque voie modifie la question du contrôle qualité. Le transformateur doit savoir non seulement si un échantillon survit à un test, mais aussi quelle liaison bouge en premier, quel résidu reste et combien de cycles le matériau tolère avant que la résistance ou la stabilité dimensionnelle ne sorte du cahier des charges.
Le réseau échangeable
Le travail ACS sur les réseaux sacrificiels dual-dynamiques prend la route la plus claire vers ce problème de contrôle. Le matériau utilise deux fonctions dynamiques plutôt qu’une seule population de réticulations fixes. Un réseau assure la structure durable ; un autre peut se réarranger ou céder sous le stimulus choisi. En principe, cela sépare la durée de vie en service de la réparation ou du reprocessing. Le réseau n’a pas besoin d’être mou simplement parce qu’il est reprocessable.
C’est le mécanisme utile. Un ingénieur matériaux peut attribuer une tâche au réseau porteur de charge et une autre aux liens sacrificiels. L’affirmation a encore besoin d’une carte de transformation : température, temps de maintien, atmosphère, historique de contrainte et nombre de cycles de remodelage réussis. Sans ces données, « durable » et « reprocessable » restent des propriétés adjacentes, pas une séquence de fabrication démontrée.
Une deuxième étude ACS aborde le problème par la chimie self-immolative. Son titre cible plus précisément : un polymère self-immolative dépolymérisable et reprocessable. Au lieu de compter uniquement sur l’échange de liaisons dans un réseau permanent, la conception vise à déclencher le désassemblage des chaînes pour que le matériau puisse être récupéré ou reconstruit. Cela pourrait simplifier la séparation en fin de vie, mais cela crée aussi une contrainte opérationnelle forte. Le déclencheur doit rester inactif pendant le stockage et l’usage, puis s’activer de façon prévisible pendant la récupération.
Pour un transformateur, la qualification manquante n’est pas difficile à nommer. Le travail doit montrer que le déclencheur ne se déclenche pas pendant le compoundage, le moulage par compression, l’exposition thermique en service ou le contact avec l’humidité et les additifs. Une dépolymérisation propre en laboratoire est encourageante ; ce n’est pas encore une fenêtre de production sûre.
Élastomères mous et la question des matières premières
L’étude sur les élastomères mous recyclables issus de matières premières biosourcées déplace l’attention de la chimie du réseau vers l’origine des matières premières. Un monomère biosourcé peut réduire la demande en matières premières fossiles, mais il ne rend pas automatiquement l’élastomère fini recyclable. La caractéristique décisive reste la conception des liaisons et la voie de récupération.
C’est là que le langage large de la durabilité peut induire en erreur une équipe d’usine. Un élastomère biosourcé a toujours besoin d’un comportement de fusion ou de solution défini, d’un mélange stable, d’un historique de durcissement prévisible et d’un flux de récupération qui n’exige pas un niveau de pureté que le recycleur ne peut atteindre. Le résultat utile est donc la combinaison d’une matière première renouvelable avec une structure polymère réversible ou clivable, pas l’étiquette renouvelable seule.
Le reportage sur le recyclage du silicone pointe la même séparation. Un traitement chimique peut convertir les déchets de silicone en blocs de construction réutilisables, mais le procédé doit prouver que le matériau récupéré possède la distribution de masse molaire, la fonctionnalité et la propreté nécessaires pour le produit suivant. Un bloc récupéré de déchets n’est pas équivalent à un intermédiaire silicone qualifié tant que la formulation suivante ne passe pas son cahier des charges.
Ce que le traitement thermoplastique résout déjà
Les vulcanisats thermoplastiques restent la référence pratique car ils placent déjà des performances caoutchouteuses dans un format de transformation reprocessable. Leur morphologie compte : une phase élastomère vulcanisée est dispersée dans une phase thermoplastique, permettant au compound de s’écouler pendant le chauffage tout en conservant le comportement élastique après refroidissement.
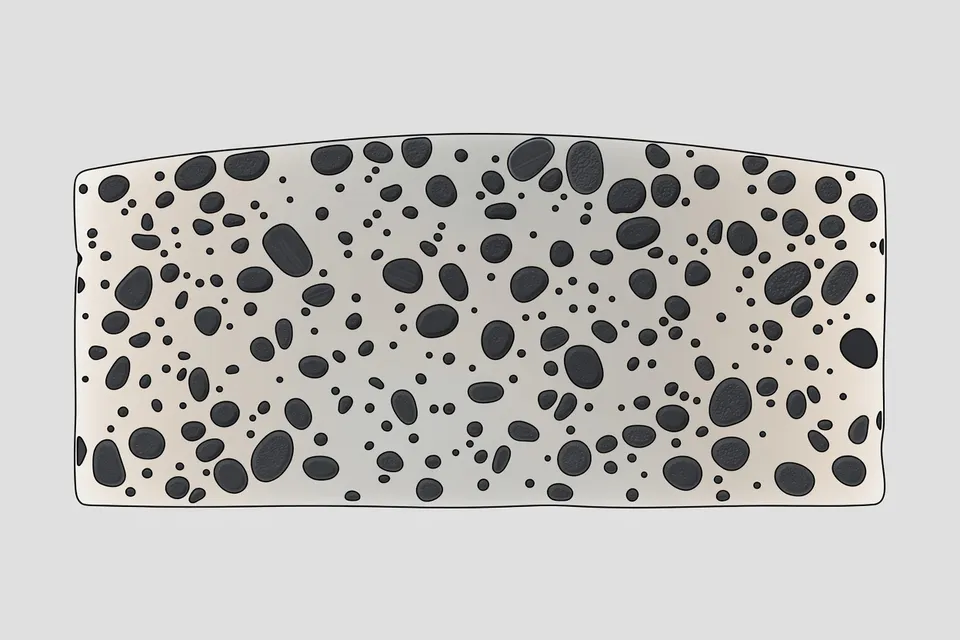
Cette architecture donne aux transformateurs une séquence familière — alimentation, fusion, mélange, mise en forme et refroidissement — mais n’efface pas les limites habituelles. Un historique thermique répété peut altérer la phase thermoplastique, la morphologie du caoutchouc ou l’interface entre les deux. Un convertisseur a toujours besoin de données de couple, de limites de temps de séjour, de contrôle dimensionnel et d’une fraction de regrind définie avant d’approuver une utilisation en boucle fermée.
Les élastomères thermoplastiques dérivés de déchets marins étendent la même logique de transformation tout en ajoutant une contrainte sur la matière première. Le plastique récupéré doit être suffisamment constant pour supporter le compoundage. Si le sel, la contamination, l’oxydation ou la teneur en polymères mélangés varie d’un lot à l’autre, la formulation de l’élastomère hérite de cette variation. La revendication du matériau est la plus forte quand les étapes de recyclage et de compoundage sont spécifiées ensemble ; elle est la plus faible quand l’entrée de déchets est traitée comme une résine uniforme.
La porte de qualification
Les applications dans les composants automobiles et industriels exposent l’écart entre une formulation prometteuse et un élastomère commercial. Un nouveau TPE développé pour Bosch, par exemple, doit répondre à plus que la résistance à la traction. Il faut une dureté contrôlée, un set de compression, un vieillissement thermique, une résistance à l’huile ou aux produits chimiques, une stabilité dimensionnelle et une transformation répétable. La porte de qualification de l’acheteur est le vrai test de reprocessabilité car elle mesure si le matériau récupéré ou remodelé peut encore performer dans le même objet.
Cette norme devrait aussi régir les nouveaux réseaux dynamiques. Un cycle prometteur à l’échelle du papier ne suffit pas. L’essai suivant devrait faire passer le matériau par un nombre défini d’historiques thermiques, puis comparer la même géométrie d’échantillon et les mêmes méthodes d’essai au matériau vierge. Il devrait indiquer ce qui a échoué en premier : module, allongement, résistance au déchirement, set de compression, couleur, odeur ou stabilité de transformation.
Les preuves actuelles soutiennent une direction, pas un remplacement terminé du caoutchouc vulcanisé. Les réseaux covalents dynamiques offrent une route vers un réarrangement contrôlé. Les polymères self-immolatifs offrent une route vers une récupération chimique. Les élastomères biosourcés traitent l’origine des matières premières. Les vulcanisats thermoplastiques et les TPE issus de plastiques recyclés offrent la référence de transformation la plus proche. Aucun de ces mécanismes, à lui seul, ne prouve une boucle fermée commerciale.
La prochaine étape crédible est une fenêtre partagée de transformation et de qualification : une formulation nommée, un historique thermique défini, des cycles répétés, une caractérisation du matériau récupéré et un cahier des charges d’utilisation finale qui reste satisfait. Tant que cette porte n’est pas franchie, les élastomères reprocessables doivent être traités comme des candidats techniques prometteurs parce que l’architecture des liaisons change, mais encore non prouvés là où la ligne, l’acheteur et le recycleur se rencontrent.
Analyses éditoriales
- Quelles données de mise en œuvre faut-il figer avant de qualifier un élastomère dynamique comme retransformable ?
- N’acceptez pas l’étiquette tant que la carte de transformation n’est pas consignée : température d’activation, temps de maintien, atmosphère, historique de contraintes, méthode de remise en forme et nombre de cycles autorisés. Distinguez la liaison qui supporte la charge en service de celle qui s’échange ou cède, puis mesurez quelle propriété décline en premier après plusieurs cycles thermiques. Survivre à un seul remoulage ne prouve rien pour une fenêtre de production exploitable ; l’erreur classique consiste à valider la retransformation avant d’avoir vérifié ensemble la stabilité dimensionnelle, la conservation de la résistance et le couple de transformation.
- Comment évaluer un élastomère auto-immolatif avant les essais de compoundage ou de moulage ?
- Demandez au fournisseur de démontrer que le déclencheur reste inactif pendant le compoundage, le moulage par compression, l’exposition en température de service et le contact avec l’humidité ou les additifs. L’étape de récupération doit ensuite s’activer de façon prévisible et laisser une matière première avec une propreté et des caractéristiques moléculaires définies. Une dépolymérisation propre en laboratoire ne prouve presque rien si le déclencheur s’amorce pendant le temps de séjour dans le mélangeur ou si la matière récupérée varie d’un lot à l’autre.
- Un monomère biosourcé rend-il un élastomère recyclable par lui-même ?
- Non. Vérifiez séparément la conception des liaisons, la voie de récupération, le comportement en mélange, l’historique de vulcanisation et la spécification de la matière récupérée. Une matière première renouvelable peut réduire la demande en charges fossiles tout en laissant le réseau final difficile à récupérer. L’erreur d’achat courante consiste à valider l’origine avant de confirmer que le flux de récupération peut respecter les exigences de pureté, de fonctionnalité et de transformation de la formulation suivante.
- Que faut-il mesurer avant d’approuver le regrind dans un compound d’élastomère thermoplastique ?
- Faites passer des fractions de regrind définies par la séquence réelle d’alimentation, fusion, mélange, mise en forme et refroidissement, tout en enregistrant le couple, le temps de séjour, les dimensions et la morphologie finale. Comparez chaque fraction au matériau vierge avec la même géométrie d’éprouvette et les mêmes essais ; l’historique thermique peut endommager la phase thermoplastique, modifier la dispersion du caoutchouc ou affaiblir l’interface même quand l’indice de fluidité semble encore acceptable. L’approbation échoue quand on surveille la ligne de résine mais pas la phase caoutchouc récupérée.
- Quels dossiers de qualification un acheteur doit-il exiger avant d’accepter un élastomère retransformable pour un composant ?
- Constituez en un seul dossier de qualification la formulation, l’historique thermique, le nombre de cycles de récupération, la caractérisation de la matière récupérée, les réglages de transformation et les résultats des essais en usage final. Incluez dureté, déformation rémanente à la compression, vieillissement thermique, résistance chimique, stabilité dimensionnelle et répétabilité — pas seulement la résistance à la traction. Le dossier doit identifier la première propriété défaillante, qu’il s’agisse du module, de la déchirure, de la couleur, de l’odeur ou de la stabilité de transformation, car un matériau peut passer un contrôle de résistance en laboratoire et quand même ne pas convenir à la géométrie ou au vieillissement requis par l’acheteur.
Sources et références
- 1.ACS Publications. Recyclable soft elastomers derived from biobased materials. ACS Publications.
- 2.ACS Publications. Depolymerizable and reprocessable self-immolative polymers. ACS Publications.
- 3.ACS Publications. Dual dynamic sacrificial networks enable durable materials. ACS Publications.
- 4.Phys.org. Chemical recycling turns silicone into reusable building blocks. Phys.org.
- 5.MIT Technology Review. Melt it, spin it, use it again. MIT Technology Review.
- 6.Plastics Engineering. Thermoplastic vulcanizates expand rubber processing options. Plastics Engineering.
- 7.Renewable Carbon News. Neuer Ansatz für nachhaltige Kunststoffe. Renewable Carbon News.
- 8.Plastics Technology. Audia Elastomers develops thermoplastic elastomers based on marine waste plastics. Plastics Technology.
- 9.Rubber World. Hexpol develops new TPE materials for Bosch. Rubber World.