

KraussMaffei Extrusion ha puesto en marcha su proceso PVC InlineMixing en una línea industrial de membranas para techos, reemplazando la ruta convencional de mezcla seca con alimentación directa de polvo, plastificantes, aditivos, cargas y recortes de borde al proceso de extrusión. La instalación de referencia alcanza 1.800 kg/h con dos extrusoras y dos calandrias. Ese es el dato útil: ya no se trata solo de un concepto de máquina o una promesa de feria. La afirmación de costes sigue necesitando una verificación específica por formulación.
La ruta convencional separa la preparación del material de la fabricación de la lámina. El polvo de PVC, plastificantes, aditivos y cargas pasan por un mezclador batch caliente-frío, se enfrían hasta obtener una mezcla seca intermedia y luego se plastifican en una extrusora de doble husillo antes del calandrado. InlineMixing elimina esa mezcla intermedia por lotes y dosifica los ingredientes sólidos y líquidos de forma continua mediante sistemas de dosificación gravimétrica. La resina se calienta una sola vez en lugar de dos.
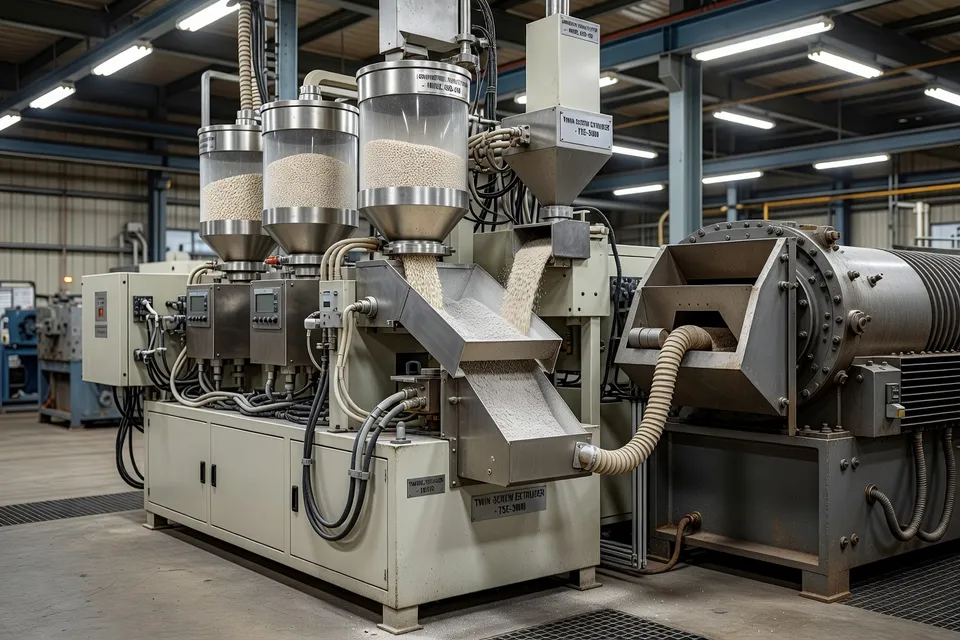
KraussMaffei afirma ahorros energéticos de hasta el 75 %, pero el matiz debe ir en la misma frase que la cifra. El resultado depende de la formulación, los ajustes de la máquina y el emplazamiento. No se acompaña ninguna cifra energética de referencia emparejada, grado de membrana, espesor ni ubicación de producción con los 1.800 kg/h publicados. Un transformador puede por tanto tratar el 75 % como un valor máximo declarado por la empresa, no como un factor garantizado de conversión de línea.
El proceso de alimentación directa
El cambio de proceso es específico. La dosificación en línea introduce cada componente en la extrusora en marcha a la velocidad requerida, mientras que la sección de doble husillo realiza la mezcla y plastificación que antes manejaba el mezclador de calentamiento-enfriamiento separado. La calandria aguas abajo forma entonces la membrana. KraussMaffei indica que la línea de referencia también devuelve continuamente los recortes de borde a la producción de membrana acabada.
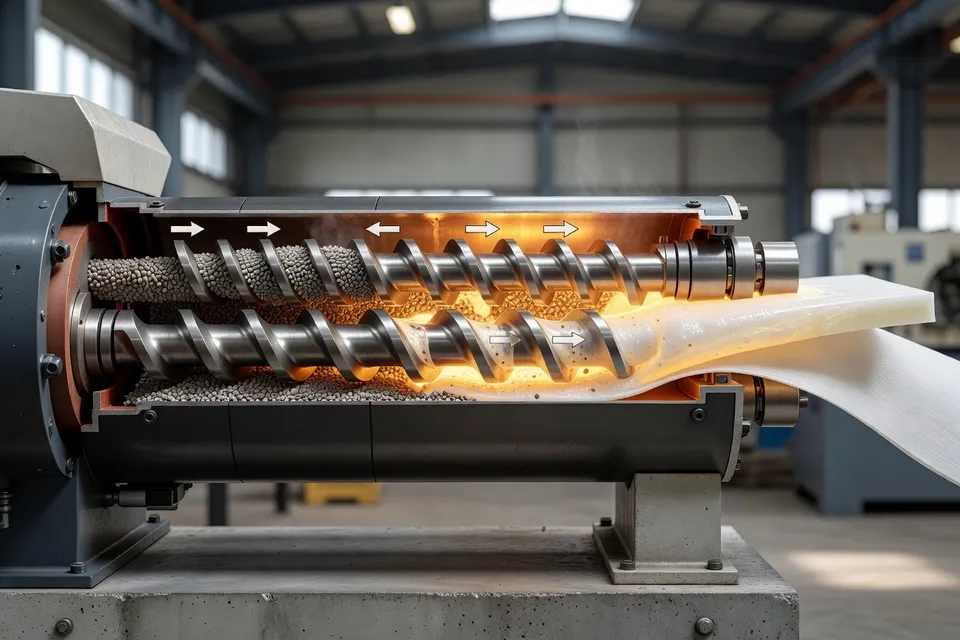
Esa disposición modifica dónde debe residir el control del proceso. En una planta de mezcla seca, la preparación por lotes y el almacenamiento intermedio ofrecen un punto de control del material antes de la extrusión. En la línea de una sola etapa, la precisión de los dosificadores, el control de aditivos líquidos, el transporte en el husillo, la temperatura de la masa fundida, el tiempo de residencia y la estabilidad de la calandria pasan a ser el punto de control.
La empresa también señala que los ajustes de formulación y los cambios de color se pueden realizar durante el funcionamiento mediante el sistema de control integrado. Eso podría eliminar los retrasos de preparación y almacenamiento de mezcla seca, pero el material publicado no establece la longitud aceptable de transición, el arrastre de color, la variación de espesor ni la tasa de desperdicio.
La arquitectura de la línea es coherente con el enfoque más amplio de KraussMaffei en extrusión de láminas. Sus materiales sobre láminas describen extrusión de doble husillo con compounding en línea para PVC y otras formulaciones cargadas, incluidas membranas para techos de PVC o TPO, con o sin refuerzo textil.
Lo que demuestran los 1.800 kg/h
La referencia industrial establece el caudal a nivel de línea. No demuestra que toda formulación de membrana de techo de PVC pueda correr a esa velocidad, ni revela anchura de membrana, calibre, construcción del refuerzo, salida por extrusora, tiempo de actividad ni cualificación del producto.
| Medida de la línea de referencia | Valor informado |
|---|---|
| Caudal total | 1.800 kg/h |
| Extrusoras | 2 |
| Calandrias | 2 |
El arreglo de dos extrusoras y dos calandrias importa porque “una sola etapa” describe la integración de preparación del material y extrusión, no una línea de techado de una sola máquina.
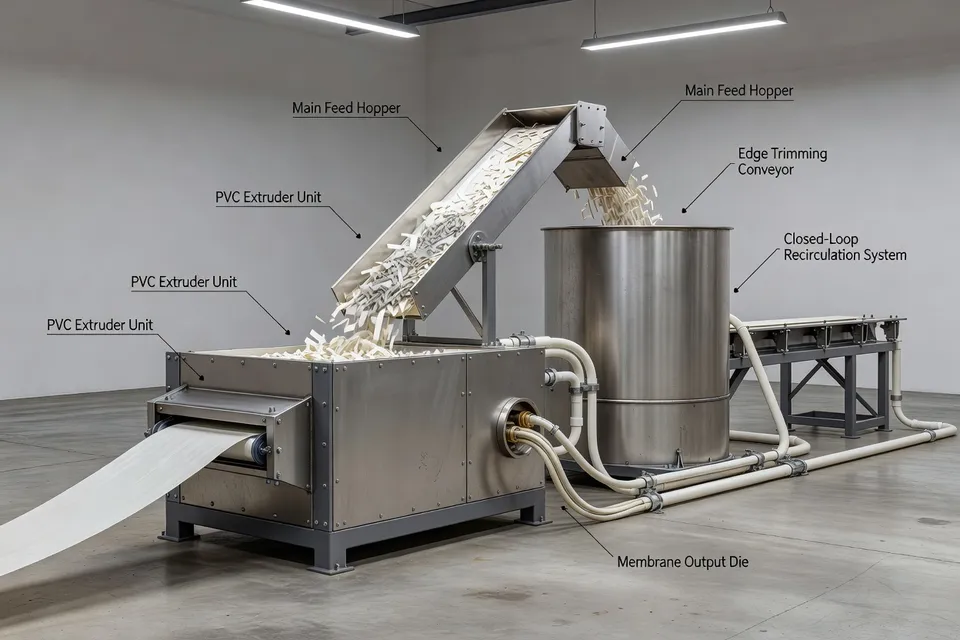
El tratamiento continuo de recortes de borde es otro punto práctico. Reintroducir recortes puede reducir la pérdida de materia prima, pero la declaración no indica cuántos recortes entran en el bucle, cuántos pases se permiten ni si el recorte reciclado está restringido por color, contaminación, refuerzo o historial térmico.
La afirmación de costes y su límite
Eliminar el mezclador de calentamiento-enfriamiento elimina su coste de capital, espacio en suelo, requisito de mano de obra y piezas de desgaste. KraussMaffei también vincula la ruta más corta a un menor gasto operativo y un retorno de la inversión más rápido.
Pero un caso de retorno de la inversión no se puede cerrar solo con la afirmación publicada. El propietario de la línea necesitaría la carga actual del mezclador, la tarifa energética, las horas de mano de obra, la potencia de dosificadores y extrusoras, la utilización de la calandria, el desperdicio, el tiempo de limpieza y las pérdidas por cambio de receta. La empresa no ofrece periodo de amortización ni consumo energético absoluto ni coste por metro cuadrado de membrana.
KraussMaffei ha aportado la prueba más sólida disponible en el anuncio: una línea industrial a 1.800 kg/h con dos extrusoras y dos calandrias. La reducción energética sigue siendo una afirmación condicional y la ventana de cualificación de la membrana permanece sin publicar.
Análisis editorial
- Antes de dar por hecho que la alimentación directa ahorra energía frente al mezclado por lotes, ¿qué hay que medir?
- No tomes el porcentaje del titular como base económica. Mide el consumo por kilo en la ruta actual mezclador-extrusora y en la línea de alimentación directa con el mismo grado de membrana, espesor, salida y ventana de producción; incluye carga de calandra, arranque, limpieza y scrap de transición. El error habitual es comparar potencia nominal o una corrida corta estable y dejar fuera mano de obra, refrigeración y manipulación del mezclador anterior.
- Al eliminar el control intermedio de la mezcla seca, ¿qué parámetros pasan a ser críticos para liberar producto?
- Verifica calibración de dosificadores, flujo de aditivos líquidos, estabilidad de resina y cargas, temperatura de masa, tiempo de residencia y espesor de calandra antes de liberar. En ruta discontinua un muestreo de mezcla seca detecta errores de proporción antes de extruir; en alimentación directa el error llega continuo a la membrana. Asigna responsable a los límites de desviación y guarda registros que vinculen cada lote con los datos de dosificación y masa fundida.
- ¿Se puede tomar los 1.800 kg/h como velocidad de diseño para cualquier formulación de PVC para cubiertas?
- No. Trata los 1.800 kg/h como resultado de una línea concreta dentro de un margen operativo no especificado, no como velocidad universal válida para cualquier resina, proporción de plastificante, carga de relleno, espesor o refuerzo. Antes de escalar, ensaya durante tiempo suficiente la formulación más cargada y difícil y registra salida por extrusora, disponibilidad, estabilidad de masa, perfil de espesor y resultados de calificación. Una referencia de dos extrusoras y dos calandras tampoco se convierte en tasa de una sola extrusora sin conocer el reparto.
- ¿Qué secuencia de aprobación se necesita para cambios de formulación y color durante la marcha?
- Registra la ventana de receta propuesta, el procedimiento de transición, el plan de muestreo y los límites de aceptación antes de permitir cambios en vivo desde el sistema de control. Confirma longitud de transición, arrastre de color, variación de espesor, calidad superficial y propiedades mecánicas frente a la especificación aprobada y autoriza producción solo cuando pasen los controles de laboratorio y dimensionales. El fallo típico es considerar ganancia una transición más corta mientras el scrap o un rollo fuera de especificación se escapa porque nadie asume la decisión de liberación.
- ¿Cuándo se puede reutilizar el recorte de borde como materia prima y no como residuo?
- Establece una norma escrita que defina color, contaminación, refuerzo, historial térmico, número máximo de pasadas y proporción máxima de retorno, y verifica las propiedades de la membrana resultante. El retorno continuo reduce pérdida de materia prima, pero no equivale automáticamente a circuito cerrado: colores mezclados, recorte degradado o tejido embebido pueden alterar dosificación y calidad superficial. La ruta corta falla cuando los operarios devuelven todos los recortes sin trazabilidad ni criterio de parada.
Fuentes y referencias
- 1.KraussMaffei Extrusion. (2026, November 17). One process instead of two: KraussMaffei Extrusion reduces manufacturing costs for PVC roofing membranes through a continuous process. KraussMaffei Press.
- 2.Portal Plastech.pl. (2026, November 17). KraussMaffei: jednoetapowy proces produkcji membran dachowych z PCW. Portal Plastech.pl.
- 3.PlastikMedia. (2026, November 17). Latest news. PlastikMedia.
- 4.Plasticker. News specials. Plasticker.
- 5.KraussMaffei. Sheet and board extrusion. KraussMaffei.
- 6.Portal Plastech.pl. Polyvinyl chloride (PVC). Portal Plastech.pl.
- 7.Portal Plastech.pl. Extruders. Portal Plastech.pl.
- 8.Industrial Machinery Digest. PVC InlineMixing. Industrial Machinery Digest.