

クラウス・マッファイ エクストルージョンは、PVC InlineMixingプロセスを工業用ルーフィングメンブレンラインに導入した。従来のドライブレンド工程を廃し、粉体、可塑剤、添加剤、充填剤、エッジトリムを直接押出工程に投入する方式に切り替えた。参考設備は2台の押出機と2台のカレンダーで1,800 kg/hに達する。ここで重要なのは、これがもはや単なる機械コンセプトや展示会の約束ではなく、実際の稼働実績である点だ。コスト面の主張は配合ごとに検証が必要となる。
従来工程では材料調製とシート成形が分離されている。PVC粉体、可塑剤、添加剤、充填剤はバッチ式ホットコールドミキサーを経て中間ドライブレンドとなり、後で二軸押出機で可塑化されてからカレンダーへ送られる。InlineMixingは中間バッチ工程を省き、固形・液状成分を重量式ドージングシステムで連続計量する。樹脂は調製時と可塑化時の2回ではなく1回だけ加熱される。
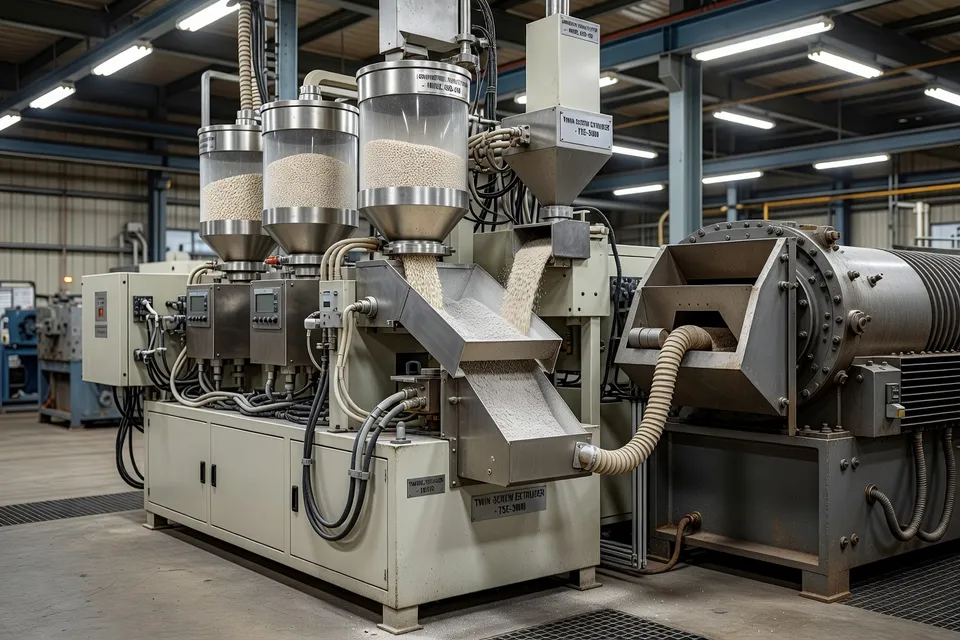
クラウス・マッファイはエネルギー節減を最大75%と主張するが、数値と同文で条件を明記する必要がある。結果は配合、機械設定、現場条件に依存する。公表された1,800 kg/hの参考値には、対応するベースラインエネルギー値、メンブレン品種、厚み、生産地域の記載がない。したがって75%は上限を示す社内主張として扱い、ライン転換時の保証値とは見なさない方がよい。
直接供給プロセス
工程変更は具体的だ。インライン計量では各成分を必要量で稼働中の押出機に投入し、二軸押出機部が従来の加熱冷却ミキサーが担っていた混合・可塑化を行う。下流のカレンダーがメンブレンを成形する。クラウス・マッファイは参考ラインでエッジトリムを連続的に完成品メンブレン生産へ戻していると述べる。
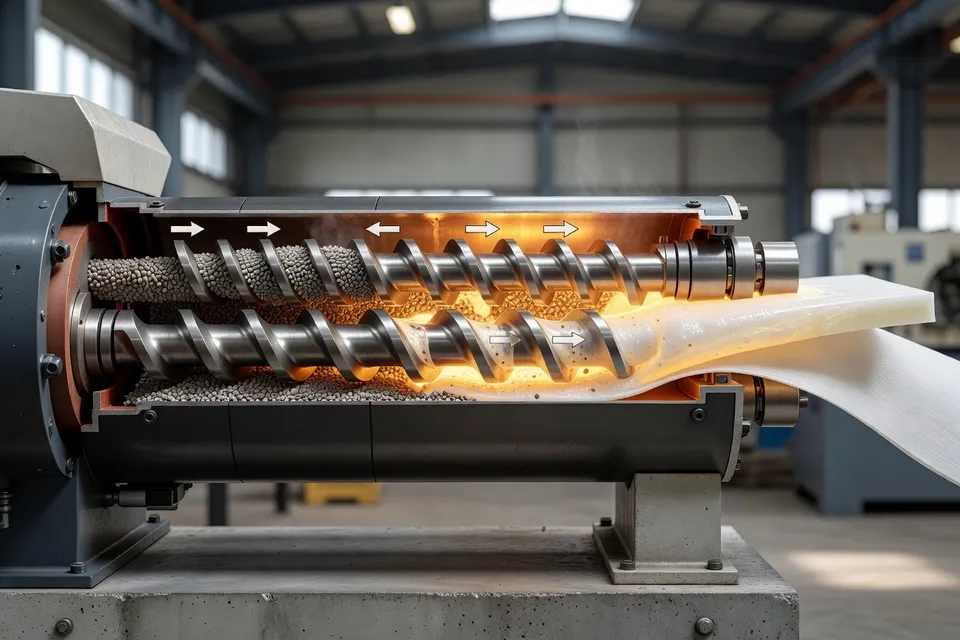
この構成はプロセス制御の位置を変える。ドライブレンド工場ではバッチ調製と中間貯蔵が押出前の材料チェックポイントとなる。単段ラインではフィーダー精度、液状添加剤制御、スクリュー搬送、溶融温度、滞留時間、カレンダー安定性がチェックポイントとなる。かつてドライブレンド検査で捕捉できたドージングのずれが、そのままメンブレンへ移行する可能性がある。
同社はまた、配合調整や色替えを稼働中に統合制御システムで実行可能と述べる。これによりドライブレンド調製・貯蔵の遅延が解消される可能性があるが、公表資料では許容される移行長、色持ち越し、厚み変動、スクラップ率は示されていない。これらは承認済みメンブレン配合を変更する前に変換者が求める数値である。
ライン構成はクラウス・マッファイのシート押出方針と整合する。同社のシート関連資料では、PVCや高充填配合向けの二軸押出機によるインラインコンパウンドを記述しており、PVCまたはTPO製ルーフィングメンブレン(布補強の有無を問わず)に対応する。設備ポートフォリオにはラミネーションおよびシート成形システムも含まれる。これらの能力が経路を説明するが、ルーフィング結果を独立に検証するものではない。
1,800 kg/hが示すもの
工業参考値はライン全体のスループットを確立する。すべてのPVCルーフィング配合が同速度で稼働可能であることを示すものではなく、メンブレン幅、厚み、補強構造、押出機あたり出力、稼働率、製品認定に関する情報は開示されていない。この数値は未公表の運転範囲で定義された設備の実績として読むべきである。
| 参考ライン指標 | 報告値 |
|---|---|
| 総スループット | 1,800 kg/h |
| 押出機 | 2 |
| カレンダー | 2 |
2台の押出機と2台のカレンダーという構成は重要である。「単段式」は材料調製と押出の統合を指し、1台のルーフィングラインを意味しない。下流成形はシステムの一部であり、公表スループットを1台の押出機に割り当てるには分割比率の開示が必要である。
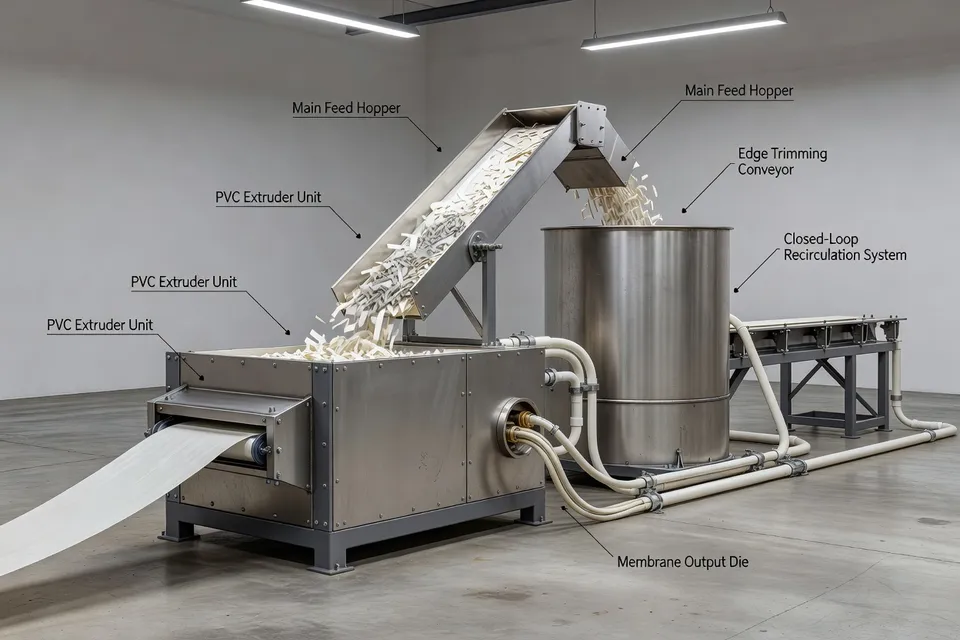
エッジトリムの連続処理も実務的な点である。トリム再投入により原料ロスを低減できるが、どれだけのトリムがループに入るか、許容パス回数、色、汚染、補強材、熱履歴による制限の有無は述べられていない。QAは依然としてトリムを原料とする基準と廃棄とする基準を定める必要がある。
コスト主張とその限界
加熱冷却ミキサーを排除することで、設備投資、床面積、人件費、消耗部品が削減される。クラウス・マッファイはまた、工程短縮により運転経費低減と投資回収期間短縮を結びつける。これらの仕組みは設備レベルでは妥当である。ユニット操作が減れば移送、途中取扱い、メンテナンス箇所が減る。
しかし投資回収の主張は公表内容だけで完結しない。ライン所有者は既存ミキサーの負荷、エネルギー料金、人件費、フィーダー・押出機電力、カレンダー稼働率、スクラップ、洗浄時間、配合変更ロスを必要とする。同社は回収期間を示していない。絶対エネルギー消費量やメンブレン1m²あたりのコストも示していない。
この区別は重要である。単段プロセスはリスクを集中させる。別置ミキサーはなくなるが、重量式フィーダーと押出機がより大きな責任を負う。メンブレン生産者は、最高充填配合、最も難しい可塑剤バランス、色替え、制御されたエッジトリム戻しで持続試験を行い、主張を検証すべきである。関連出力はkg/hだけでなく、厚みプロファイル、引張・引裂性能、寸法安定性、表面品質、フィーダー偏差、移行スクラップ、計画外停止である。
クラウスマッファイは発表で入手可能な最強の証拠を提供した。2台の押出機と2台のカレンダーを用いた1,800 kg/hの工業ラインである。エネルギー低減は条件付き主張のまま、メンブレン認定範囲は未報告である。次の関門は簡素化のさらなる約束ではなく、直接供給ラインと特定メンブレン品種を組み合わせ、対応するドライブレンドベースライン、エネルギー消費量(kgあたり)、配合変更およびリサイクルエッジトリムの許容限界を文書化した生産試験である。
編集部の見解
- 直接供給ラインをバッチ混合の省エネ代替として採用する前に、何を測定する必要があるか?
- 見出しの割合をそのままビジネスケースに使ってはいけない。既存のミキサー–エクストルーダールートと直接供給ラインで、同じ膜グレード、厚み、出力、生産ウィンドウを使ってkgあたりのエネルギー消費を測定し、カレンダー負荷、スタートアップ、洗浄、移行スクラップまで含める。よくある誤りはネームプレート出力や短い安定運転だけを比べ、旧ミキサーの人件費、冷却、取扱いコストをベースラインから外すことだ。
- 中間ドライブレンドのチェックポイントがなくなった場合、どの管理がリリースの判断材料になるか?
- 製品リリース前に、フィーダー校正、液体添加剤流量、樹脂・フィラー供給安定性、溶融温度、滞留時間、カレンダー厚みを確認する。バッチ方式ではドライブレンドサンプルで押出前に配合ミスを検出できたが、直接供給ではそのミスが膜に連続的に混入する恐れがある。フィーダー偏差限界の責任者を定め、各ロットと投薬・溶融データを紐づけた記録を残す。
- 公表された1,800 kg/hをすべてのPVC屋根用配合の設計速度として使えるか?
- 使えない。1,800 kg/hは特定の運転範囲で確認されたライン実績であって、樹脂種、可塑剤バランス、フィラー量、厚み、補強構造ごとに通用する数値ではない。スケールアップ前には最高充填で最も扱いにくい配合を長時間試験し、エクストルーダーごとの出力、稼働率、溶融安定性、厚みプロファイル、合格結果を記録する。2エクストルーダー・2カレンダーのデータも、分割比率が明示されていなければ単一エクストルーダーの速度には置き換えられない。
- 運転中に配合変更や色変更を行う場合、どのような承認手順が必要か?
- 制御システムでライブ変更を許可する前に、提案レシピ範囲、移行手順、サンプリング計画、合格限界を提出する。移行長さ、色残り、厚み変動、表面品質、機械的特性を承認済み膜仕様と照合し、検査室と寸法チェックがすべて合格した後にのみ生産を許可する。失敗パターンは、段取り短縮を利益とみなし、移行スクラップや規格外ロールの責任者を置かないことだ。
- 返却エッジトリムが廃棄物ではなく原料として使えるのはどのような場合か?
- 色、汚染、補強材、熱履歴、許容パス数、最大返却割合を定めた書面のトリム規則を作成し、得られた膜の特性を確認する。連続返却は原料ロスを減らせるが、自動的にクローズドループとはならない。色混じり、劣化トリム、埋め込まれた布は投薬や表面品質を乱す。トレーサビリティや停止基準なしにすべてのトリムを戻すと短絡が生じる。
出典・参考文献
- 1.KraussMaffei Extrusion. (2026, November 17). One process instead of two: KraussMaffei Extrusion reduces manufacturing costs for PVC roofing membranes through a continuous process. KraussMaffei Press.
- 2.Portal Plastech.pl. (2026, November 17). KraussMaffei: jednoetapowy proces produkcji membran dachowych z PCW. Portal Plastech.pl.
- 3.PlastikMedia. (2026, November 17). Latest news. PlastikMedia.
- 4.Plasticker. News specials. Plasticker.
- 5.KraussMaffei. Sheet and board extrusion. KraussMaffei.
- 6.Portal Plastech.pl. Polyvinyl chloride (PVC). Portal Plastech.pl.
- 7.Portal Plastech.pl. Extruders. Portal Plastech.pl.
- 8.Industrial Machinery Digest. PVC InlineMixing. Industrial Machinery Digest.