

克劳斯玛菲挤出公司已将PVC InlineMixing工艺投入工业屋顶膜生产线,用粉料、增塑剂、助剂、填料和边角料直接喂入挤出过程取代了传统干混路线。参考生产线配备两台挤出机和两台压延机,产量达到1800 kg/h。这里的实用信息是:这已不再只是机器概念或展会承诺。成本说法仍需按具体配方核实。
传统路线将物料制备与片材生产分开。PVC粉料、增塑剂、助剂和填料先经间歇式热冷混合机,冷却成中间干混料,再送入双螺杆挤出机塑化后压延。InlineMixing去掉了中间批次步骤,通过重量法计量系统连续加入固体和液体组分。树脂只需加热一次,而不是制备时一次、塑化时再一次。
克劳斯玛菲宣称节能可达75%,但该数字必须与限定条件放在同一句。结果取决于配方、机器设置和现场。没有匹配的基准能耗数据、膜等级、厚度或生产地区随1800 kg/h参考一起公布。因此加工商应将75%视为公司上限说法,而非保证的生产线转换系数。
直接喂料工艺
工艺变化很具体。Inline计量按所需速率将各组分送入运行中的挤出机,双螺杆段完成原本由独立加热冷却混合机承担的混合与塑化。下游压延机随后成型膜材。克劳斯玛菲表示参考生产线还把边角料连续返回成品膜生产。
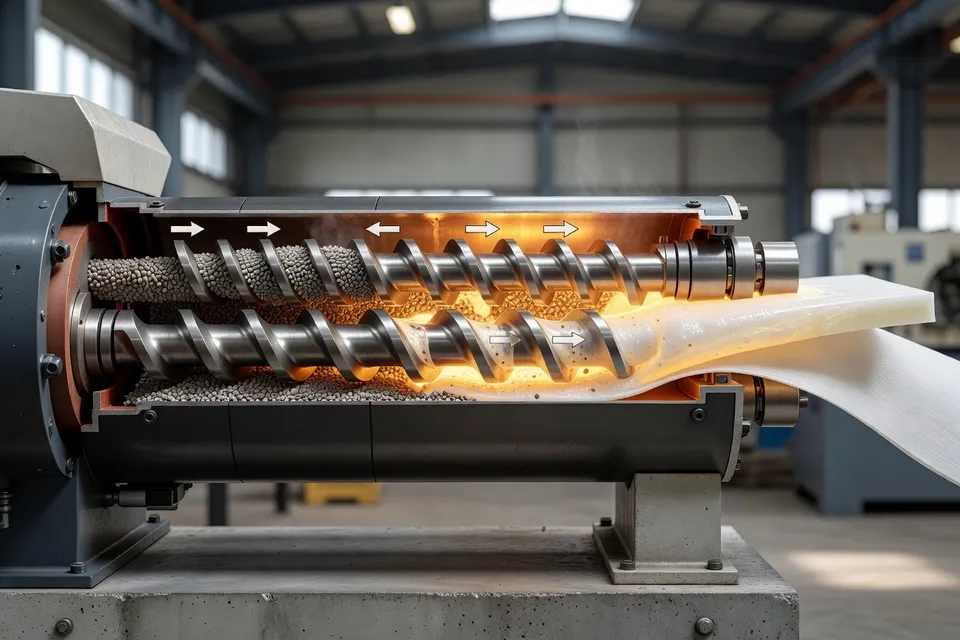
这种布置改变了过程控制的落点。在干混厂,批次制备和中间储存提供挤出前的物料检查点。在单级生产线,喂料器精度、液体助剂控制、螺杆输送、熔体温度、停留时间和压延稳定性成为检查点。原本可能在干混检验中发现的计量漂移,现在可能直接进入膜材。
公司还表示,可通过集成控制系统在运行中进行配方调整和颜色更换。这可能消除干混制备和储存延迟,但公布材料未给出可接受的过渡长度、颜色残留、厚度变化或废品率。这些是转换商在改变已批准膜配方前需要的数据。
该生产线架构与克劳斯玛菲更广泛的片材挤出方法一致。其片材资料描述了用于PVC及其他高填充配方的双螺杆挤出在线混炼,包括PVC或TPO屋顶膜,有无织物增强。设备组合还包括层压和片材成型系统。这些能力解释了路线,但并未独立验证屋顶膜结果。
1800 kg/h证明了什么
工业参考确立了生产线水平的产量。它并未确立每种PVC屋顶配方都能达到该速率,也没有披露膜宽、厚度、增强结构、单台挤出机产量、开机率或产品合格情况。该数字应视为在已定义但未公布的操作范围内的一次工业安装结果。
| 参考生产线指标 | 报告值 |
|---|---|
| 总产量 | 1800 kg/h |
| 挤出机 | 2 |
| 压延机 | 2 |
双挤出机双压延机布置很重要,因为“单级”描述的是物料制备与挤出的集成,而不是一台机器的屋顶膜线。下游成型仍是系统一部分,公布产量不能在未披露分配比例的情况下归于单台挤出机。
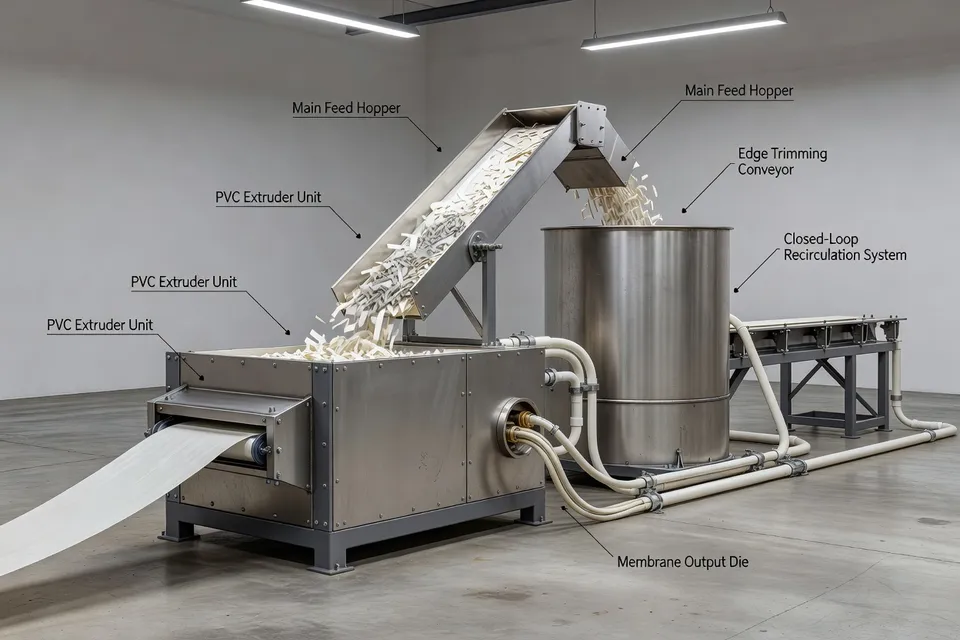
边角料连续回用是另一个实用点。重新引入边角料可减少原料损失,但声明未说明多少边角料进入循环、允许几次回用,或是否按颜色、污染、增强或热历史限制回收边角料。质量保证仍需制定边角料何时为原料、何时成为废料的规则。
成本说法及其局限
取消加热冷却混合机可去除其资本成本、占地、人工需求和易损件。克劳斯玛菲还将更短路线与更低运行支出和更快投资回报联系起来。这些机制在设备层面可信:更少单元操作意味着更少转移、<|reserved_token_163795|>少中间处理和少一个维护区域。
但仅凭公布说法无法完成投资回报案例。生产线所有者需要现有混合机负荷、能源关税、人工小时、喂料器和挤出机功率、压延机利用率、废品、清洗时间和配方更换损失。公司未给出回收期,未给出绝对能耗,也未给出每平方米膜的成本。
这种区别很重要,因为单级工艺集中了风险。独立混合机消失了,但重量法喂料器和挤出机现在承担更多责任。膜材生产商应以最高填充配方、最困难增塑剂平衡、一次颜色更换和受控边角料回用进行持续试验来挑战说法。相关输出不仅是每小时公斤数,还包括厚度轮廓、拉伸和撕裂性能、尺寸稳定性、表面质量、喂料偏差、过渡废品和非计划停机。
克劳斯玛菲在公告中提供了最有力的证据:使用两台挤出机和两台压延机的1800 kg/h工业生产线。节能仍是条件性说法,膜材合格窗口仍未报告。因此下一关不是又一个简化承诺,而是一次有文件记录的生产试验,将直接喂料生产线与命名膜等级、匹配干混基准、每公斤能耗测量以及配方变化和回收边角料接受限值配对。
编辑洞察
- 在把直接进料线当作批次混合的节能替代方案前,必须先测哪些数据?
- 别拿宣传的百分比当依据。用同一膜料、厚度、产量和生产时段,分别测现有混合-挤出路线和直接进料线的每公斤能耗,再加上压延负荷、开机、清洗和过渡废料。通常的错法是只看铭牌功率或短时稳定运行,把原混合机的用工、冷却和搬运成本丢在基线外。
- 取消中间干混料检查点后,哪些控制点成了放行关键?
- 放行前必须核实喂料器校准、液体添加剂流量、树脂和填料进料稳定性、熔体温度、停留时间及压延厚度。批次工艺能靠干混料取样提前发现配比错,直接进料时错误会连续进入膜材。要指定专人管喂料偏差限值,并保留每批与计量、熔体数据关联的记录。
- 报道的1800 kg/h能直接当成所有PVC屋面配方的设计产量吗?
- 不能。把1800 kg/h看作特定操作窗口下的实测产量,而不是各种树脂、增塑剂比例、填料含量、厚度和增强结构的通用速率。放大前要拿最高填料和最难加工的配方做持续试验,记录挤出机产量、开机率、熔体稳定性、厚度分布和合格结果。双挤出机双压延的参考数据也不能直接换算成单挤出机产量,除非给出具体分配比例。
- 运行中改配方和换颜色,需要走哪些审批流程?
- 允许控制系统在线切换前,先提交拟定配方窗口、过渡程序、取样计划和验收限值。确认过渡长度、颜色残留、厚度变化、表面质量和力学性能符合已批准的膜材规格,实验室和尺寸检验通过后才能授权生产。常见问题是把缩短换产时间当收益,结果过渡废料或不合格卷材流出,却没人负责放行。
- 什么时候回用边角料才算合格原料而不是废料?
- 先定书面边角料规则,写明颜色、污染、增强材料、热历史、允许回用次数和最大回用比例,再验证所得膜材性能。连续回用能减少原料损耗,但不是自动闭环:混色、降解边角料或嵌入织物会干扰计量和表面质量。操作员无追溯、无停止标准就把所有边角料都喂回去,短流程就会失效。
来源与参考
- 1.KraussMaffei Extrusion. (2026, November 17). One process instead of two: KraussMaffei Extrusion reduces manufacturing costs for PVC roofing membranes through a continuous process. KraussMaffei Press.
- 2.Portal Plastech.pl. (2026, November 17). KraussMaffei: jednoetapowy proces produkcji membran dachowych z PCW. Portal Plastech.pl.
- 3.PlastikMedia. (2026, November 17). Latest news. PlastikMedia.
- 4.Plasticker. News specials. Plasticker.
- 5.KraussMaffei. Sheet and board extrusion. KraussMaffei.
- 6.Portal Plastech.pl. Polyvinyl chloride (PVC). Portal Plastech.pl.
- 7.Portal Plastech.pl. Extruders. Portal Plastech.pl.
- 8.Industrial Machinery Digest. PVC InlineMixing. Industrial Machinery Digest.