

克勞斯瑪菲擠出機已將PVC InlineMixing製程投入工業用屋頂膜生產線,以粉料、塑化劑、添加劑、填料及邊角料直接餵入擠出機,取代傳統乾混料路線。該參考設備使用兩台擠出機及兩台壓延機,達到1800 kg/h產能。這項事實顯示,此製程已非僅為機器概念或展覽展示。成本效益仍需依特定配方驗證。
傳統路線將材料製備與片材生產分開。PVC粉料、塑化劑、添加劑及填料先經批次熱冷混合機,冷卻成中間乾混料,再送入雙螺桿擠出機塑化後進行壓延。InlineMixing取消中間批次步驟,改由重量式計量系統連續餵入固體與液體成分。樹脂僅加熱一次,而非製備與塑化各一次。
克勞斯瑪菲宣稱可節能達75%,但此數字需與條件一併說明。實際結果取決於配方、機器設定及現場條件。公布的1800 kg/h參考資料未附對應基準能耗數據、膜等級、厚度或生產地區。因此加工商應將75%視為公司上限主張,而非保證的轉換係數。
直接餵料製程
製程改變具體如下。線上計量將各成分按所需速率送入運轉中的擠出機,雙螺桿區段執行原本由獨立加熱冷卻混合機完成的混合與塑化。下游壓延機則成形膜材。克勞斯瑪菲指出,參考生產線亦將邊角料連續回送至成品膜生產。
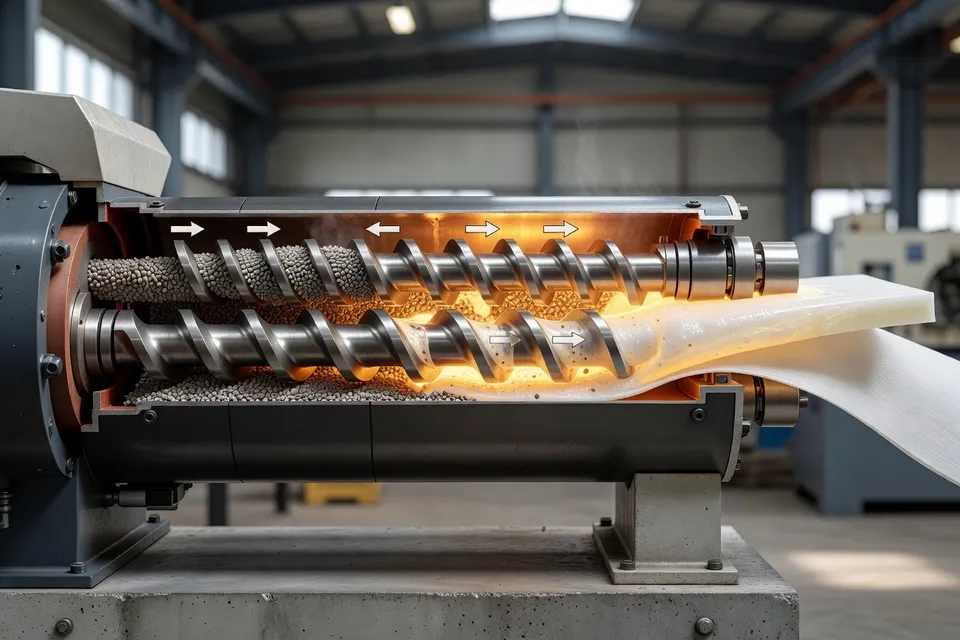
此安排改變製程控制的重點。在乾混料廠,批次製備與中間儲存提供擠出前的材料檢查點。在單段式生產線,餵料器精度、液體添加劑控制、螺桿輸送、熔體溫度、停留時間及壓延機穩定性即為檢查點。原本可在乾混料檢驗捕捉的計量偏差,可能直接進入膜材。
公司亦表示,可透過整合控制系統在運轉中調整配方與顏色更換。此舉可消除乾混料製備與儲存延遲,但公布資料未說明可接受的轉換長度、顏色殘留、厚度變化或廢料率。這些數據是轉換已核准膜配方前所需。
此生產線架構與克勞斯瑪菲更廣泛的片材擠出方法一致。其片材材料描述使用雙螺桿擠出搭配線上混煉,適用PVC及其他高填料配方,包括PVC或TPO屋頂膜,是否帶織物補強皆可。設備組合亦包含層合與片材成形系統。這些能力說明路線,但未獨立驗證屋頂膜結果。
1800 kg/h的意義
工業參考確立生產線層級的產能。它未確立每種PVC屋頂配方皆可達到此速率,亦未揭露膜寬度、厚度、補強結構、單台擠出機產出、稼動率或產品認證。此數字應視為已定義但未公布操作範圍的示範安裝結果。
| 參考生產線量測 | 報告數值 |
|---|---|
| 總產能 | 1800 kg/h |
| 擠出機 | 2 |
| 壓延機 | 2 |
兩台擠出機搭配兩台壓延機的安排值得注意,因為「單段式」描述材料製備與擠出整合,而非單機屋頂膜生產線。下游成形仍屬系統一部分,公布產能無法在未揭露分配比例下歸屬單台擠出機。
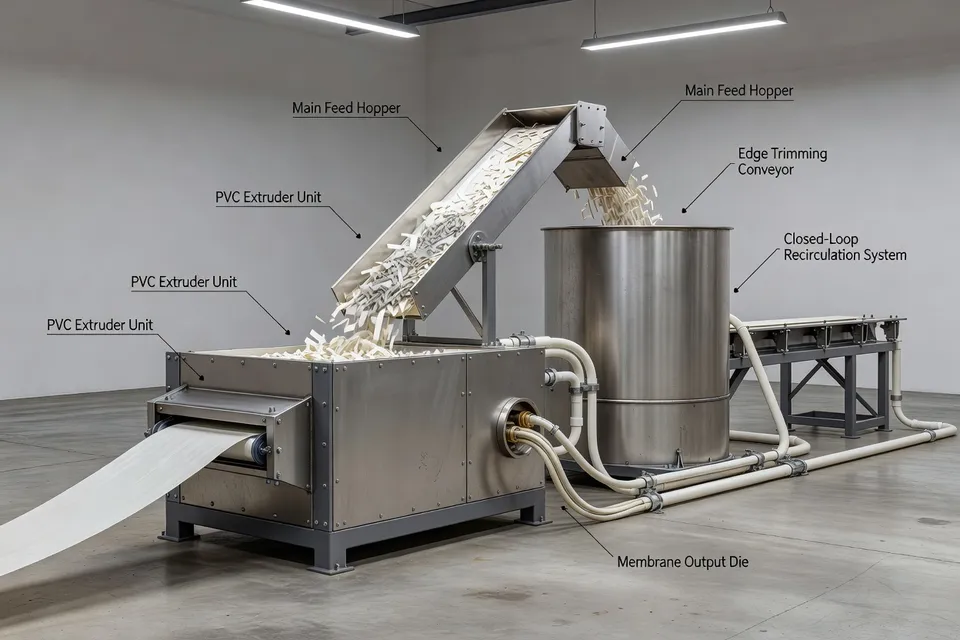
邊角料連續處理是另一實務重點。回送邊角料可減少原料損失,但說明未提及進入迴路的邊角料比例、允許通過次數,或是否受顏色、污染、補強或熱歷程限制。品管仍需訂定邊角料何時為原料、何時變廢料的規則。
成本主張及其限制
取消加熱冷卻混合機可移除其資本成本、廠房空間、勞力需求及耗損零件。克勞斯瑪菲亦將較短路線連結至較低營運支出與更快投資回收。這些機制在設備層級可信:較少單元操作意味較少轉移、較少中間處理及一個較少維護區域。
但投資回收案例無法僅憑公布主張完成。生產線業主需現有混合機負載、能源費率、勞動時數、餵料器與擠出機功率、壓延機利用率、廢料、清潔時間及配方更換損失。公司未提供回收期,亦未提供絕對能耗或每平方米膜成本。
此區別重要,因為單段式製程集中風險。獨立混合機雖移除,但重量式餵料器與擠出機承擔更多責任。膜材生產商應以最高填料配方、最困難塑化劑平衡、顏色更換及受控邊角料回送進行持續試驗,挑戰主張。相關輸出不僅是每小時公斤數,還包括厚度輪廓、拉伸與撕裂性能、尺寸穩定性、表面品質、餵料器偏差、轉換廢料及非計畫停機。
克勞斯瑪菲提供公告中最強證據:使用兩台擠出機與兩台壓延機的工業生產線達到1800 kg/h。節能仍為條件性主張,膜材認證範圍未公布。因此下一關卡並非另一項簡化承諾,而是將直接餵料生產線與指定膜等級、對應乾混料基準、每公斤能耗量測,以及配方更換與邊角料回送接受限值配對的文件化生產試驗。
編輯洞察
- 在把直接進料線當成批次混合的節能替代方案前,必須先量測哪些數據?
- 不要直接拿標題上的百分比當成依據。要用相同的膜料等級、厚度、產量和生產時段,分別測出現有混合-擠出路線與直接進料線的每公斤能耗,並把壓延機負荷、開機、清洗及過渡廢料都算進去。常見的錯誤是只看馬達銘牌功率或短暫穩態運行,卻把原混合機的人力、冷卻與搬運成本排除在基準之外。
- 取消中間乾混檢查點後,哪些控制項目會變成放行關鍵?
- 在放行產品前,必須確認喂料機校正、液體添加劑流量、樹脂與填料進料穩定性、熔體溫度、停留時間以及壓延厚度。批次法可先取乾混樣品檢查配比錯誤,直接進料則可能讓錯誤持續進入膜材。需指派專人負責喂料偏差管制,並保留每批與計量及熔體數據的對應紀錄。
- 報導中的1800 kg/h能否當作所有PVC屋頂膜配方的設計產能?
- 不行。1800 kg/h只是特定操作條件下的實測結果,不能當成各種樹脂、增塑劑比例、填料含量、厚度或補強結構的通用速率。擴產前應先用最高填料與最困難的配方進行持續試產,並記錄每台擠出機的產出、稼動率、熔體穩定性、厚度均勻度及合格性檢驗結果。兩擠出機兩壓延機的參考數據也不能直接換算成單擠出機產能。
- 操作中變更配方或顏色時,需要哪些核准程序?
- 必須先提交配方變動範圍、過渡程序、取樣計畫與合格標準,經核准後控制系統才能執行即時變更。變更後需確認過渡長度、顏色殘留、厚度偏差、表面品質及機械性能均符合已核准的膜材規格,實驗室與尺寸檢驗通過後才能授權生產。常見問題是把縮短換線時間當成效益,卻因無人負責放行而讓過渡廢料或不合格卷材流出。
- 什麼情況下邊緣廢邊可以當作原料而非廢料?
- 需先訂定書面廢邊管理規則,包含顏色、污染、補強材、熱歷程、允許回用次數及最高回用比例,並驗證成膜後的物性。連續回用雖可降低原料損失,但並非自動成為封閉迴路:混色、劣化廢邊或夾雜織物仍會影響計量與表面品質。操作員若未建立追溯或停止條件就全數回用,就會造成問題。
來源與參考
- 1.KraussMaffei Extrusion. (2026, November 17). One process instead of two: KraussMaffei Extrusion reduces manufacturing costs for PVC roofing membranes through a continuous process. KraussMaffei Press.
- 2.Portal Plastech.pl. (2026, November 17). KraussMaffei: jednoetapowy proces produkcji membran dachowych z PCW. Portal Plastech.pl.
- 3.PlastikMedia. (2026, November 17). Latest news. PlastikMedia.
- 4.Plasticker. News specials. Plasticker.
- 5.KraussMaffei. Sheet and board extrusion. KraussMaffei.
- 6.Portal Plastech.pl. Polyvinyl chloride (PVC). Portal Plastech.pl.
- 7.Portal Plastech.pl. Extruders. Portal Plastech.pl.
- 8.Industrial Machinery Digest. PVC InlineMixing. Industrial Machinery Digest.