

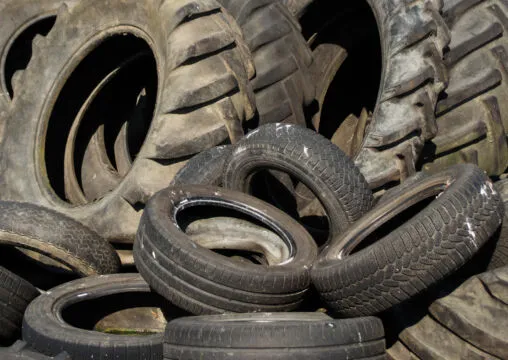
3R Technology está probando un primer paso distinto para el reciclaje de neumáticos al final de su vida útil: tratar el neumático intacto antes de atacarlo con cuchillas, molinos y granuladores. La empresa israelí utiliza gas enriquecido con ozono en una cámara cerrada seca a temperatura ambiente y presión atmosférica. El objetivo declarado no es convertir el neumático en combustible. Es debilitar la unión del caucho con el alambre de acero y el cordón textil para que esos materiales se puedan separar con un trabajo mecánico menos agresivo.
Esa secuencia importa. Los sistemas convencionales suelen triturar primero y luego usar varias etapas de corte, granulación, molienda y separación. Esas máquinas consumen energía, se desgastan contra el acero y pueden dejar el caucho recuperado con alambre residual y fibras textiles. Una fracción más limpia en la entrada ofrece a la siguiente operación un material de partida mejor. También puede hacer que la desvulcanización resulte más útil, porque el caucho se recupera como una corriente rica en polímero en lugar de destruirse térmicamente.
La cifra más sólida vinculada a la ruta del ozono es también la razón para mantener la afirmación en su categoría correcta: evidencia de prototipo. La estación de separación ha retirado hasta el 40 % de la masa total de un neumático de turismo durante la etapa de separación. 3R Technology ha producido muestras de caucho desvulcanizado y ha usado material recuperado en láminas de caucho de laboratorio. Eso es una demostración de material, todavía no un resultado de planta continua.
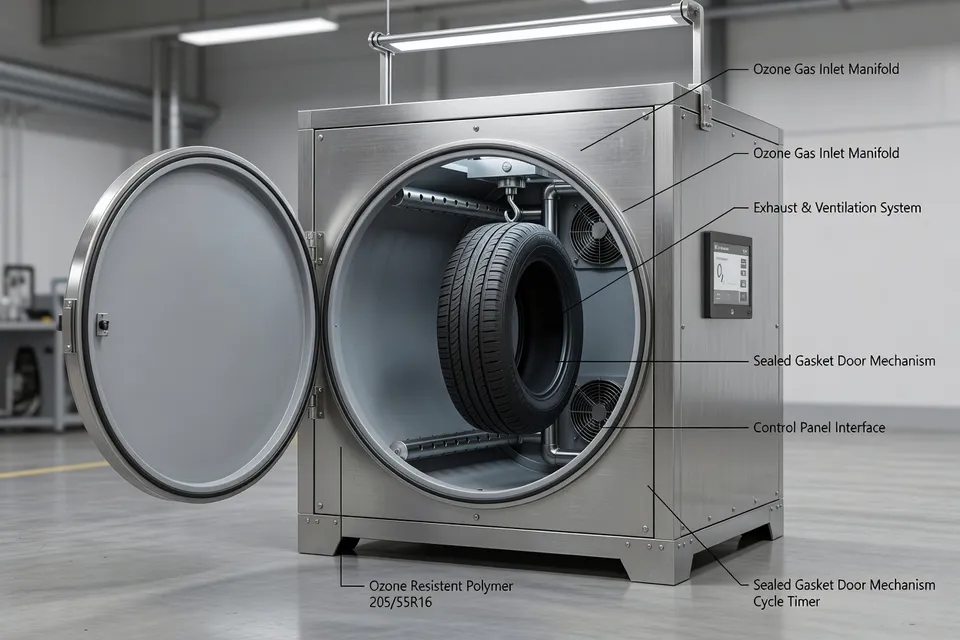
La cámara de separación
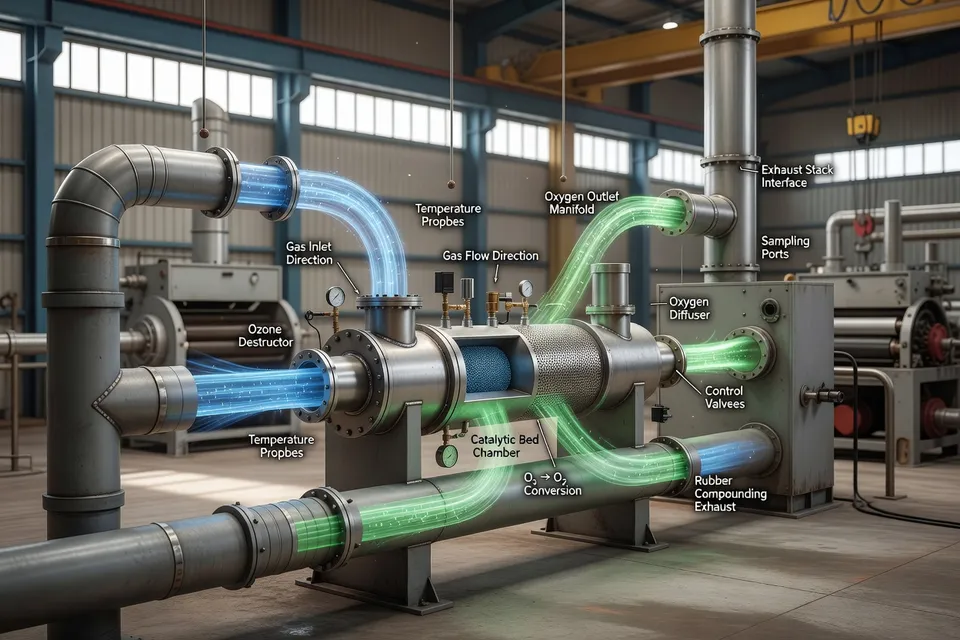
El proceso trata neumáticos completos con ozono generado in situ a partir de aire. El gas se introduce en condiciones controladas y el ozono residual se envía a una unidad de destrucción donde se convierte de nuevo en oxígeno antes de su liberación. El entorno operativo informado —tratamiento en seco, temperatura ambiente, presión atmosférica— diferencia la ruta de la pirólisis, que usa calor para convertir el material del neumático en aceite, gas y residuo de carbono.
La distinción va más allá de una etiqueta de sostenibilidad. La pirólisis puede producir productos intermedios vendibles, pero no conserva la red original del caucho para una desvulcanización directa. La separación con ozono busca preservar ese caucho antes de que un paso químico o mecánico posterior restaure la procesabilidad. En términos prácticos, la secuencia propuesta es: debilitar las interfaces, retirar el refuerzo y luego desvulcanizar la fracción de caucho.
Ese orden podría reducir la carga sobre trituradoras y molinos. También podría reducir la contaminación en las virutas o migas de caucho. Sin embargo, las URLs respaldan un objetivo y salidas de prototipo, no una reducción medida en kilovatios-hora, desgaste de cuchillas, polvo, tiempo de residencia ni costo operativo. Esos son los números que un procesador necesitaría antes de reemplazar un frente convencional.
El resultado del 40 %
La recuperación máxima reportada es una parte de la masa total del neumático de turismo retirada durante la separación, no una especificación de pureza ni un rendimiento de compuesto desvulcanizado calificado. La distinción debe permanecer visible. Una cifra de eliminación del 40 % de la masa no indica cuánto de esa corriente es caucho utilizable, cuánto acero o textil permanece, ni si la fracción cumple con los requisitos de ceniza, metal, fibra, viscosidad o tracción de un comprador.
Las láminas de laboratorio reportadas muestran que el material recuperado puede entrar en un artículo de caucho. No establecen el rendimiento frente a un compuesto de control, un grado comercial de caucho de neumático molido o un polímero virgen. No se informa una línea base común para la energía de separación, la pureza del caucho, el rendimiento de desvulcanización ni las propiedades de la lámina. Sin esa línea base, el porcentaje es un marcador útil de prototipo pero no una comparación de proceso.
El mecanismo es sin embargo lo bastante creíble como para justificar el siguiente experimento. El ozono puede atacar la química del caucho insaturado y alterar la interface entre la matriz de caucho y el refuerzo embebido. La pregunta del ingeniero de procesos es si el tratamiento puede controlarse con la suficiente precisión para debilitar esas interfaces sin oxidar excesivamente el caucho que después debe mezclarse. Si el caucho se trata en exceso, una separación más fácil podría pagarse con menor peso molecular, comportamiento de vulcanización alterado o menor rendimiento a la fatiga.
El cuello de botella aguas abajo
La necesidad de una alimentación más limpia se vuelve más clara cuando se compara con los problemas que ya aparecen en el equipo de reciclaje de neumáticos a escala. Pyrum Innovations informó que su nueva planta de molienda y peletizado alcanzaba hasta 1.250 kilogramos por hora tras trabajos de modificación, frente a los 1.650 kilogramos por hora previstos. La empresa identificó el transporte del material desde una tolva de tampón a las etapas posteriores como el cuello de botella y señaló que un tercer turno solo recuperaría parte de la producción perdida.
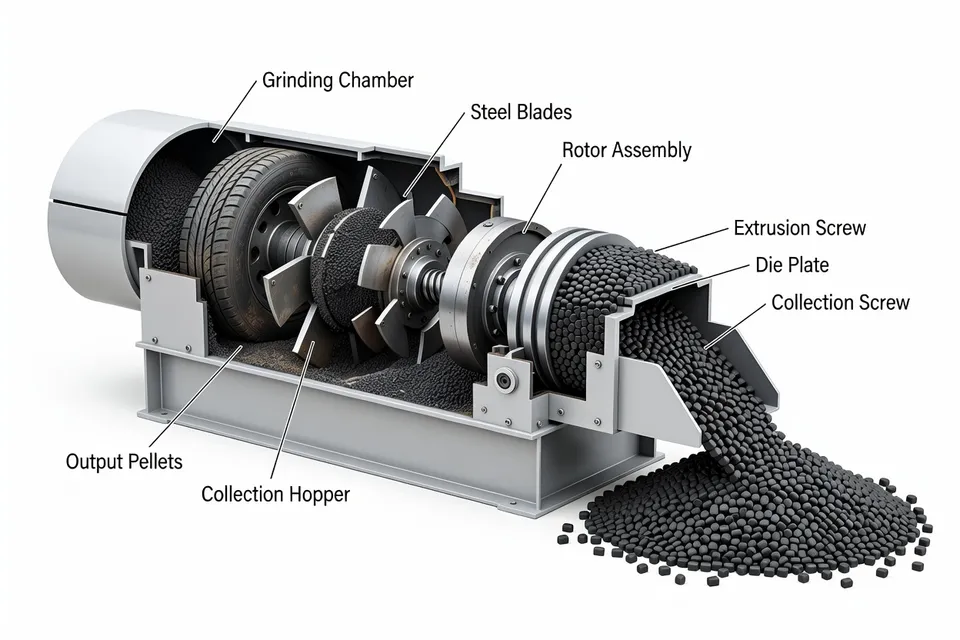
Los ingresos de Pyrum en el primer semestre de 2026 crecieron un 37,6 % interanual hasta 1,74 millones de euros, desde 1,27 millones de euros, pero el resultado aún quedó por debajo de las expectativas por el retraso en la puesta en marcha. Información operativa posterior situó la línea modificada en 1.250-1.300 kilogramos por hora, ocasionalmente 1.350, frente a los 750 kilogramos por hora anteriores y una capacidad contratada de 1.600 kilogramos por hora. Un sistema de dosificación estática siguió siendo la restricción, especialmente para un grado de negro de carbono recuperado con distintas características de flujo.
Esas cifras se refieren a una línea de productos derivada de pirólisis, no al sistema de ozono de 3R Technology, por lo que no constituyen un punto de referencia para el ozono. Muestran dónde suelen romperse los argumentos de escalado: no en la química de titular, sino en el flujo de material, la dosificación, el tiempo de residencia y la respuesta del equipo a una alimentación cambiante. Un proceso de separación que produce caucho más limpio pero virutas, fibras o comportamiento de transporte inestables podría simplemente desplazar el cuello de botella aguas abajo.
La puerta del piloto
El siguiente paso declarado de 3R Technology es una línea piloto. Esa línea tiene por objeto validar el funcionamiento continuo, establecer los parámetros del proceso, completar un balance de masa y comprobar la repetibilidad del rendimiento de separación y la pureza del caucho. Esas son las puertas correctas. Un piloto debería informar la construcción del neumático, la velocidad de alimentación, la concentración de ozono y el tiempo de exposición, la energía por neumático o tonelada, la recuperación de caucho, la eliminación del refuerzo y el estado del caucho tras el tratamiento.
También debería ejecutar una comparación definida frente a la ruta existente de triturar primero. El control de calidad necesitará algo más que una fotografía del alambre separado. Necesitará datos de contaminación, comportamiento de desvulcanización, reología del compuesto, respuesta de vulcanización, resultados de tracción y fatiga, y un relato claro de qué ocurre con la fracción textil. El funcionamiento continuo debe mostrar si la cámara maneja distintos tamaños de neumático, diseños de banda de rodadura, niveles de humedad y disposiciones de refuerzo sin convertir al operador en el bucle de control.
El juicio sensato es por tanto estrecho: la separación basada en ozono merece un piloto porque cambia el orden de las operaciones y puede proteger una corriente de caucho de mayor valor, pero la cifra del 40 % del prototipo aún no demuestra una ruta comercial de reciclaje. La afirmación se reforzará con un balance de masa completo y un resultado de pureza repetible. Quedará falsificada, o al menos fuertemente limitada, si el tratamiento continuo eleva la degradación del caucho, deja la contaminación del refuerzo por encima de las especificaciones del compuesto o no reduce la carga mecánica después de la cámara.
La siguiente decisión debería esperar esas mediciones. Hasta que el piloto muestre separación estable, pureza cuantificada y un caucho desvulcanizado que supere una puerta de calificación definida, el ozono es un proceso prometedor de entrada —no un reemplazo consolidado de la trituración.
Análisis editorial
- ¿Qué debe registrar un operador antes de comparar el tratamiento con ozono con una línea que tritura primero?
- Solicite un balance de masa pareado, no una fotografía de separación. Anote la construcción del neumático, la velocidad de alimentación, la concentración de ozono, el tiempo de exposición, la energía por tonelada, la recuperación de caucho, la eliminación de acero y textil, y el estado de cada corriente de salida; luego procese la misma mezcla de neumáticos en el extremo frontal existente. El error común es comparar la eliminación máxima de masa de la ruta de ozono con el rendimiento de caucho cualificado de una línea convencional; son medidas distintas y pueden ocultar contaminación o pérdida de caucho.
- ¿Cuánta degradación del caucho es aceptable cuando se usa ozono para aflojar el refuerzo de acero y textil?
- No apruebe el tratamiento solo por una separación más fácil. Mida el cambio de peso molecular indirectamente mediante viscosidad, comportamiento de curado, propiedades de tracción y fatiga, y compare el caucho tratado con la corriente recuperada sin tratar y con el compuesto devulcanizado previsto. El ozono debe debilitar las interfaces sin consumir el valor de compounding del caucho; un sobretratamiento puede reducir la contaminación pero crear una materia prima peor que falla en la calificación posterior.
- ¿Eliminar hasta el 40 % de la masa del neumático demuestra que el caucho recuperado es comercialmente utilizable?
- No. Registre el 40 % como resultado de separación en prototipo, no como rendimiento o pureza del caucho. Verifique metal y fibra residual, cenizas, viscosidad, respuesta al curado, propiedades de tracción y fatiga frente a la especificación del comprador, porque una fracción eliminada grande puede seguir conteniendo demasiado refuerzo o incluir caucho que no cumple el objetivo de devulcanización. Sin un compuesto de control definido, el porcentaje no respalda una decisión de reemplazo.
- ¿Qué modo de fallo aguas abajo deben comprobar los ingenieros después de que el ozono elimine el refuerzo de neumáticos enteros?
- Procese el material separado en el equipo real de transporte, dosificación, devulcanización y compounding antes de reclamar ahorros en el frente. Compruebe la geometría de las virutas, el arrastre de fibra, la consistencia de flujo, el tiempo de residencia y la respuesta del alimentador en diferentes tamaños de neumáticos y disposiciones de refuerzo. Una fracción de caucho más limpia puede crear aún una alimentación inestable que forme puentes en la tolva, obstruya un punto de transferencia o desplace el cuello de botella del corte a la dosificación; la cámara no ha reducido la carga de la planta si los operadores deben corregir la corriente manualmente.
- ¿Quién es responsable de la ventana operativa para la concentración de ozono, el tiempo de exposición y el control de gas residual?
- Designe un propietario del proceso y registre la ventana aprobada en el registro de control de cambios. El operador puede supervisar la concentración de gas, las condiciones de la cámara, el tiempo de tratamiento y el estado de la unidad de destrucción, pero no debe quedar a cargo de ajustar la exposición según la apariencia del neumático separado. La humedad, la construcción del neumático y la disposición del refuerzo pueden cambiar la respuesta, mientras que un lazo de control de ozono residual débil crea un problema de seguridad en lugar de una ventaja de reciclaje. La automatización solo es creíble después de definir sensores, alarmas, ensayos de validación y límites de liberación.
Fuentes y referencias
- 1.European Rubber Journal. (2026, May 1). Rethinking tire recycling: Effective separation before shredding. European Rubber Journal.
- 2.Fraunhofer-Gesellschaft. Circular plastic economy for elastomers. Fraunhofer-Gesellschaft.
- 3.Fraunhofer CCPE. Circular plastic economy for elastomers. Fraunhofer CCPE.
- 4.Rubber World. Pyrolysis as a complementary technology in the circular tire economy. Rubber World.
- 5.Sonia Megert Marshall. Challenges and success factors of advanced tyre recycling. OST – Eastern Switzerland.
- 6.Michelin Singapore. Car tyre recycling. Michelin Singapore.
- 7.Weibold. Pyrum revenue rises 37 percent in H1 2026 as RCB pelletizing bottleneck weighs on outlook. Weibold.
- 8.Vinachem. Green solvent and bacteria combined to recycle end-of-life tires. Vinachem.