

3R Technology teste une première étape différente pour le recyclage des pneus en fin de vie : traiter le pneu intact avant de l'attaquer avec des couteaux, des broyeurs et des granulateurs. La société basée en Israël utilise un gaz enrichi en ozone dans une chambre fermée, sèche, à température ambiante et à pression atmosphérique. L'objectif déclaré n'est pas de transformer le pneu en carburant. Il s'agit d'affaiblir la liaison du caoutchouc au fil d'acier et au cordon textile afin que ces matériaux puissent être séparés avec un travail mécanique moins agressif.
Cette séquence compte. Les systèmes classiques broient généralement d'abord, puis appliquent plusieurs étapes de découpe, granulation, broyage et séparation. Ces machines consomment de l'énergie, s'usent contre l'acier et peuvent laisser le caoutchouc récupéré porteur de fils et fibres textiles résiduels. Une fraction frontale plus propre fournit à l'opération suivante une meilleure matière première. Cela peut aussi rendre la dévitalisation plus utile, car le caoutchouc est récupéré sous forme de flux riche en polymère au lieu d'être détruit thermiquement. Le chiffre le plus solide attaché à la voie ozone est aussi la raison de garder la revendication dans sa catégorie appropriée : preuve de prototype. La station de séparation a retiré jusqu'à 40 % de la masse totale d'un pneu de voiture particulière pendant l'étape de séparation. 3R Technology a produit des échantillons de caoutchouc dévitalisé et utilisé le matériau récupéré dans des feuilles de caoutchouc de laboratoire. C'est une démonstration matière, pas encore un résultat d'installation continue.
La chambre de séparation
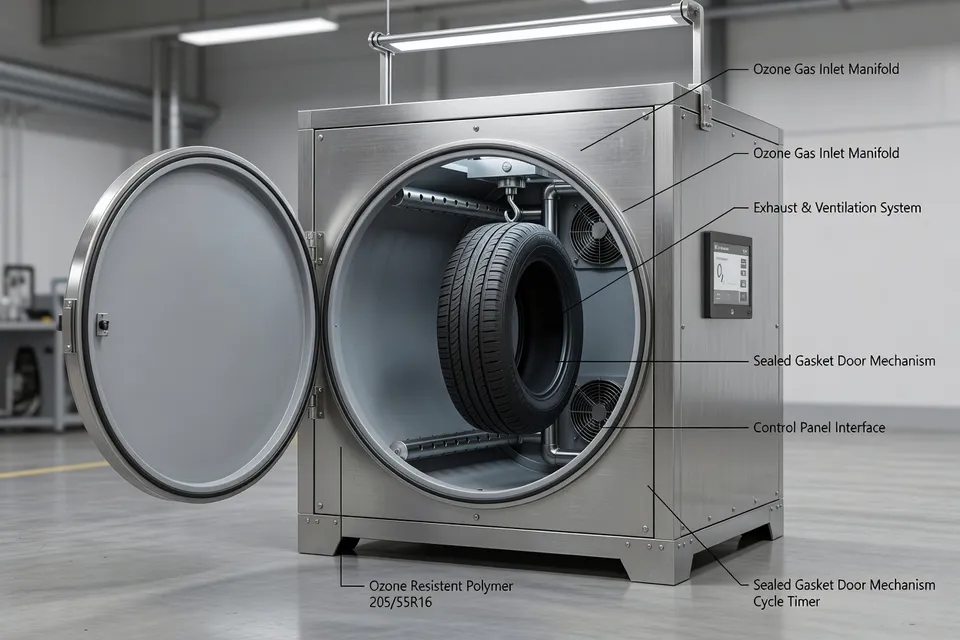
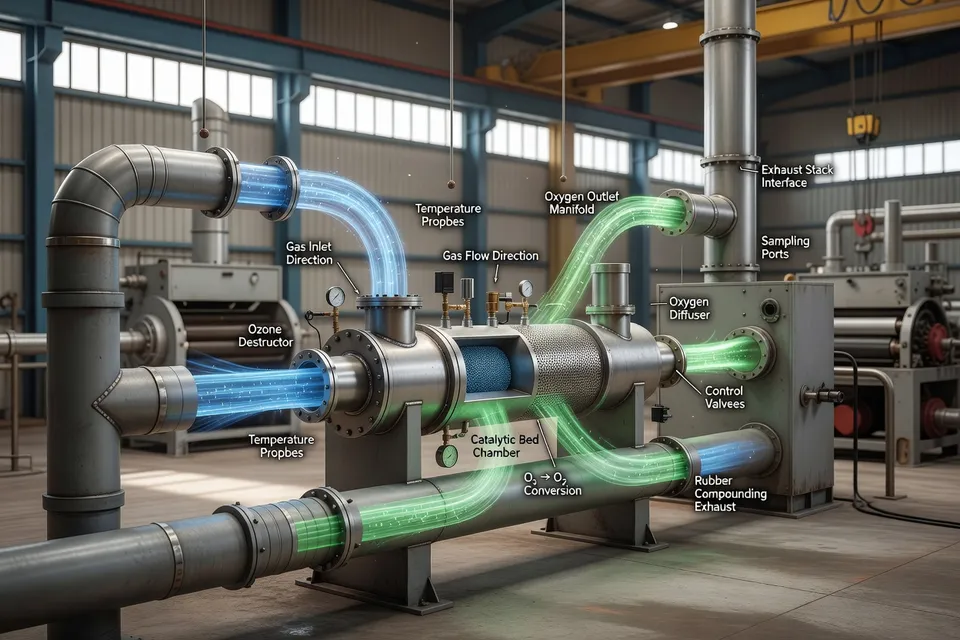
Le procédé traite les pneus entiers avec de l'ozone généré sur site à partir d'air. Le gaz est introduit dans des conditions contrôlées, et l'ozone résiduel est envoyé vers une unité de destruction où il est reconverti en oxygène avant rejet. L'enveloppe de fonctionnement rapportée — traitement sec, température ambiante, pression atmosphérique — distingue la voie de la pyrolyse, qui utilise la chaleur pour convertir le matériau du pneu en huile, gaz et résidu de carbone.
La distinction va au-delà d'une étiquette de durabilité. La pyrolyse peut produire des produits intermédiaires commercialisables, mais elle ne préserve pas le réseau de caoutchouc original pour une dévitalisation directe. La séparation par ozone vise à préserver ce caoutchouc avant qu'une étape chimique ou mécanique ultérieure ne restaure la transformabilité. En termes pratiques, le train proposé est : affaiblir les interfaces, retirer les renforts, puis dévitaliser la fraction caoutchouc. Cet ordre pourrait réduire la charge sur les broyeurs et moulins. Il pourrait aussi réduire la contamination dans les copeaux ou granulés de caoutchouc. Mais les données disponibles soutiennent un objectif et des résultats de prototype, pas une réduction mesurée en kilowattheures, usure des couteaux, poussière, temps de séjour ou coût d'exploitation. Ce sont les chiffres dont un transformateur aurait besoin avant de remplacer un front-end classique.
Le résultat de 40 %
La récupération maximale rapportée est une part de la masse totale du pneu de voiture particulière retirée pendant la séparation, pas une spécification de pureté ni un rendement de composé dévitalisé qualifié. La distinction doit rester visible. Un chiffre de 40 % de masse retirée ne dit pas quelle part de ce flux est du caoutchouc utilisable, combien d'acier ou de textile reste, ou si la fraction répond aux exigences d'un acheteur en cendres, métal, fibre, viscosité ou traction.
Les feuilles de laboratoire rapportées montrent que le matériau récupéré peut entrer dans un article en caoutchouc. Elles n'établissent pas de performance par rapport à un composé témoin, un grade commercial de caoutchouc de pneu broyé ou un polymère vierge. Aucune ligne de base commune n'est rapportée pour l'énergie de séparation, la pureté du caoutchouc, le rendement de dévitalisation ou les propriétés des feuilles. Sans cette ligne de base, le pourcentage est un marqueur de prototype utile mais pas une comparaison de procédé. Le mécanisme reste néanmoins crédible pour justifier l'expérience suivante. L'ozone peut attaquer la chimie du caoutchouc insaturé et modifier l'interface entre la matrice de caoutchouc et le renfort noyé. La question de l'ingénieur procédé est de savoir si le traitement peut être contrôlé assez étroitement pour affaiblir ces interfaces sans oxyder excessivement le caoutchouc qui devra ensuite être compoundé. Si le caoutchouc est surtraité, une séparation plus facile pourrait être acquise au prix d'un poids moléculaire inférieur, d'un comportement de vulcanisation modifié ou de performances en fatigue plus faibles.
Le goulot d'étranglement aval
Le besoin d'une alimentation plus propre devient plus clair comparé aux problèmes déjà apparus dans les équipements de recyclage de pneus à l'échelle. Pyrum Innovations a rapporté que sa nouvelle usine de broyage et pelletisation atteignait jusqu'à 1 250 kilogrammes par heure après travaux de modification, contre 1 650 kilogrammes par heure prévus. La société a identifié le convoyage du matériau depuis une trémie tampon vers les étapes aval comme le goulot et a indiqué qu'un troisième poste ne récupérerait qu'une partie de la production perdue.
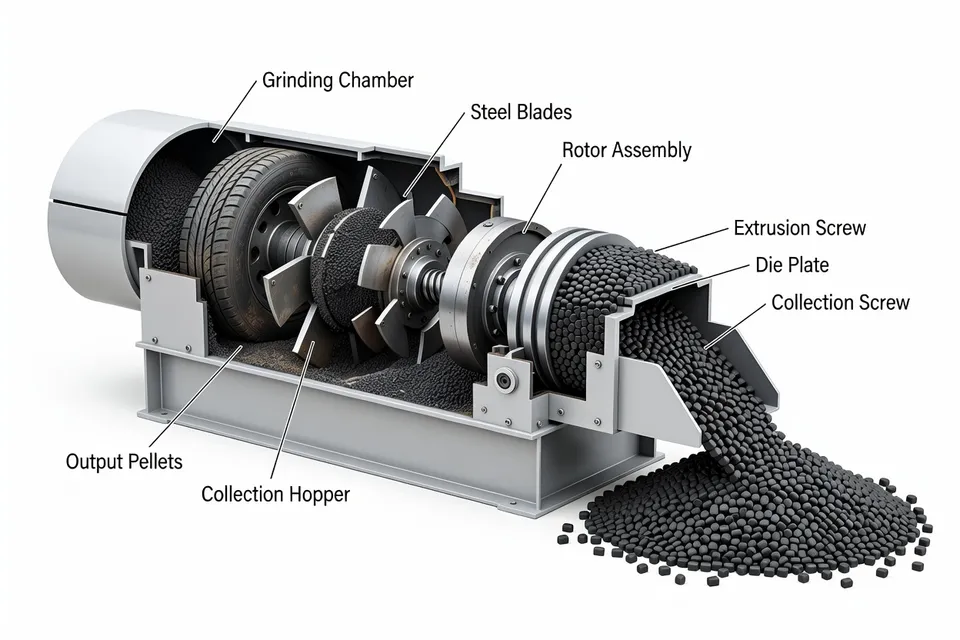
Le chiffre d'affaires du premier semestre 2026 de Pyrum a augmenté de 37,6 % en glissement annuel pour atteindre 1,74 million d'euros, contre 1,27 million d'euros, mais le résultat est resté inférieur aux attentes en raison du retard de montée en puissance. Des informations d'exploitation ultérieures ont placé la ligne modifiée à 1 250–1 300 kilogrammes par heure, parfois 1 350, contre 750 kilogrammes par heure précédemment et une capacité contractuelle de 1 600 kilogrammes par heure. Un système de dosage statique est resté la contrainte, particulièrement pour un grade de noir de carbone récupéré présentant des caractéristiques d'écoulement différentes. Ces chiffres concernent une ligne de produits issus de la pyrolyse, pas le système ozone de 3R Technology, donc ils ne constituent pas un benchmark pour l'ozone. Ils montrent où les arguments d'échelle se cassent souvent : non dans la chimie de tête de ligne, mais dans le flux de matière, le dosage, le temps de séjour et la réponse de l'équipement à une alimentation changeante. Un procédé de séparation qui produit un caoutchouc plus propre mais des copeaux, fibres ou comportements de convoyage instables pourrait simplement déplacer le goulot d'étranglement en aval.
La porte du pilote
La prochaine étape annoncée de 3R Technology est une ligne pilote. Cette ligne vise à valider le fonctionnement continu, établir les paramètres de procédé, compléter un bilan matière et tester la répétabilité des performances de séparation et de la pureté du caoutchouc. Ce sont les bons critères. Un pilote devrait rapporter la construction du pneu, le débit d'alimentation, la concentration d'ozone et le temps d'exposition, l'énergie par pneu ou par tonne, la récupération de caoutchouc, le retrait des renforts et l'état du caoutchouc après traitement. Il devrait aussi réaliser une comparaison définie avec la voie classique broyer d'abord. Le contrôle qualité aura besoin de plus qu'une photographie de fil séparé. Il aura besoin de données de contamination, du comportement en dévitalisation, de la rhéologie du compound, de la réponse de vulcanisation, des résultats de traction et de fatigue, et d'un compte rendu clair de ce qui arrive à la fraction textile. Le fonctionnement continu doit montrer si la chambre gère différentes tailles de pneus, dessins de bande de roulement, niveaux d'humidité et configurations de renfort sans transformer l'opérateur en boucle de contrôle. Le jugement raisonnable est donc étroit : la séparation à base d'ozone mérite un pilote parce qu'elle change l'ordre des opérations et peut protéger un flux de caoutchouc de plus grande valeur, mais le chiffre de 40 % du prototype ne prouve pas encore une voie de recyclage commerciale. La revendication sera renforcée par un bilan matière complet et un résultat de pureté répétable. Elle sera falsifiée, ou du moins fortement limitée, si le traitement continu provoque une dégradation du caoutchouc, laisse une contamination des renforts au-dessus des spécifications du compound, ou ne réduit pas la charge mécanique après la chambre. La prochaine décision devrait attendre ces mesures. Jusqu'à ce que le pilote montre une séparation stable, une pureté quantifiée et un caoutchouc dévitalisé qui passe une porte de qualification définie, l'ozone est un procédé frontal prometteur — pas un remplacement établi du broyage.
Analyses éditoriales
- Que mesurer lors d’un essai pilote avant de comparer un traitement ozone à une ligne de déchiquetage en tête ?
- Exigez un bilan massique apparié, pas une photo de séparation. Notez la construction du pneu, le débit d’alimentation, la concentration en ozone, le temps d’exposition, l’énergie par tonne, la récupération du caoutchouc, l’élimination de l’acier et du textile, ainsi que l’état de chaque flux de sortie, puis faites passer le même mélange de pneus par le front-end existant. L’erreur classique consiste à comparer le taux d’élimination massique maximal de la voie ozone avec le rendement en caoutchouc qualifié d’une ligne conventionnelle ; ce sont des mesures différentes qui peuvent masquer une contamination ou une perte de caoutchouc.
- Quelle dégradation du caoutchouc reste acceptable quand l’ozone sert à décoller l’acier et le textile ?
- Refusez d’approuver le traitement sur la seule base d’une séparation plus facile. Mesurez indirectement la variation de masse moléculaire par la viscosité, le comportement à la vulcanisation, les performances en traction et en fatigue, et comparez le caoutchouc traité au flux récupéré non traité ainsi qu’au composé dévulcanisé visé. L’ozone doit affaiblir les interfaces sans consommer la valeur de formulation du caoutchouc ; un surtraitement peut réduire la contamination tout en créant une matière première qui échouera aux qualifications ultérieures.
- Retirer jusqu’à 40 % de la masse du pneu prouve-t-il que le caoutchouc récupéré est utilisable commercialement ?
- Non. Consignez le chiffre de 40 % comme résultat de séparation en prototype, pas comme rendement ou pureté du caoutchouc. Vérifiez le métal et la fibre résiduels, les cendres, la viscosité, la réponse à la vulcanisation, les propriétés en traction et en fatigue par rapport au cahier des charges de l’acheteur, car une fraction massique importante peut encore contenir trop de renfort ou inclure du caoutchouc qui ne répondra pas à l’objectif de dévulcanisation. Sans composé témoin défini, le pourcentage ne permet pas de décider d’un remplacement.
- Quelle défaillance en aval les ingénieurs doivent-ils vérifier après que l’ozone a retiré le renfort des pneus entiers ?
- Faites passer la matière séparée dans les équipements réels de convoyage, dosage, dévulcanisation et mélange avant de revendiquer des économies en amont. Contrôlez la géométrie des copeaux, le passage des fibres, la constance du flux, le temps de séjour et la réponse des doseurs sur différentes tailles de pneus et architectures de renfort. Une fraction de caoutchouc plus propre peut encore générer une alimentation instable qui forme des ponts dans la trémie, bouche un point de transfert ou déplace le goulot d’étranglement de la découpe vers le dosage ; la chambre n’allège pas la charge de l’usine si les opérateurs doivent corriger le flux manuellement.
- Qui détient la fenêtre de fonctionnement pour la concentration en ozone, le temps d’exposition et le contrôle du gaz résiduel ?
- Désignez un seul responsable de procédé et consignez la fenêtre validée dans le dossier de maîtrise des changements. L’opérateur peut surveiller la concentration du gaz, les conditions de la chambre, le temps de traitement et l’état de l’unité de destruction, mais il ne doit pas régler l’exposition à vue sur l’aspect du pneu séparé. L’humidité, la construction du pneu et la disposition du renfort peuvent modifier la réponse, tandis qu’une boucle de contrôle faible du ozone résiduel crée un problème de sécurité plutôt qu’un avantage de recyclage. L’automatisation n’est crédible qu’une fois les capteurs, alarmes, essais de validation et limites de libération définis.
Sources et références
- 1.European Rubber Journal. (2026, May 1). Rethinking tire recycling: Effective separation before shredding. European Rubber Journal.
- 2.Fraunhofer-Gesellschaft. Circular plastic economy for elastomers. Fraunhofer-Gesellschaft.
- 3.Fraunhofer CCPE. Circular plastic economy for elastomers. Fraunhofer CCPE.
- 4.Rubber World. Pyrolysis as a complementary technology in the circular tire economy. Rubber World.
- 5.Sonia Megert Marshall. Challenges and success factors of advanced tyre recycling. OST – Eastern Switzerland.
- 6.Michelin Singapore. Car tyre recycling. Michelin Singapore.
- 7.Weibold. Pyrum revenue rises 37 percent in H1 2026 as RCB pelletizing bottleneck weighs on outlook. Weibold.
- 8.Vinachem. Green solvent and bacteria combined to recycle end-of-life tires. Vinachem.