

3R Technology 正在测试报废轮胎回收的不同第一步:在用刀具、磨机和造粒机处理前,先对完整轮胎进行处理。这家以色列公司使用富含臭氧的气体,在干燥密闭腔室中进行,常温常压。目的不是把轮胎变成燃料,而是削弱橡胶与钢丝和纺织帘线的粘结,以便用较温和的机械方式分离。
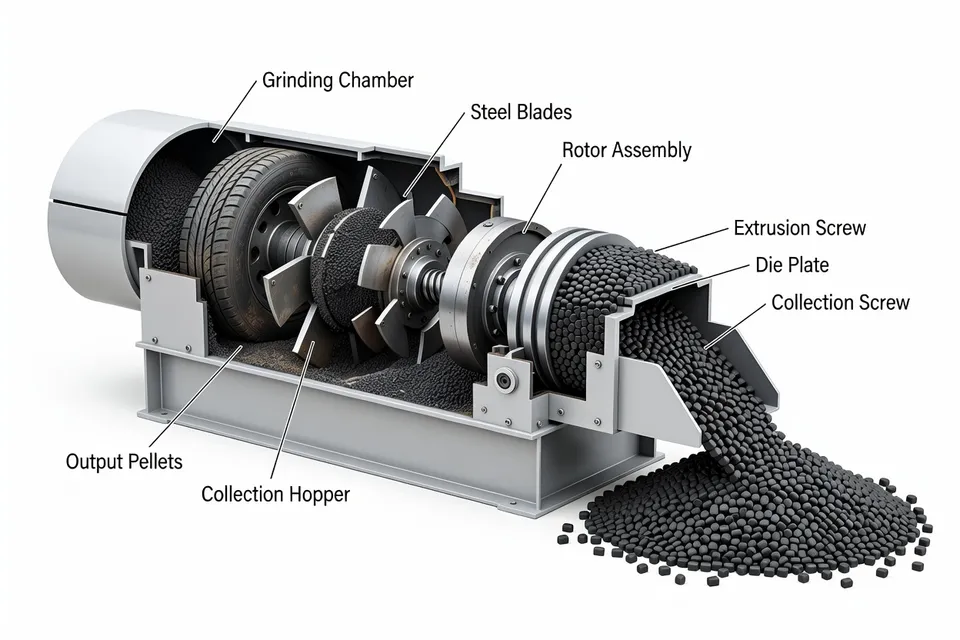
这个顺序很重要。常规系统通常先粉碎,再经过多级切割、造粒、研磨和分离。这些设备耗能、磨损钢材,回收橡胶还可能残留钢丝和纺织纤维。干净的前端料给后续工序提供更好原料,也可能让脱硫更有用,因为橡胶是以富聚合物流而不是热解破坏的形式回收。
臭氧路线的最大数据也是需要把说法限定在原型证据类别的理由:分离工位在分离阶段已移除乘用车轮胎总质量的40%。3R Technology 已制备脱硫橡胶样品,并在实验室橡胶片中使用了回收材料。这是材料演示,还不是连续化工厂结果。
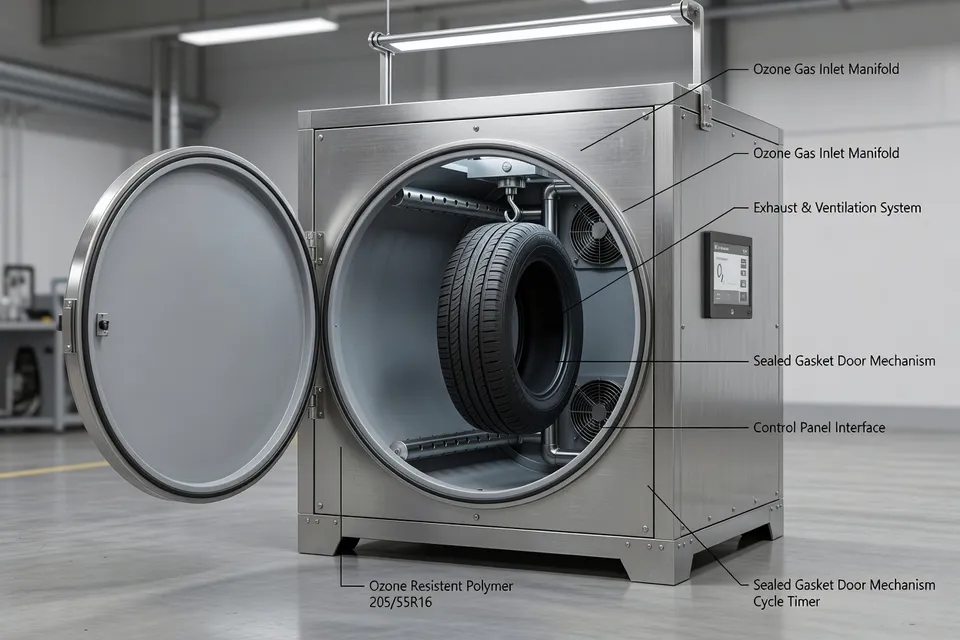
分离腔室
该工艺用现场从空气产生的臭氧处理整胎。气体在受控条件下引入,残余臭氧送往破坏单元,转化回氧气后排放。报道的操作范围——干式处理、常温、常压——把这条路线与热解区分开来,后者用热把轮胎材料转化为油、气和炭渣。
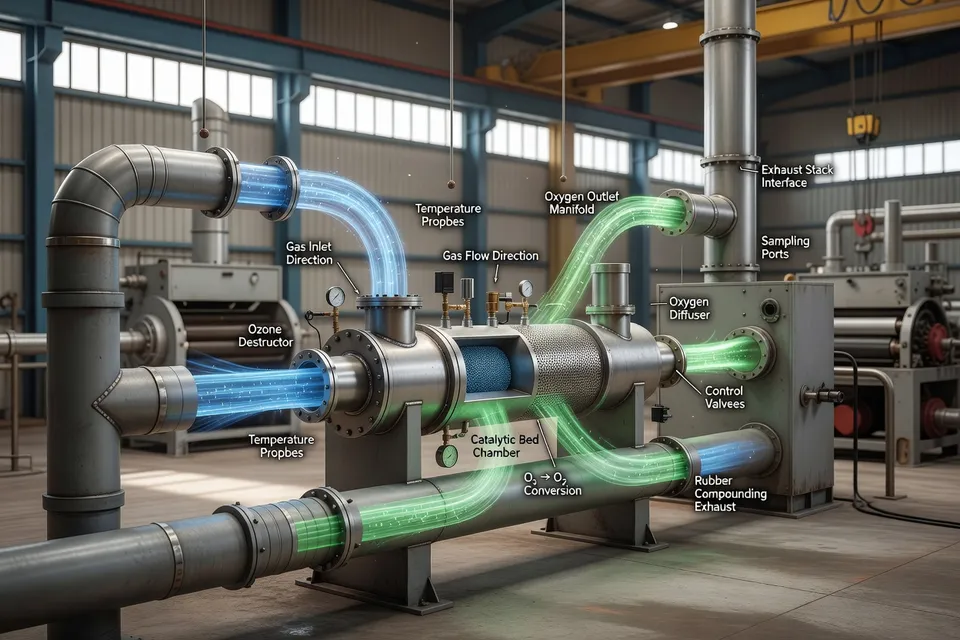
区别不止是可持续标签。热解能产出可销售中间产品,但不保留原始橡胶网络供直接脱硫。臭氧分离旨在保留橡胶,以便后续化学或机械步骤恢复加工性。实际流程是:削弱界面、去除增强材料、然后脱硫橡胶部分。
这个顺序可能减轻粉碎机和磨机的负荷,也可能降低橡胶屑或胶粉中的污染。但支持的只是目标和原型输出,还没有千瓦时、刀具磨损、粉尘、停留时间或运行成本的实测降低。这些才是加工商在替换常规前端前需要的数据。
40% 的结果
报道的最大回收率是分离阶段移除的乘用车轮胎总质量份额,不是纯度指标,也不是合格脱硫胶的收率。区别应保持清晰。40% 质量移除数据并未说明该物流中有多少可用橡胶、残留多少钢材或纺织物,或该部分是否满足买家的灰分、金属、纤维、粘度或拉伸要求。
报道的实验室胶片显示回收材料能进入橡胶制品,但未与对照胶、商用轮胎胶粉或原胶建立性能对比。没有分离能耗、橡胶纯度、脱硫收率或胶片性能的共同基准。在没有这些基准的情况下,该百分比只是有用的原型标记,而非工艺对比。
不过机理足够可信,值得进行下一步试验。臭氧能攻击不饱和橡胶化学,改变橡胶基体与嵌入增强材料之间的界面。工艺工程师的问题是:能否把处理控制在恰好削弱这些界面、又不过度氧化后续需混炼的橡胶。如果过度处理,分离变容易可能以分子量下降、硫化行为改变或疲劳性能降低为代价。
下游瓶颈
与已出现在规模化轮胎回收设备中的问题相比,对更干净进料的需求更清楚。Pyrum Innovations 报告,其新建研磨和造粒厂经改造后达到每小时1250公斤,计划值为每小时1650公斤。该公司认定从缓冲料斗向后道工序输送物料是瓶颈,并表示第三班也只能弥补部分损失产量。
Pyrum 2026年上半年收入同比增长37.6%至174万欧元(原127万欧元),但因投产延误仍低于预期。后来的运行信息显示,改造后生产线为每小时1250–1300公斤,偶尔达1350公斤,之前为750公斤,合同产能为每小时1600公斤。静态加料系统仍是制约,尤其是回收炭黑品级因流动特性不同。
这些数据涉及热解产品线,并非3R Technology的臭氧系统,因此不是臭氧的基准。但它们显示规模化论证常在何处断裂:不在标题化学,而在物料流动、加料、停留时间及设备对变化进料的响应。一个能产出更干净橡胶但产生不稳定胶片、纤维或输送行为的分离工艺,可能只是把瓶颈移到下游。
中试关口
3R Technology 下一阶段是中试线。该线旨在验证连续运行、确定工艺参数、完成质量平衡,并测试分离性能和橡胶纯度的重复性。这些是正确的关口。中试应报告轮胎结构、进料速率、臭氧浓度和暴露时间、每条或每吨轮胎能耗、橡胶回收率、增强材料去除率以及处理后橡胶状态。
它还应与现有先粉碎路线进行明确对比。质量控制需要的不仅是分离钢丝的照片,还需要污染数据、脱硫行为、胶料流变、硫化响应、拉伸和疲劳结果,以及纺织部分去向的清晰说明。连续运行必须表明腔室能否处理不同轮胎尺寸、胎面设计、湿度和增强材料布局,而不让操作员变成控制回路。
因此,合理的判断是狭义的:基于臭氧的分离值得中试,因为它改变了操作顺序,可能保护更高价值的橡胶流,但40%原型数据尚未证明商业回收路线。该说法将通过完整质量平衡和可重复纯度结果得到加强。如果连续处理导致橡胶降解、增强材料污染超过胶料规格,或未能减轻腔室后的机械负荷,则该说法将被证伪或至少受到严格限制。
下一决定应等待这些测量。直到中试显示稳定分离、量化纯度以及通过限定合格关口的脱硫橡胶,臭氧才是一种有前景的前端工艺,而不是粉碎的既定替代方案。
编辑洞察
- 要拿臭氧处理和先破碎生产线做对比,试点前必须先测哪些数据?
- 要求匹配的质量平衡,而不是分离照片。记录轮胎结构、进料速率、臭氧浓度、暴露时间、每吨能耗、橡胶回收率、钢和纺织物去除率,以及各输出流状况,再用相同轮胎混合物走一遍现有前端。常见错误是拿臭氧路线的最大质量去除率和常规生产线的合格橡胶产量比,两者口径不同,容易掩盖污染或橡胶损失。
- 用臭氧松动钢丝和纺织物时,橡胶降解到什么程度还能接受?
- 不能只看分离是否容易就批准。需通过黏度、硫化特性、拉伸和疲劳性能间接测分子量变化,把处理后的橡胶与未处理回收流及目标硫化胶对比。臭氧要只削弱界面,不能消耗橡胶的配合价值;过度处理虽能减少污染,却可能产出不合格的原料,后续验证通不过。
- 去除高达40%的轮胎质量,就能证明回收橡胶有商业价值吗?
- 不能。40%只是原型分离结果,不能直接当橡胶产量或纯度。必须按买方规格核对残留金属和纤维、灰分、黏度、硫化响应、拉伸和疲劳性能,因为大比例去除仍可能残留过多增强材料,或把不能满足硫化目标的橡胶也算进去了。没有明确的对照配方,百分比无法支持替换决策。
- 臭氧去除整胎增强材料后,工程师该重点检查哪种下游失效模式?
- 在宣称前端节省前,必须把分离后的物料实际走一遍输送、计量、硫化和混炼设备。检查不同轮胎规格和增强布局下的胶块几何形状、纤维残留、流动稳定性、停留时间和喂料响应。较干净的橡胶馏分仍可能造成料斗架桥、输送点堵塞,或把瓶颈从切割移到计量;如果操作员还得手动修正料流,前端再干净也谈不上减负。
- 臭氧浓度、暴露时间和残气控制的操作窗口由谁负责?
- 指定一名工艺负责人,并把批准窗口写入变更控制记录。操作员可以监控气体浓度、腔室条件、处理时间和破坏单元状态,但不能凭分离后轮胎的外观自行调整。水分、轮胎结构和增强布局都会改变响应,而残余臭氧控制回路薄弱会带来安全隐患而非回收优势。只有定义好传感器、报警、验证运行和放行限值后,自动化才有意义。
来源与参考
- 1.European Rubber Journal. (2026, May 1). Rethinking tire recycling: Effective separation before shredding. European Rubber Journal.
- 2.Fraunhofer-Gesellschaft. Circular plastic economy for elastomers. Fraunhofer-Gesellschaft.
- 3.Fraunhofer CCPE. Circular plastic economy for elastomers. Fraunhofer CCPE.
- 4.Rubber World. Pyrolysis as a complementary technology in the circular tire economy. Rubber World.
- 5.Sonia Megert Marshall. Challenges and success factors of advanced tyre recycling. OST – Eastern Switzerland.
- 6.Michelin Singapore. Car tyre recycling. Michelin Singapore.
- 7.Weibold. Pyrum revenue rises 37 percent in H1 2026 as RCB pelletizing bottleneck weighs on outlook. Weibold.
- 8.Vinachem. Green solvent and bacteria combined to recycle end-of-life tires. Vinachem.