

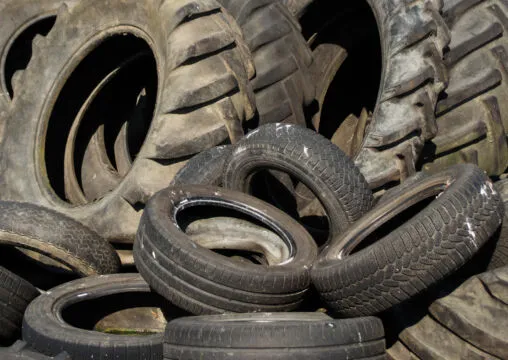
3R Technology 正在測試輪胎回收的不同第一步:在用刀具、磨機和造粒機處理前,先處理完好的廢胎。這家以色列公司使用臭氧富集氣體,在密閉室內以常溫常壓進行乾式處理。目的不是把輪胎轉成燃料,而是削弱橡膠與鋼絲和紡織簾線的結合,讓這些材料能以較不激烈的機械方式分離。
這個順序很重要。傳統系統通常先碎裂,再經過多段切割、造粒、研磨和分離。這些設備耗能、磨損鋼材,且回收橡膠可能仍帶有殘留鋼絲和纖維。較乾淨的前端料源,能讓後續作業有更好的起始材料,也可能讓脫硫更有用,因為橡膠是以高聚合物流回收,而非熱破壞。
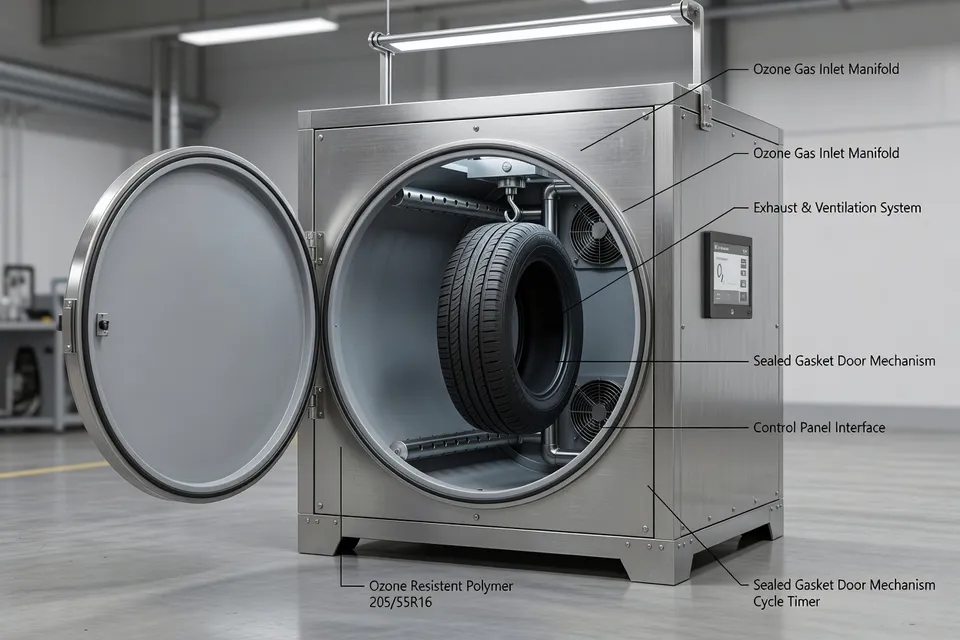
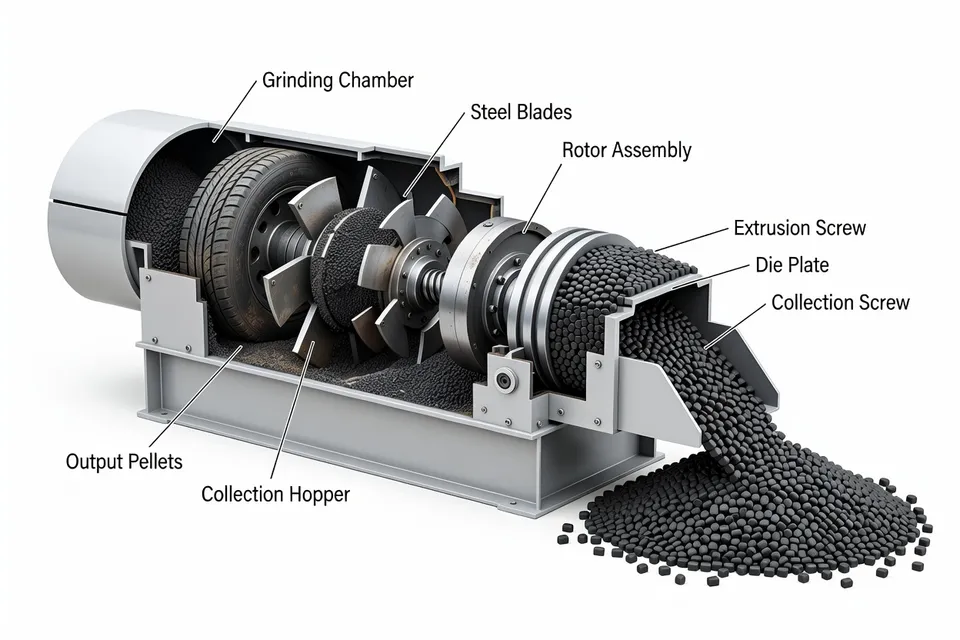
分離室
該製程用現場產生的臭氧處理整胎。氣體在控制條件下導入,殘餘臭氧送往破壞單元轉回氧氣再排放。報導的操作範圍——乾式處理、常溫、常壓——讓此法與熱解不同,熱解是用熱把輪胎材料轉成油、氣和碳渣。
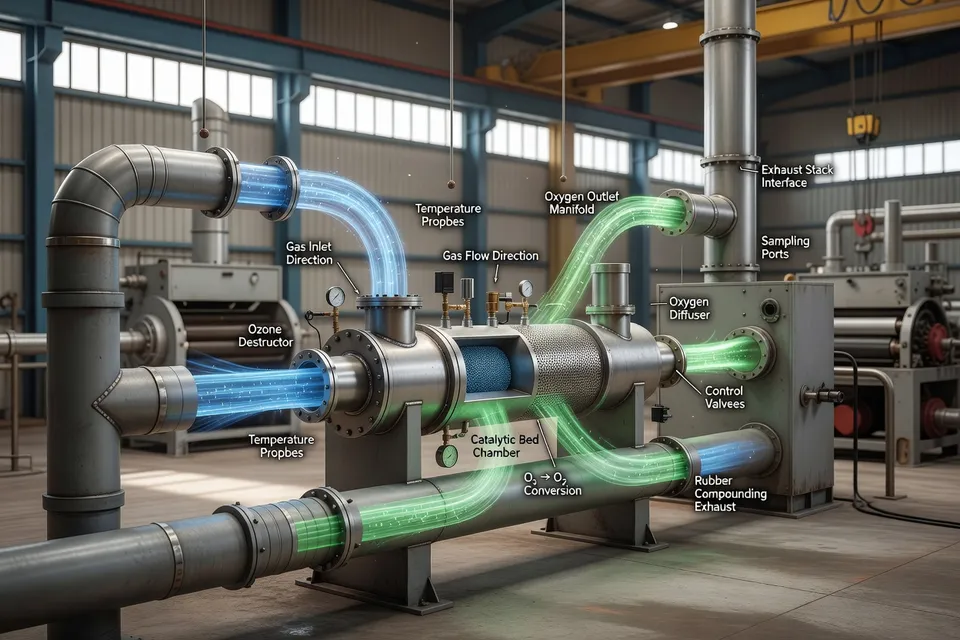
區別不只是永續標籤。熱解可產生可售中間產品,但不會保留原始橡膠網絡供直接脫硫。臭氧分離旨在保存橡膠,之後再以化學或機械步驟恢復可加工性。實際流程是:削弱界面、移除強化材,然後對橡膠部分脫硫。
這個順序可減輕碎裂機和磨機的負荷,也可降低橡膠碎片或屑的污染。但目前資料只支持目標和原型輸出,尚未有千瓦時、刀具磨損、粉塵、停留時間或操作成本的實測降低。這些才是加工商在更換傳統前端前需要的數字。
40% 結果
報導的最大回收率是分離階段移除的乘用胎總質量比例,不是純度規格,也不是合格脫硫膠的產率。區別應保持清楚。40% 質量移除數字並未說明該流中有多少可用橡膠、剩餘多少鋼材或紡織,或該部分是否符合買方的灰分、金屬、纖維、黏度或拉伸要求。
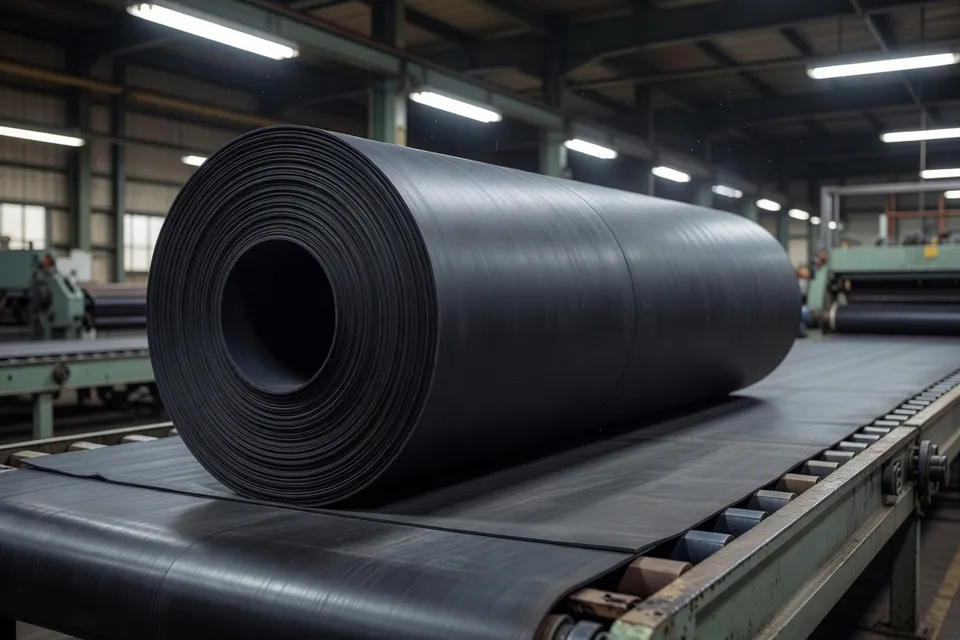
報導的實驗室片材顯示回收材料可進入橡膠製品,但未建立與對照膠、商用磨碎輪胎膠或原生聚合物的性能比較。未報導分離能量、橡膠純度、脫硫產率或片材性能的共同基準。在沒有基準的情況下,該百分比是有效的原型標記,但不是製程比較。
機制仍足以證明下一步實驗合理。臭氧能攻擊不飽和橡膠化學,改變橡膠基質與嵌入強化材之間的界面。製程工程師的問題是,處理是否能精準控制,只削弱這些界面而不過度氧化之後需配混的橡膠。若過度處理,容易分離可能換來分子量降低、硫化行為改變或疲勞性能下降。
下游瓶頸
當與已出現的規模化輪胎回收設備問題相比時,較乾淨進料的需求更清楚。Pyrum Innovations 報告,其新研磨和造粒廠經修改後達到每小時 1250 公斤,原本計畫 1650 公斤。公司指出從緩衝料斗輸送物料到下游階段是瓶頸,並表示第三班僅能恢復部分損失產能。
Pyrum 2026 年上半年營收年增 37.6% 至 174 萬歐元,原本 127 萬歐元,但因延遲爬坡仍低於預期。後續營運資訊顯示修改後產線為每小時 1250–1300 公斤,偶爾達 1350 公斤,之前為 750 公斤,合約產能 1600 公斤。靜態加料系統仍是限制,尤其是流動特性不同的回收碳黑等級。
這些數字涉及熱解衍生產品線,而非 3R Technology 的臭氧系統,因此不是臭氧的基準。它們顯示規模化論點常在何處破局:不在標題化學,而在物料流、加料、停留時間和設備對變化進料的回應。一個產生較乾淨橡膠但產生不穩定碎片、纖維或輸送行為的分離製程,可能只是把瓶頸移到下游。
試驗門檻
3R Technology 下一步是試驗線。該線旨在驗證連續操作、建立製程參數、完成質量平衡,並測試分離性能和橡膠純度的重複性。這些是正確的門檻。試驗應報告輪胎結構、進料速率、臭氧濃度與暴露時間、每胎或每噸能量、橡膠回收率、強化材移除率,以及處理後橡膠的狀況。
它也應與現有先碎裂路線進行明確比較。品管需要的不只是分離鋼絲照片,還需要污染數據、脫硫行為、膠料流變、硫化反應、拉伸和疲勞結果,以及紡織部分的去向說明。連續操作必須顯示腔室能否處理不同輪胎尺寸、胎面設計、濕度水平和強化材布局,而不讓操作員變成控制迴路。
因此合理的判斷是窄化的:基於臭氧的分離值得試驗,因為它改變操作順序,可能保護更高價值的橡膠流,但 40% 原型數字尚未證明商業回收路線。完整質量平衡和可重複純度結果將強化該主張。若連續處理提高橡膠降解、讓強化材污染高於膠料規格,或未能減輕腔室後的機械負擔,則主張將被否證或嚴格限制。
下一個決定應等這些測量。直到試驗顯示穩定分離、量化純度,以及通過明確合格門檻的脫硫橡膠,臭氧才是一個有前景的前端製程,而非已確定的碎裂替代方案。
編輯洞察
- 在把臭氧處理與先破碎流程比較前,試驗必須量測哪些數據?
- 要求完整的質量平衡數據,而非只看分離照片。記錄輪胎結構、進料速率、臭氧濃度、暴露時間、每噸能耗、橡膠回收率、鋼絲與紡織物去除率,以及各輸出物流的狀況,再用相同輪胎混合料跑過既有前段設備。常見錯誤是拿臭氧路線的最大質量去除率去對照傳統線的合格橡膠產率,兩者量測基準不同,容易掩蓋污染或橡膠損失。
- 用臭氧鬆脫鋼絲與紡織物補強時,橡膠降解到什麼程度才算可接受?
- 不能只因分離容易就核准處理。必須透過黏度、硫化行為、拉伸與疲勞性能間接量測分子量變化,並與未處理回收料及目標脫硫配方做比較。臭氧應只削弱界面而不消耗橡膠的配方價值;過度處理雖能降低污染,卻可能產生後續無法通過認證的劣質原料。
- 去除高達40%輪胎質量,就能證明回收橡膠具商業價值嗎?
- 不行。40%僅為原型分離結果,不能直接當作橡膠產率或純度。必須對照買方規格,驗證殘留金屬與纖維、灰分、黏度、硫化反應、拉伸與疲勞性能。大量去除的成分仍可能含過多補強材,或包含無法達到脫硫目標的橡膠;沒有定義對照配方,百分比無法支持替換決策。
- 臭氧去除補強材後,工程師應檢查哪種下游失效模式?
- 在宣稱前端節省前,必須把分離後的物料實際送進輸送、計量、脫硫與混煉設備。檢查不同輪胎尺寸與補強佈局下的碎片幾何、纖維夾帶、流動穩定性、停留時間與給料器反應。即使橡膠分離較乾淨,仍可能造成料斗架橋、輸送點堵塞,或把瓶頸從切割移到計量;若操作員仍需手動修正物流,前端設備就未真正減輕廠內負擔。
- 臭氧濃度、暴露時間與殘氣控制的操作窗口由誰負責?
- 指定單一流程負責人,並將核准窗口納入變更控制紀錄。操作員可監測氣體濃度、腔室條件、處理時間與破壞單元狀態,但不應憑外觀自行調整暴露時間。濕度、輪胎結構與補強佈局都會改變反應,而薄弱的殘臭氧控制迴路只會帶來安全問題而非回收優勢。必須先定義感測器、警報、驗證運行與釋放限制,自動化才具可信度。
來源與參考
- 1.European Rubber Journal. (2026, May 1). Rethinking tire recycling: Effective separation before shredding. European Rubber Journal.
- 2.Fraunhofer-Gesellschaft. Circular plastic economy for elastomers. Fraunhofer-Gesellschaft.
- 3.Fraunhofer CCPE. Circular plastic economy for elastomers. Fraunhofer CCPE.
- 4.Rubber World. Pyrolysis as a complementary technology in the circular tire economy. Rubber World.
- 5.Sonia Megert Marshall. Challenges and success factors of advanced tyre recycling. OST – Eastern Switzerland.
- 6.Michelin Singapore. Car tyre recycling. Michelin Singapore.
- 7.Weibold. Pyrum revenue rises 37 percent in H1 2026 as RCB pelletizing bottleneck weighs on outlook. Weibold.
- 8.Vinachem. Green solvent and bacteria combined to recycle end-of-life tires. Vinachem.