

ビスウレア系核剤がPA6の結晶化挙動を変え、ケタール化桐油可塑剤が軟質PVC配合に含められる成分を変えた。どちらの結果もバイオ由来ラベルを付けるだけでなく、現場の課題を狙った点で有用だ。一方は冷却時の形態を制御し、もう一方は軟質相の分子構造を変える。
限界も明らかだ。PA6研究は結晶化、相バランス、ヘイズ、透明度を測定したが、工業的な射出成形サイクルの短縮は確認していない。PVC研究は新添加剤とDOPの1:1ブレンドで高い伸び率を報告したが、配合は従来のフタル酸エステルに一部依存したままだ。どちらの結果も全グレード、全金型、全使用環境への包括的な適格性はまだ得られていない。
PA6冷却工程
PA6研究では、trans-1,4-二置換シクロヘキサン骨格を持つ6種類のビスウレア化合物を調べた。側鎖を変えて分子構造が自己集合と核形成にどう影響するかを確認した。溶融状態ではビスウレア基が水素結合した集合体を形成し、ポリマー冷却時に不均一核生成サイトとして働く。
これは単に全体の結晶化度を上げるより具体的な介入だ。250℃でコンパウンドした後、示差走査熱量測定で純PA6の結晶化ピーク温度が186.5℃から添加剤存在下で191℃超へ上昇した。核形成効果は0.02 wt.%という低濃度でも現れた。
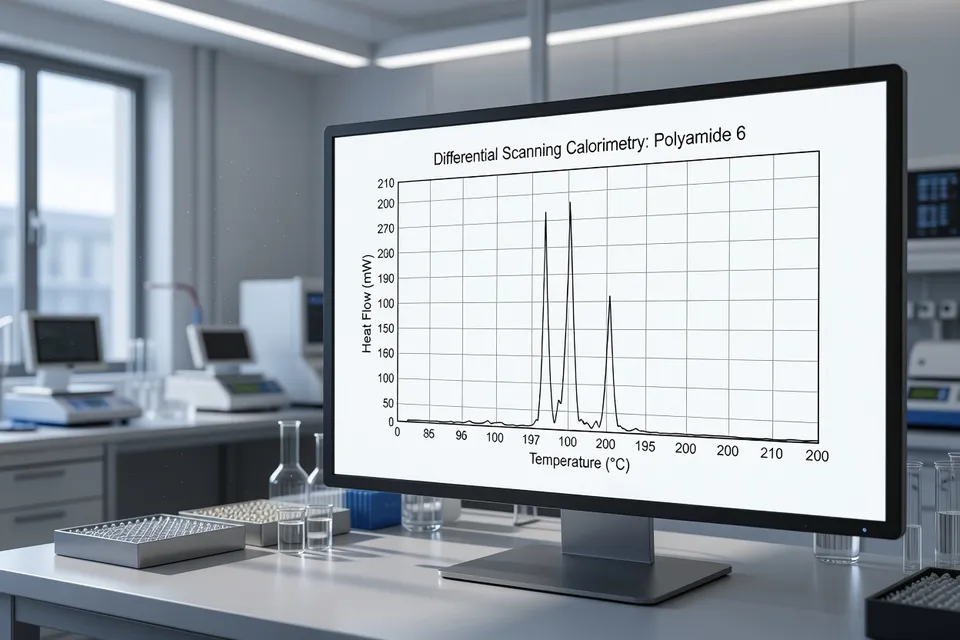
速度変化も測定できた。等温結晶化温度206℃で、代表化合物2bは純PA6の結晶化半減期を21.3分から0.02 wt.%で10.8分、1.0 wt.%で5.3分に短縮した。これによりコンパウンドメーカーは、添加剤が冷却中に形態をより速く形成させる可能性があるという現実的な加工仮説を得られる。
ただしサイクルタイム短縮の主張にはまだ至らない。研究は工業用射出成形サイクルの短縮を確認していないため、加工者は実験室の半減期をそのまま機械設定に置き換えられない。金型温度、肉厚、 moisture、滞留時間、PA6グレードを個別に確認する必要がある。
最も強い結果は相選択に関するものだ。純PA6射出成形品は総結晶化度30.2%、α/γ相比57/43を示した。化合物2bを1.0 wt.%添加すると総結晶化度は31.0%とほぼ変わらず、相比が90/10へ移行した。添加剤は総結晶量をほとんど増やさずに形成される結晶の種類を変えた。
| PA6条件 | 結晶化ピーク温度 | 総結晶化度 | α/γ相比 |
|---|---|---|---|
| 純PA6 | 186.5℃ | 30.2% | 57/43 |
| PA6 + 化合物2b 1.0 wt.% | 191℃超 | 31.0% | 90/10 |
光学データは形態変化を実用的に示す。ASTM D1003で1.1 mm厚試験片を測定すると、純PA6はヘイズ98.2%、透明度68.4%だった。添加剤0.8〜1.5 wt.%でヘイズが約19–20%へ低下し、透明度は97%を超えた。微細な結晶と相バランスの変化が光散乱を低減した。
改善は大きいが、結晶化に必要な最低量より高い添加量で得られる。添加剤を評価する加工者は、低用量の結晶化確認と高用量の光学確認という2つの別ゲートを通過する必要がある。機械特性、長期安定性、市販PA6グレードでの挙動はまだ適格性確認作業で、確定した利点ではない。
軟質PVC配合
PVC結果は別の不具合モードを扱う。可塑剤なしでの硬さと、従来フタル酸エステルに大きく依存した場合の移行や規制圧力だ。KTBL(ケタール化桐油ブチルレブリン酸)は天然桐油成分メチルエレオステアレートから誘導され、ブチルレブリン酸と反応させた。
構造はケトン、エステル基、長鎖脂肪族鎖を組み合わせる。意図する機構は単純だ。極性部分がPVCマトリックスと相互作用し、非極性部分が自由体積を増やして鎖の動きを許す。分岐または多鎖構造は保持性を高め、移行を抑える狙いもある。
報告された配合はDOPの完全置換ではない。KTBLは補助可塑剤として従来DOPと直接ブレンドした。この違いは生産現場で重要だ。提案ルートはフタル酸エステル使用量を減らせるが、新コンパウンドプラットフォームを必要とせず、フタル酸エステルフリー製品を実証したわけではない。
| PVC可塑剤系 | 破断伸び |
|---|---|
| 純PVC | 約40% |
| 100% DOP | 377.47% |
| 1:1 KTBL:DOP | 410.92% |
可塑剤システムによるPVCの破断伸び
| 可塑剤システム | 破断伸び (%) |
|---|---|
| 純粋PVC | 40 % |
| 100% DOP | 377.47 % |
| 1:1 KTBL:DOP | 410.92 % |
1:1ブレンドは破断伸び410.92%に達し、純DOPの377.47%を上回った。この結果はKTBLがDOP使用量を減らしながら柔軟性に寄与できることを裏付ける。ただし、それ自体で抽出抵抗性、移行性能、老化挙動、臭気、電気特性、完成品での適合性を証明したものではない。
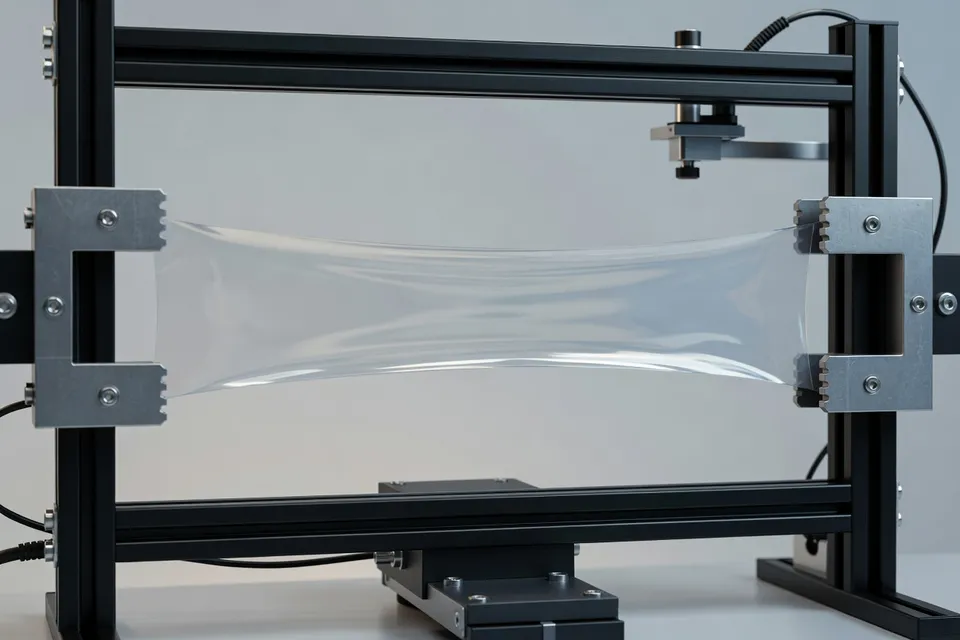
主張される加工利点は、KTBLが既存DOPと現在の押出または成形設備でブレンド可能という点だ。魅力的に見えるが、設備適合性は最初のゲートに過ぎない。コンバーターはフィーダー精度、溶融トルク、融合挙動、プレートアウト、揮発性、熱・環境老化後の保持伸びを検証する必要がある。
色制御の比較
材料機構と生産証明の違いは天然色材の研究でも同じだ。市販スピルリナ、クルクミン、ビートルート、クロロフィリン色素をPLAとPBSマスターバッチに二軸押出でコンパウンドし、2、4、6 wt.%に希釈して射出成形した。
加工窓はマトリックス制約を露呈した。PBSは145℃、PLAは190℃で押出し、65 rpm、2 kg/hで運転した。スピルリナはPLA加工中に特徴的な青色を失い、青色PLAマスターバッチは得られなかったが、PBSでは十分安定してコンパウンドできた。色素はポリマーの溶融温度から切り離して評価できない。
大部分の配合は基材ポリマーに近い機械性能を維持した。PLAは弾性率約1710 MPa、引張強さ65.6 MPaから始まり、PBSは弾性率約392 MPa、引張強さ34.5 MPaで、着色配合もほぼ同等だった。光安定性がより厳しいゲートだった。キセノンランプ50時間照射後、大半の配合でΔE* = 2を超える視認可能な色差が生じた。PLA中2 wt.%の緑色クロロフィリンが主な例外だった。
この結果は両添加剤群に有用な警告を与える。押出機を一度通った成功は適格性ではない。PA6核剤では不足する証拠は機械サイクルタイムと老化後の部品性能だ。KTBLでは移行と長期保持性だ。天然色素では、色がコンパウンドを耐えた後の耐光性だ。
次の試験はしたがって狭くすべきだ。PA6開発者は化合物2bを計装射出成形サイクル試験にかけ、グレード、金型温度、肉厚、脱型基準を定めて実施する必要がある。PVCコンパウンドメーカーは1:1 KTBL:DOP系をDOP単独と比較し、移行、老化、用途別適合性試験を行う必要がある。それらのゲートが閉じるまで、PA6添加剤は強い形態制御結果であり、KTBLは有望な部分DOP置換材であって、完成した生産判断ではない。
編集部の見解
- PA6核剤の結晶化半減期短縮を、射出成形のサイクル短縮にすぐ使えるか?
- 使えない。サイクル変更前に計測成形試験を必ず実施する。PA6グレード、水分状態、金型温度、肉厚、滞留時間、脱型基準を固定して実際の冷却時間とサイクルタイムを測る。実験室の等温半減期は部品全体の熱移動や脱型剛性到達時間を反映しないため、厚肉品や管理の悪い金型ではDSC値が良くてもサイクル短縮につながらない。
- 光学透明性を狙う場合、まずどのPA6添加量を試すべきか?
- 低添加量から結晶化を確認せよ。ただし光学結果を保証しない。結晶化応答は0.02wt.%で出たが、ヘイズ低減は0.8–1.5wt.%付近で顕著だった。結晶化温度、半減期、ヘイズ、透明度それぞれに合格基準を設け、機械物性と耐久性も確認する。最低有効量で承認して後で光学仕様を満たさないケースが典型的だ。
- KTBL:DOPを1:1で配合すれば、フタル酸フリーの軟質PVCと言えるか?
- 言えない。DOP比率は下がるが依然としてフタル酸系に依存し、破断伸びだけで製品適合は判断できない。移行性、抽出性、揮発性、臭気、経時変化、電気特性、用途別規制適合をすべて確認してから配合表記を変更する。装置で混練できるからといって長期保持や移行要件を満たすとは限らない。
- 既存PVCラインでKTBLを採用する前に確認すべき点は?
- 供給精度、溶融トルク、融着挙動、プレートアウト、揮発性、熱・環境老化後の伸び保持率を測定する。ライン条件と比較コンパウンドを固定し、KTBL:DOPブレンドをDOP単独と直接比較する。装置が扱えても供給安定性や表面清浄度、長期保持性が保証されるわけではない。
- 天然顔料がコンパウンド工程を通過しても製品承認で落ちる理由は?
- コンパウンド・成形後に光暴露試験を実施する。押出機出口での目視だけでは不十分だ。ポリマー溶融温度で顔料が変質する場合があり、工程通過後もキセノン暴露で色ずれが生じ得る。マトリックス、加工温度、顔料量、許容ΔE*を事前に定義しておかないと、他ポリマーへの転用で失敗する。
出典・参考文献
- 1.Plastics Engineering. (2026, November 17). Supramolecular additives reshape PA6 crystallization. Plastics Engineering.
- 2.Plastics Engineering. (2026, November 17). Tung oil plasticizers offer a bio-based alternative for flexible PVC. Plastics Engineering.
- 3.Plastics Engineering. Can natural pigments survive PLA and PBS extrusion? Plastics Engineering.
- 4.Plastics Engineering. Materials. Plastics Engineering.
- 5.Plastics Engineering. Polyolefins. Plastics Engineering.
- 6.Plastics Engineering. (2026, November 17). Conductive polymers open new possibilities for thermal management. Plastics Engineering.
- 7.Plastics Engineering. (2026, November 17). Structural color without dyes: Rethinking film aesthetics. Plastics Engineering.
- 8.Plastics Engineering. FGF 3D printing: The balance for soft TPE applications. Plastics Engineering.