
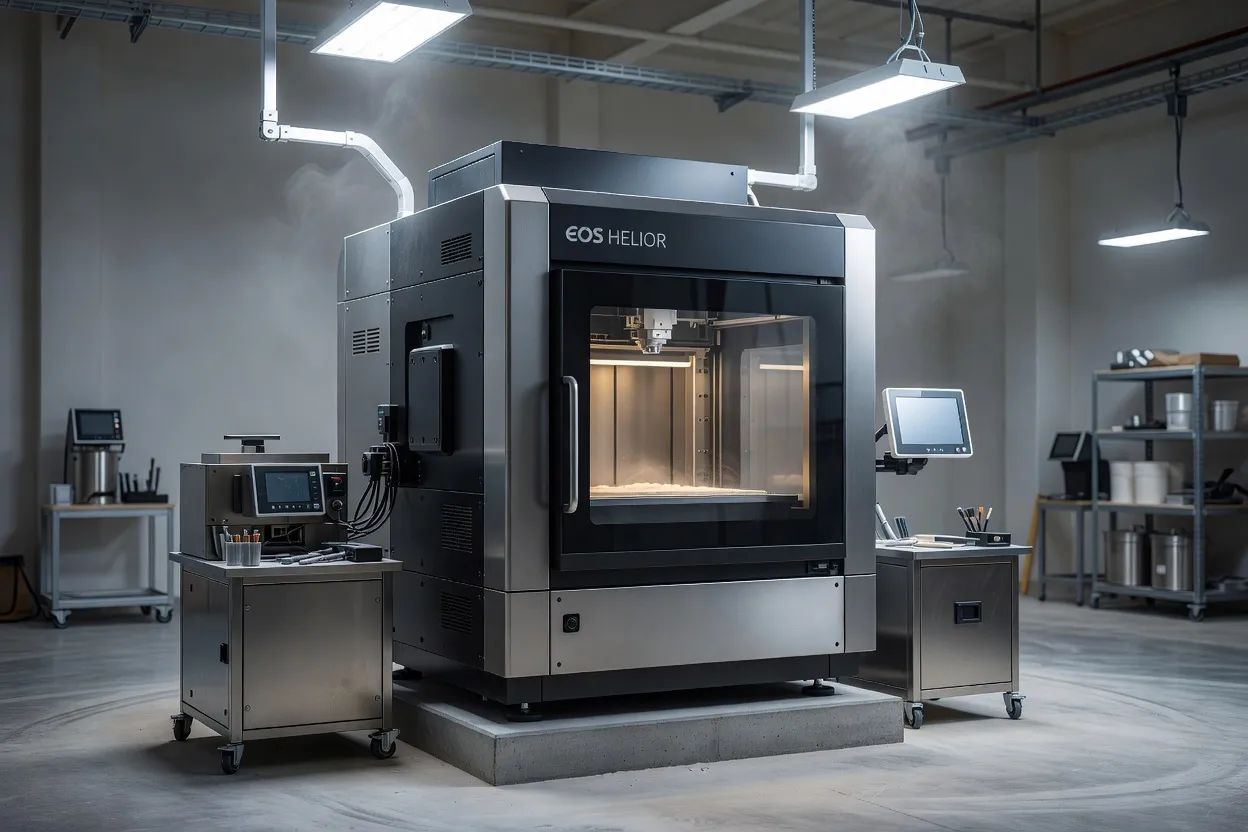
FKM Additive Manufacturing probó la plataforma de polímeros HELIOR de EOS aún sin comercializar en un dispensador de polvo interno con compuerta desviadora y registró un aumento del 67% en productividad. La comparación se midió con la máquina anterior como referencia y redujo el tiempo de construcción por componente de 3 horas 10 minutos a 1 hora 54 minutos. Se trata de un ensayo de producción con una pieza definida y comparación de tiempos, no una prueba de que todos los trabajos en polímeros obtendrán la misma ganancia.
El resultado importa porque el componente se usa en el propio sistema automatizado de manipulación de polvo de FKM. La empresa necesita el dispensador a medida que aumentan los volúmenes de material, por lo que el ensayo abordó una restricción real de producción y no una geometría de demostración solo para feria. La compañía también reportó mayor precisión dimensional y repetibilidad, pero el caso publicado no aporta tolerancias, número de muestras, equipo de inspección ni comparación de tasa de rechazos. Un ingeniero de proceso puede aceptar la dirección del resultado; control de calidad aún necesita el gráfico de control.
El ensayo del dispensador de polvo
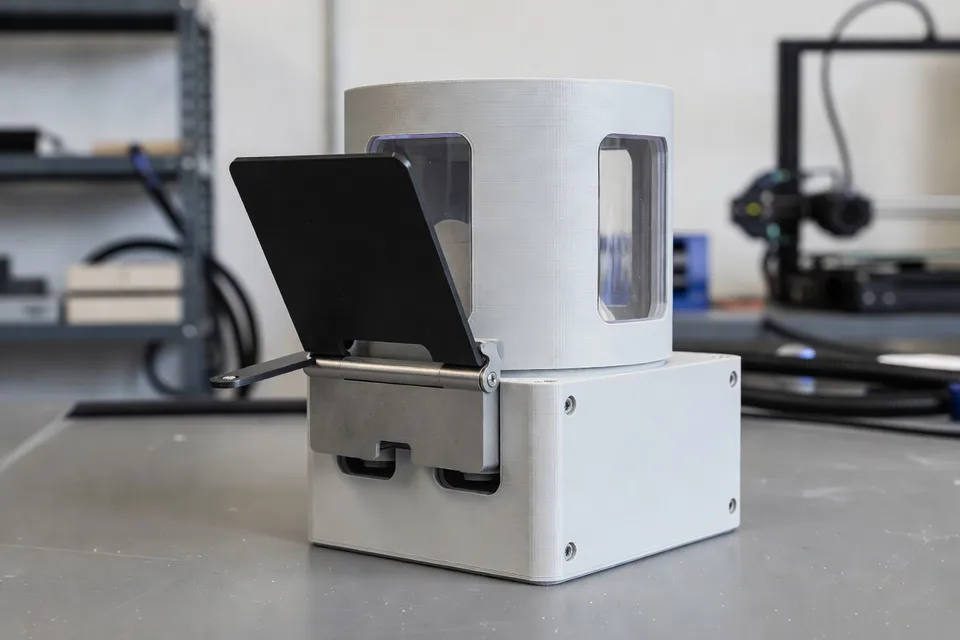
FKM ejecutó la nueva plataforma antes del lanzamiento comercial de EOS HELIOR. El objeto probado fue un dispensador de polvo con compuerta desviadora, desarrollado por FKM y utilizado en su entorno de producción. La máquina anterior sirvió de punto de comparación. FKM reportó un tiempo de construcción por pieza de 3:10 h en la máquina previa y 1:54 h en HELIOR.
Los dos tiempos constituyen la evidencia más clara del caso. El ciclo más corto respalda la ganancia de productividad reportada, mientras que la identidad del componente mantiene la comparación ligada a una aplicación concreta. El informe no indica si se mantuvieron constantes la densidad de empaquetado, el tamaño del lote, la proporción de refresco de polvo, el grado de material, la intervención del operador, el tiempo de enfriamiento o las condiciones de posprocesado. Esas omisiones limitan la transferibilidad.
| Condición de la máquina | Tiempo de construcción por componente |
|---|---|
| Máquina anterior | 3:10 h |
| Ensayo EOS HELIOR | 1:54 h |
Comparación del tiempo de construcción del dispensador de polvo, 2026
| Máquina | Tiempo de construcción (min) |
|---|---|
| Máquina anterior | 190 min |
| Prueba EOS HELIOR | 114 min |
El ensayo redujo el tiempo de construcción declarado en 1 hora 16 minutos. Por tanto, la cifra del 67% de productividad de FKM debe leerse como un resultado de aplicación frente a la máquina anterior, no como una calificación universal de la máquina. La misma pieza se fabricó más rápido; el caso público no muestra un balance completo de línea desde la carga de polvo hasta la inspección y liberación.
Los cambios en la máquina
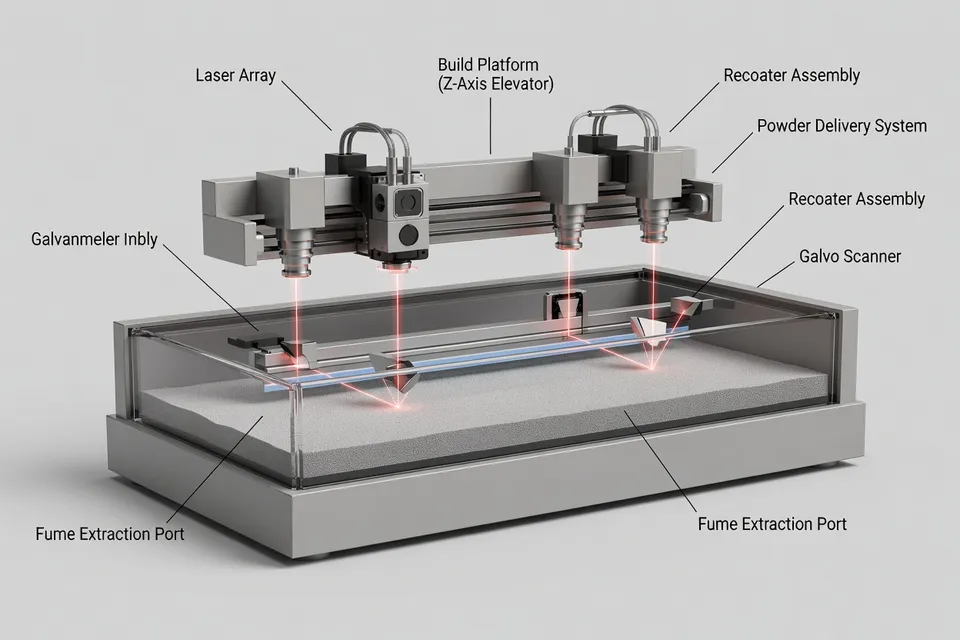
EOS presentó HELIOR en Formnext el 17 de noviembre de 2026 como plataforma de sinterizado láser selectivo de polímeros de gran formato. El sistema utiliza tres láseres de 70 vatios, equilibrado dinámico de carga y un volumen de construcción de 700 × 380 × 580 mm. EOS también especifica una salida de 154 litros al 10% de densidad de empaquetado en un ciclo de construcción de 24 horas y afirma hasta un 80% más de rendimiento bajo esa condición declarada.
Una afirmación de máquina aparte no debe mezclarse con el resultado medido de FKM en la pieza. FKM reportó un 67% más de productividad en la aplicación del dispensador de polvo. La cifra del 80% de EOS describe el potencial de rendimiento declarado de la plataforma a una densidad de empaquetado definida y un ciclo de 24 horas. Utilizan unidades de evidencia diferentes y deben mantenerse separadas en una revisión de producción.
El otro cambio de hardware es el recoater de rodillo ajustable. EOS indica que el rodillo puede ajustarse de forma independiente y funciona con parámetros de exposición adaptados a la geometría para producir una torta de polvo menos densa. La empresa vincula ese diseño con hasta un 80% menos de esfuerzo de posprocesado. El caso de FKM reporta mejor precisión dimensional, pero no identifica el método de medición ni muestra si el ajuste del recoater, la receta de exposición y la condición del polvo provocaron la mejora.
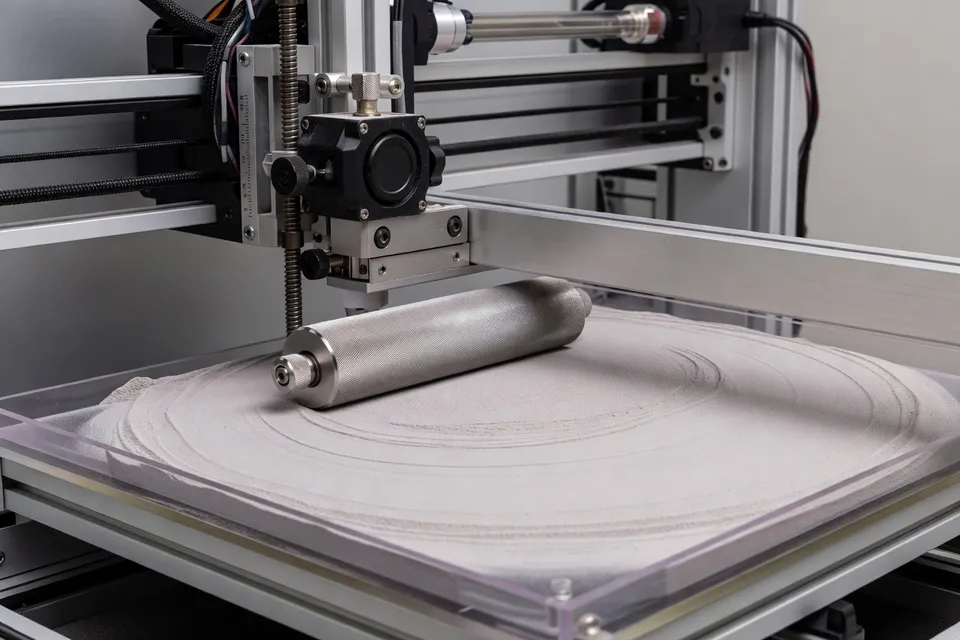
Ese es el punto en que un ensayo en planta necesita disciplina. Un ciclo más rápido solo resulta útil si la compuerta desviadora sigue ajustándose al conjunto de manipulación de polvo. Si la precisión dimensional mejoró, el siguiente registro debería mostrar las dimensiones críticas, el esquema de datum, el instrumento de inspección y los límites de liberación. Sin esos registros, “mejorado” sigue siendo un resultado que vale la pena probar, no una conclusión de calidad cerrada.
El límite de producción
EOS indica que HELIOR fue validado por cinco clientes piloto: FKM Additive Manufacturing, Prototal Group, Materialise, Shapeways y Formrise. La plataforma se lanza con parámetros de proceso validados para los materiales PA 2200 y PA 2220 HighReuse. EOS también describe alimentación cerrada de polvo, opciones de desempaquetado automatizado, una semana completa de trabajos de construcción y más de 1.000 litros de producción antes de operaciones de mantenimiento.
Esas especificaciones definen la célula de producción prevista, pero no cierran la cualificación particular de FKM. El resultado del dispensador de polvo nombra la pieza y compara el tiempo de construcción, mientras que el caso público no identifica el grado de polímero utilizado para ese componente. Tampoco reporta el número de construcciones, el número de piezas inspeccionadas ni el número rechazado. Un procesador que decida trasladar un trabajo no debe sustituir la validación de proceso PA de la máquina por la cualificación de un componente no relacionado.
El ajuste reportado por FKM con una operación de un solo turno es significativo desde el punto de vista operativo. Completar un trabajo de construcción completo cada día puede simplificar la programación si el ciclo más corto sobrevive a la carga rutinaria, el enfriamiento, el desempaquetado, la inspección y el mantenimiento. El resultado publicado mide el tiempo de construcción por componente, no el tiempo transcurrido total desde la liberación del trabajo hasta el stock aceptado. Esa distinción pertenece a la lista de verificación del ensayo.
Lo que el control de calidad aún necesita
El resultado de productividad es lo suficientemente sólido como para justificar una repetición controlada, especialmente porque los tiempos de construcción de referencia y nuevo se nombran para la misma aplicación del dispensador de polvo. No es lo suficientemente sólido como para aprobar una suposición general de productividad para toda la máquina. Antes de liberar la pieza o transferir otra geometría, FKM o una segunda planta necesitarían medir:
- Precisión dimensional frente a las tolerancias del dibujo, con el método de inspección y el tamaño de muestra registrados.
- Repetibilidad en varias construcciones en lugar de solo la primera experiencia de producción.
- Piezas aceptadas por construcción y cualquier rechazo de control de calidad.
- Condición del polvo, proporción de refresco, densidad de empaquetado y grado de material.
- Tiempo total del trabajo, incluido preparación, enfriamiento, desempaquetado, posprocesado e inspección.
- Interrupciones de mantenimiento y horas de operador durante la misma comparación.
La siguiente evidencia debería ser un lote de ensayo con esos controles adjuntos. Hasta entonces, el hallazgo defendible es más estrecho: FKM redujo el tiempo de construcción reportado del dispensador de polvo de 3:10 h a 1:54 h en la plataforma HELIOR previa al lanzamiento y reportó un 67% más de productividad, junto con mejor precisión dimensional y repetibilidad. La máquina puede transferirse bien, pero el resultado público aún no ha mostrado si la mejora de calidad se mantiene en varios lotes o si la ganancia de productividad permanece después del ciclo completo de liberación de control de calidad.
Análisis editorial
- ¿Sirve la mejora del 67 % para planificar la capacidad de toda la máquina?
- No. Usa esa cifra solo para el dosificador de polvo probado frente a su línea base, hasta que se repita el ensayo con otras geometrías y materiales. El tiempo de construcción bajó de 3 h 10 min a 1 h 54 min, pero no confirma que la densidad de empaquetado, el estado del polvo, el enfriamiento, la intervención del operario ni el posprocesado se mantuvieran iguales. Un plan basado solo en el tiempo de construcción puede exagerar la salida real si el desempaquetado, la inspección o la liberación se convierten en el nuevo cuello de botella.
- ¿Qué debe registrar control de calidad antes de aceptar la mejora dimensional?
- Registra las cotas críticas, el sistema de referencias, las tolerancias, el instrumento de medición, el tamaño de muestra y los límites de aceptación antes de comparar piezas. Repite la medición en varios trabajos, no solo en uno exitoso, y vincula cada resultado al estado del polvo y a la receta de exposición. “Mayor precisión” no basta para liberar sin comparar la tasa de rechazos; el error habitual es aceptar una pieza que parece más ajustada sin verificar ajuste, alabeo o repetibilidad de medición.
- ¿Qué tiempo debe medir producción para comprobar si la nueva plataforma aumenta la salida diaria?
- Mide el tiempo total desde la liberación del trabajo hasta la pieza aceptada en stock: preparación, carga de polvo, construcción, enfriamiento, desempaquetado, posprocesado, inspección e interrupciones de mantenimiento. Conserva la comparación del tiempo de construcción como métrica aparte. Un ciclo láser más corto no genera más piezas enviables si el enfriamiento o las colas de control de calidad absorben la hora y dieciséis minutos ahorrados.
- ¿Qué hay que fijar antes de trasladar el resultado a otro trabajo con polímero distinto?
- Fija el grado de material, la proporción de polvo fresco, la densidad de empaquetado, la disposición de construcción, la receta de exposición, el ajuste del recoater, el tamaño de lote y la ruta de posprocesado; luego compara varios trabajos con la máquina actual. Documenta también las acciones del operario y las condiciones de enfriamiento. Un parámetro validado para una familia de materiales no califica un componente distinto; la transferencia suele fallar cuando el comportamiento de fusión o del polvo parece similar pero deriva dimensional y acabado superficial cambian con otra disposición.
- ¿Un trabajo completo por día demuestra que la célula soporta un turno único?
- Solo si la carga rutinaria, el enfriamiento, el desempaquetado, la inspección y el mantenimiento caben dentro del turno. Ejecuta el programa con los operarios reales y registra las interrupciones en lugar de extrapolar desde el temporizador de construcción. El ritmo anunciado desaparece cuando un trabajo termina tarde, el manejo de polvo exige intervención manual o las piezas aceptadas esperan al control; la capacidad de programación corresponde a la salida liberada, no a las horas nominales de máquina.
- ¿Qué evidencia mínima se necesita para aprobar la plataforma en producción repetitiva?
- Realiza un lote de ensayo controlado con varios trabajos y conserva el registro completo: identidad del material y estado del polvo, parámetros de construcción, tiempo total del trabajo, piezas por trabajo, resultados de cotas críticas, piezas rechazadas, horas de operario, eventos de mantenimiento y liberación final de control de calidad. Asigna un responsable único de la receta y del control de cambios. El primer trabajo exitoso con el dosificador justifica ese ensayo; no sustituye la evidencia de repetibilidad lote a lote ni demuestra que la productividad anunciada resiste la disciplina de producción.
Fuentes y referencias
- 1.EOS GmbH. (2026, November 18). FKM achieves 67% higher productivity with next-gen EOS platform. EOS GmbH.
- 2.VoxelMatters. FKM reports 67% productivity gain on unreleased EOS polymer platform. VoxelMatters.
- 3.3D Printing Industry. FKM tests unreleased EOS polymer platform, reports 67% productivity gain on in-house part. 3D Printing Industry.
- 4.3Druck.com. FKM increases productivity in polymer 3D printing by 67 percent with new EOS platform. 3Druck.com.
- 5.Filament Feed. FKM and EOS next-gen polymer platform delivers 67 percent productivity gain. Filament Feed.
- 6.Nozzle4. FKM and EOS polymer platform achieves 67 percent productivity gain. Nozzle4.
- 7.EOS GmbH. New EOS HELIOR. EOS GmbH.
- 8.3Druck.com. EOS HELIOR SLS system with three lasers and adjustable roller recoater for series production. 3Druck.com.
- 9.Sekiso Journal. 3D printing industry article. Sekiso Journal.