
FKM Additive Manufacturingは、EOSの未発表HELIO R高分子プラットフォームを自社製粉末ディスペンサーのダイバータフラップ付き部品で試験し、67%の生産性向上を報告した。測定比較は前機種をベースラインとし、部品1個あたりの造形時間を3時間10分から1時間54分に短縮した。これは定義された部品と時間比較による生産試行であり、すべての高分子ジョブで同等の利得が得られる証明ではない。
この結果が重要である理由は、部品がFKM自身の自動粉末処理システムで使用されているためだ。材料量が増えるにつれFKMはディスペンサーを必要としており、試行はショーフロア向けのデモ形状ではなく実際の生産制約に対処したものだった。同社は寸法精度と再現性の向上も報告したが、公開事例は公差、サンプル数、検査機器、または不良率比較を示していない。プロセスエンジニアは結果の方向性を認められるが、QAには管理図が必要だ。
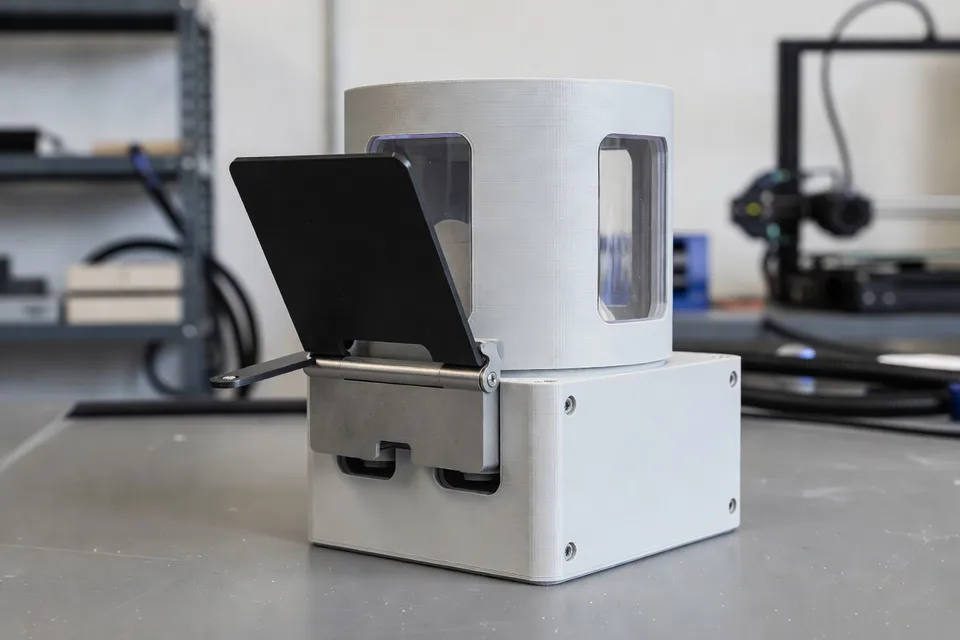
粉末ディスペンサーの試行
FKMはEOS HELIORの商用発売前に新プラットフォームを稼働させた。試験対象はFKMが開発し自社生産環境で使用するダイバータフラップ付き粉末ディスペンサーだった。前機種が比較基準となった。FKMは前機種で部品1個あたりの造形時間3:10 h、HELIORで1:54 hを報告した。
この2つの時間が事例の中で最も明確な証拠となる。短いサイクルが報告された生産性向上を裏付け、部品の同一性が比較を1つの用途に結びつける。報告は充填密度、バッチサイズ、粉末リフレッシュ比、材料グレード、オペレーター介入、冷却時間、後処理条件が一定だったかどうかを述べていない。これらの欠落が汎用性を制限する。
| 装置条件 | 部品1個あたりの造形時間 |
|---|---|
| 前機種 | 3:10 h |
| EOS HELIOR試行 | 1:54 h |
粉末ディスペンサー ビルド時間比較, 2026
| 機械 | ビルド時間 (min) |
|---|---|
| 従来の機械 | 190 min |
| EOS HELIOR trial | 114 min |
試行により記載された造形時間は1時間16分短縮された。FKMの67%生産性数値は、プラットフォーム全体の評価ではなく前機種に対する用途別結果として読むべきだ。同一部品が速くなったが、公開事例は粉末投入から検査・リリースまでの完全なライン平衡を示していない。
装置の変更点
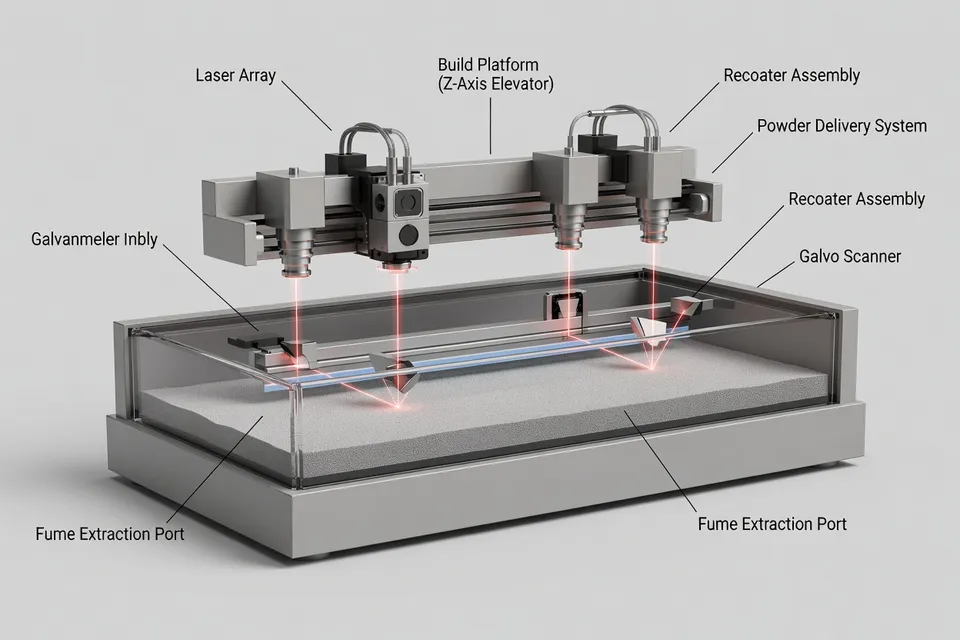
EOSは2026年11月17日にFormnextでHELIO Rを、大型高分子選択的レーザー焼結プラットフォームとして発表した。システムは3基の70ワットレーザー、動的負荷分散、700 × 380 × 580 mmの造形容積を採用。EOSはまた、24時間造形サイクルで充填密度10%時の154リットル出力と、規定条件で最大80%高いスループットを主張している。
別個の装置主張をFKMの測定部品結果と混同してはならない。FKMは粉末ディスペンサ用途で67%高い生産性を報告した。EOSの80%数値は規定充填密度と24時間サイクルでのプラットフォーム公称スループットポテンシャルを表す。異なる証拠単位を使用しており、生産レビューでは分けて扱うべきだ。
もう一つのハードウェア変更は調整可能なローラーリコーターだ。EOSはローラーを独立調整可能とし、形状認識露光パラメータと組み合わせることで粉末ケーキを低密度化すると述べている。同社はこの設計により後処理工数を最大80%削減できると結びつけている。FKM事例は寸法精度の向上を報告しているが、測定方法を特定しておらず、リコーター設定、露光レシピ、粉末状態が改善を引き起こしたかどうかを示していない。
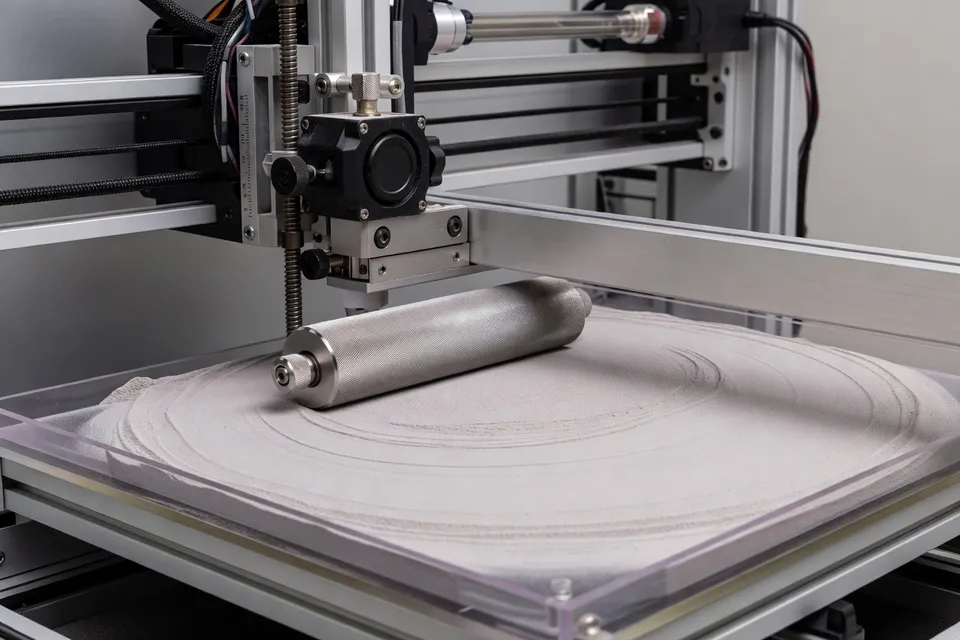
ここがプラント試行に規律が必要となる点だ。サイクルが速くなっても、ダイバータフラップが粉末処理アセンブリに適合しなければ意味がない。寸法精度が向上したなら、次の記録には重要寸法、データム方式、検査機器、リリース限界を示すべきだ。これらの記録がなければ「向上」は試験に値する結果であり、品質結論として確定したものではない。
生産の境界
EOSはHELIO Rが5社のパイロット顧客(FKM Additive Manufacturing、Prototal Group、Materialise、Shapeways、Formrise)で検証されたと述べている。プラットフォームはPA 2200およびPA 2220 HighReuse材料向けの検証済みプロセスパラメータで発売される。EOSはまた、クローズド粉末供給、自動アンパッキングオプション、1週間の造形ジョブ、保守作業までの1,000リットル超の生産も説明している。
これらの仕様は意図された生産セルを定義するが、FKM固有の資格認定を完了させるものではない。粉末ディスペンサーの結果は部品名と造形時間を比較している一方、公開事例はその部品に使用されたポリマーグレードを特定していない。また造形回数、検査部品数、不良品数も報告していない。ジョブを移すかどうかを判断する加工業者は、装置のPAプロセス検証を無関係の部品の資格認定に代用すべきではない。
FKMが報告したシングルシフト運用との適合は運用上重要だ。短いサイクルが日常的なローディング、冷却、アンパッキング、検査、保守で維持されるなら、1日1回のフル造形ジョブ完了はスケジューリングを簡素化できる。公開結果は部品1個あたりの造形時間を測定しており、ジョブリリースから合格在庫までの総経過時間ではない。この区別は試行チェックリストに載せるべきだ。
QAがまだ必要とするもの
生産性結果は、ベースラインと新造形時間が同一粉末ディスペンサ用途で明記されているため、制御された再試験を正当化するのに十分強い。ただし装置全体の生産性仮定を承認するには十分でない。部品をリリースするか別の形状を移す前に、FKMまたは別のプラントは以下を測定する必要がある。
- 検査方法とサンプルサイズを記録した図面公差に対する寸法精度
- 初回生産経験だけでなく複数造形にわたる再現性
- 造形ごとの合格部品数およびQAによる不合格
- 粉末状態、リフレッシュ比、充填密度、材料グレード
- セットアップ、冷却、アンパッキング、後処理、検査を含む総ジョブ時間
- 同一比較期間中の保守中断およびオペレーター時間
次の証拠はこれらの管理を付した試行ロットであるべきだ。それまでは、FKMがプレローンチHELIO Rプラットフォームで粉末ディスペンサーの造形時間を3:10 hから1:54 hに短縮し、67%高い生産性とともに寸法精度と再現性の向上を報告したという、より狭い知見が妥当である。装置はうまく移行するかもしれないが、公開結果はロット間で品質向上が維持されるか、生産性向上が完全なQAリリースサイクル後も残るかをまだ示していない。
編集部の見解
- 報告された67%の生産性向上を、装置全体の能力計画にそのまま使えますか?
- いいえ。67%の数値は、テストした粉末供給装置とそのベースラインとの比較に限って使用してください。他の形状や材料を対象にした追試を行うまでです。ビルド時間が3時間10分から1時間54分に短縮されたという比較は、充填密度、粉末状態、冷却、オペレーターの介入、後処理が同等だったかどうかを示していません。ビルド時間だけを基にした能力計画では、アンパッキング、検査、リリースが新たなボトルネックになった場合に実際の出力を見誤るおそれがあります。
- 報告された寸法改善をQAが受け入れる前に、必ず記録すべき項目は何ですか?
- 重要な寸法、データム方式、公差、測定器、サンプル数、合格基準を比較前に記録してください。1回の成功例ではなく複数回のビルドで測定を繰り返し、各結果を粉末状態と露光レシピに紐づけます。実際の嵌合性、反り、測定再現性が確認できないまま「精度向上」と判断すると、よくある不具合を見逃します。
- 新プラットフォームで1日の生産量が本当に上がったかを確認する場合、生産現場はどの時間を測るべきですか?
- ジョブリリースから合格品が在庫になるまでの全経過時間を測定してください。セットアップ、粉末装填、ビルド、冷却、アンパッキング、後処理、検査、メンテナンス中断を含みます。ビルド時間の短縮だけを別途記録し、冷却やQA待ちが1時間16分の短縮分を吸収していないか確認します。
- 試験結果を別のポリマー成形に転用する前に、固定すべき条件は何ですか?
- 材料グレード、粉末リフレッシュ率、充填密度、レイアウト、露光レシピ、リコーター設定、バッチサイズ、後処理工程を固定し、既存機との複数ビルド比較を行ってください。オペレーター動作と冷却条件も記録します。ある材料群で有効だったパラメータが、別材料では寸法変動や表面状態の変化を招くケースが少なくありません。
- 1日1回のフルビルドで、単一シフト生産が可能だと証明できますか?
- ローディング、冷却、アンパッキング、検査、メンテナンスがすべてシフト内に収まる場合のみ可能です。実際のオペレーターでスケジュールを実行し、ビルドタイマーからの推測ではなく中断を記録してください。ビルドが遅れて終了したり、粉末扱いに手作業が必要になったりすると、想定したリズムは崩れます。
- プラットフォームを繰り返し生産に承認するのに最低限必要な証拠は何ですか?
- 複数回のビルドで管理された試験ロットを実施し、材料ロット・粉末状態・ビルドパラメータ・総ジョブ時間・1ビルドあたりの部品数・重要寸法結果・不良品数・オペレーター時間・メンテナンス履歴・最終QAリリースをすべて記録してください。レシピと変更管理の責任者を1名に定めます。初回の成功例だけでは、ロット間再現性や生産環境での生産性維持は証明できません。
出典・参考文献
- 1.EOS GmbH. (2026, November 18). FKM achieves 67% higher productivity with next-gen EOS platform. EOS GmbH.
- 2.VoxelMatters. FKM reports 67% productivity gain on unreleased EOS polymer platform. VoxelMatters.
- 3.3D Printing Industry. FKM tests unreleased EOS polymer platform, reports 67% productivity gain on in-house part. 3D Printing Industry.
- 4.3Druck.com. FKM increases productivity in polymer 3D printing by 67 percent with new EOS platform. 3Druck.com.
- 5.Filament Feed. FKM and EOS next-gen polymer platform delivers 67 percent productivity gain. Filament Feed.
- 6.Nozzle4. FKM and EOS polymer platform achieves 67 percent productivity gain. Nozzle4.
- 7.EOS GmbH. New EOS HELIOR. EOS GmbH.
- 8.3Druck.com. EOS HELIOR SLS system with three lasers and adjustable roller recoater for series production. 3Druck.com.
- 9.Sekiso Journal. 3D printing industry article. Sekiso Journal.