
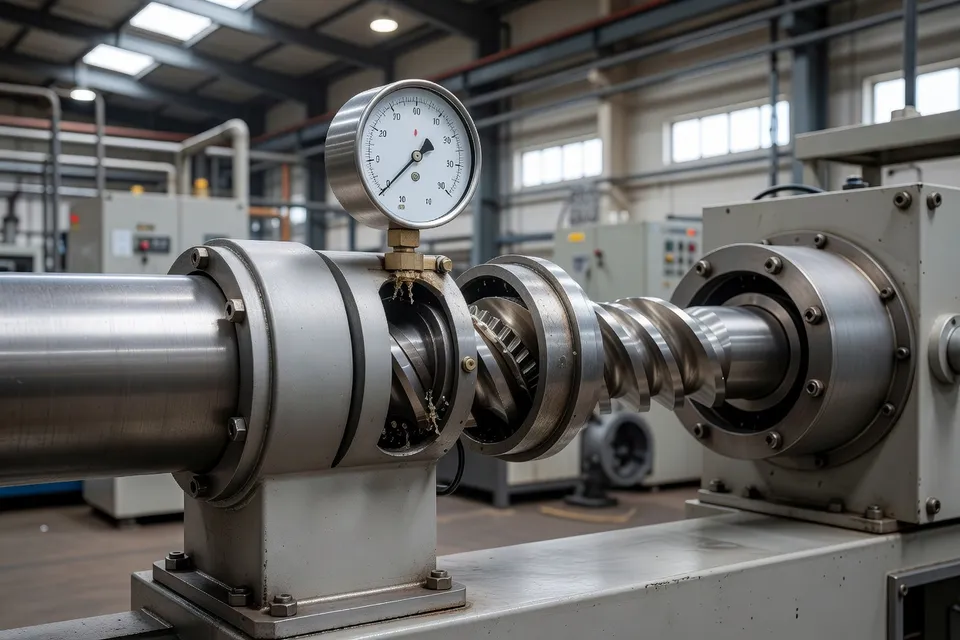
لا تعد الكريات الرغوية والفقاعات في المنتج المبثوق مشكلة في ضبط درجة الحرارة حتى يتم فحص مسار التنفيس ورطوبة المادة والفراغ الفعلي. في خط اللولب المزدوج، تكون المقارنة الأولى المفيدة بسيطة: قياس الفراغ عند التنفيس أثناء مراقبة ضغط الذوبان، ثم فحص الفلتر والمصيدة والأختام وفتحة التنفيس. لا يثبت مقياس المضخة في غرفة المعدات أن التنفيس يحافظ على الفراغ.
يبدأ العيب عادة بغاز لا يجد مكاناً موثوقاً للخروج. قد تبقى الرطوبة والمتطايرات المتبقية والهواء في الذوبان عندما يكون التنفيس مسدوداً أو متسرباً أو مغموراً أو يسحب دون حالة تشغيل مستقرة. والنتيجة مألوفة على أرض المصنع: فقاعات ومسام وكثافة منخفضة وعيوب سطحية وحركة ضغط وأحياناً انخفاض مفاجئ في الإنتاج. يمكن أن يؤدي التنفيس المسدود إلى تجويع النقل لأن الذوبان يرغى بدلاً من التحرك كتيار مدمج.
قراءة التنفيس
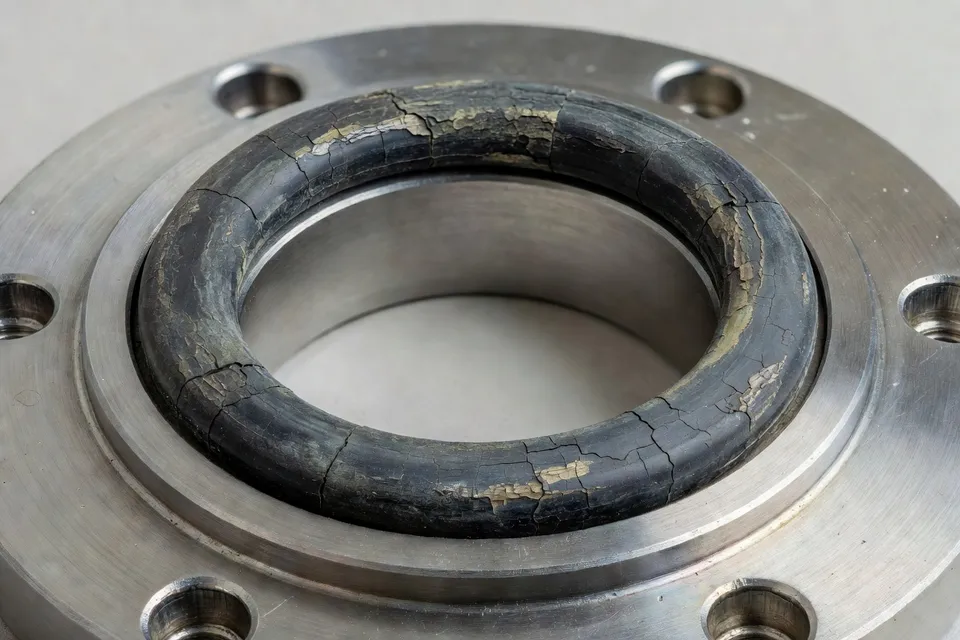
تحدد وانبلاس خطوط الفراغ المسدودة ومشاكل المضخة والحلقات الدائرية التالفة أو حشيات الشفة كأسباب شائعة للإخلاء الضعيف. يمكن أن تشكل المتطايرات المكثفة رواسب زيتية أو صلبة داخل الخط. قد تقلل المضخة البالية أو مستوى الزيت المنخفض من السعة. يمكن أن يجعل التسرب في الختم المضخة تبدو طبيعية بينما يرى البرميل فراغاً ضعيفاً.
يعطي ذلك للمشغل فحصاً فاصلاً. سجل الفراغ عند التنفيس وليس فقط عند المضخة. قارنه بالخط الأساسي المعتمد لنفس الراتنج وتكوين اللولب والإنتاج. إذا بدت القراءة عند جانب المضخة مقبولة لكن قراءة التنفيس ضعيفة، توقف عن تعديل درجات حرارة البرميل وتفقد الخط بين النقطتين. افحص حالة الخرطوم والوصلات والفلاتر ومصائد المكثفات ومدخل التنفيس.
يعد حدث انجراف البوليمر حالة توقف وليس انحراف جودة بسيط. دخول الذوبان أو المسحوق إلى خط الفراغ يمكن أن يلوث الفلتر والمضخة ويقلل من إزالة المتطايرات ويضطرب ضغط الذوبان. الفحوصات العملية هي تراكم المادة عند فتحة التنفيس والفتحة المغمورة وتحميل الفلتر وتصريف المصيدة. إذا كان التنفيس يحمل بوليمر، قلل من خطر التلوث الإضافي وصحح توازن الضغط قبل العودة إلى المعدل الكامل. لا تعوض بزيادة الشفط دون فحص مستوى المادة عند التنفيس.
الرطوبة فحص منفصل
لا يستطيع الفراغ المستقر إنقاذ المادة الخام الرطبة إلى الأبد. تعامل صفحة التجفيف المقدمة لتحضير البثق التجفيف كخطوة تحضير للمادة قبل وصول البوليمر إلى البرميل. ينتمي فحص الرطوبة إلى القادوس أو حلق التغذية وليس فقط إلى شاشة المجفف. يمكن أن يسمح النقل عبر مسار مفتوح أو سيء الإغلاق للمادة المجففة بامتصاص الرطوبة مرة أخرى.
لذلك يجب أن يفصل تسلسل استكشاف الأخطاء بين الآلة والمادة. اختبر محتوى الرطوبة بمحلل. تحقق من نقطة الندى للمجفف وتأكد من أن المادة تلقت المعالجة التجفيفية المؤهلة لذلك البوليمر. ثم افحص مسار النقل للتعرض لهواء المحيط. يُذكر أن PLA وABS يتطلبان تجفيفاً شاملاً لإنتاج الفتيل الدقيق، مع هدف رطوبة مذكور أقل من 0.02% لهذا التطبيق. يجب ألا يُنقل هذا الرقم إلى كل راتنج أو خط بثق. ينهي البوليمر الخطأ أو تاريخ التجفيف المجهول أو تيار إعادة الطحن الرطب المقارنة.
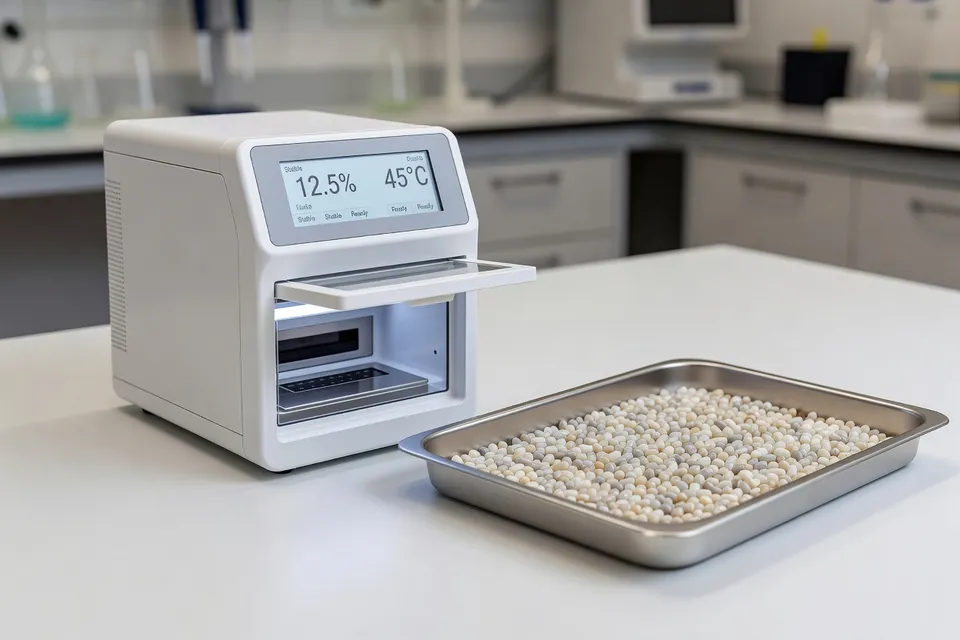
إذا عملت دفعة مادة معروفة الجودة ومؤهلة بشكل نظيف على نفس الخط، يشير الخطأ إلى المادة الخام أو التجفيف أو إعدادات المغذي. إذا بقيت الفقاعات، عد إلى التنفيس وملف درجة الحرارة وحالة اللولب والقالب. غير متغيراً واحداً في كل مرة واحتفظ بعينة كريات بعد كل تغيير.
الضغط يخبرك متى تتوقف
يجب تتبع الفراغ مع ضغط الذوبان. يمكن أن يغير التنفيس المسدود أو الفراغ غير المستقر أو موجة الفراغ الملء الفعال والضغط. يشير التموج المنتظم في الضغط الذي يتبع سرعة اللولب إلى مشكلة مختلفة عن انخفاض ضغط مفاجئ مع فقاعات مرئية أو تشقق. تضع هذه المجموعة الأخيرة المادة الرطبة أو المجفف المشبع أو الإضافات المتطايرة أو موجة فراغ التنفيس في أعلى قائمة الفحص.
استخدم تتبع الضغط للإمساك بالمشكلة قبل فشل عينة المنتج. إذا انخفض الضغط دون الخط الأساسي المحدد بنفس السرعة والإنتاج، تحقق من دفعة المادة ودرجة حرارة الذوبان وحالة الشاشة وتآكل اللولب أو البرميل قبل إعلان مسؤولية الفراغ. إذا أصبح الضغط غير مستقر فقط بعد فتح التنفيس، افحص زحف البوليمر وإشارة فراغ متغيرة. يمكن أن يجعل التنفيس الذي يتناوب بين حالة الغمر والفتح الخط يبدو كأن لديه مشكلة تحكم بينما يكون التقييد ميكانيكياً.
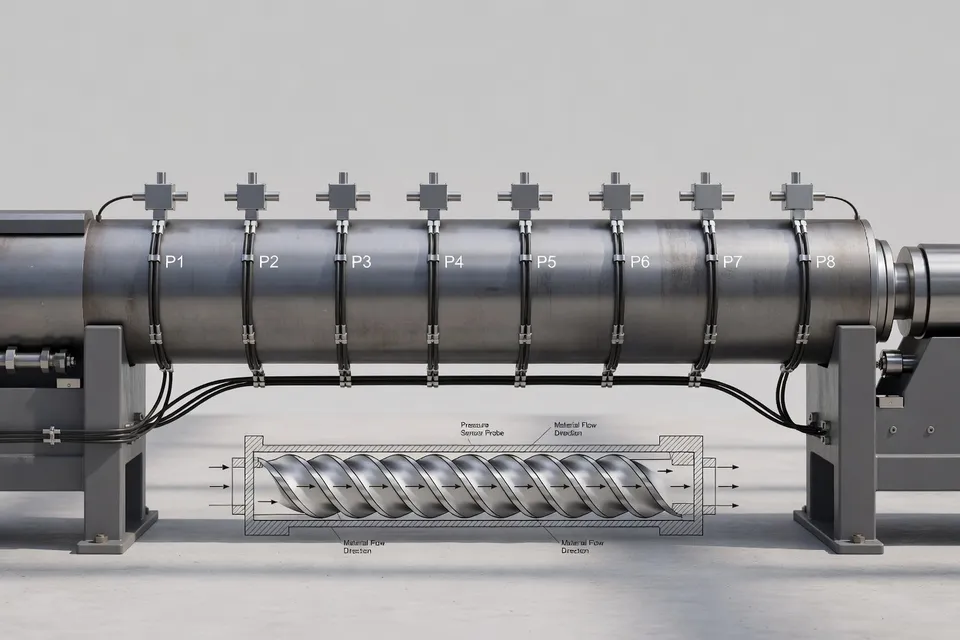
تطالب الإرشادات المقدمة لاستكشاف الأخطاء أيضاً بفحص مكثف التنفيس والمصيدة للتصريف. هذه نقطة توقف عملية. تعني المصيدة الممتلئة أو الفلتر المسدود أو الخط المتسخ أن الفراغ المعروض لم يعد حالة عملية موثوقة. اعزل المادة المصنعة خلال فترة عدم الاستقرار إذا تضمنت مواصفات المنتج الكثافة أو محتوى الفراغات أو الرائحة أو الأداء الميكانيكي.
الفحص في الوردية التالية
قبل بدء التشغيل، افحص فتحة التنفيس والفلتر والمصيدة ووصلات الفراغ وحالة المضخة. مع وجود المادة في الحالة المعتمدة للعملية، قس الفراغ الفعلي عند التنفيس وسجله بجانب ضغط الذوبان. أكد الرطوبة عند حلق التغذية، ثم راقب كلا الإشارتين خلال تشغيل قصير مستقر.
لا تطلق الخط عندما يكون المنتج خالياً من الفقاعات لعينة واحدة بينما لا يزال إشارة الفراغ تنحرف. لا تطبق هدف الرطوبة المذكور على راتنج لم يكتب له. لا ترفع الشفط للسحب عبر تنفيس مغمور. يكون الخط جاهزاً فقط عندما تكون الراتنج المعتمد جافاً والتنفيس واضحاً والفراغ المقاس مستقراً عند التنفيس والضغط يحافظ على الخط الأساسي المحدد.
الفحص التالي هو عينة مؤقتة مع ثلاث سجلات مرفقة: رطوبة المادة وفراغ التنفيس وضغط الذوبان. إذا تحرك أي من الثلاثة خارج النافذة المؤهلة، أوقف التشغيل وابحث عن النظام الفرعي قبل تغيير نقاط الضبط.
رؤى تحريرية
- ما الذي يثبت أن نظام التفريغ يعمل عند البرميل وليس فقط عند المضخة؟
- قس التفريغ عند الفتحة مع تسجيل ضغط الذوبان باستخدام الراتنج المعتمد وتكوين اللولب والإنتاج. افحص الفلتر والمصيدة والخرطوم والوصلات والأختام ومدخل الفتحة وحالة المضخة إذا لم تصل قراءة الفتحة إلى المستوى الأساسي. لا يثبت مقياس غرفة المضخة الطبيعي شيئاً إذا فصل حشية متسربة أو انسداد مكثف أو فلتر محمل المضخة عن البرميل. لا تعدل درجات حرارة البرميل حتى تتم مقارنة القراءتين.
- ماذا يجب فعله عند ظهور البوليمر في خط التفريغ؟
- توقف عن التعامل مع العيب كانحراف جودة عادي: افحص فتحة التهوية ومستوى الذوبان والفلتر والمصيدة، وقلل خطر الانسحاب الإضافي قبل العودة إلى المعدل الكامل. يمكن أن يلوث البوليمر في الخط المضخة ويقيد الإخلاء؛ قد يزيد زيادة الشفط من السحب إذا كان ختم الذوبان أو توازن الضغط غير مستقر بالفعل. تحقق من مقاومة الشاشة أو القالب اللاحقة وملء اللولب قرب الفتحة وختم الفتحة قبل تغيير نقطة التفريغ.
- كيف يمكن للفريق التمييز بين رطوبة المادة الخام وفشل الفتحة؟
- اختبر الرطوبة عند القادوس أو عنق التغذية، وتحقق من نقطة الندى للمجفف وزمن التجفيف المؤهل، وافحص مسار النقل بحثاً عن تسرب هواء محيط. لا تستطيع فتحة مستقرة إزالة رطوبة من دفعة رطبة إلى أجل غير مسمى، بينما دفعة جافة مؤهلة لا تزال تنتج فقاعات تعيد التحقيق إلى الفتحة واللولب وملف درجات الحرارة والقالب. لا تنسخ حد الرطوبة من بوليمر أو تطبيق إلى آخر؛ سجل التجفيف المجهول والمطحون الرطب يبطلان المقارنة.
- أي نمط ضغط يستدعي تحقيقاً مختلفاً عن مشكلة التفريغ؟
- قارن منحنى الضغط مع سرعة اللولب وتفريغ الفتحة ودفعة المادة وحالة الشاشة ودرجة حرارة الذوبان الفعلية. تموج يتبع سرعة اللولب قد يشير إلى سلوك النقل أو حالة اللولب، بينما انخفاض مفاجئ في الضغط مع فقاعات أو تشقق يضع الرطوبة أو المواد المتطايرة أو المجفف المشبع أو طفرة التفريغ في الصدارة. إذا كان الضغط أقل ببساطة من الخط الأساسي المعتمد عند نفس السرعة والإنتاج، فتحقق من الدفعة والشاشة ودرجة الحرارة وتآكل اللولب أو البرميل قبل إلقاء اللوم على التفريغ.
- ما السجلات المطلوبة قبل إعادة تشغيل الخط بعد عيوب الفقاعات؟
- أرفق سجلاً واحداً لتشغيل مستقر محدد المدة يحتوي على رطوبة المادة وتفريغ الفتحة وضغط الذوبان، مع هوية الراتنج والدفعة والإنتاج ونافذة العملية المعتمدة. راجع الاتجاه لا عينة خالية من الفقاعات وحدها؛ إشارة تفريغ أو ضغط متغيرة تعني أن النظام الفرعي غير متحكم به حتى لو بدا المنتج الأول مقبولاً. احجر المادة المنتجة أثناء التشغيل غير المستقر عند تحديد الكثافة أو محتوى الفراغات أو الرائحة أو الأداء الميكانيكي، وغير متغيراً واحداً فقط في كل مرة.
المصادر والمراجع
- 1.Wanplas. (2026, November 18). Vacuum venting system failures in twin screw extruders and problem solving methods. Wanplas.
- 2.EIN Presswire. Vacuum stability emerges as critical factor in polymer quality and extrusion performance. EIN Presswire.
- 3.Green Extrusion. Moisture drying: Material preparation before extrusion. Green Extrusion.
- 4.Wanplas. Plastic pipe extrusion line bubble defects: Common causes and process adjustment solutions. Wanplas.
- 5.Plastics Engineering. (2024). Extrusion troubleshooting: Key drivers, part 3 of 3. Plastics Engineering.
- 6.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 7.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 8.Plastics Machinery & Manufacturing. Colinex debuts smart version of Allrollex 1500. Plastics Machinery & Manufacturing.