
発泡ペレットや押出製品の気泡は、ベント経路、材料の水分、実際の真空度を確認するまで温度設定の問題ではない。ツインスクリューラインではまず、ベントでの真空度を測定しつつメルト圧力を監視し、フィルター、トラップ、シール、ベント開口部を検査する。機器室のポンプゲージだけではベントが真空を保持している証明にならない。
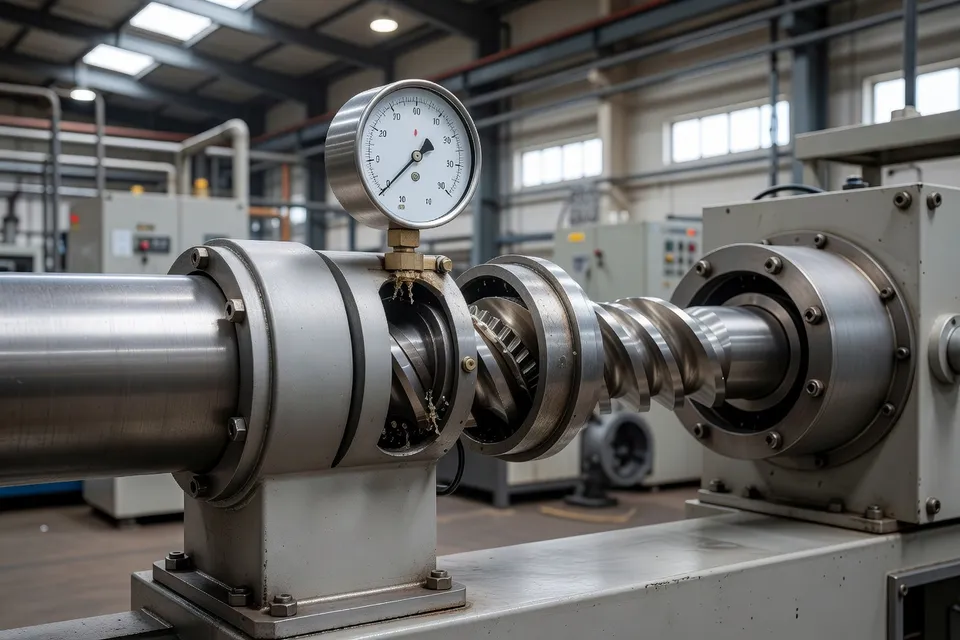
欠陥は通常、確実に抜ける場所のないガスから始まる。ベントが詰まったり漏れたり、浸水したり、安定した運転条件を下回る吸引の場合、水分や残留揮発分、空気がメルト中に残る。現場でよく見る結果は気泡、気孔、低密度、表面欠陥、圧力変動、時には急な吐出低下だ。ベントが詰まるとメルトが発泡してコンパクトな流れにならず、搬送を阻害する。
ベントの読み取り
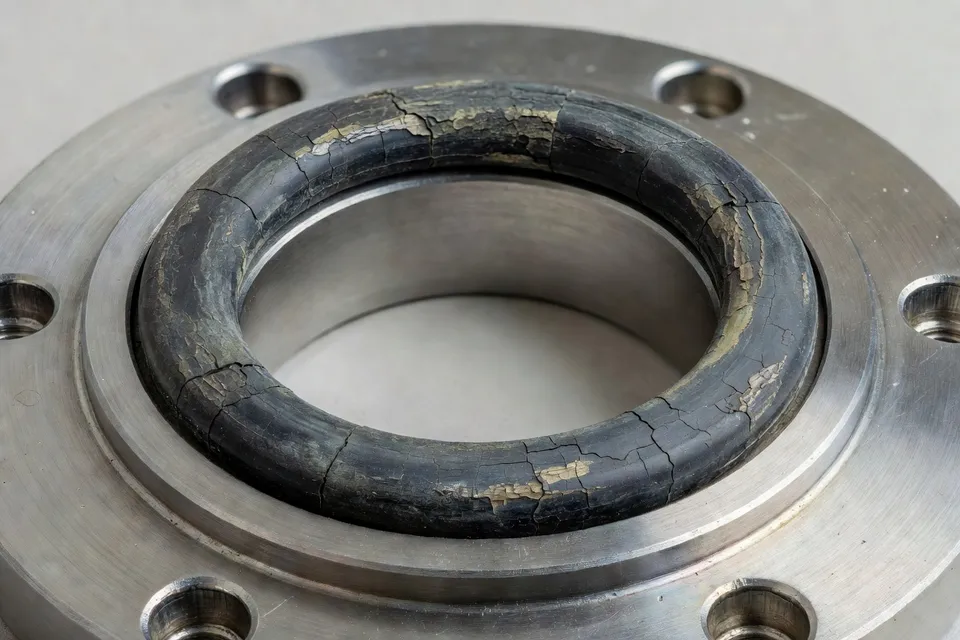
Wanplasは真空ラインの詰まり、ポンプの問題、Oリングやフランジガスケットの損傷を弱い排気の一般的な原因として挙げている。凝縮した揮発分がライン内に油や固形堆積物を形成することがある。ポンプの摩耗や油量不足で容量が低下する。シール漏れがあるとポンプ音は正常でもバレル側の真空が悪い。
これで設定担当者は分離したチェックができる。ポンプだけでなくベントでの真空度を記録する。同じ樹脂、スクリュー構成、吐出量での承認済み基準値と比較する。ポンプ側は問題ないのにベント側が弱い場合、バレル温度の調整を止め、その2点間のラインを歩いて確認する。ホース状態、継手、フィルター、凝縮トラップ、ベントインサートを調べる。
ポリマーのキャリーオーバーは小さな品質変動ではなく停止条件だ。メルトや粉体が真空ラインに入るとフィルターやポンプを汚染し、脱揮を低下させ、メルト圧力を乱す。実務的なチェックはベントポートの堆積、浸水した開口部、フィルター負荷、トラップ排水だ。ベントがポリマーを運んでいる場合、さらに汚染するリスクを減らし、フルレートに戻す前に圧力バランスを修正する。ベントでの材料レベルを確認せずに吸引を増やして補正してはならない。
水分は別途のチェック
安定した真空でも湿った原料を無期限に救えない。押出準備用の乾燥ページでは、ポリマーがバレルに到達する前の材料準備工程として乾燥を扱っている。水分チェックは乾燥機表示だけでなくホッパーやフィードスロートで行う。開放または密封不良の経路を通すと、乾燥済み材料が再び水分を吸う。
したがってトラブルシューティング手順は機械と材料を分ける。分析計で水分含有率を測定する。乾燥機の露点をチェックし、そのポリマーに適した乾燥処理を受けていることを確認する。次に搬送経路を調べ、周囲空気への暴露がないか見る。PLAとABSは精密フィラメント生産に徹底した乾燥が必要で、その用途では水分目標0.02%未満とされる。この数値をすべての樹脂や押出ラインに当てはめてはならない。樹脂違い、乾燥履歴不明、または湿ったリグラインドストリームでは比較が成立しない。
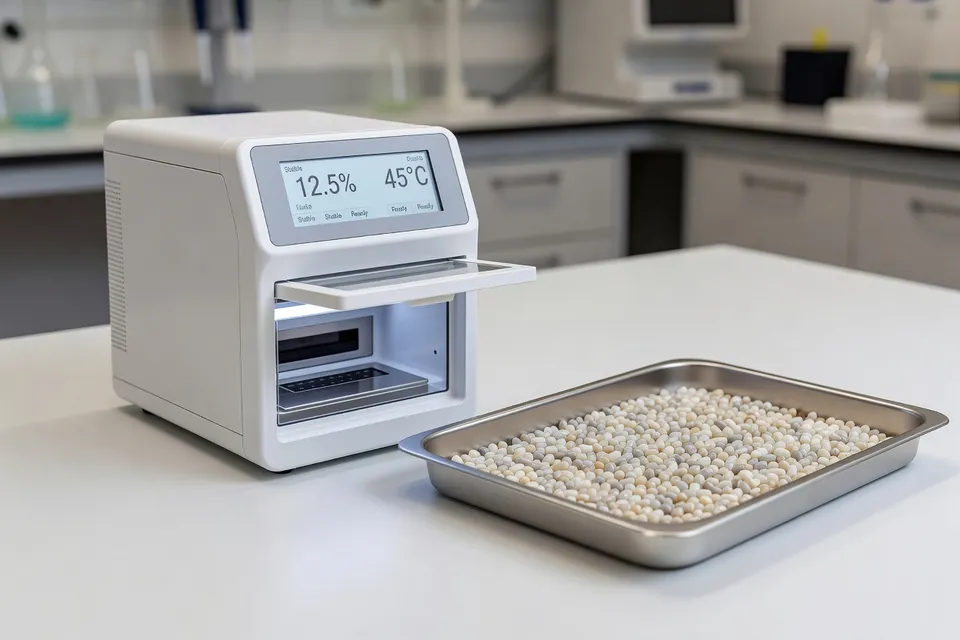
同じラインで既知の良品ロットが問題なく走る場合、原因は原料、乾燥、フィーダー設定に向かう。気泡が残るならベント、温度プロファイル、スクリュー状態、ダイに戻る。変数は1つずつ変え、変更ごとにペレットサンプルを残す。
圧力で停止タイミングを知る
真空度はメルト圧力と併せてトレンド管理する。ベント詰まり、不安定真空、真空サージは有効充填と圧力を変える。スクリュー速度に同期した定期的な圧力脈動は、目に見える気泡やスプレイを伴う急な圧力低下とは異なる問題を示す。後者の組み合わせでは湿った材料、飽和した乾燥剤、揮発性添加剤、ベント真空サージを優先チェックリストに置く。
製品サンプルが不合格になる前に圧力トレースで問題を捉える。同じ速度・吐出量で圧力が基準を下回る場合、真空を原因とする前に材料ロット、メルト温度、スクリーン状態、スクリューまたはバレルの摩耗を調べる。ベント開放後にのみ圧力が不安定になる場合、ポリマー侵入と真空信号の変化を検査する。浸水と開放を繰り返すベントは、制限が機械的なのに制御問題のように見せることがある。
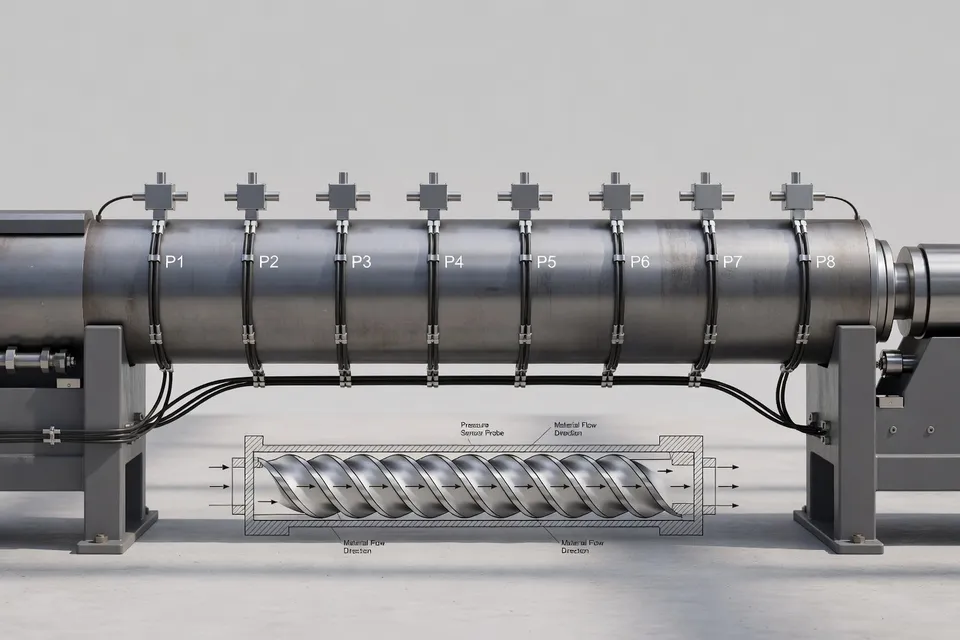
提供されたトラブルシューティング指針ではベントコンデンサーとトラップの排水確認も求めている。これは実務的な停止ポイントだ。トラップ満杯、フィルター詰まり、ライン汚れがあると表示真空は信頼できるプロセス条件ではなくなる。密度、ボイド含有率、臭気、機械的性能を含む仕様品の場合、不安定期間の材料は隔離する。
次のシフトでのチェック
起動前にベント開口部、フィルター、トラップ、真空継手、ポンプ状態を検査する。承認済みプロセス状態で材料を供給し、ベントでの実際の真空度を測定してメルト圧力と並べて記録する。フィードスロートでの水分を確認し、短い定常運転中に両方の信号を監視する。
1サンプルで気泡がなくても真空信号が漂っている状態でラインを解放してはならない。記載の水分目標を対象外の樹脂に適用してはならない。浸水したベントを無理に引くために吸引を上げてはならない。ラインが準備完了となるのは、承認樹脂が乾燥し、ベントがクリアで、測定真空がベントで安定し、圧力が基準を保持しているときだ。
次のチェックは材料水分、ベント真空、メルト圧力の3記録を添えた1回のタイミングサンプルだ。いずれか1つが合格範囲を外れたら、セットポイント変更前にそのサブシステムを見つけて停止する。
編集部の見解
- バレルで真空システムが実際に働いていることをどう確認するか
- 承認された樹脂、スクリュー構成、出力条件下でベントでの真空度を測定し、溶融圧力を記録する。ベントの値が基準を下回る場合はフィルター、トラップ、ホース、接続部、シール、ベントインサート、ポンプの状態を点検する。ポンプ室のゲージが正常でも、ガスケット漏れや凝縮物詰まり、フィルター詰まりでポンプとバレルが遮断されている可能性がある。これら2つの値を比較するまでバレル温度を調整してはならない。
- ポリマーが真空ラインに入ったらどうする
- 欠陥を通常の品質変動として扱うのを止め、ベント開口部、溶融レベル、フィルター、トラップを検査し、フルレートに戻る前にキャリーオーバーのリスクを低減する。ライン内のポリマーはポンプを汚染し、排気能力を制限する。溶融シールや圧力バランスが不安定な場合、吸引を増すと悪化する恐れがある。真空セットポイント変更前に、下流スクリーンやダイ抵抗、スクリュー充填、ベントシールをチェックする。
- 湿った原料とベント故障をどう区別するか
- ホッパーまたはフィードスロートで水分をテストし、ドライヤーの露点を検証、乾燥時間を確認、搬送経路の周囲空気混入を検査する。安定したベントでも無限に湿ったロットを除去できない。一方、適格乾燥ロットでも気泡が出る場合はベント、スクリュー、温度プロファイル、ダイに戻って調査する。あるポリマーや用途の水分限界を他にそのまま適用してはならない。不明な乾燥履歴や湿ったリグラインドは比較を無効にする。
- 真空問題とは別の調査が必要な圧力パターンは
- 圧力トレースをスクリュー速度、ベント真空、材料ロット、スクリーン状態、実際の溶融温度と比較する。スクリュー速度に追従するリップルは搬送やスクリュー状態を示唆し、気泡やスプレイを伴う急な圧力低下は水分、揮発性添加剤、飽和 desiccant、真空サージを優先する。同じ速度と出力で圧力が基準より低いだけなら、ロット、スクリーン、温度、スクリューまたはバレル摩耗をチェックしてから真空を疑う。
- 気泡欠陥後にラインをリリースする前に必要な記録は
- 材料水分、ベント真空、溶融圧力を含む1回の定常運転記録を添付し、樹脂識別、ロット、出力、承認プロセスウィンドウを明記する。気泡のないサンプル1つではなくトレンドを確認する。真空や圧力信号がドリフトしている場合、最初の製品が許容範囲でもサブシステムは制御されていない。密度、ボイド含有量、臭気、機械的性能が仕様の場合、不安定運転中の材料を隔離し、変数は1つずつ変更する。
出典・参考文献
- 1.Wanplas. (2026, November 18). Vacuum venting system failures in twin screw extruders and problem solving methods. Wanplas.
- 2.EIN Presswire. Vacuum stability emerges as critical factor in polymer quality and extrusion performance. EIN Presswire.
- 3.Green Extrusion. Moisture drying: Material preparation before extrusion. Green Extrusion.
- 4.Wanplas. Plastic pipe extrusion line bubble defects: Common causes and process adjustment solutions. Wanplas.
- 5.Plastics Engineering. (2024). Extrusion troubleshooting: Key drivers, part 3 of 3. Plastics Engineering.
- 6.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 7.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 8.Plastics Machinery & Manufacturing. Colinex debuts smart version of Allrollex 1500. Plastics Machinery & Manufacturing.