
거품 펠릿과 압출 제품 내 기포는 벤트 경로, 재료 수분, 실제 진공을 확인하기 전까지 온도 설정 문제가 아닙니다. 트윈 스크루 라인에서는 먼저 벤트에서 진공을 측정하면서 용융 압력을 관찰한 다음 필터, 트랩, 실, 벤트 개구부를 점검하는 것이 유용합니다. 장비실의 펌프 게이지는 벤트가 진공을 유지하고 있음을 증명하지 않습니다.
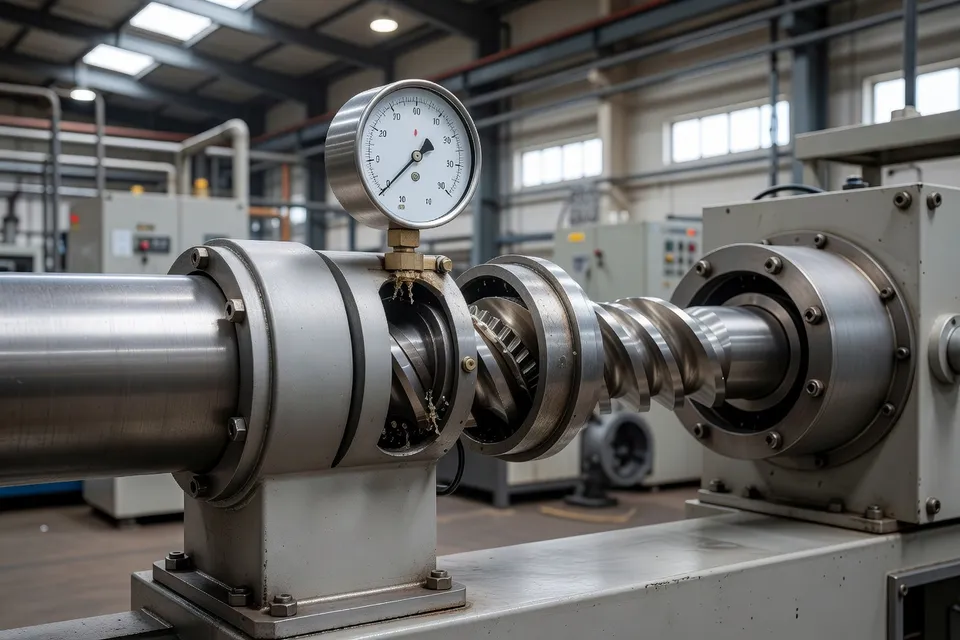
결함은 대개 빠져나갈 곳이 없는 가스에서 시작됩니다. 수분, 잔류 휘발성 물질, 공기가 벤트가 막히거나 누출되거나 넘치거나 안정적인 작동 조건 이하로 당길 때 용융물에 남아 있을 수 있습니다. 결과는 현장에서 흔히 보는 기포, 기공, 낮은 밀도, 표면 결함, 압력 변동, 때때로 급격한 출력 저하입니다. 막힌 벤트는 용융물이 치밀한 스트림으로 이동하지 않고 발포되기 때문에 이송을 방해할 수 있습니다.
벤트 측정
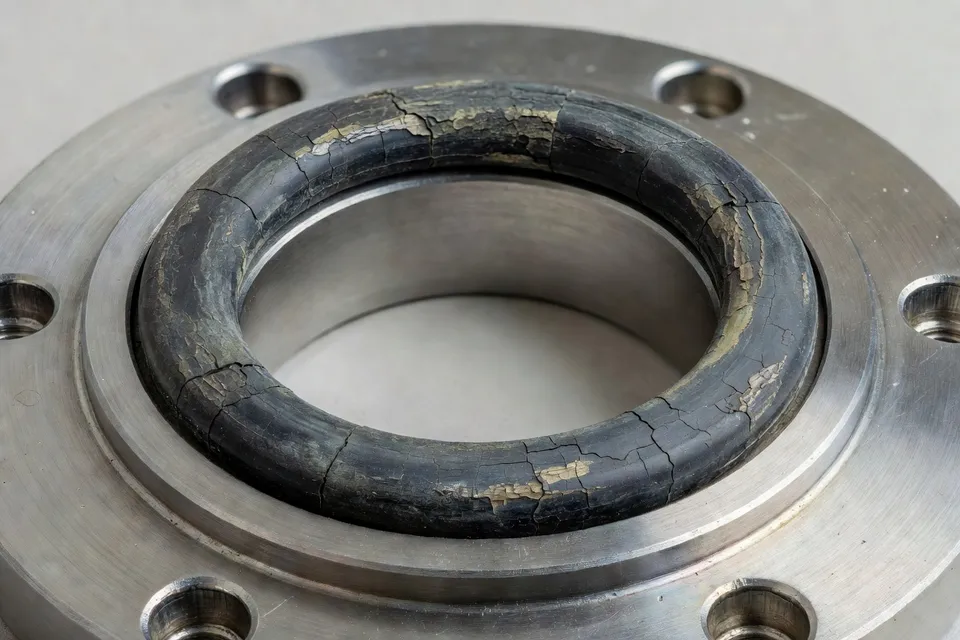
Wanplas는 진공 라인 막힘, 펌프 문제, 손상된 O링이나 플랜지 가스켓을 약한 배기 원인으로 지목합니다. 응축된 휘발성 물질이 라인 내부에 오일이나 고체 침전물을 형성할 수 있습니다. 마모된 펌프나 낮은 오일 레벨은 용량을 줄입니다. 누출 실은 펌프 소리가 정상인데도 배럴에서 진공이 약하게 나타나게 합니다.
이로 인해 설정자는 분리 점검을 할 수 있습니다. 펌프뿐 아니라 벤트에서 진공을 기록하십시오. 동일한 수지, 스크루 구성, 출력에 대한 승인된 기준값과 비교하십시오. 펌프 측 읽음은 양호한데 벤트 읽음이 약하면 배럴 온도 조정을 멈추고 두 지점 사이를 점검하십시오. 호스 상태, 조인트, 필터, 응축 트랩, 벤트 인서트를 확인하십시오.
폴리머 캐리오버는 작은 품질 편차가 아니라 정지 조건입니다. 용융물이나 분말이 진공 라인에 들어가면 필터와 펌프를 오염시키고 탈휘발을 저해하며 용융 압력을 교란합니다. 실무 점검은 벤트 포트 퇴적물, 넘친 개구부, 필터 부하, 트랩 배수입니다. 벤트가 폴리머를 운반하면 오염 위험을 줄이고 압력 균형을 바로잡은 후 전속 출력으로 복귀하십시오. 벤트 재료 레벨을 확인하지 않고 흡입력을 높여 보상하지 마십시오.
수분은 별도의 점검
안정적인 진공도 젖은 원료를 무한정 구제하지 못합니다. 압출 준비용 건조 페이지는 폴리머가 배럴에 도달하기 전 재료 준비 단계로 건조를 다룹니다. 수분 점검은 건조기 표시뿐 아니라 호퍼나 피드 스로트에서 이루어져야 합니다. 개방되거나 밀폐가 불량한 경로를 통한 이송은 건조된 재료가 다시 수분을 흡수하게 할 수 있습니다.
따라서 문제 해결 순서는 기계와 재료를 분리해야 합니다. 분석기로 수분 함량을 측정하십시오. 건조기 이슬점을 확인하고 해당 폴리머에 맞는 적격 건조 처리가 이루어졌는지 확인하십시오. 그런 다음 이송 경로에서 주변 공기 노출을 점검하십시오. PLA와 ABS는 정밀 필라멘트 생산에 철저한 건조가 필요하며, 해당 용도에서 수분 목표 0.02% 미만으로 명시됩니다. 이 수치를 모든 수지나 압출 라인에 그대로 적용해서는 안 됩니다. 잘못된 폴리머, 미확인 건조 이력, 젖은 리그라인드 스트림은 비교를 종료합니다.
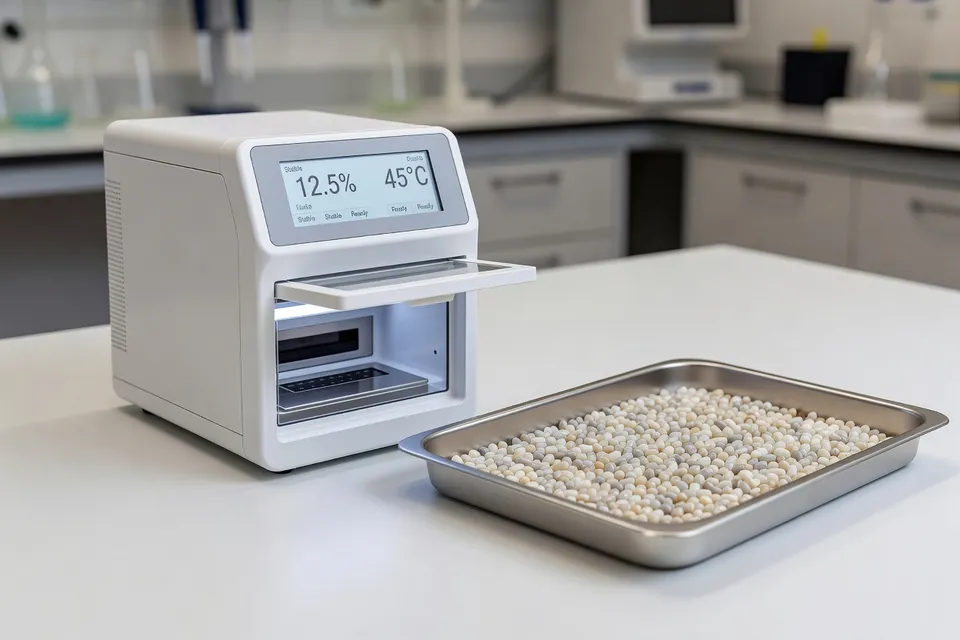
동일 라인에서 양호한 적격 재료 로트가 깨끗하게 가동된다면 결함은 원료, 건조, 피더 설정을 가리킵니다. 기포가 남아 있으면 벤트, 온도 프로파일, 스크루 상태, 다이로 돌아가십시오. 한 번에 한 변수만 변경하고 변경 후 펠릿 샘플을 보관하십시오.
압력이 멈출 시점을 알려줍니다
진공은 용융 압력과 함께 추적해야 합니다. 막힌 벤트, 불안정한 진공, 진공 서지는 유효 충진과 압력을 변화시킬 수 있습니다. 스크루 속도에 따라 규칙적으로 나타나는 압력 리플은 기포나 스플레이와 함께 나타나는 급격한 압력 하락과 다른 문제를 시사합니다. 후자의 조합은 젖은 재료, 포화 건조제, 휘발성 첨가제, 벤트 진공 서지를 점검 목록 상단에 둡니다.
압력 트레이스를 사용해 제품 샘플이 불량해지기 전에 문제를 잡으십시오. 동일 속도와 출력에서 압력이 기준선 아래로 떨어지면 진공을 원인으로 단정하기 전에 재료 로트, 용융 온도, 스크린 상태, 스크루 또는 배럴 마모를 점검하십시오. 벤트를 연 후에만 압력이 불안정해지면 폴리머 크리프와 변화하는 진공 신호를 점검하십시오. 넘침과 개방을 반복하는 벤트는 기계적 제한이 있는데도 라인이 제어 문제처럼 보이게 만들 수 있습니다.
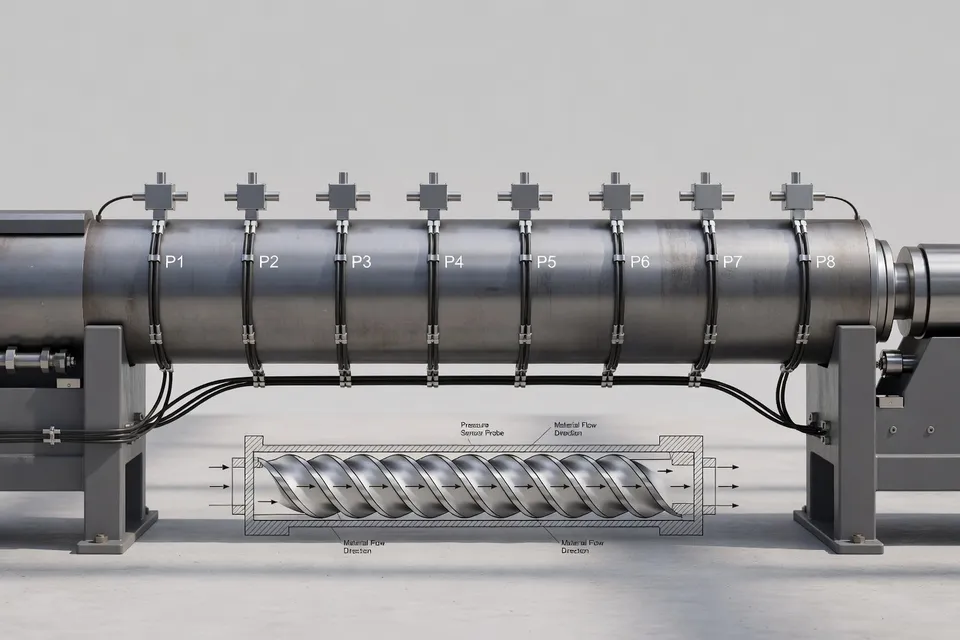
제공된 문제 해결 지침은 또한 벤트 콘덴서와 트랩의 배수를 점검할 것을 요구합니다. 이는 실무 정지점입니다. 트랩이 가득 차거나 필터가 막히거나 라인이 더러우면 표시된 진공은 더 이상 신뢰할 수 있는 공정 조건이 아닙니다. 밀도, 공극 함량, 냄새, 기계적 성능이 제품 사양에 포함된 경우 불안정 기간에 생산된 재료를 격리하십시오.
다음 교대조 점검
가동 전에 벤트 개구부, 필터, 트랩, 진공 조인트, 펌프 상태를 점검하십시오. 재료가 승인된 공정 상태에 도달하면 벤트에서 실제 진공을 측정하고 용융 압력 옆에 기록하십시오. 피드 스로트에서 수분을 확인한 다음 짧은 안정 가동 중 두 신호를 관찰하십시오.
제품이 한 샘플에서 기포가 없더라도 진공 신호가 여전히 변동 중이면 라인을 내보내지 마십시오. 해당 수지용으로 작성되지 않은 수분 목표를 적용하지 마십시오. 넘친 벤트를 통과시키기 위해 흡입력을 높이지 마십시오. 라인은 승인된 수지가 건조되고, 벤트가 깨끗하며, 측정된 진공이 벤트에서 안정적이고, 압력이 기준선을 유지할 때만 준비됩니다.
다음 점검은 재료 수분, 벤트 진공, 용융 압력 세 기록이 첨부된 한 번의 타이밍 샘플입니다. 세 가지 중 하나라도 적격 범위를 벗어나면 설정점을 변경하기 전에 서브시스템을 찾아 가동을 중지하십시오.
편집 인사이트
- 진공 시스템이 펌프뿐 아니라 배럴에서도 작동한다는 걸 증명하는 방법은?
- 승인된 수지와 스크루 구성, 출력에서 벤트 진공을 측정하고 용융 압력을 기록한다. 벤트 값이 기준에 못 미치면 필터, 트랩, 호스, 조인트, 씰, 벤트 인서트, 펌프 상태를 점검한다. 펌프실 게이지가 정상이어도 개스킷 누출이나 응축수 막힘, 필터 막힘으로 펌프와 배럴이 분리될 수 있다. 두 값을 비교하기 전에는 배럴 온도를 바꾸지 마라.
- 진공 라인에 폴리머가 나타나면 어떻게 해야 하나?
- 결함을 일반적인 품질 편차로 보지 말고, 벤트 개구부, 용융 레벨, 필터, 트랩을 점검한 뒤 반송 위험을 줄이고 나서 전체 속도로 돌아간다. 라인 내 폴리머는 펌프를 오염시키고 배기를 방해할 수 있다. 용융 씰이나 압력 균형이 불안정하면 흡입을 높이는 게 오히려 악화시킬 수 있다. 진공 설정값을 바꾸기 전에 다운스트림 스크린이나 다이 저항, 벤트 근처 스크루 충진, 벤트 씰을 확인한다.
- 습한 원료와 벤트 고장을 어떻게 구분하나?
- 호퍼나 피드 스로트에서 수분을 테스트하고, 건조기 이슬점과 건조 시간을 확인하며, 이송 경로에서 주변 공기 흡입을 점검한다. 안정된 벤트라도 무한정 젖은 로트는 제거하지 못한다. 건조된 적격 로트에서도 기포가 생기면 조사 대상을 벤트, 스크루, 온도 프로파일, 다이로 돌린다. 한 폴리머나 적용 분야의 수분 한계를 다른 데 그대로 쓰지 마라. 건조 이력을 모르거나 젖은 리그라인드는 비교를 무효로 만든다.
- 진공 문제와 구분해 다른 조사를 해야 하는 압력 패턴은?
- 압력 트레이스를 스크루 속도, 벤트 진공, 재료 로트, 스크린 상태, 실제 용융 온도와 비교한다. 스크루 속도를 따르는 리플은 이송이나 스크루 상태를 가리킬 수 있다. 기포나 스플레이와 함께 압력이 갑자기 떨어지면 수분, 휘발성 첨가제, 포화된 건조제, 진공 서지를 먼저 살펴본다. 속도와 출력이 같을 때 압력이 기준보다 낮으면 진공을 탓하기 전에 로트, 스크린, 온도, 스크루나 배럴 마모를 확인한다.
- 기포 결함 후 라인을 해제하기 전에 필요한 기록은?
- 재료 수분, 벤트 진공, 용융 압력이 포함된 시간별 안정 가동 기록을 하나 첨부하고, 수지 종류, 로트, 출력, 승인된 공정 범위를 기재한다. 단일 기포 없는 샘플이 아니라 추세를 검토한다. 진공이나 압력 신호가 드리프트하면 제품이 괜찮아 보여도 서브시스템이 제어되지 않는 것이다. 밀도, 보이드 함량, 냄새, 기계적 성능이 규격일 때는 불안정 가동 중 생산된 재료를 격리하고, 한 번에 한 변수만 바꾼다.
출처 및 참고자료
- 1.Wanplas. (2026, November 18). Vacuum venting system failures in twin screw extruders and problem solving methods. Wanplas.
- 2.EIN Presswire. Vacuum stability emerges as critical factor in polymer quality and extrusion performance. EIN Presswire.
- 3.Green Extrusion. Moisture drying: Material preparation before extrusion. Green Extrusion.
- 4.Wanplas. Plastic pipe extrusion line bubble defects: Common causes and process adjustment solutions. Wanplas.
- 5.Plastics Engineering. (2024). Extrusion troubleshooting: Key drivers, part 3 of 3. Plastics Engineering.
- 6.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 7.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 8.Plastics Machinery & Manufacturing. Colinex debuts smart version of Allrollex 1500. Plastics Machinery & Manufacturing.