
发泡颗粒和挤出产品中的气泡,在排气路径、材料水分和实际真空度检查完毕前,都不属于温度设置问题。在双螺杆生产线上,第一个有用的对比很简单:测量排气口的真空度,同时观察熔体压力,然后检查过滤器、捕集器、密封件和排气口。设备间的泵表读数无法证明排气口是否保持真空。
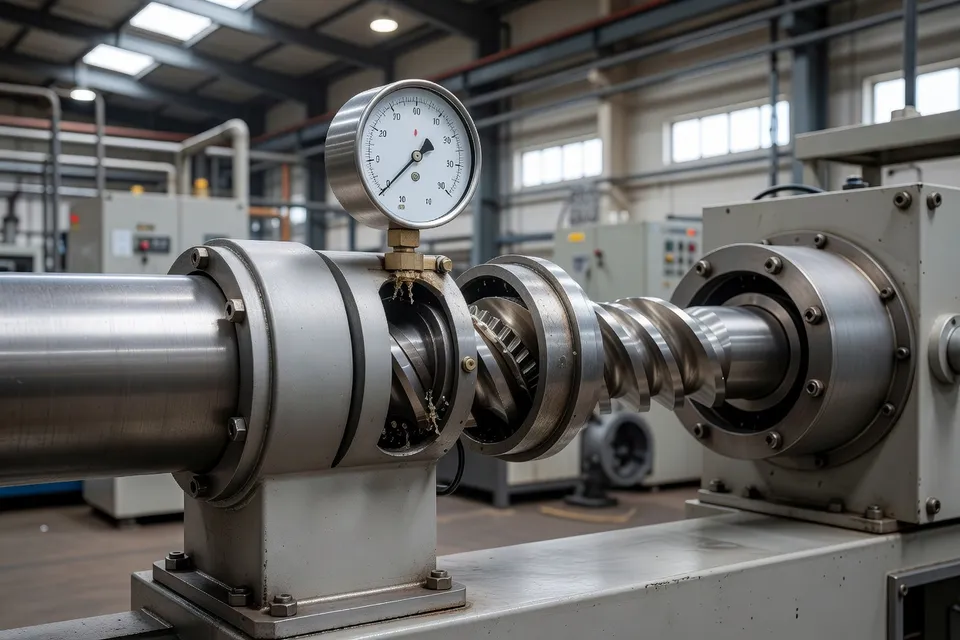
缺陷通常始于气体无处可靠排出。水分、残留挥发物和空气在排气口堵塞、泄漏、积液或拉力低于稳定工况时会留在熔体中。现场常见结果是气泡、孔隙、低密度、表面缺陷、压力波动,有时还会突然掉产。堵塞的排气口会因熔体发泡而非紧实流动,导致输送不足。
排气口读数
Wanplas 指出,堵塞的真空管路、泵故障、损坏的O型圈或法兰垫片是造成抽真空不足的常见原因。冷凝挥发物会在管路内形成油或固体沉积。泵磨损或油位过低会降低抽气能力。密封泄漏会让泵听起来正常,但机筒实际真空度很差。
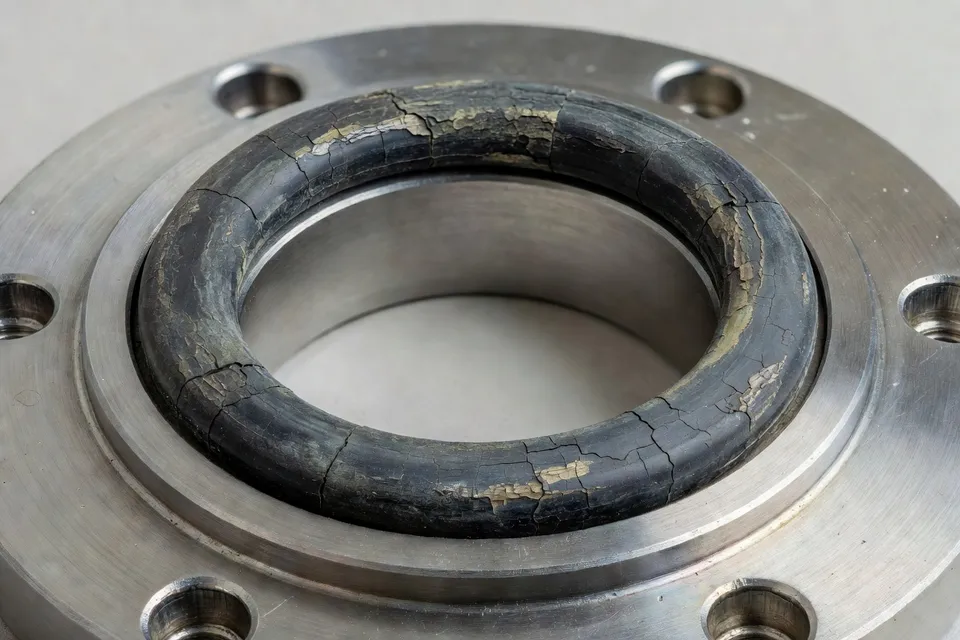
这给操作员提供了一个区分检查。记录排气口而非仅泵端的真空度,将其与相同树脂、螺杆配置和产量的批准基线对比。如果泵端读数正常但排气口读数偏弱,停止调整机筒温度,沿管路检查两点之间的软管状况、接头、过滤器、冷凝捕集器和排气口插入件。
聚合物携带事件属于停机条件,而非小质量偏差。熔体或粉料进入真空管路会污染过滤器和泵,降低脱挥效果并扰动熔体压力。实际检查包括排气口堆积、开口积液、过滤器负载和捕集器排水。若排气口携带聚合物,降低进一步污染风险并纠正压力平衡后再恢复满速生产。不要仅靠加大抽吸来补偿,而不检查排气口处的料位。
水分是单独检查项
稳定的真空无法无限挽救潮湿原料。挤出准备的干燥页将干燥视为聚合物进入机筒前的材料准备步骤。水分检查应在料斗或进料喉部进行,而非仅看干燥机显示。输送经过开放或密封不良的路径会让已干燥的物料再次吸湿。
因此故障排除顺序应区分设备和物料。用分析仪测试水分含量。检查干燥机露点,确认物料已按该聚合物要求完成合格干燥处理。然后检查输送路径是否有环境空气暴露。PLA和ABS被提及在精密丝材生产中需要彻底干燥,目标水分低于0.02%。该数值不应套用到每种树脂或挤出线。错误聚合物、未知干燥历史或潮湿回用料会终止对比。
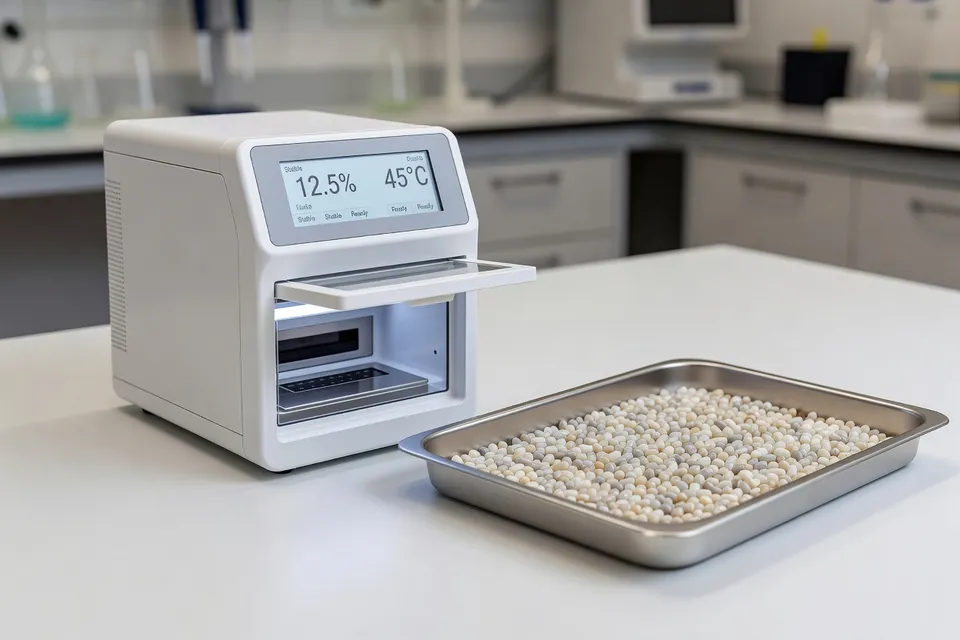
若已知合格的物料批次在同一条线上运行正常,故障指向原料、干燥或喂料设置。若气泡仍存在,回到排气口、温度曲线、螺杆状况和口模。每次只改一个变量,并在每次改变后保留颗粒样品。
压力告诉你何时停止
真空度应与熔体压力一起趋势记录。堵塞的排气口、不稳定真空或真空突变会改变有效填充和压力。随螺杆转速出现的规律压力波动,与伴随明显气泡或喷射的突然压力下降,指向不同问题。后一种组合将潮湿物料、饱和干燥剂、挥发性添加剂或排气口真空突变列为首要检查项。
利用压力曲线在产品样品不合格前捕捉问题。若压力在相同转速和产量下低于既定基线,在判定真空责任前先检查物料批次、熔体温度、滤网状况和螺杆或机筒磨损。若压力仅在排气口打开后变得不稳,检查聚合物爬料和变化的真空信号。排气口在积液和开放之间交替时,生产线会看起来像控制问题,实则是机械限制。
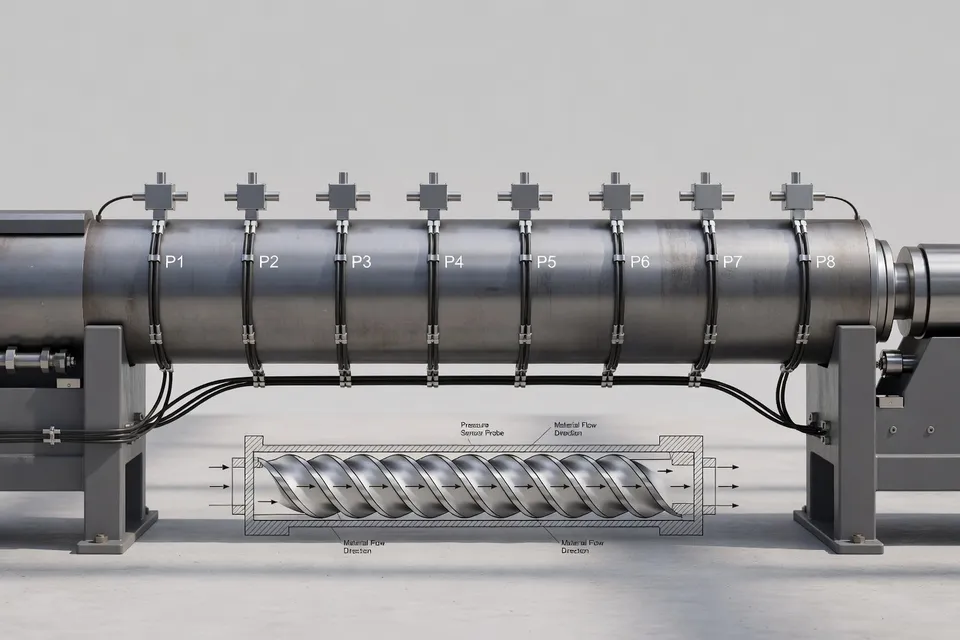
所提供的故障排除指南还要求检查排气口冷凝器和捕集器的排水情况。这是一个实用的停止点。捕集器满、过滤器堵或管路脏,意味着显示的真空度不再是可靠的工艺条件。若产品规格包含密度、空隙含量、气味或力学性能,对不稳定期间生产的物料进行隔离。
下一班的检查
开机前,检查排气口、过滤器、捕集器、真空接头和泵状况。物料达到批准工艺状态后,测量排气口实际真空度并与熔体压力一起记录。确认进料喉部水分,然后在短时间稳定运行中观察两个信号。
不要在产品样品无气泡但真空信号仍在漂移时放行。不要将引用的水分目标套用到未规定的树脂上。不要加大抽吸来通过积液的排气口。只有当批准树脂干燥、排气口通畅、排气口测得真空稳定且压力保持既定基线时,生产线才算就绪。
下一次检查是带三项记录的定时样品:物料水分、排气口真空度和熔体压力。若三者中任一项超出合格范围,停止运行并找到子系统,再更改设定值。
编辑洞察
- 如何确认真空系统在料筒而非仅泵处起作用?
- 在通气口测量真空度,同时记录规定树脂、螺杆配置和产量下的熔体压力。若通气口读数偏离基准,需检查过滤器、捕集器、软管、接头、密封、通气口插入件及泵状况。泵房仪表正常并不能说明问题,因为泄漏垫片、冷凝堵塞或过滤器堵塞可能隔断泵与料筒。在比较这两项读数前,不要调整料筒温度。
- 料筒出现聚合物进入真空管线时该怎么处理?
- 不要把缺陷当作正常质量波动处理:先检查通气口、熔体液位、过滤器和捕集器,降低继续带料风险后再恢复全速生产。管线内聚合物会污染泵并阻碍抽真空;若熔体密封或压力平衡已不稳定,加大吸力只会加剧问题。调整真空设定前,应先检查下游滤网或口模阻力、螺杆排气段充满度及通气口密封。
- 怎样区分是原料潮湿还是排气系统失效?
- 在料斗或加料口测试水分,确认干燥机露点和规定干燥时间,并检查输送路径是否吸入环境空气。排气系统再稳定也无法持续去除严重潮湿批料;若合格干燥批料仍产生气泡,则需回查排气、螺杆、温度曲线和口模。不要把一种聚合物或应用的水分限值直接套用到另一种;未知干燥历史和潮湿回料会使对比失效。
- 哪种压力变化模式需要与真空问题分开排查?
- 将压力曲线与螺杆转速、通气真空、物料批次、滤网状况和实际熔体温度对比。随螺杆转速波动的压力可能指向输送或螺杆状况问题;若突然压力下降伴随气泡或银纹,则应优先考虑水分、挥发性添加剂、饱和干燥剂或真空突变。若压力仅低于同转速同产量下的基准值,则先检查批次、滤网、温度及螺杆或料筒磨损,再考虑真空因素。
- 气泡缺陷消除后放行产线前需要哪些记录?
- 提供一份包含物料水分、通气真空度和熔体压力的定时稳态运行记录,同时注明树脂品种、批次、产量及批准工艺窗口。重点查看趋势而非单一无气泡样品;真空或压力信号漂移说明子系统仍未受控,即使首批产品外观合格。密度、孔隙率、气味或力学性能有要求时,需隔离不稳定运行期间的物料,且每次只改一个变量。
来源与参考
- 1.Wanplas. (2026, November 18). Vacuum venting system failures in twin screw extruders and problem solving methods. Wanplas.
- 2.EIN Presswire. Vacuum stability emerges as critical factor in polymer quality and extrusion performance. EIN Presswire.
- 3.Green Extrusion. Moisture drying: Material preparation before extrusion. Green Extrusion.
- 4.Wanplas. Plastic pipe extrusion line bubble defects: Common causes and process adjustment solutions. Wanplas.
- 5.Plastics Engineering. (2024). Extrusion troubleshooting: Key drivers, part 3 of 3. Plastics Engineering.
- 6.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 7.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 8.Plastics Machinery & Manufacturing. Colinex debuts smart version of Allrollex 1500. Plastics Machinery & Manufacturing.