
發泡顆粒和擠出品中的氣泡,在確認排氣路徑、材料水分和實際真空度前,並非溫度設定問題。在雙螺桿生產線上,第一個有用的比較很簡單:在觀察熔體壓力的同時測量排氣口的真空度,然後檢查濾網、捕集器、密封件和排氣口。設備間的泵浦壓力表無法證明排氣口是否維持真空。
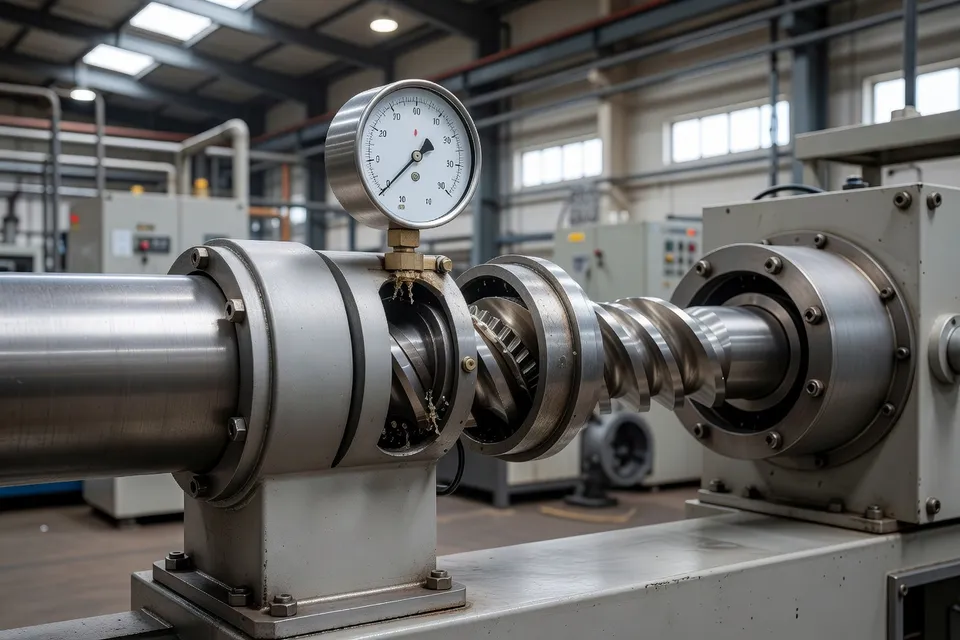
缺陷通常源自氣體無處可逃。當排氣口堵塞、洩漏、積液或抽吸力低於穩定操作條件時,水分、殘留揮發物和空氣可能留在熔體中。現場常見結果包括氣泡、孔隙、低密度、表面缺陷、壓力波動,有時還會突然掉產量。堵塞的排氣口會讓熔體發泡而非以緊實流動,造成輸送不足。
排氣口讀數
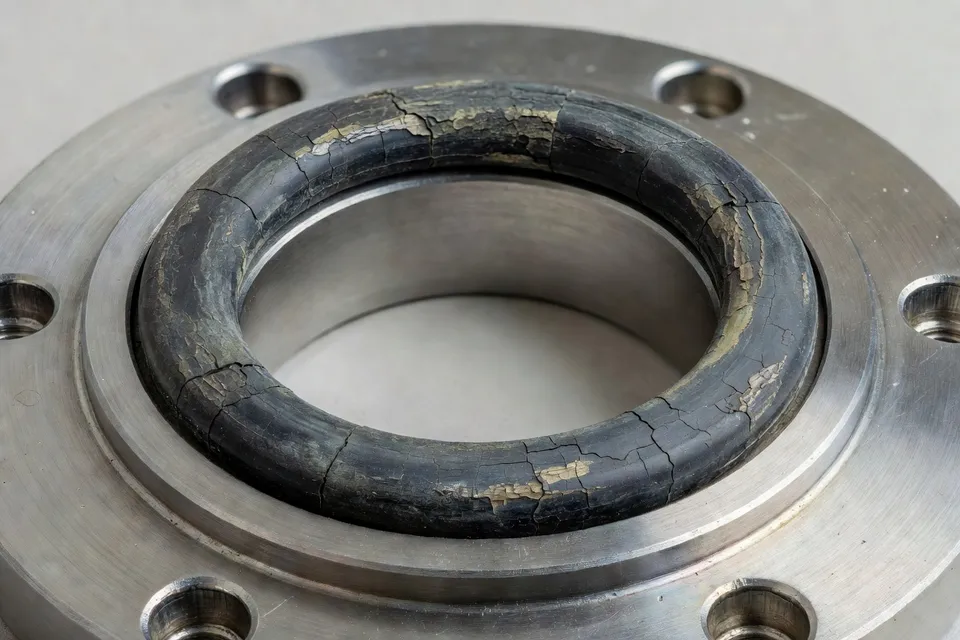
Wanplas 指出真空管路堵塞、泵浦問題、O 型環或法蘭墊片損壞,是造成抽真空效果不佳的常見原因。揮發物冷凝後會在管路內形成油垢或固體沉積。泵浦磨損或油位過低會降低抽氣量。密封件洩漏時,泵浦聲音可能正常,但料筒實際真空度卻很差。
這讓操作者有明確的區分檢查點。記錄排氣口的真空度,而非只看泵浦端。將其與相同樹脂、螺桿配置和產量下的核准基準值比較。若泵浦端讀數正常但排氣口讀數偏弱,就停止調整料筒溫度,沿管路檢查軟管狀況、接頭、濾網、冷凝捕集器和排氣口插入件。
聚合物夾帶事件屬於停機條件,而非小幅品質偏移。熔體或粉末進入真空管路會污染濾網與泵浦、降低脫揮效果並干擾熔體壓力。實務檢查項目包括排氣口堆積、開口積液、濾網負載和捕集器排水。若排氣口正在夾帶聚合物,應降低進一步污染風險,並在恢復全速前修正壓力平衡。切勿在未檢查排氣口材料水位的情況下單純加大抽吸力。
水分是獨立檢查項目
穩定的真空無法無限期挽救潮濕原料。擠出前備料的乾燥說明已將乾燥列為聚合物進入料筒前的材料準備步驟。水分檢查應在料斗或進料喉處進行,而非僅看乾燥機顯示值。透過開放或密封不良的路徑輸送,可能讓已乾燥的材料再次吸濕。
因此故障排除順序應區分設備與材料。用分析儀測試水分含量。確認乾燥機露點,並驗證材料已接受該聚合物所需的合格乾燥處理。接著檢查輸送路徑是否有暴露在環境空氣中。PLA 與 ABS 在精密線材生產時需徹底乾燥,該應用水分目標低於 0.02%。此數字不應套用在每一種樹脂或擠出線上。錯誤的聚合物、未知乾燥歷程或潮濕再生料會讓比較失效。
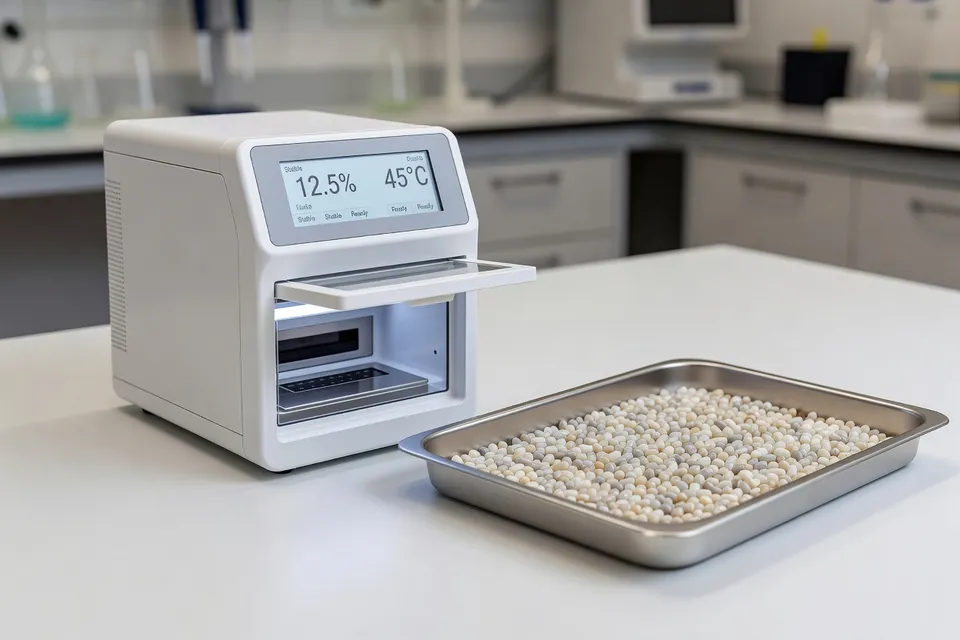
若已知合格的材料批次在同一條線上運行正常,問題就指向原料、乾燥或加料設定。若氣泡仍存在,則回到排氣口、溫度曲線、螺桿狀況和模頭。一次只改變一個變數,並在每次改變後保留顆粒樣本。
壓力告訴你何時該停手
真空度應與熔體壓力一起趨勢監控。排氣口堵塞、真空不穩或真空突波會改變有效填充與壓力。隨螺桿轉速出現的規律壓力波動,與伴隨明顯氣泡或噴霜的突然壓力下降,指向不同問題。後者組合應將潮濕材料、飽和乾燥劑、揮發性添加劑或排氣口真空突波列為優先檢查項目。
利用壓力曲線可在產品樣本不合格前發現問題。若在相同轉速與產量下壓力低於既定基準,先檢查材料批次、熔體溫度、濾網狀況和螺桿或料筒磨損,再判定真空是否為主因。若壓力僅在排氣口開啟後才變得不穩,檢查是否有聚合物爬行與真空訊號變化。排氣口在積液與開放之間交替,會讓生產線看起來像控制問題,實際限制卻是機械性的。
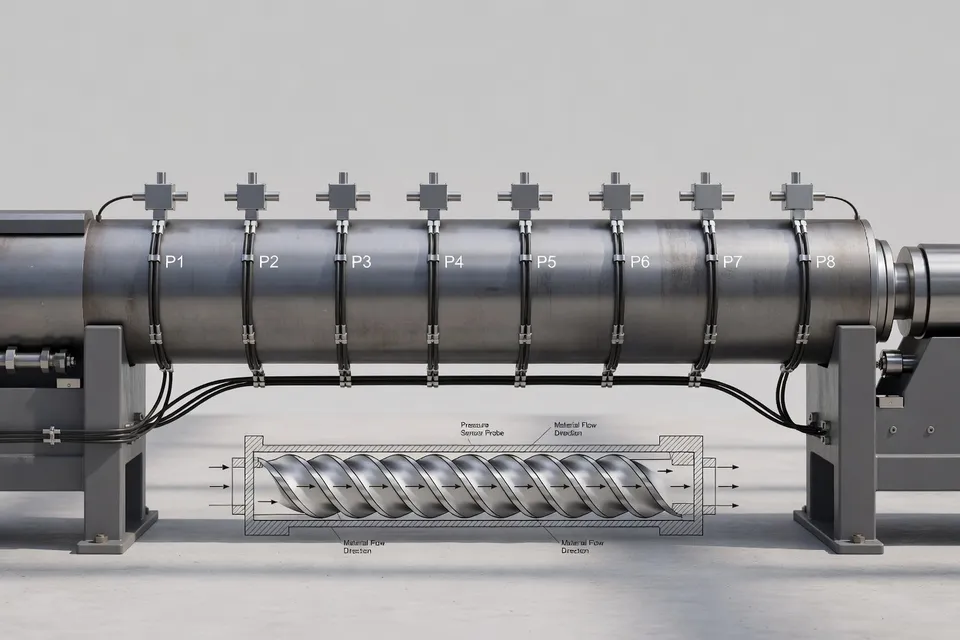
所提供的故障排除指引也要求檢查排氣口冷凝器與捕集器的排水。這是實務停機點。捕集器滿載、濾網堵塞或管路髒污,意味著顯示的真空度已不再是可靠的製程條件。若產品規格包含密度、孔隙含量、氣味或機械性能,則應隔離不穩定期間生產的材料。
下一班的檢查
開機前檢查排氣口開口、濾網、捕集器、真空接頭和泵浦狀況。材料達到核准製程狀態後,在排氣口測量實際真空度並記錄,同時記錄熔體壓力。在進料喉確認水分,然後在短暫穩態運行期間觀察兩項訊號。
產品單一樣本無氣泡,但真空訊號仍在漂移時,不要放行生產線。不要將所引用的水分目標套用到未指定的樹脂上。不要為了抽過積液的排氣口而加大抽吸力。只有當核准樹脂已乾燥、排氣口暢通、排氣口實測真空穩定且壓力維持既定基準時,生產線才算準備就緒。
下一個檢查是附帶三項記錄的定時樣本:材料水分、排氣口真空度和熔體壓力。若其中任何一項超出合格範圍,就停止運行並找出子系統,再調整設定點。
編輯洞察
- 要如何確認真空系統在料筒而非只在泵浦運作?
- 在排氣口測量真空度,並記錄核准樹脂、螺桿配置及產出下的熔體壓力。若排氣口讀數未達基準,檢查過濾器、集液器、軟管、接頭、密封、排氣口插入件及泵浦狀況。泵浦室壓力表正常未必代表有效,因為洩漏墊片、冷凝堵塞或過濾器飽和可能隔絕泵浦與料筒。比較兩讀數前勿調整料筒溫度。
- 當聚合物進入真空管線時應如何處理?
- 停止視缺陷為正常品質波動:檢查排氣口開口、熔體液位、過濾器及集液器,並降低進一步夾帶風險後再恢復全速。管線內聚合物會污染泵浦並限制抽真空;若熔體密封或壓力平衡已不穩,增加吸力可能惡化。變更真空設定前,先檢查下游濾網或模具阻力、螺桿在排氣口附近的充填及排氣口密封。
- 團隊如何區分濕原料與排氣故障?
- 在料斗或進料喉測量水分,驗證乾燥機露點及合格乾燥時間,並檢查輸送路徑是否有環境空氣夾帶。穩定排氣無法去除無限濕批次,而合格乾燥批次仍產生氣泡時,需回頭檢查排氣、螺桿、溫度曲線及模具。勿將一種聚合物或應用的水分極限複製到另一種;未知乾燥歷史及濕再生料會使比較無效。
- 哪種壓力模式應觸發與真空問題不同的調查?
- 將壓力軌跡與螺桿轉速、排氣真空、材料批次、濾網狀況及實際熔體溫度比較。隨螺桿轉速出現的波動可能指向輸送或螺桿狀況,而突然壓力下降伴隨氣泡或噴霜時,應優先考慮水分、揮發性添加劑、飽和乾燥劑或真空突波。若壓力僅低於相同轉速及產出下的基準值,則在歸咎真空前檢查批次、濾網、溫度及螺桿或料筒磨損。
- 釋放氣泡缺陷產線前需要哪些記錄?
- 附上包含材料水分、排氣真空及熔體壓力的定時穩定運轉記錄,並註明樹脂識別、批次、產出及核准製程窗口。檢視趨勢而非單一無氣泡樣品;真空或壓力訊號漂移表示子系統未受控,即使首批產品看起來可接受。當指定密度、空隙含量、氣味或機械性能時,隔離不穩定操作期間生產的材料,且每次只變更一個變數。
來源與參考
- 1.Wanplas. (2026, November 18). Vacuum venting system failures in twin screw extruders and problem solving methods. Wanplas.
- 2.EIN Presswire. Vacuum stability emerges as critical factor in polymer quality and extrusion performance. EIN Presswire.
- 3.Green Extrusion. Moisture drying: Material preparation before extrusion. Green Extrusion.
- 4.Wanplas. Plastic pipe extrusion line bubble defects: Common causes and process adjustment solutions. Wanplas.
- 5.Plastics Engineering. (2024). Extrusion troubleshooting: Key drivers, part 3 of 3. Plastics Engineering.
- 6.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 7.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 8.Plastics Machinery & Manufacturing. Colinex debuts smart version of Allrollex 1500. Plastics Machinery & Manufacturing.