
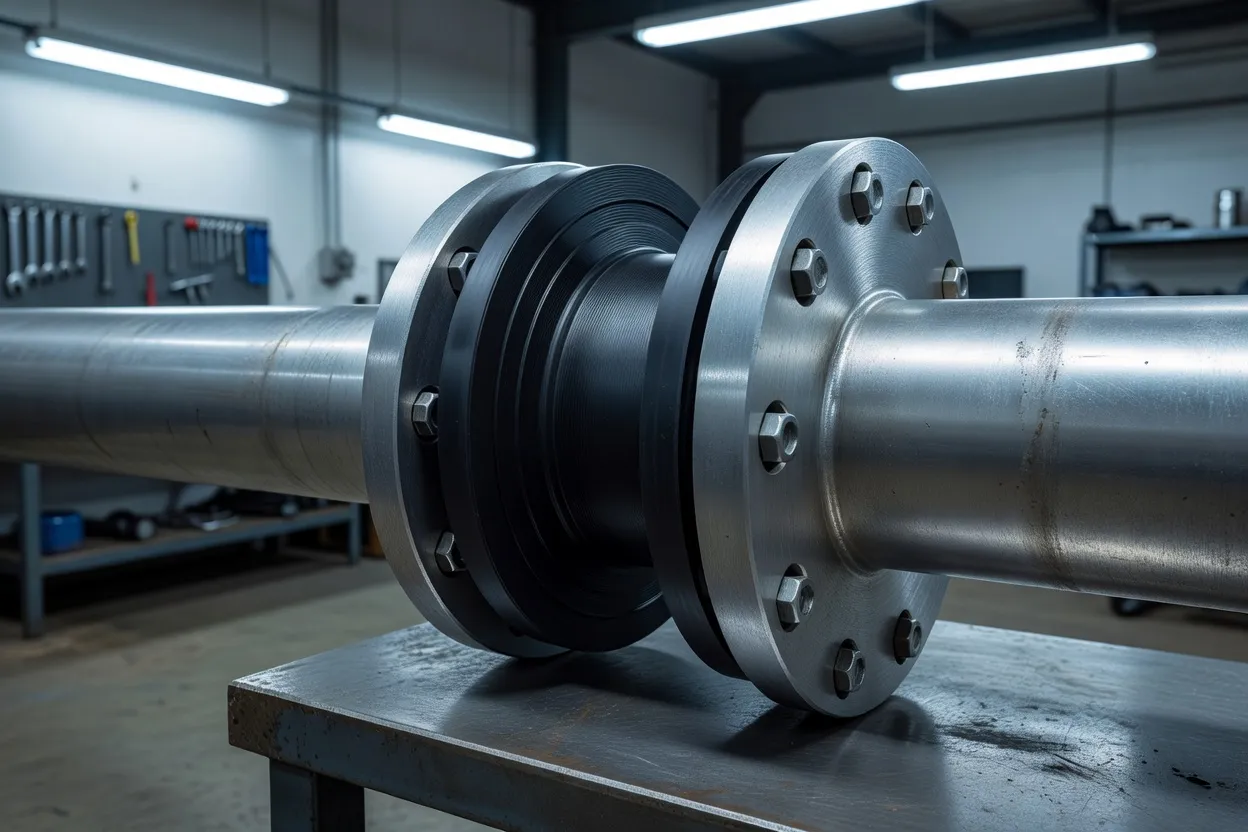
Une pièce en caoutchouc peut sortir de la presse avec une surface propre et pourtant échouer au niveau du cœur. Le premier contrôle n'est pas l'affichage de la presse. Confirmer l'identité du mélange, le lot, la cavité du moule, l'enregistrement de vulcanisation et la pièce finie pour le grillage, la porosité et l'état de vulcanisation avant libération. Si l'un de ces enregistrements manque, le contrôle qualité impose une mise en attente, pas une simple formalité administrative.
Rubberfex (Rubberfex, ressource de dépannage des mélanges de caoutchouc) décrit le grillage, la sous-vulcanisation et le piégeage d'air comme les principaux défauts de la fenêtre de process en moulage du caoutchouc. C'est le bon ordre pour le régleur. Le grillage peut débuter avant que la cavité ne soit remplie. L'air emprisonné peut laisser une cloque ou un vide alors que l'extérieur paraît acceptable. La sous-vulcanisation peut subsister dans une section épaisse après que la peau semble ferme.
La fenêtre de vulcanisation appartient au mélange et à la pièce, pas à une recette machine générique. Le temps de vulcanisation dépend de la chimie, de la température du moule, de l'épaisseur de section, de la masse des inserts et du décalage thermique. Une courbe de rhéomètre peut aider à fixer le point de départ, mais elle ne prouve pas que le centre d'une pièce moulée a atteint l'état requis. Un insert métallique peut extraire localement la chaleur. Une section épaisse de caoutchouc peut retarder par rapport à la surface de la cavité. Un cycle court peut donc produire une peau correcte et un cœur inacceptable.
Le dossier du mélange
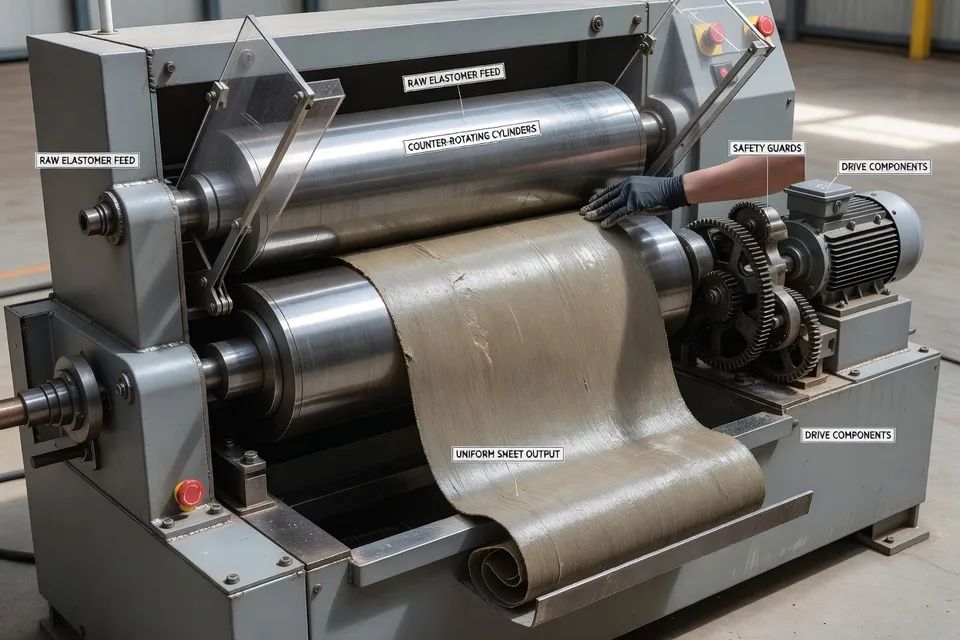
Commencer par le suiveur. Faire correspondre le nom et le lot du mélange avec l'instruction de travail approuvée. Vérifier l'historique de malaxage et confirmer que le matériau a été manipulé dans ses conditions de stockage et de transformation autorisées. Ne pas reporter un réglage de vulcanisation d'un grade à un autre simplement parce que les deux matériaux sont appelés caoutchouc. Les indications disponibles n'établissent pas une température, une pression ou un temps de cycle de vulcanisation universels pour chaque mélange.
Pour le moulage par injection, les indications de process citées donnent des plages typiques larges plutôt qu'une recette de libération : l'alimentation du mélange peut se situer vers 70 à 110 °C, et de nombreux moules chauffés fonctionnent autour de 150 à 200 °C. Ces chiffres sont indicatifs seulement. Ils ne remplacent pas la méthode de vulcanisation approuvée. La source avertit aussi que le mélange doit rester en dessous de sa condition de grillage pendant l'alimentation et le séjour.
Le régleur doit vérifier le temps de séjour lorsqu'une machine a attendu, qu'une buse a restreint l'écoulement ou qu'un changement de production laisse du matériau chaud dans le fourreau. Une marque de grillage ou une ligne d'écoulement n'est pas automatiquement un problème de ventilation. Vérifier la température du fourreau et de la buse, l'historique de séjour et la séquence de remplissage avant de modifier le moule.
La cavité et le chemin de l'air
L'air doit sortir par le système de ventilation pendant le remplissage du caoutchouc. Si la zone de dernier remplissage n'a pas de chemin d'évacuation efficace, la pièce peut présenter un manque de matière, une cloque, un vide ou une marque de brûlure. Contrôler la lande d'évent, la ligne de joint, l'assistance sous vide si utilisée, et l'emplacement de cavité où le défaut se répète. Un évent bouché, usé, trop peu profond ou trop profond peut déplacer le problème plutôt que le supprimer.
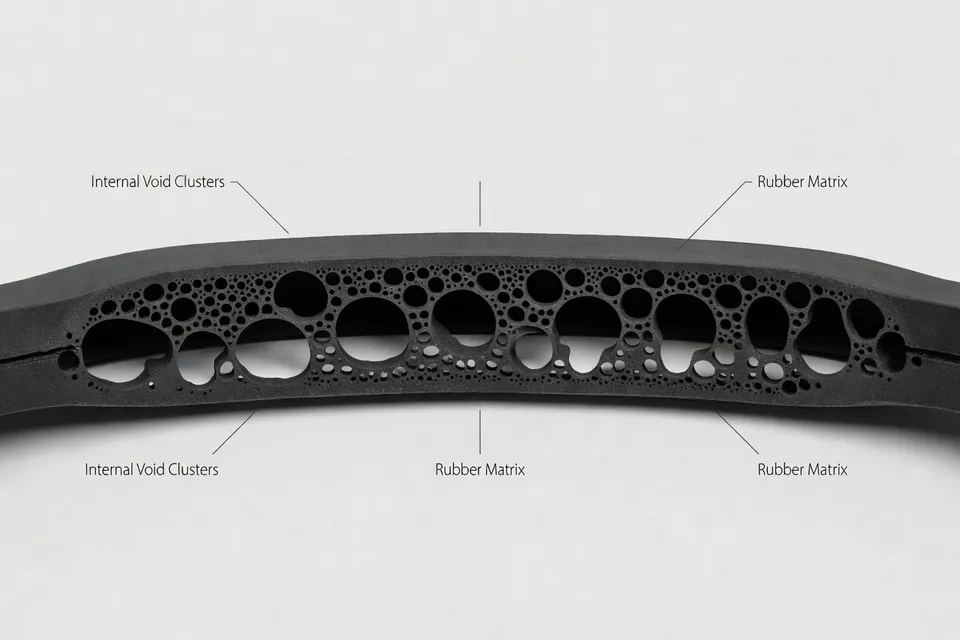
Une surface extérieure lisse ne lève pas une indication interne. La guidance de libération de PlasInsight énonce clairement la condition d'arrêt : un lot ne doit pas être expédié avec une porosité interne non résolue simplement parce que l'extérieur paraît sain. Prélever une pièce acceptée et une pièce suspecte de la même cavité lorsque possible. Comparer les enregistrements et inspecter la région interne avec la méthode approuvée. Si l'usine n'a pas de limite de porosité documentée ou de méthode d'essai, le contrôle est incomplet.
Le vide est une aide de process. Ce n'est pas un certificat de libération. La même règle s'applique à une trace de presse d'aspect normal. Une courbe de pression stable peut montrer que la machine a répété son cycle. Elle ne peut pas prouver qu'une poche de gaz emprisonné est absente ou que la vulcanisation a atteint le cœur.
Le contrôle de vulcanisation
L'inspection visuelle vient après, et non à la place d'un contrôle de vulcanisation. La guidance de moulage identifie la dureté, la déformation rémanente à la compression et l'essai de traction sur un échantillon sectionné comme contrôles mécaniques par rapport à l'exigence du mélange. Utiliser l'essai requis par la spécification et comparer le résultat avec la ligne de base approuvée. Une simple lecture de dureté peut manquer un gradient local ou un défaut interne.
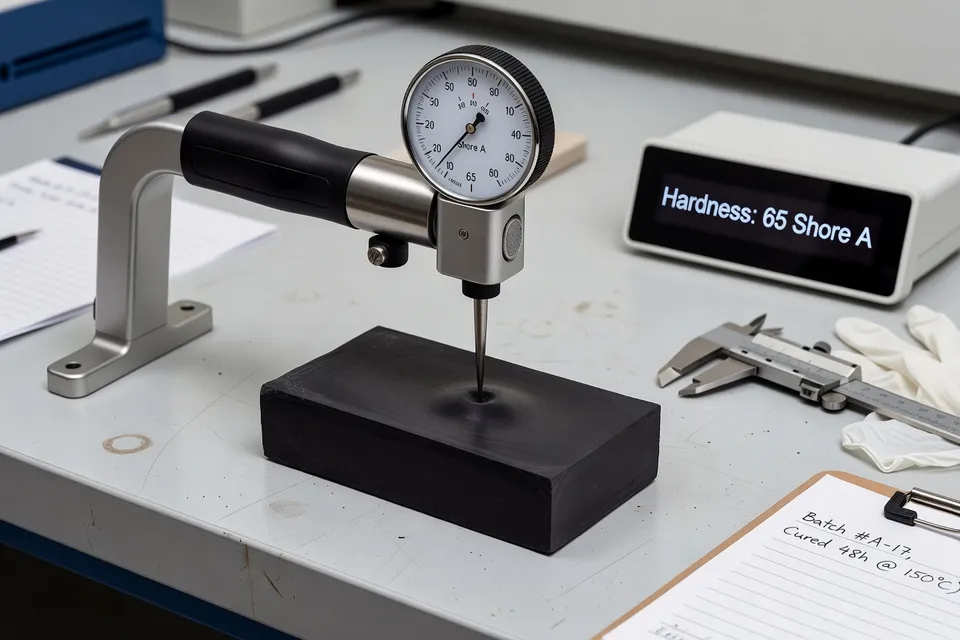
L'échantillon doit représenter le risque. Si la pièce présente un centre épais, un insert, une ligne de collage ou une région connue de dernier remplissage, le contrôle doit porter sur cet emplacement. Un bord de bavure fin ne remplace pas le cœur. Une surface collante est un échec évident, mais une surface ferme ne prouve pas une vulcanisation complète en dessous.
Pour le travail en autoclave, l'uniformité de température et le contrôle de pression ajoutent une autre voie de défaillance. La guidance autoclave citée liste les systèmes à vapeur saturée directe à 151 à 175 °C et 0,4 à 0,8 MPa manométrique, avec une uniformité déclarée de plus ou moins 1,0 °C après purge d'air. Ces valeurs appartiennent à l'architecture d'équipement et au périmètre de produit décrits. Elles ne constituent pas un point de consigne pour un moule à injection ou pour un autre élastomère.
La même guidance relie le cloquage et la porosité interne à une pression descendant en dessous de la pression de vapeur d'eau pendant la vulcanisation ou à une ventilation alors que le cœur reste chaud. Elle identifie aussi la purge d'air incomplète, les pièges à vapeur bouchés, le condensat, le chargement de la chambre et les zones froides comme contrôles pratiques. Dans les produits épais en caoutchouc naturel, une montée en température rapide peut laisser l'extérieur sur-vulcanisé ou réverti alors que le centre est encore insuffisamment vulcanisé. C'est un problème de profil thermique, pas quelque chose qu'un simple regard sur la surface peut régler.
L'arrêt de libération
Mettre le lot en attente lorsque l'identité du matériau est incertaine, que l'enregistrement de vulcanisation est incomplet, que des défauts répétés de gaz emprisonné apparaissent dans une cavité, que le moule est déjà à la limite de sa condition de ventilation ou d'étanchéité, ou que l'essai de porosité requis n'a pas été réalisé. Le mettre en attente lorsque la pièce est humide, lorsqu'un insert ou un moule n'a pas atteint la condition approuvée, ou lorsque le contrôle qualité n'a pas défini la limite d'acceptation. Ne pas compenser un contrôle manquant en ajoutant du temps au cycle sans validation.
Ne pas libérer une pièce parce que la presse a atteint son temps de maintien programmé. Ne pas transférer un réglage du caoutchouc naturel vers l'EPDM, le silicone, le FKM ou un autre grade sans méthode approuvée. Ne pas présenter une recommandation fournisseur comme une économie mesurée. Les éléments probants soutiennent une routine de vérification, pas une recette universelle.
Le prochain contrôle de ce poste est un examen croisé des enregistrements : prendre une pièce acceptée et une pièce suspecte de la même cavité, confirmer l'historique du mélange et de la vulcanisation, inspecter la région interne suspectée avec la méthode de porosité approuvée, et comparer le résultat de vulcanisation avec la ligne de base mécanique approuvée. Si l'usine ne peut pas montrer la limite, arrêter le lot et attribuer le contrôle manquant avant que quiconque signe la libération.
Analyses éditoriales
- Dans quels cas faut-il retenir un lot de pièces en caoutchouc d’apparence normale ?
- Retenez le lot lorsque l’identité du mélange, la traçabilité du lot, la cavité, l’historique de vulcanisation ou le contrôle de porosité requis ne correspondent pas à la pièce. Une surface propre et une courbe de presse reproductible ne suffisent pas à écarter une cloque, un vide ou un cœur sous-vulcanisé. L’erreur habituelle consiste à considérer l’absence de limite d’acceptation comme un simple manque de documentation ; si l’assurance qualité n’a pas défini la méthode ou la limite pour les défauts internes, la libération n’est pas justifiée.
- Comment distinguer un début de grillage d’un problème de ventilation ?
- Vérifiez d’abord la température du fourreau et de la buse, le temps de séjour, les restrictions d’écoulement et la séquence de remplissage avant de couper ou de modifier les évents. Le grillage peut apparaître pendant l’attente chaude dans la machine, tandis qu’une mauvaise ventilation se répète généralement à l’endroit qui se remplit en dernier et produit souvent une cloque, un vide, un manque ou une marque de brûlure. Modifier le moule en premier risque de masquer le vrai problème de temps de séjour et d’en créer un second.
- Qu’est-ce qui rend un contrôle de vulcanisation représentatif de la pièce et non simplement pratique ?
- Prélevez l’échantillon au centre épais, à la zone d’insert, à la ligne de liaison ou à l’endroit connu pour se remplir en dernier lorsque ces zones présentent le risque. Appliquez le contrôle mécanique spécifié — dureté, compression permanente ou traction sur une section — par rapport à la référence approuvée. Un bord de flash fin est facile à tester mais vulcanise souvent en premier ; s’y fier peut valider une peau ferme sur un cœur sous-vulcanisé.
- Une courbe rhéomètre ou un temps de maintien programmé suffit-il à valider le cycle de libération ?
- Non. Utilisez la courbe rhéomètre comme point de départ, puis validez la pièce moulée avec son épaisseur réelle, la masse des inserts, la température du moule et le décalage thermique. L’affichage de la presse ne prouve que l’exécution du cycle programmé, pas que le cœur a atteint l’état de vulcanisation requis. Ajouter du temps sans validation reste un substitut faible à la mesure au point de défaillance.
- Que faut-il vérifier avant d’incriminer le vide ou la ventilation pour une porosité interne ?
- Prélevez une pièce acceptée et une pièce suspecte de la même cavité, notez où l’indication se répète et inspectez la zone interne selon la méthode approuvée. Vérifiez ensuite la longueur d’évent, la ligne de joint, le fonctionnement du vide, les évents bouchés ou usés, les purgeurs de vapeur, le condensat, la purge d’air, le chargement de la chambre et les zones froides. Le vide est une aide au procédé, pas un certificat de libération, et une trace de pression stable peut coexister avec du gaz piégé.
- Pourquoi est-il risqué de transférer une recette de vulcanisation d’un grade de caoutchouc à un autre ?
- Refusez le transfert sauf si une méthode approuvée couvre le nouveau mélange et la pièce. Le comportement de vulcanisation dépend du mélange et de la géométrie ; des noms de machine similaires ou des désignations génériques ne garantissent ni la même sécurité au grillage, ni le même transfert thermique, ni le même temps de vulcanisation. La pratique courante consiste à reporter un réglage d’un grade à l’autre et à considérer les premières pièces correctes comme une preuve ; cela peut laisser un matériau différent sous-vulcanisé, grillé pendant le séjour ou sur-vulcanisé en surface.
Sources et références
- 1.MOLDITQUICK. (2026, November 14). Rubber injection molding: Compounds and cure. MOLDITQUICK.
- 2.PlasInsight. Rubber cure and porosity checks before release: Verify the part, not just the press. PlasInsight.
- 3.Nice Rapid Tooling. Rubber injection molding: Cure time, flash, and tooling design. Nice Rapid Tooling.
- 4.Dimud. Guide to rubber injection molding. Dimud.
- 5.Taiguo Steam Boiler. Rubber vulcanization autoclave. Taiguo Steam Boiler.
- 6.Rubberfex. Rubber compound troubleshooting method. Rubberfex.
- 7.The Lean Suite. Lean playbook. The Lean Suite.
- 8.Oil Seal China. How many processes do you need to master to make oil seals? Oil Seal China.
- 9.Maijie Textiles. The hidden cost of inconsistent vulcanization in rubber manufacturing. Maijie Textiles.