
ゴム部品はプレスから出て表面がきれいでも、コア部で不合格になることがある。最初に確認するのはプレス表示ではない。化合物ロット、キャビティ、硬化記録、完成品についてスコーチ、気孔、硬化状態をすべて確認してからリリースする。いずれかの記録が欠けていれば、QAは保留条件とみなす。
Rubberfex(ゴムコンパウンドトラブルシューティング資料)は、ゴム成形における主なプロセスウィンドウ欠陥としてスコーチ、アンダーキュア、気泡トラップを挙げている。セット担当者はこの順序で対応する。スコーチはキャビティ充填前に始まる可能性がある。空気が閉じ込められると外観は問題なく見えても内部にブリスターやボイドが生じる。厚肉部では表面が固くても内部がアンダーキュアのまま残る。
硬化条件は化合物と部品に固有のものであり、汎用機レシピに依存しない。硬化時間は化学組成、金型温度、肉厚、インサート質量、熱遅れに左右される。レオメーター曲線は出発点として役立つが、成形品中心部が要求硬化状態に達したことを証明しない。金属インサートは局所的に熱を奪い、厚肉部はキャビティ表面より温度上昇が遅れるため、短いサイクルでは表面は良好でもコアが不合格になる。
化合物記録
まずトラベラーを確認する。化合物名とロットが承認された作業指示書と一致しているか、混合履歴を確認し、許容保管・加工条件内で扱われたことを確かめる。両方とも「ゴム」と呼ばれるからといって、あるグレードの硬化設定を別のグレードに流用してはならない。利用可能な指針はすべての化合物に共通の硬化温度・圧力・サイクルタイムを定めていない。
射出成形の場合、プロセス指針はリリース用レシピではなく広範な目安を示す。化合物供給温度はおおよそ70〜110℃、加熱金型は150〜200℃程度で動作する。これらは目安に過ぎず、承認された硬化方法の代わりにはならない。また、供給中および滞留中に化合物がスコーチ条件を超えないよう警告している。
マシンが待機中、ノズルが流れを制限している、または段取り替えでバレル内に材料が熱く残っている場合は滞留時間を確認する。スコーチ痕やフローラインは自動的にベント問題とは限らない。金型を変更する前にバレル・ノズル温度、滞留履歴、充填シーケンスを調べる。
キャビティとエアパス
ゴムが充填される際、空気はベント系を通って抜けなければならない。最終充填部に有効な抜け道がないと、ショートショット、ブリスター、ボイド、焼け状痕が現れる。ベントランド、パーティングライン、真空補助の有無、欠陥が繰り返されるキャビティ位置を確認する。目詰まり、摩耗、浅すぎ、深すぎのベントは問題を移動させるだけで解決しない。
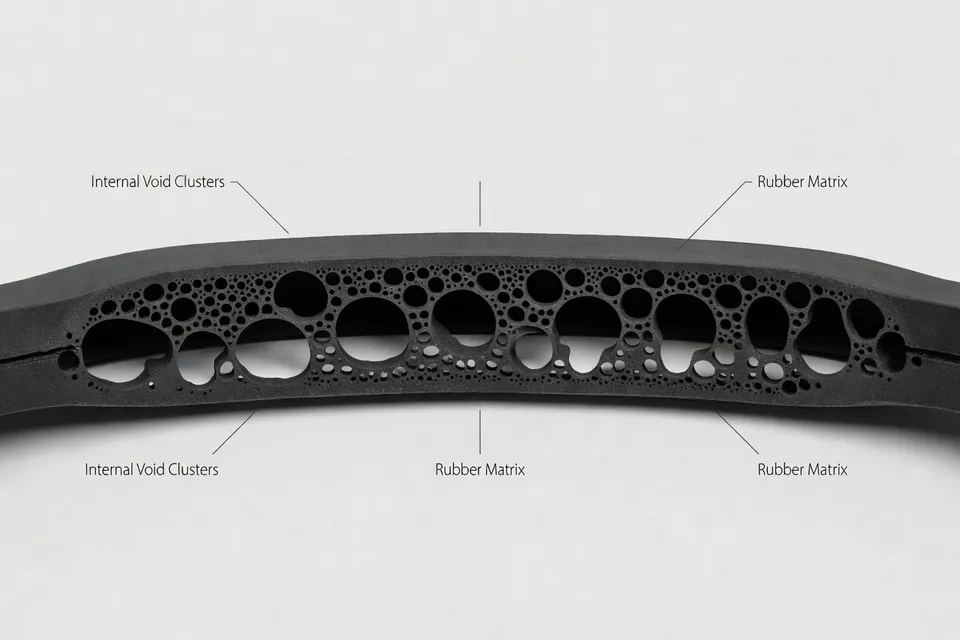
外面が滑らかでも内部兆候はクリアしない。PlasInsightのリリース指針は明確に述べている。外面が健全に見えるからといって、未解決の内部気孔があるロットを出荷してはならない。可能なら同一キャビティから合格品と疑わしい品を取り出し、記録を比較して承認された方法で内部領域を検査する。工場に文書化された気孔限度や試験方法がなければチェックは不完全である。
真空はプロセス補助であってリリース証明書ではない。プレス波形が正常に見える場合も同じルールが適用される。安定した圧力曲線はマシンがサイクルを繰り返したことを示すだけで、ガス溜まりの不在やコアまでの硬化到達を証明しない。
硬化チェック
外観検査は硬化チェックの後に行う。成形指針は、化合物要求に対する機械的チェックとして、断面サンプルの硬さ、圧縮永久ひずみ、引張試験を挙げている。仕様で要求される試験を実施し、承認済みベースラインと比較する。硬さ測定だけでは局所的な勾配や内部欠陥を見逃す可能性がある。
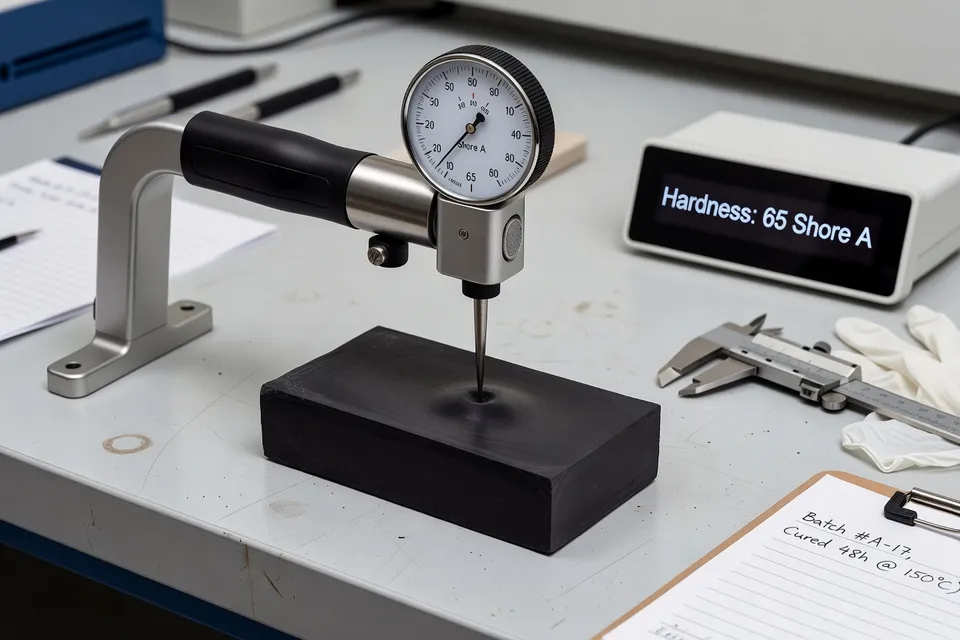
サンプルはリスクを代表しなければならない。部品に厚肉中心部、インサート、接着ライン、または既知の最終充填領域がある場合、その位置を対象にチェックする。薄いフラッシュ端はコアの代わりにならない。表面がタックを示せば明らかな不合格だが、表面が固いからといって内部が完全に硬化しているとは限らない。
オートクレーブ作業では温度均一性と圧力制御が別の故障要因となる。引用されたオートクレーブ指針は、直接飽和蒸気システムで151〜175℃、0.4〜0.8 MPaゲージ、空気パージ後±1.0℃の均一性を示している。これらの値はその設備構成と製品範囲に固有のものであり、射出成形金型や他エラストマー用の設定値ではない。
同指針は、硬化中に圧力が水蒸気圧を下回る、またはコアがまだ熱い状態でベントを行うことによるブリスターや内部気孔を挙げている。また、不完全な空気パージ、蒸気トラップの目詰まり、凝縮水、チャンバー装填、コールドゾーンを実際のチェック項目として挙げている。厚肉天然ゴム製品では急速加熱により外面がオーバーキュアまたはリバージョンしても中心部が硬化不足になる場合がある。これは熱プロファイルの問題であり、最終表面の目視では解決しない。
リリース停止
材料同一性が不確か、硬化記録が不完全、同一キャビティで繰り返しガス欠陥が発生、金型がすでにベントまたはシール限界にある、要求気孔試験が未実施の場合、ロットを保留する。部品が濡れている、インサートや金型が承認条件に達していない、QAが合格限度を定めていない場合も保留する。不足チェックを補うために検証なしでサイクル時間を延長してはならない。
プレスがプログラムされたドウェルに到達したからといってリリースしてはならない。天然ゴムからEPDM、シリコーン、FKMなど他グレードへ承認方法なしに設定を移してはならない。ベンダー推奨を測定済み節約と呼んではならない。証拠が示すのは普遍的レシピではなく検証ルーチンである。
当シフトの次のチェックは記録照合である。同一キャビティから合格品と疑わしい品を1個ずつ取り、化合物と硬化履歴を確認し、承認された気孔試験法で内部領域を検査し、硬化結果を承認済み機械的ベースラインと比較する。工場が限度を示せなければロットを停止し、リリース署名前に不足チェックを完了させる。
編集部の見解
- 外見は普通のゴム部品でもロット保留が必要になるのはいつか?
- コンパウンドの同一性、ロット追跡、キャビティ、加硫履歴、または必要な気孔チェックが部品と一致しない場合はロットを保留する。表面がきれいでプレス痕が安定していても、ブリスターやボイド、未加硫コアは見逃される。よくあるミスは、内部欠陥の判定基準を定めていないのに文書不足として扱うことだ。QAが内部欠陥の方法や限界を決めていないなら、リリースは認められない。
- 設定者がスコーチとベントの問題をどう区別するか?
- まずバレルとノズル温度、滞留時間、流路制限、充填順序を確認してからベントを切ったり変えたりする。スコーチは材料が機内で熱く待機している間に始まるが、ベント不良は充填最後部で繰り返し発生し、ブリスター、ボイド、ショートショット、焼け跡を生む。金型を先に変えると実際の滞留時間の問題を隠し、新たな工程トラブルを招く。
- 部品全体を代表する加硫チェックとは、ただ便利なものではなくどんなものか?
- 厚みのある中心部、インサート部、接着ライン、または既知の充填最後部など、リスクのある場所からサンプリングする。硬度、圧縮永久歪み、引張試験などの指定された機械的チェックを、承認済みベースラインに対して行う。薄いフラッシュエッジはテストしやすいが最初に加硫されやすいので、それに頼ると表面は硬くても内部未加硫のまま承認してしまう。
- レオメーター曲線やプログラムされたドウェルでリリースサイクルを決められるか?
- できない。レオメーター曲線は出発点に過ぎず、実際の断面厚さ、インサート質量、金型温度、熱遅れを考慮して成形品で検証する必要がある。プレス表示はプログラムされたサイクルが実行されたことしか示さない。コアが要求加硫状態に達したことは証明しない。検証なしにドウェル時間を増やすのは、故障箇所を測定する代わりにすぎない。
- 内部気孔の原因を真空やベントのせいにする前に何を確認すべきか?
- 同じキャビティから合格品と疑わしい品を取り出し、表示が繰り返される場所を記録し、承認された方法で内部を検査する。その後、ベントランド、パーティングライン、真空作動、詰まりや摩耗したベント、蒸気トラップ(該当する場合)、凝縮水、エアパージ、チャンバー装填、コールドゾーンをチェックする。真空は工程補助であってリリース証明ではない。圧力トレースが安定していてもガスが閉じ込められている可能性がある。
- ゴムグレード間で加硫レシピを移行するのはなぜ危険か?
- 新しいコンパウンドと部品をカバーする承認済み方法がない限り、移行を拒否する。加硫挙動はコンパウンドと形状に固有なので、類似した機械名や一般的なゴムラベルでは同等のスコーチ安全性、熱伝達、加硫時間は保証されない。よくある近道は、あるグレードの設定を別のグレードに持ち込み、最初に良さそうな部品が出たのを証明とするが、それでは異なる材料が未加硫、滞留中にスコーチ、または表面過加硫になる恐れがある。
出典・参考文献
- 1.MOLDITQUICK. (2026, November 14). Rubber injection molding: Compounds and cure. MOLDITQUICK.
- 2.PlasInsight. Rubber cure and porosity checks before release: Verify the part, not just the press. PlasInsight.
- 3.Nice Rapid Tooling. Rubber injection molding: Cure time, flash, and tooling design. Nice Rapid Tooling.
- 4.Dimud. Guide to rubber injection molding. Dimud.
- 5.Taiguo Steam Boiler. Rubber vulcanization autoclave. Taiguo Steam Boiler.
- 6.Rubberfex. Rubber compound troubleshooting method. Rubberfex.
- 7.The Lean Suite. Lean playbook. The Lean Suite.
- 8.Oil Seal China. How many processes do you need to master to make oil seals? Oil Seal China.
- 9.Maijie Textiles. The hidden cost of inconsistent vulcanization in rubber manufacturing. Maijie Textiles.