
橡胶件可能离开压机时表面干净,但芯部却已失效。首要检查不是压机显示屏。在放行前,需确认化合物身份、批次、模具型腔、硫化记录以及成品件是否出现焦烧、气孔和硫化状态。若任一记录缺失,QA即判定为保留状态,而非文书小问题。
Rubberfex(橡胶配合故障排除资源)将焦烧、欠硫和夹气列为橡胶成型的主要工艺窗口缺陷。这正是操作工应遵循的顺序。焦烧可能在型腔充满前就开始。夹气可能留下表面看似可接受的气泡或空洞。厚截面在表皮已硬后仍可能存在欠硫。
硫化窗口属于配合物和零件,而非通用机器配方。硫化时间取决于化学成分、模具温度、截面厚度、嵌件质量和热滞后。流变仪曲线可帮助确定起点,但无法证明模塑件中心已达到所需状态。金属嵌件会局部带走热量。厚橡胶截面可能滞后于型腔表面。因此短周期可能产生外观良好的表皮和不合格的芯部。
配合物记录
从随行文件开始。将配合物名称和批次与批准的作业指导书核对。检查混炼历史,确认材料在允许的储存和加工条件下处理。不要因为两种材料都叫橡胶就从一个牌号沿用硫化设定。现有指导并未为每种配合物确立统一的硫化温度、压力或周期时间。
对于注射成型,所引用的工艺指导给出的是宽泛的典型范围而非放行配方:配合物进料温度约70至110℃,许多加热模具在150至200℃运行。这些数字仅供参考,不能替代批准的硫化方法。来源还警告,配合物在进料和停留期间必须保持在焦烧条件以下。
当机器等待、喷嘴限制流动或换模后料筒内残留热料时,操作工应检查停留时间。焦烧痕或流痕不一定是排气问题。在调整模具前,先检查料筒和喷嘴温度、停留历史以及充模顺序。
型腔与气路
橡胶充模时,空气必须通过排气系统排出。若最后充模区域没有有效逃逸路径,零件可能出现短射、气泡、空洞或烧痕。检查排气槽、合模线、真空辅助(如使用)以及缺陷重复出现的型腔位置。堵塞、磨损、过浅或过深的排气槽只会转移问题而非消除。
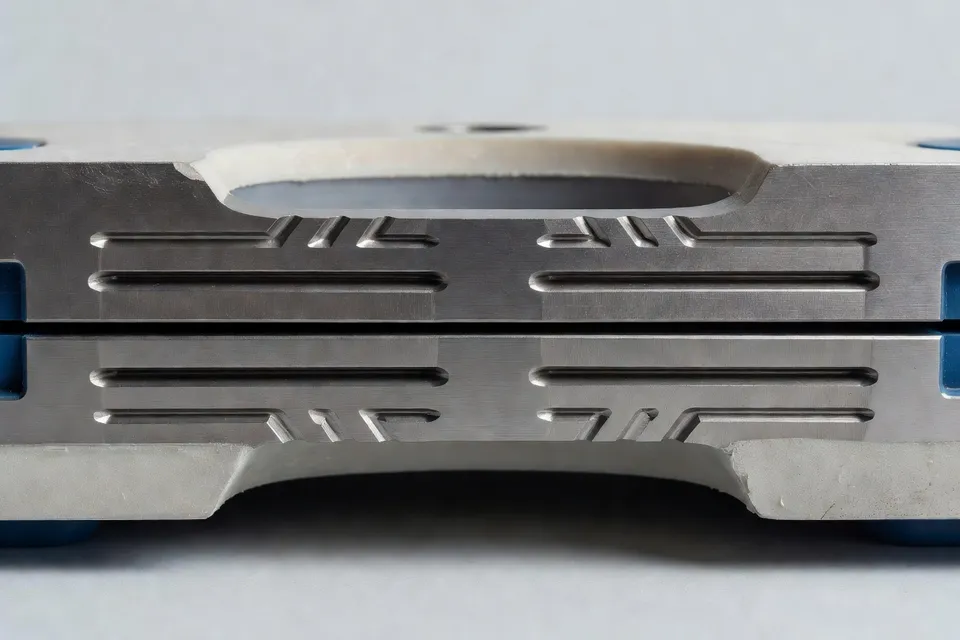
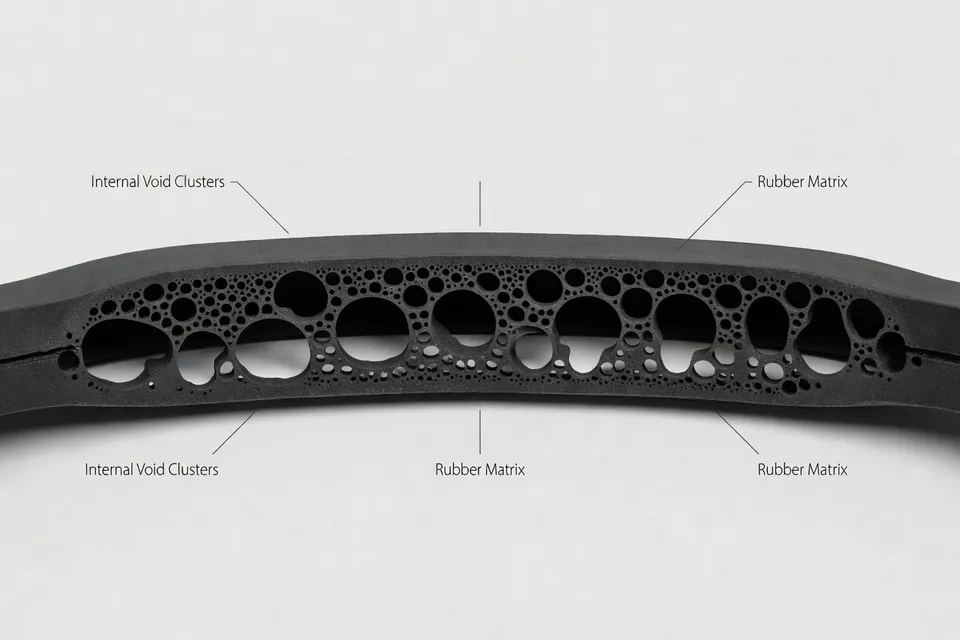
光滑的外表面不能排除内部问题。PlasInsight的放行指导明确指出:仅因外观正常,就不应放行存在未解决内部气孔的批次。尽量从同一型腔取出合格件和可疑件。比较记录,用批准的方法检查内部区域。若工厂没有成文的气孔限值或测试方法,检查即不完整。
真空是工艺辅助手段,不是放行证书。外观正常的压机曲线同样适用。稳定的压力曲线只能说明机器重复了周期,无法证明不存在夹气或硫化已到达芯部。
硫化检查
目视检查应在硫化检查之后,而非代替。成型指导将硬度、压缩永久变形以及截面试样的拉伸测试列为针对配合物要求的机械检查。使用规范要求的测试,并与批准的基准比较。单独的硬度读数可能遗漏局部梯度或内部缺陷。
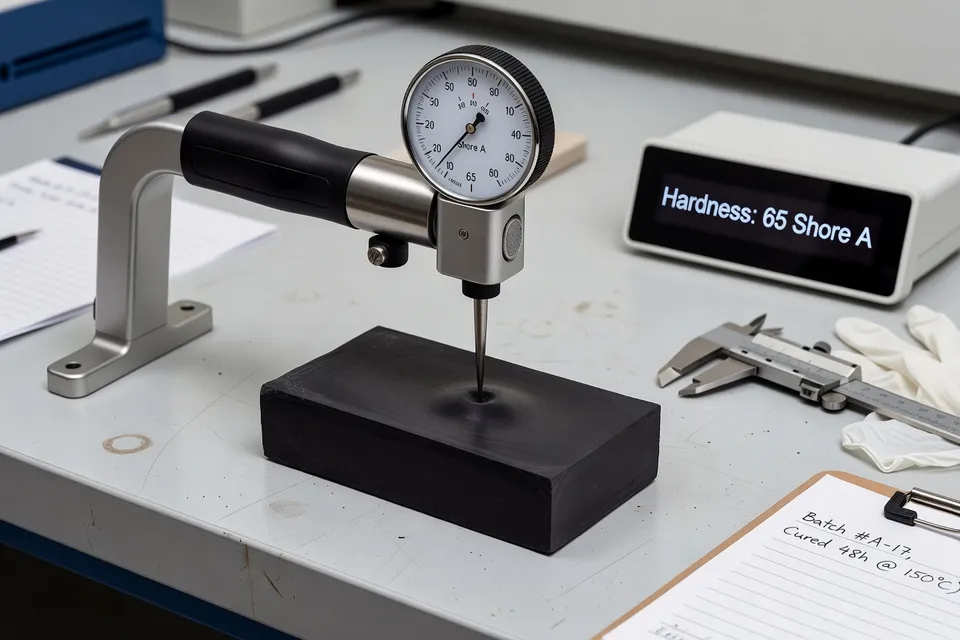
样品必须代表风险。若零件有厚中心、嵌件、粘结线或已知的最后充模区域,检查必须针对该位置。薄飞边不能替代芯部。表面发粘是明显失效,但表面硬并不证明下方已完全硫化。
对于硫化罐作业,温度均匀性和压力控制增加另一条失效路径。引用的硫化罐指导列出直接饱和蒸汽系统在151至175℃、0.4至0.8 MPa表压,空气吹扫后均匀性为±1.0℃。这些数值属于所述设备架构和产品范围,不能作为注射模具或其他弹性体的设定值。
同一指导将起泡和内部气孔与硫化期间压力低于水蒸气压力或芯部仍热时排气联系起来。它还指出不完全空气吹扫、蒸汽疏水阀堵塞、冷凝水、腔室装载和冷区等实际检查项。在厚天然橡胶制品中,快速升温可能导致外部过硫或返原,而中心仍欠硫。这是热分布问题,表面一瞥无法解决。
放行停止条件
当材料身份不确定、硫化记录不完整、同一型腔反复出现夹气缺陷、模具已处于排气或密封极限、或未执行要求的气孔测试时,保留批次。零件潮湿、嵌件或模具未达到批准状态、或QA未定义验收限值时,也保留批次。不要通过未经验证的延长周期来弥补缺失的检查。
不要因为压机达到编程停留时间就放行零件。不要在未经批准方法的情况下将设定从天然橡胶转移到EPDM、硅橡胶、FKM或其他牌号。不要将供应商推荐称为已测量的节约。证据支持验证程序,而非通用配方。
本班次下一次检查是匹配记录审查:从同一型腔取出一件合格件和一件可疑件,确认配合物和硫化历史,用批准的气孔方法检查可疑内部区域,并将硫化结果与批准的机械基准比较。若工厂无法出示限值,停止批次并在任何人签署放行前补上缺失的检查。
编辑洞察
- 外观正常的橡胶件在什么情况下需要保留整批?
- 当无法匹配化合物的身份、批次可追溯性、型腔、硫化历史或要求的孔隙率检查时,就保留该批次。干净的表面和可重复的压机痕迹并不能排除气泡、孔洞或未硫化芯部。通常的失误是将缺失的验收限当作文书缺口;如果QA没有定义内部缺陷方法或限值,就不应该放行。
- 设定员应该如何区分焦烧和排气问题?
- 在切割或改变排气口前,先检查料筒和喷嘴温度、停留时间、流动受限以及充模顺序。焦烧可能在物料热停留在机器中时就开始,而排气不良往往在最后充模的位置重复出现,可能产生气泡、孔洞、短射或烧痕。优先改模可能会掩盖实际的停留时间故障,并制造第二个工艺问题。
- 什么样的硫化检查才真正代表零件,而不只是方便?
- 当厚中心、嵌件区域、粘接线或已知最后充模区域存在风险时,对这些位置取样。使用规定的机械检查——如硬度、压缩永久变形或切片样品的拉伸测试——与批准的基准对比。薄的飞边容易测试但可能先硫化;依赖它可能会批准表面硬化而芯部未硫化的零件。
- 流变仪曲线或程序设定的停留时间能否确定放行周期?
- 不能。用流变仪曲线确定起点,然后在实际截面厚度、嵌件质量、模具温度和热滞后的条件下验证模制品。压机显示屏只证明程序周期运行了,并不证明芯部达到了要求的硫化状态。未经验证就增加停留时间,是对测量失效位置的薄弱替代。
- 在归咎于真空或排气导致内部孔隙前,应该验证什么?
- 从同一型腔取出合格件和可疑件,记录指示重复的位置,并用批准的方法检查内部区域。然后检查排气口台面、分型面、真空操作、堵塞或磨损的排气口、适用的蒸汽疏水阀、冷凝水、空气吹扫、腔室装载和冷区。真空是工艺辅助,不是放行证书,稳定的压力曲线也可能与气体滞留共存。
- 为什么在不同橡胶牌号间转移硫化配方不安全?
- 除非批准的方法涵盖新化合物和零件,否则拒绝转移。硫化行为属于化合物和几何形状,因此相似的机器名称或通用橡胶标签并不能确立等效的焦烧安全性、传热或硫化时间。常见的捷径是将一个牌号的设定带到另一个牌号,并把首批外观良好的零件当作证明;这可能导致不同材料芯部未硫化、停留时焦烧或表面过硫化。
来源与参考
- 1.MOLDITQUICK. (2026, November 14). Rubber injection molding: Compounds and cure. MOLDITQUICK.
- 2.PlasInsight. Rubber cure and porosity checks before release: Verify the part, not just the press. PlasInsight.
- 3.Nice Rapid Tooling. Rubber injection molding: Cure time, flash, and tooling design. Nice Rapid Tooling.
- 4.Dimud. Guide to rubber injection molding. Dimud.
- 5.Taiguo Steam Boiler. Rubber vulcanization autoclave. Taiguo Steam Boiler.
- 6.Rubberfex. Rubber compound troubleshooting method. Rubberfex.
- 7.The Lean Suite. Lean playbook. The Lean Suite.
- 8.Oil Seal China. How many processes do you need to master to make oil seals? Oil Seal China.
- 9.Maijie Textiles. The hidden cost of inconsistent vulcanization in rubber manufacturing. Maijie Textiles.