
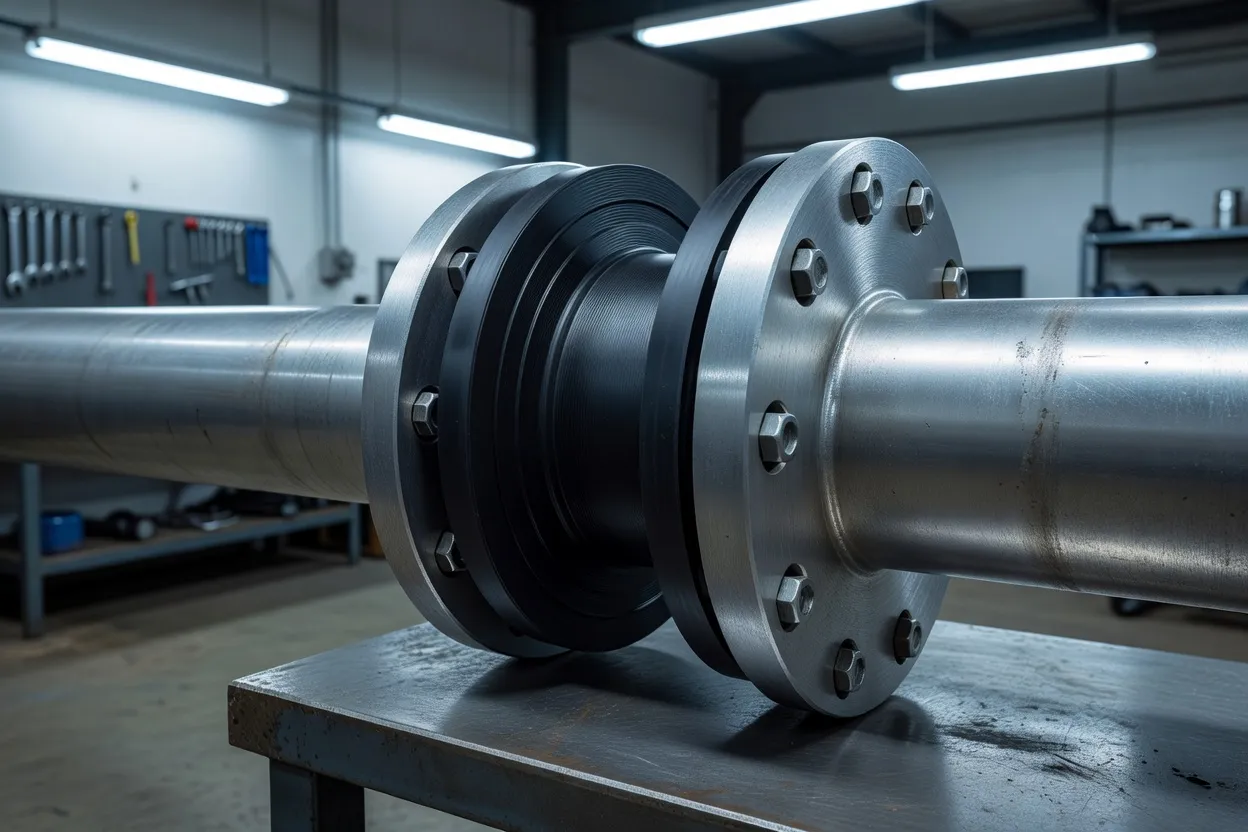
橡膠零件離開壓機時表面可能乾淨,但核心仍可能失效。第一個檢查不是壓機顯示。確認化合物身分、批次、模穴、硫化記錄,以及成品的焦燒、氣孔和硫化狀態後再放行。若任一記錄缺失,QA 應判定為保留條件,而非文書瑣事。
Rubberfex(橡膠化合物故障排除資源)將焦燒、硫化不足和困氣列為橡膠模塑的主要製程窗缺陷。這是設定者的正確順序。焦燒可能在模穴填滿前開始。困氣可能在外部看起來可接受的情況下留下水泡或空洞。硫化不足可能留在厚斷面,表皮摸起來已硬化。
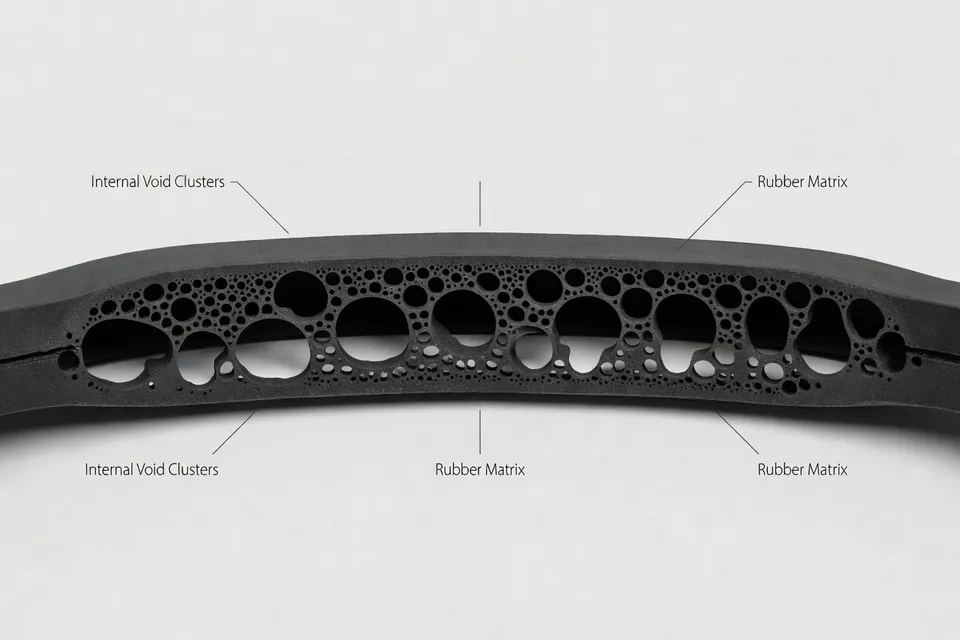
硫化窗屬於化合物和零件,而非通用機台配方。硫化時間取決於化學成分、模具溫度、斷面厚度、嵌件質量和熱延遲。流變儀曲線可幫助建立起點,但無法證明模塑零件中心已達到所需狀態。金屬嵌件可能局部吸走熱量。厚橡膠斷面可能落後於模穴表面。因此短週期可能產生外觀良好的表皮和不合格的核心。
化合物記錄
從隨附文件開始。將化合物名稱和批次與核准的工作指示比對。檢查混煉歷史,確認材料在允許的儲存和加工條件內處理。不要因為兩種材料都稱為橡膠,就把硫化設定從一個等級帶到另一個。現有指引並未為每種化合物建立單一通用硫化溫度、壓力或週期時間。
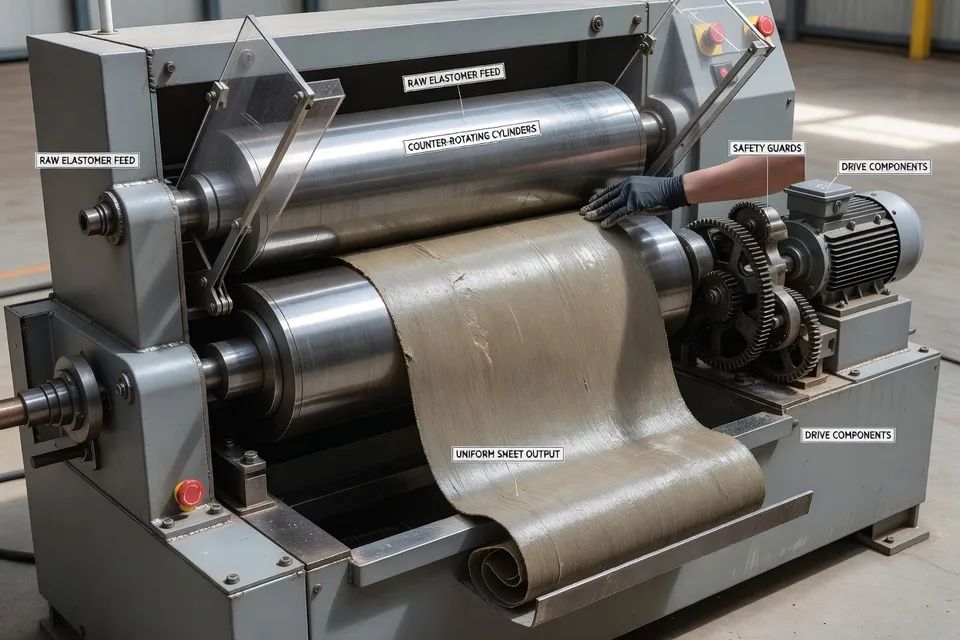
針對射出成型,所引用的製程指引提供寬泛的典型範圍,而非放行配方:化合物進料可能約 70 至 110℃,許多加熱模具操作在 150 至 200℃ 左右。這些數字僅供參考,不能取代核准的硫化方法。來源也警告化合物在進料和停留期間必須保持在焦燒條件以下。
設定者應在機台等待、噴嘴流動受限,或換模留下熱料在料筒時檢查停留時間。焦燒痕跡或流痕不自動視為排氣問題。在調整模具前先檢查料筒和噴嘴溫度、停留歷史,以及充填順序。
模穴與空氣路徑
橡膠充填時空氣必須透過排氣系統離開。若最後充填區域沒有有效逃逸路徑,零件可能出現短射、水泡、空洞或燒焦痕跡。檢查排氣埠、合模線、真空輔助(若使用),以及缺陷重複出現的模穴位置。堵塞、磨損、過淺或過深的排氣埠可能轉移問題而非解決。
光滑的外表面無法清除內部跡象。PlasInsight 的放行指引明確指出:批次不得因外部看起來正常就放行未解決的內部氣孔。盡可能從同一模穴取出合格件與可疑件。比對記錄並以核准方法檢查內部區域。若工廠沒有文件化的氣孔限制或測試方法,檢查即不完整。
真空是製程輔助,不是放行證明。正常外觀的壓機曲線也適用同一規則。穩定的壓力曲線只能顯示機台重複其週期,無法證明不存在困氣袋或硫化已達核心。
硫化檢查
目視檢查在硫化檢查之後,而非取代。模塑指引將斷面樣品的硬度、壓縮永久變形和拉伸測試列為對照化合物要求的機械檢查。使用規格要求的測試,並與核准基線比對。單獨的硬度讀數可能錯過局部梯度或內部缺陷。
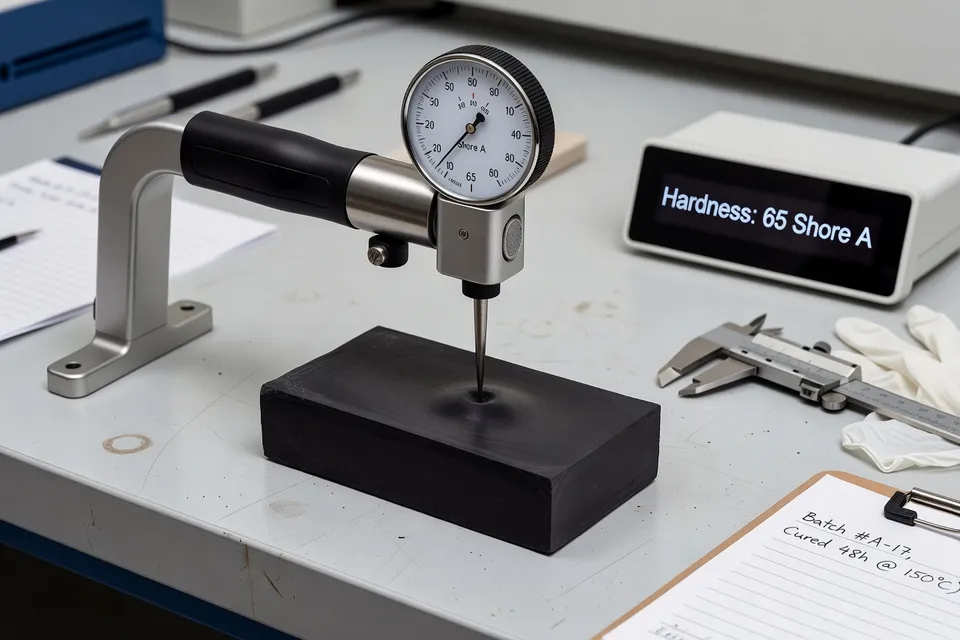
樣品必須代表風險。若零件有厚中心、嵌件、黏合線或已知最後充填區域,檢查必須針對該位置。薄飛邊不是核心的替代品。表面發黏是明顯失效,但表面硬化並不證明下方完全硫化。
針對高壓釜作業,溫度均勻性和壓力控制增加另一條失效路徑。所引用的高壓釜指引列出直接飽和蒸汽系統在 151 至 175℃、0.4 至 0.8 MPa 表壓,空氣吹掃後均勻度 ±1.0℃。這些數值屬於所述設備架構和產品範圍,不是射出模具或其他彈性體的設定點。
同一指引將起泡和內部氣孔歸因於硫化期間壓力低於水蒸氣壓,或核心仍熱時排氣。它也將不完全空氣吹掃、蒸汽疏水閥堵塞、冷凝水、腔室裝載和冷區列為實務檢查。在厚天然橡膠產品中,快速升溫可能使外部過硫化或還原,而中心仍未達硫化。這是熱剖面問題,不是表面一瞥就能解決。
放行停止
當材料身分不明確、硫化記錄不完整、同一模穴重複出現困氣缺陷、模具已處於排氣或密封邊緣、或所需氣孔測試未執行時,保留批次。零件潮濕、嵌件或模具未達核准條件、或 QA 未定義接受限制時,也應保留。不要以增加週期時間來補償缺失檢查而不驗證。
不要因為壓機達到程式停留時間就放行。不要在沒有核准方法的情況下將設定從天然橡膠轉移到 EPDM、矽膠、FKM 或其他等級。不要將供應商建議稱為實測節省。證據支持驗證常規,而非通用配方。
本班次的下一個檢查是配對記錄審查:從同一模穴取出一個合格件和一個可疑件,確認化合物和硫化歷史,以核准氣孔方法檢查可疑內部區域,並將硫化結果與核准機械基線比對。若工廠無法出示限制,停止批次並在任何人簽署放行前指派缺失檢查。
編輯洞察
- 外觀正常的橡膠零件,何時需要整批保留?
- 當化合物身份、批次追溯、模腔、硫化歷史或所需孔隙檢查無法與零件對應時,就應保留整批。乾淨表面和可重複的壓機記錄無法排除氣泡、孔洞或未硫化核心。通常的錯誤是把缺少驗收限值當成文件缺失;若品保未定義內部缺陷方法或限值,就不應放行。
- 設定人員應如何區分焦燒與排氣問題?
- 先檢查料筒與噴嘴溫度、滯留時間、流動限制及填充順序,再考慮切割或更改排氣道。焦燒可能在物料熱置機內時發生,而排氣不良多在最後填充位置重複出現,並可能產生氣泡、孔洞、短射或燒痕。優先改模可能掩蓋實際滯留時間問題,並引發第二個製程故障。
- 硫化檢查要如何才能代表零件,而非只是方便取樣?
- 取樣應針對厚中心、嵌入區、結合線或已知最後填充區域(若這些位置有風險)。使用指定的機械測試(如硬度、壓縮永久變形或拉伸測試)對照核准基準。薄飛邊容易測試,但可能先硫化;依賴它可能核准表面硬化但核心未硫化的零件。
- 流變儀曲線或程式化停留時間能否決定放行週期?
- 不行。流變儀曲線只能作為起點,必須在實際截面厚度、嵌入質量、模具溫度及熱滯後下驗證成型零件。壓機顯示僅證明程式週期已執行,並未證明核心達到所需硫化狀態。未經驗證即增加停留時間,無法取代測量失效位置。
- 在歸咎真空或排氣造成內部孔隙前,應先驗證什麼?
- 從同一模腔取出合格件與可疑件,記錄指示重複位置,並以核准方法檢查內部區域。然後檢查排氣道、合模線、真空運作、堵塞或磨損排氣道、蒸汽疏水閥(如適用)、冷凝水、空氣吹掃、腔室裝載及冷區。真空只是製程輔助,不是放行證明,穩定壓力記錄仍可能伴隨氣體滯留。
- 為何在不同橡膠等級間轉移硫化配方不安全?
- 除非核准方法涵蓋新化合物與零件,否則拒絕轉移。硫化行為屬於化合物與幾何形狀,相似機台名稱或通用橡膠標籤無法確保同等的焦燒安全、熱傳導或硫化時間。常見捷徑是將設定從一個等級帶到另一個,並以首批外觀良好零件作為證明;這可能導致不同材料未硫化、滯留時焦燒,或表面過硫化。
來源與參考
- 1.MOLDITQUICK. (2026, November 14). Rubber injection molding: Compounds and cure. MOLDITQUICK.
- 2.PlasInsight. Rubber cure and porosity checks before release: Verify the part, not just the press. PlasInsight.
- 3.Nice Rapid Tooling. Rubber injection molding: Cure time, flash, and tooling design. Nice Rapid Tooling.
- 4.Dimud. Guide to rubber injection molding. Dimud.
- 5.Taiguo Steam Boiler. Rubber vulcanization autoclave. Taiguo Steam Boiler.
- 6.Rubberfex. Rubber compound troubleshooting method. Rubberfex.
- 7.The Lean Suite. Lean playbook. The Lean Suite.
- 8.Oil Seal China. How many processes do you need to master to make oil seals? Oil Seal China.
- 9.Maijie Textiles. The hidden cost of inconsistent vulcanization in rubber manufacturing. Maijie Textiles.