

EWI(製造技術を開発するエンジニアリング組織)は、ポリマー流動抵抗を低減する別の方法の概念実証結果を報告した。超音波源をダイやバレルではなく回転スクリュー内に配置する方式だ。報告された結果は、配合変更なしで微小形状への平均浸透が約16%向上したというものだ。
この結果は有用だが、まだ生産速度に関する主張ではない。EWIの開示は特許プラットフォーム(米国特許第12,668,011号)を説明し、20kHz近傍で動作するチューニング済みスクリューの設計に有限要素解析を用いたと記している。測定された動きは特徴浸透である。公表資料は持続的なスループット向上、サイクルタイム短縮、溶融温度低下、または機械的特性のベースラインを確立していない。
プロセッサーにとってこの区別は重要だ。狭いキャビティやノズル通路に材料がより効果的に到達できれば、微細形状を支えたりバレル温度を上げる必要を減らしたりできるかもしれない。しかしスクリューをより速く回せるとは限らず、ポリマーの熱履歴が少なくなるわけでも、成形品や印刷品が既存仕様を満たすとも限らない。
スクリューがプロセス変更そのもの
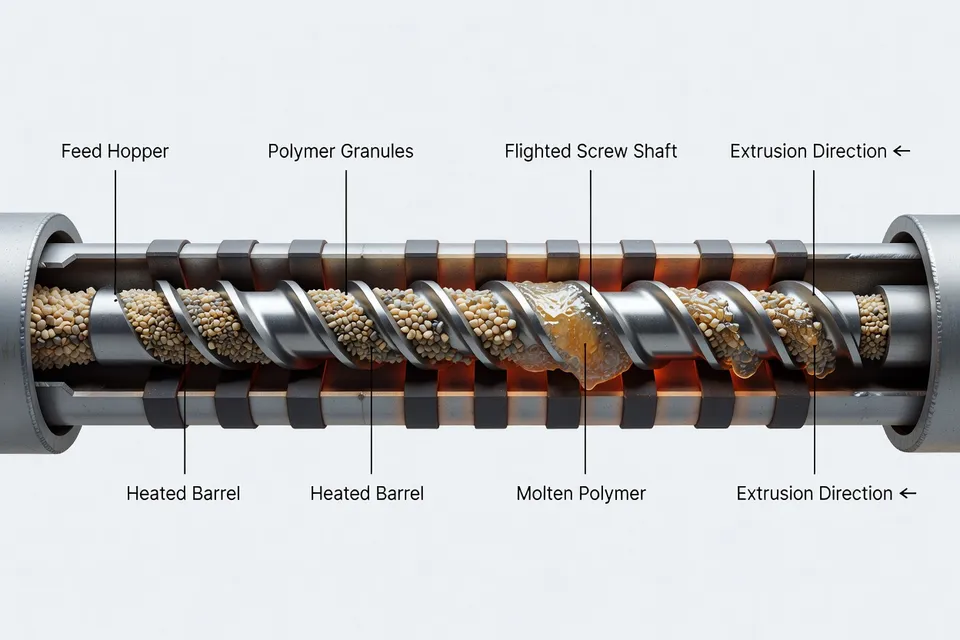
従来法ではダイやバレルを通じて超音波エネルギーを導入する。EWIの方式はチューニングされた回転押出スクリューを通じて直接エネルギーを伝達する。主張される利点は単なる「超音波」の追加工程ではなく、その工程の位置と機械的統合にある。
溶融ポリマーが小さな開口部を通過する場合や粘度が高い場合、流動抵抗は上昇する。温度を上げれば抵抗は下がるが、劣化リスク、結晶化挙動、寸法安定性、加工窓の使い勝手も変わる。ライン速度を落とせば滞留時間制御は保てるが生産性は失う。スクリュー一体型方式は配合を変更せず、局所的に抵抗を狙う。
EWIは有限要素解析でスクリュー設計を導き、プラットフォームを20kHz近傍で動作させる予定だとしている。この設計は必須のエンジニアリング工程である。回転スクリューは振動を伝達しつつトルク、熱サイクル、ポリマー圧力、充填材の摩耗に耐えなければならないからだ。得られた結果は制御された試験で浸透が改善できることを示しているが、生産キャンペーンでの挙動は示していない。
特許実証と認定済み押出プロセスの区別は明確に保つべきだ。技術リーダーは依然としてスクリュー寿命データ、負荷下での音響校正、温度マッピング、滞留時間測定、同じ配合・同一形状での非超音波比較を必要とする。
報告された動きは特徴浸透のみ
報告された試験は充填結果を変えたのであり、配合を変えたのではない。したがって下図は市場や能力比較ではなくプロセス効果の指標である。
| 試験条件 | ポリマー配合 | 微小形状への平均浸透 |
|---|---|---|
| 超音波支援 | 変更なし | 約16%向上 |
| 配合変更 | 報告なし | 該当なし |
16%という数字は狭い判断を支える。EWIの概念実証で超音波支援が測定された浸透結果を改善したということだ。ミリメートル単位のベースライン値、特徴形状、圧力プロファイル、ポリマーグレード、生産時間は提供していない。これらのセルがなければ、プロセッサーはパーセントをダイ設計ルールや保証されたライン速度向上に変換できない。
この欠落したベースラインは些細な報告の隙間ではない。非常に狭い通路での16%向上は重要かもしれないが、余裕のある特徴での同じパーセントは部品合格にほとんど影響しないかもしれない。結果は特徴サイズ、溶融温度、スクリュー速度、圧力、合格基準に結びつけて初めてプロセス窓を導ける。
最初に意味を持つ可能性のある用途
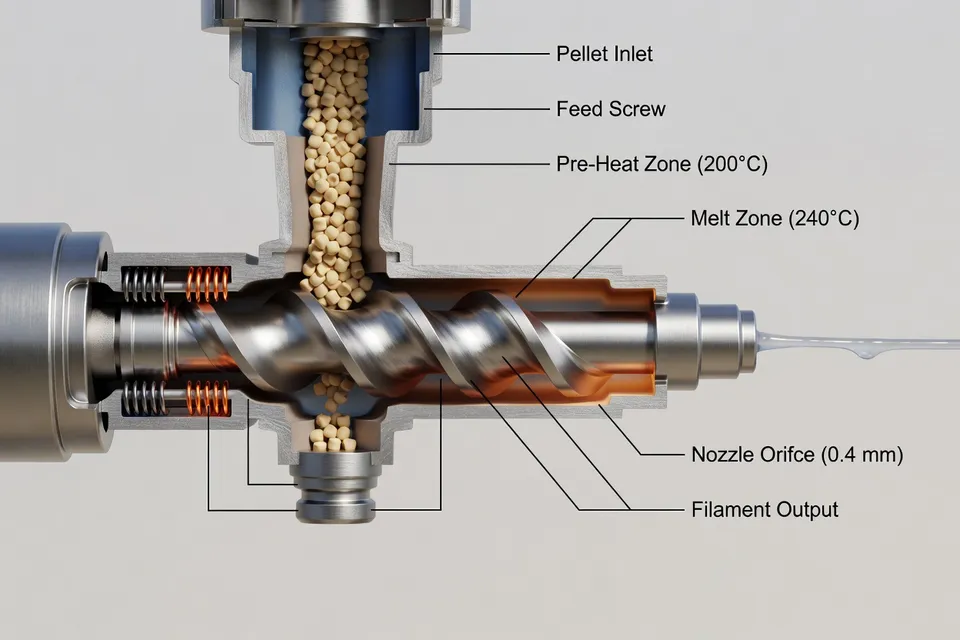
EWIは射出成形、従来押出、高粘度・高充填ポリマー、ペレット供給式積層造形を潜在用途として挙げている。ペレット供給式システムは堆積速度と粘性溶融物のノズル通過・ビード形状維持のトレードオフが大きいため、溶融造粒造形は論理的な初期ターゲットだ。
大型積層造形のプロセス上の課題は、ノズルからより多くの材料が出るかどうかだけではない。堆積ビードは位置精度を保ち、前層と融合し、不安定な圧力や過剰熱による欠陥を避けなければならない。超音波支援は広範な温度上昇を必要とせずにノズル通過を改善できれば価値がある。ただしビード幅、層間接着、表面品質、出力速度を同時に測定するまでこれは仮説のままとなる。
射出成形も同様の認定ゲートがある。小さな特徴への浸透向上は薄肉や微細表面詳細に役立つかもしれないが、キャビティ圧力、充填時間、ウェルドライン強度、収縮、反りを無処理プロセスと比較しなければならない。充填は改善するがフラッシュが増える圧力トレースはプロセス上の勝利ではない。
高充填コンパウンドはさらに制約を加える。充填材は粘度と摩耗を増やし、振動が溶融物に結合する方法を変える可能性がある。公表された概念実証はガラス繊維、炭素繊維、鉱物充填材、研磨性顔料系での性能を確立していない。これらの材料は別個の試験として扱うべきで、同じメカニズムの受益者と仮定してはならない。
次のゲートは耐久性と完全なベースライン
この開発の楽観的な部分は具体的だ。スクリューを通じて供給されたチューニング済み超音波場が、ポリマーを再配合せずに微小形状への平均浸透を約16%向上させたことである。これは制御されたパイロット試験を正当化するのに十分だが、商業プロセス仕様をリリースするには不十分だ。
次の試験ではグレード、 moisture、温度プロファイル、スクリュー速度、背圧、ダイまたはノズル形状、出力を一定に保ち、超音波ありとなしを比較する。圧力、溶融温度、滞留時間、浸透または充填寸法、出力速度、部品特性を記録する必要がある。その後、より長いキャンペーンでトランスデューサー・スクリュー組立が負荷下で振幅と位置合わせを維持できるかを示さなければならない。
これらの測定が存在するまで、防御可能な主張は概念実証特徴試験での流動アクセスの改善である。未証明の主張はより速く、より低温で、より長時間稼働する押出である。EWIはメカニズムと測定された方向性結果を提供した。次の認定ゲートは、実ポリマー、実圧力、実稼働時間で16%浸透改善が生き残るかどうかを示す生産関連ベースラインである。
編集部の見解
- 超音波支援を生産速度向上とみなす前に、何を測定しておくべきですか?
- ポリマーグレード、含水率、温度プロファイル、スクリュー速度、背圧、ダイまたはノズル形状を一定に保ち、超音波の有無で吐出量を比較します。圧力、溶融温度、滞留時間、形状充填、部品合格率を同時に記録してください。高い貫通結果だけではラインを高速化できるとは限りません。不安定な圧力や長い熱履歴が表面上の利点を打ち消す可能性があります。
- 貫通結果を実際のプロセス窓に落とし込むには、どの資料と測定値が必要ですか?
- 形状寸法、ベースラインの貫通値、溶融温度、スクリュー速度、圧力プロファイル、合格基準を求め、運転記録と一緒に保管してください。改善率には起点となる条件がなければ意味がありません。狭い流路とゆとりのある充填部では応答が異なります。負荷時の音響振幅と校正データも追加で残し、測定結果を機器条件に結びつけてください。
- 未充填ポリマーで試験した超音波スクリューを、ガラス入りなどの摩耗性コンパウンドにもそのまま使えますか?
- 使えません。充填コンパウンドは別途試験し、スクリュー摩耗、振幅安定性、圧力挙動、材料特性をすべて確認してください。繊維、鉱物、研磨顔料は粘度を上げ、振動結合を変え、回転部品の摩耗を早めます。未充填での貫通結果が一致しても、充填グレードでの性能は保証されません。
- 添加剤製造の試験では、ノズル通過量の増加以外に何を確認する必要がありますか?
- ビード幅、位置精度、層間接着、表面品質、圧力安定性、吐出量を同一試験で測定してください。ノズルが多くの材料を通しても、ビードが大きくなりすぎたり層間融着が不安定になったりする場合があります。熱プロファイルは最初固定し、温度変化を超音波効果と誤認しないようにしてください。
- 調整済み超音波スクリューを生産に投入する前に、どのような耐久性データが必要ですか?
- トランスデューサー振幅、音響校正、スクリュー位置決め、トルク、溶融温度、圧力、形状または部品品質を最初から最後まで追跡する連続運転を実施してください。組立品はトルク、熱サイクル、ポリマー圧力、摩耗負荷に耐え、調整状態からずれないことが必要です。