

EWI(一家开发制造技术的工程组织)报告了一种降低聚合物流动阻力的新方法的概念验证结果:将超声源置于旋转螺杆中,而不是通过模具或机筒引入振动。报告的结果是小特征平均渗透率提高约16%,配方未变。
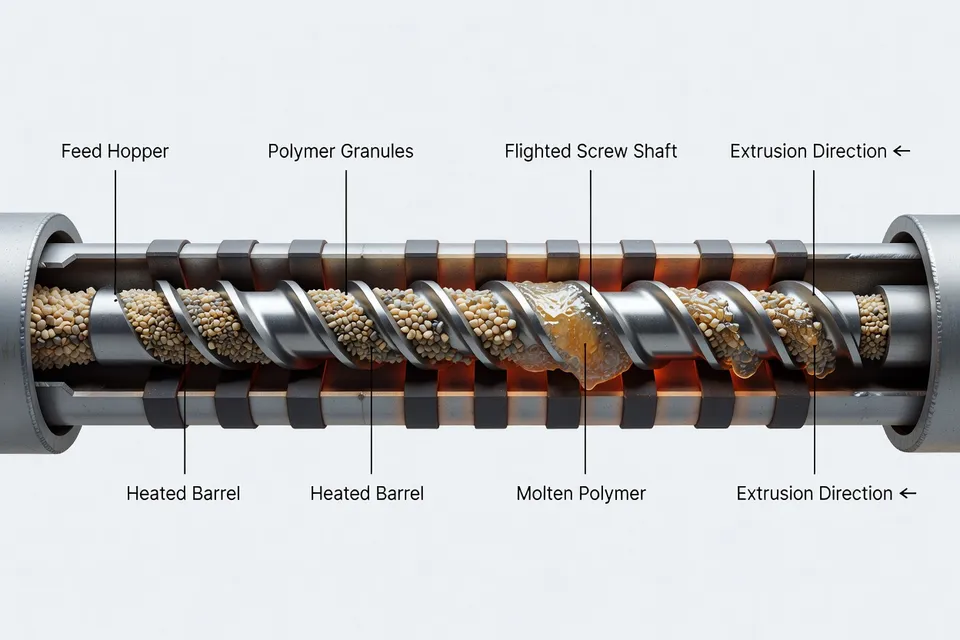
这一结果有用,但尚未达到生产速率的水平。EWI的披露描述了专利平台,美国专利号12,668,011,并指出有限元分析是调谐螺杆的设计途径,工作频率接近20 kHz。测量的运动是特征渗透。该出版物未确立持续的产量提升、周期时间缩短、熔体温度降低或机械性能基线。
对加工商而言,这种区别很重要。能更有效地到达狭窄腔体或喷嘴通道的材料可能支持更精细的几何形状,或减少提高料筒温度的需求。它并不能自动证明螺杆可以更快运行,聚合物经历更少的热历史,或模塑或打印部件符合现有规格。
螺杆即工艺变化
传统方法可通过模具或机筒引入超声能量。EWI的方法直接通过调谐的旋转挤出螺杆传递能量。声称的优势不只是“超声”作为添加工艺步骤,而是该步骤的位置和机械集成。
当熔融聚合物必须通过小开口或材料粘度高时,流动阻力上升。提高温度可降低阻力,但也可能改变降解风险、结晶行为、尺寸稳定性和可用加工窗口。减慢生产线保留停留时间控制,但会牺牲生产率。螺杆集成概念在局部针对阻力,同时在报告的测试中保持聚合物配方不变。
EWI表示有限元分析指导了螺杆设计,该平台旨在接近20 kHz运行。该设计工作是必要的工程步骤,因为旋转螺杆必须在传递振动的同时承受扭矩、热循环、聚合物压力以及磨蚀或填充化合物。现有结果显示该机构可在受控测试中改善渗透。它并未显示组件在生产周期中的表现。
专利演示与合格挤出工艺之间的区别应保持清晰。技术负责人仍需要螺杆寿命数据、负载下的声学校准、温度映射、停留时间测量,以及与相同几何形状下无超声辅助的同一配方进行比较。
唯一报告的运动是特征渗透
报告的测试改变了填充结果,而非配方。因此下图是工艺效果测量,而非市场或产能比较。
| 测试条件 | 聚合物配方 | 小特征平均渗透 |
|---|---|---|
| 超声辅助 | 未变 | 提高约16% |
| 配方变化 | 无报告 | 不适用 |
16%这一数字支持一个狭窄判断:超声辅助在EWI的概念验证工作中改善了测得的渗透结果。它未提供基线毫米值、特征几何形状、压力曲线、聚合物牌号或生产持续时间。没有这些单元格,加工商无法将百分比转化为模具设计规则或保证的线速增益。
这一缺失的基线不是次要的报告差距。高度受限通道中16%的改善可能意义重大,而在宽松填充特征中同一百分比可能对部件验收影响很小。结果需要与特征尺寸、熔体温度、螺杆速度、压力和验收标准关联,才能指导工艺窗口。
这一主张可能首先发挥作用的领域
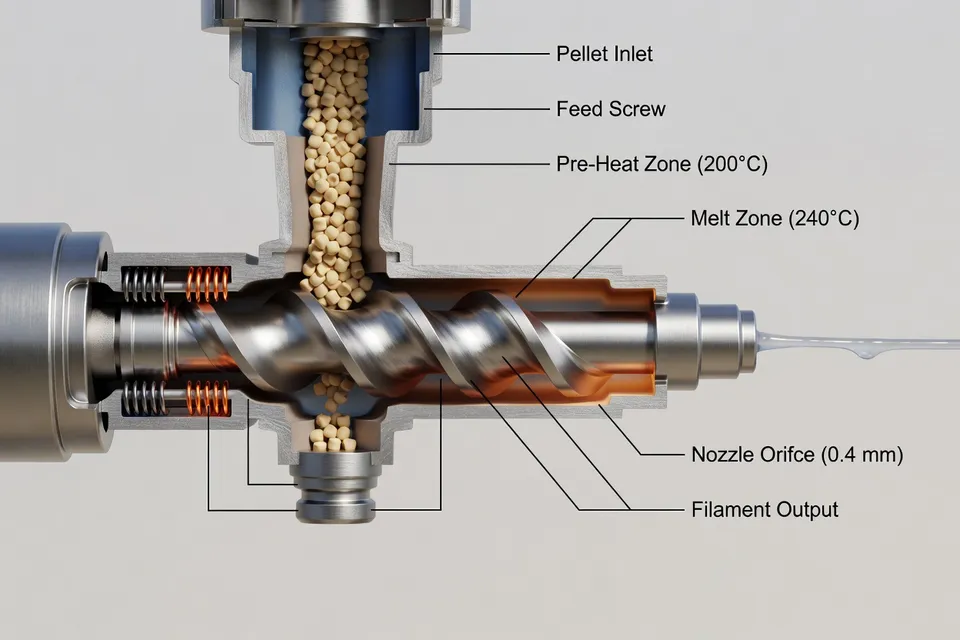
EWI指出注塑成型、常规挤出、高粘度或高填充聚合物以及粒料喂料增材制造为潜在应用。熔融粒料制造是合理的早期目标,因为粒料喂料系统常在沉积速率与将粘性熔体推过喷嘴同时保持熔珠定义的能力之间权衡。
大型增材制造的工艺问题不只是更多材料是否离开喷嘴。沉积的熔珠必须保持位置精度、与前一层熔合,并避免因压力不稳或过度热暴露造成的缺陷。如果超声辅助能在不要求大幅升温的情况下改善喷嘴通过性,则可能有价值。这仍是一个假设,直到同时测量熔珠宽度、层间结合、表面质量和输出速率。
注塑成型呈现类似的鉴定门槛。更好地渗透到小特征中可能有助于薄壁或精细表面细节,但需将型腔压力、填充时间、熔接线强度、收缩和翘曲与未处理工艺进行比较。改善填充但增加飞边的压力曲线不会是工艺胜利。
高填充化合物增加了另一约束。填料可提高粘度并增加磨损,且可能改变振动如何耦合到熔体中。已公布的概念验证未确立玻璃纤维、碳纤维、矿物填料或磨蚀颜料体系的性能。这些材料应作为单独试验处理,而非假定为同一机制的受益者。
下一道关卡是耐久性和完整基线
这一开发的乐观部分很具体:通过螺杆传递的调谐超声场与聚合物配方不变的情况下小特征平均渗透率提高约16%相关。这足以证明进行受控中试,但不足以发布商业工艺规范。
下一试验应保持牌号、水分、温度曲线、螺杆速度、背压、模具或喷嘴几何形状和输出不变,同时比较有无超声的运行。测试应记录压力、熔体温度、停留时间、渗透或填充尺寸、输出速率和部件性能。随后更长的试验必须显示换能器-螺杆组件在负载下是否保持振幅和对齐。
在这些测量存在之前,可辩护的主张是在概念验证特征测试中改善了流动通路。未经证实的则是更快、更凉、更长时运行的挤出。EWI提供了机制和测得的方向性结果;下一鉴定关卡是生产相关基线,显示16%渗透改善是否经受真实聚合物、真实压力和真实运行时间。
编辑洞察
- 在把超声波辅助当成提速手段前,必须先测哪些参数?
- 把聚合物牌号、含水率、温度曲线、螺杆转速、背压和口模或喷嘴几何形状固定后,再对比加不加超声波时的产出率,同时记录压力、熔体温度、停留时间、特征填充和零件合格率。只看渗透率提高,不能说明生产线就能跑得更快;压力波动或热历史变长,都可能把表面增益抵消。常见错误是还没在同一台设备上测出未经处理的基准,就把受控特征结果直接当产量承诺。
- 要把渗透结果变成可用的工艺窗口,需要哪些文件和数据?
- 索取特征几何形状、基准渗透尺寸、熔体温度、螺杆转速、压力曲线和验收标准,然后把这些数值归到运行记录里。没有起始点,百分比改善就没有固定工艺意义:限制性通道和充分填充的特征响应方式不同。还要附上负载下的声学振幅和校准数据,把测得效果和已知机器状态对应起来。没有这些记录,结果只是演示,而不是模具设计规则。
- 在未填充聚合物上测试后,同一把超声波螺杆能直接用于玻璃纤维或其他磨蚀料吗?
- 不行。填充料必须单独做试验,并检查螺杆磨损、振幅稳定性、压力变化和材料性能。纤维、矿物和磨蚀颜料会提高粘度、改变振动耦合,还会加速旋转部件磨损。匹配未填充聚合物的渗透结果,并不能证明填充料也能用。典型失效是:第一种料看起来有效,换成长周期后振幅衰减或螺杆损坏。
- 增材制造试验除了验证喷嘴流量提高,还应确认哪些指标?
- 同一试验中要同时测量焊道宽度、定位精度、层间结合、表面质量、压力稳定性和产出率。喷嘴通过量增加时,可能沉积出超大焊道或造成层间融合不均。先把热历史固定,否则温度变化会被误判为超声波效果。粒料喂料打印是较早的应用方向,但仍需建立尺寸和力学基准后才能放行生产参数。
- 调谐后的超声波螺杆要支持正式生产,需要哪些耐久性证据?
- 必须做一段连续运行,记录换能器振幅、声学校准、螺杆对中、扭矩、熔体温度、压力以及特征或零件质量从头到尾的变化。组件要能承受扭矩、热循环、聚合物压力和磨蚀载荷,保持调谐状态不漂移。短时验证跑不出反复加热和加载后出现的疲劳、耦合失效或磨损。如果振幅下降而渗透率偶尔还能接受,工艺可能产生隐性波动,而不是稳定的操作窗口。