

EWI(EWI,一家開發製造技術的工程組織)已公布一項概念驗證結果,提出另一種降低聚合物流動阻力的方式:將超音波源置於旋轉螺桿內,而非透過模具或機筒引入振動。報告結果顯示,小特徵的平均滲透增加約16%,且配方未變。
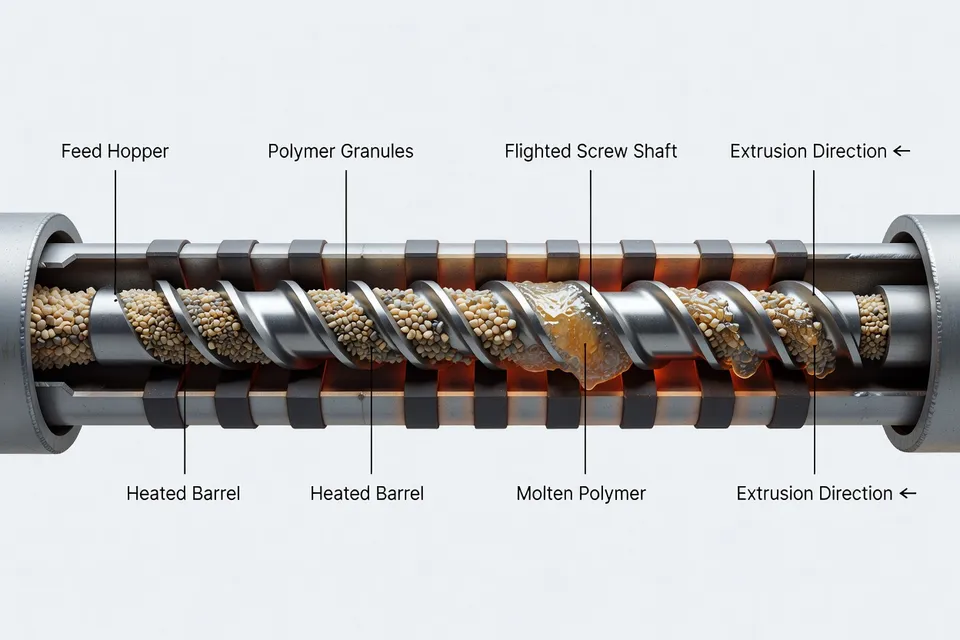
這是實用結果,但尚未達到生產速率宣稱。EWI的揭露描述一項專利平台,美國專利號12,668,011,並指出有限元素分析是用於設計調諧螺桿、操作頻率接近20 kHz的途徑。測量移動為特徵滲透。該出版物未確立持續產量增加、循環時間縮短、熔體溫度降低或機械性質基準。
對加工商而言,此區別很重要。材料更有效到達狹窄腔體或噴嘴通道,可能支援更細幾何或減少提高機筒溫度的需求。它並不自動證明螺桿能更快運轉、聚合物承受較少熱歷程,或模製或列印零件符合現有規格。
螺桿即製程改變
傳統方法可透過模具或機筒引入超音波能量。EWI的方法則直接透過調諧、旋轉的擠出螺桿傳遞能量。宣稱優勢不只是「超音波」作為附加製程步驟,而是該步驟的位置與機械整合。
當熔融聚合物必須通過小開口或材料黏度高時,流動阻力上升。提高溫度可降低阻力,但也可能改變降解風險、結晶行為、尺寸穩定性與可用加工窗口。放慢生產線可保留滯留時間控制,但犧牲生產力。螺桿整合概念針對局部阻力,同時在報告測試中保持聚合物配方不變。
EWI表示有限元素分析指導螺桿設計,平台預計操作頻率接近20 kHz。該設計工作是必要工程步驟,因為旋轉螺桿必須在承受扭矩、熱循環、聚合物壓力及磨蝕或填充化合物時傳遞振動。現有結果顯示該機制能在受控測試中改善滲透。它並未顯示組件在生產活動中的表現。
專利示範與合格擠出製程之間的區別應保持清楚。技術負責人仍需螺桿壽命數據、負載下的聲學校準、溫度映射、滯留時間測量,以及與相同配方、相同幾何但無超音波輔助的比較。
唯一報告的移動是特徵滲透
報告測試改變的是填充結果,而非配方。因此下圖為製程效應測量,而非市場或產能比較。
| 測試條件 | 聚合物配方 | 小特徵平均滲透 |
|---|---|---|
| 超音波輔助 | 未改變 | 增加約16% |
| 配方改變 | 無報告 | 不適用 |
16%數據支持狹義判斷:超音波輔助在EWI的概念驗證工作中改善了測量滲透結果。它未提供毫米基準值、特徵幾何、壓力曲線、聚合物等級或生產持續時間。沒有這些欄位,加工商無法將百分比轉換為模具設計規則或保證的生產線速度增益。
此缺失基準並非小報告缺口。在高度受限通道中16%改善可能很重要,而在寬裕填充特徵中相同百分比可能對零件接受度影響甚微。結果需與特徵尺寸、熔體溫度、螺桿速度、壓力及接受標準連結,才能指導製程窗口。
宣稱可能率先發揮作用的領域
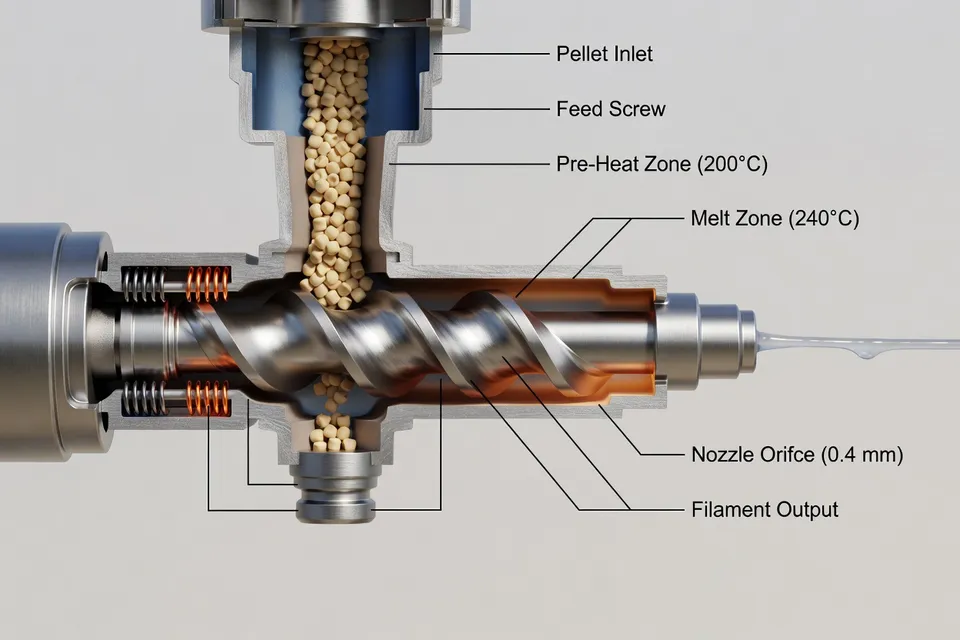
EWI指出射出成型、傳統擠出、高黏度或高填充聚合物,以及粒料餵料增材製造為潛在應用。熔融粒料製造是合理的早期目標,因為粒料餵料系統常在沉積速率與將黏性熔體推過噴嘴同時保持珠定義之間取捨。
大型增材製造的製程問題不只是更多材料離開噴嘴。沉積珠必須保留位置精度、與前一層融合,並避免不穩定壓力或過度熱暴露造成的缺陷。若超音波輔助能在無需大幅提高溫度下改善噴嘴通過,則可能有價值。這仍是假設,直到同時測量珠寬、層結合、表面品質與輸出速率。
射出成型呈現類似合格門檻。更好滲透小特徵可能有助薄壁或細表面細節,但需比較腔體壓力、填充時間、熔接線強度、收縮與翹曲與未處理製程。改善填充但增加毛邊的壓力曲線不會是製程勝利。
高填充化合物增加另一限制。填料可能提高黏度與磨耗,並改變振動如何耦合進入熔體。已公布的概念驗證未確立玻璃纖維、碳纖維、礦物填料或磨蝕顏料系統的性能。這些材料應視為獨立試驗,而非假設相同機制受益。
下一個門檻是耐久性與完整基準
此開發的樂觀部分很具體:透過螺桿傳遞的調諧超音波場,與未重新配方聚合物下小特徵平均滲透增加約16%相關。這足以證明受控試驗,但不足以釋出商業製程規格。
下一個試驗應固定等級、水分、溫度曲線、螺桿速度、背壓、模具或噴嘴幾何與輸出,同時比較有無超音波的運行。測試應記錄壓力、熔體溫度、滯留時間、滲透或填充尺寸、輸出速率與零件性質。較長活動必須顯示換能器-螺桿組件在負載下是否維持振幅與對齊。
直到這些測量存在前,可防禦的宣稱是在概念驗證特徵測試中改善流動通路。未證實的宣稱是更快、更冷、更長時間運轉的擠出。EWI提供機制與測量方向結果;下一個合格門檻是生產相關基準,顯示16%滲透改善是否能在真實聚合物、真實壓力與真實運行時間下存續。
編輯洞察
- 把超音波輔助當成提升產速的手段前,必須先量測哪些項目?
- 固定聚合物等級、水分、溫度曲線、螺桿轉速、背壓及模具或噴嘴幾何,再比較有無超音波能量時的輸出速率。同時記錄壓力、熔體溫度、停留時間、特徵填充與零件合格率。單憑更高的穿透結果無法證明產線能加快;壓力不穩或熱歷程拉長都可能抵消表面增益。最常見的錯誤是,未在同一台設備上先測出未處理基準,就把受控特徵結果直接當成產能承諾。
- 要把穿透結果轉成可用的製程窗口,需要哪些文件和量測數據?
- 取得特徵幾何、基準穿透尺寸、熔體溫度、螺桿轉速、壓力曲線及合格標準,並與生產記錄一併存檔。沒有起始點,百分比改善就沒有固定製程意義:狹窄通道與寬鬆填充的特徵反應不會相同。還需加入負載下的聲波振幅與校正數據,才能把量測效果連結到已知的機台狀態。缺少這些記錄,結果只是示範,而非模具設計準則。
- 同一支超音波螺桿,在未填充聚合物測試後,能直接用於玻璃纖維或其他磨耗性配方嗎?
- 不行。填充配方必須另行試驗,並檢查螺桿磨耗、振幅穩定性、壓力行為與材料特性。纖維、礦物和磨耗性顏料會提高黏度、改變振動耦合,並加速旋轉組件的磨損。未填充聚合物的穿透結果相同,並不代表填充等級也能達到同樣表現。失效模式很直接:第一種材料看起來有效,長時間生產卻可能失去振幅或損壞螺桿。
- 增材製造試驗除了驗證噴嘴流量提升,還要確認哪些項目?
- 同一試驗中需量測線寬、定位精度、層間結合、表面品質、壓力穩定性與輸出速率。噴嘴可能通過更多材料,卻擠出過大線徑或造成層間熔合不均。初期先固定熱曲線,避免把溫度變化誤判為超音波效益。粒料進料列印是可能的早期應用,但仍需先建立尺寸與機械基準,才能開放生產設定。
- 調諧後的超音波螺桿要進入正式生產,需要哪些耐久性證據?
- 必須執行一段連續生產,全程追蹤換能器振幅、聲波校正、螺桿對位、扭矩、熔體溫度、壓力以及特徵或零件品質。組件需承受扭矩、熱循環、聚合物壓力與磨耗負荷,卻不偏離調諧狀態。短暫的概念驗證無法顯露重複加熱與負荷後才出現的疲勞、耦合損失或磨損。若振幅下降但穿透偶爾仍可接受,製程可能產生隱藏變異,而非穩定的操作窗口。