
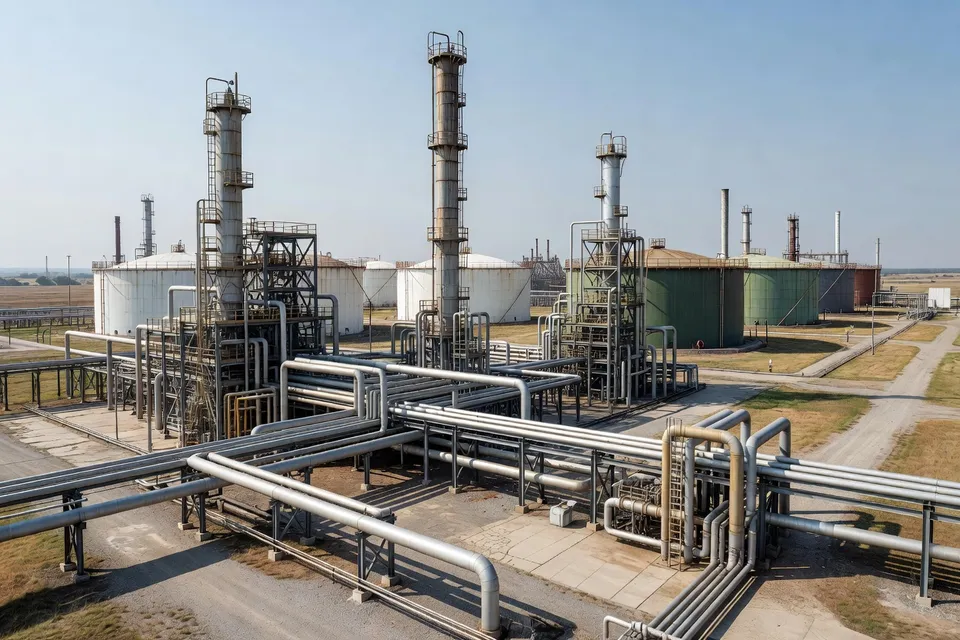
LG Chem a rapporté une réduction de 4,88 % de la consommation énergétique totale de son usine Daesan en Corée du Sud en 2015 par rapport à la référence 2014. Le site produit des produits chimiques de base, des résines synthétiques, du PVC et du caoutchouc synthétique dans quatre départements opérationnels, de sorte que le résultat couvre une charge de procédés mixtes plutôt qu'une seule machine ou un projet utilitaire isolé.
L'amélioration signalée s'élevait à 2 079 906 GJ, la consommation énergétique passant de 42 660 920 GJ l'année de référence à 40 581 014 GJ l'année d'amélioration. LG Chem a évalué la réduction à 44,23 milliards de wons coréens et a rapporté une réduction de 112 100 tonnes d'équivalent dioxyde de carbone. Ces chiffres font du cas Daesan l'exemple le plus solide au niveau d'une usine dans ce groupe, car la référence, l'année du projet, la mesure de l'énergie totale et le contexte de production sont identifiés ensemble.
Utilisation totale d'énergie de l'usine LG Chem Daesan, 2014-2015
| Année | Utilisation totale d'énergie (GJ) |
|---|---|
| 2014 | 42660920 GJ |
| 2015 | 40581014 GJ |
La référence Daesan
Daesan avait déjà obtenu la certification ISO 50001 le 24 novembre 2014 avant de mesurer l'amélioration de 2015. L'usine a assigné des objectifs de performance énergétique à chaque département, examiné la faisabilité des projets proposés et suivi leur mise en œuvre via le système de gestion de l'énergie. Cette séquence compte sur un site chimique : une facture d'utilités plus basse ne suffit pas si l'usine ne peut relier le changement à une référence définie et à une période d'exploitation.
Plus de 50 activités ont été identifiées et mises en œuvre au niveau corporate. Les mesures listées incluaient la récupération de chaleur fatale, l'optimisation de l'utilisation de la vapeur et l'optimisation de la production. Le cas ne ventile pas le résultat de 2 079 906 GJ entre ces projets et n'identifie pas non plus un seul train de procédés comme principal contributeur. Les responsables QA et opérations doivent donc considérer les 4,88 % comme un résultat vérifié au niveau du site, et non comme une économie garantie d'un projet vapeur ou d'une ligne caoutchouc.
Le calcul rapporté est simple :
| Mesure | Référence 2014 | Résultat 2015 |
|---|---|---|
| Consommation énergétique totale | 42 660 920 GJ | 40 581 014 GJ |
| Performance énergétique | — | 4,88 % de moins |
| Résultat en coût énergétique | — | 44,23 milliards KRW |
| Réduction carbone | — | 112 100 tCO2 |
Le mouvement est clair au niveau de l'usine, mais le tableau n'établit pas la part due au débit, au mix produit, aux heures de fonctionnement, à l'état de maintenance ou aux projets énergétiques individuels. Ce sont les vérifications qu'un transformateur devrait effectuer avant de transposer le résultat à un autre site.
Les mesures opérationnelles concernées
La récupération de chaleur fatale concerne l'énergie déjà entrée dans le procédé mais qui s'échappe par les gaz chauds, les flux chauds ou autres pertes. L'optimisation de la vapeur peut réduire les pertes de génération, de distribution et de détente. L'optimisation de la production peut aussi baisser l'énergie par unité en réduisant les opérations instables, les démarrages inutiles ou les produits hors spécification. À Daesan cependant, la description du cas regroupe ces actions. Elle ne fournit pas d'enregistrement ligne par ligne des compteurs ni de calcul de retour sur investissement projet par projet.
Cette limite est importante pour les opérations de caoutchouc synthétique. Un département caoutchouc peut partager chaudières, collecteurs de vapeur, systèmes de refroidissement, air comprimé et traitement des eaux usées avec les départements résines et PVC. Un résultat site peut s'améliorer alors qu'un département reste inefficace. Inversement, une ligne caoutchouc peut bénéficier d'un projet utilitaire de l'usine sans modifier ses propres réglages d'équipement. Le chiffre Daesan soutient la première conclusion — une réduction à l'échelle du site — et non la seconde.
Un résultat plus restreint en salle de contrôle
L'usine Cheongju de LG Electronics fournit une comparaison utile car elle a mesuré l'électricité et la vapeur séparément en 2016 par rapport à une référence 2015. L'usine a rapporté une amélioration de 4,91 % en électricité, soit 13 114 GJ, et de 1,48 % en vapeur, soit 1 547 GJ. La performance énergétique totale était de 3,94 %, soit 14 661 GJ, avec des économies annuelles en coût énergétique d'environ 328 000 $.
La comparaison montre pourquoi la limite énergétique doit rester visible. Le résultat électricité de Cheongju était nettement supérieur à son résultat vapeur, mais le total combiné était inférieur car les flux étaient pondérés par leur contribution énergétique réelle. Une usine qui ne rapporte qu'un pourcentage sans nommer les flux mesurés peut masquer l'endroit où l'amélioration s'est produite.
L'usine Paju de LG Display a rapporté un autre résultat 2016 par rapport à 2015 : une amélioration énergétique totale de 3,2 %, soit 1 180 412 GJ. L'électricité représentait 3,0 %, soit 1 060 422 GJ, tandis que l'énergie thermique s'améliorait de 14,6 %, soit 119 990 GJ. Le site a rapporté une réduction annuelle des coûts énergétiques de 11 768 567 $ et a attribué le programme à des mesures incluant des pompes à vide efficaces, le refroidissement par air froid extérieur et l'humidification des climatiseurs.
Ces cas pointent une règle pratique. Une usine devrait rapporter ensemble le vecteur énergétique, la référence, l'année du projet et le changement absolu. Les pourcentages sont utiles pour classer les performances, mais les valeurs absolues en GJ montrent si la limite de comptage couvre un petit laboratoire, un département de production ou un grand site intégré.
La vérification usine caoutchouc
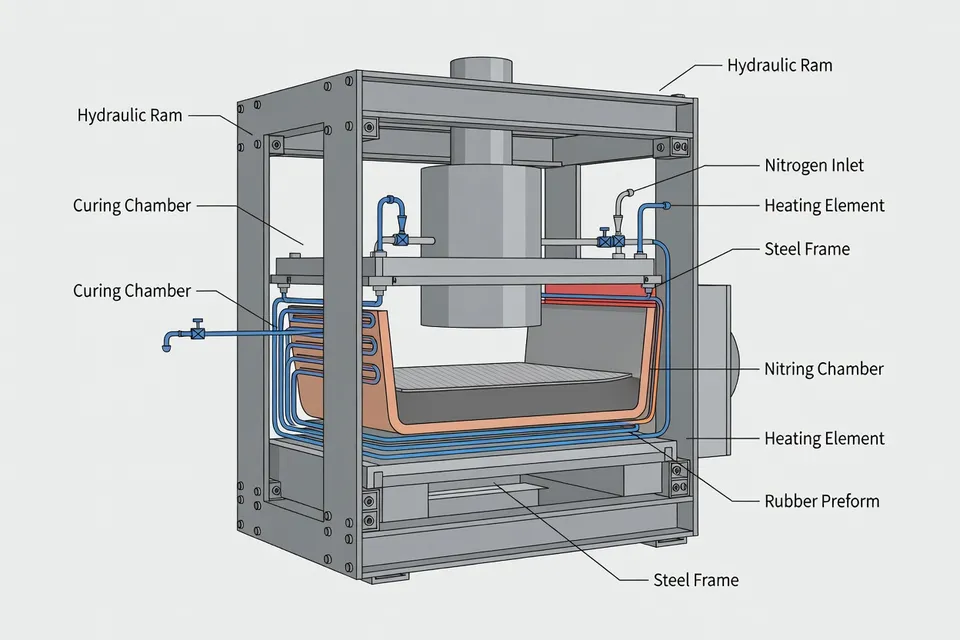
L'usine Mysuru de JK Tyre a rapporté 224 950 GJ d'économies énergétiques totales et 1 888 262 $ d'économies en coûts énergétiques dans le cadre de son programme ISO 50001. Les actions listées incluaient le remplacement de ventilateurs de ventilation centrifuges entraînés par courroie par des ventilateurs axiaux à accouplement direct, l'ajout de contrôles intelligents de débit de compresseur au-dessus des variateurs de fréquence, la conversion de l'éclairage de l'usine en LED et l'introduction du vulcanisation à l'azote à la place de la vulcanisation à l'eau chaude.
Le changement de vulcanisation est la substitution de procédé la plus claire parmi les exemples caoutchouc. Le cas rapporte que la vulcanisation à l'azote a éliminé le système de génération d'eau chaude et économisé 7 000 tonnes de charbon par an. Il liste aussi la récupération de vapeur et de condensats, les travaux d'efficacité des chaudières, la gestion des purgeurs et d'autres projets d'économie de charbon. L'usine a rapporté à la fois des économies opérationnelles sans investissement et des économies de projets d'investissement, mais ces catégories ne doivent pas être mélangées avec le seul pourcentage de performance énergétique utilisé pour un benchmark distinct.
Un responsable maintenance peut agir sur la liste d'équipements, mais ne doit pas supposer le même résultat. Les économies des ventilateurs exigent des mesures de débit et de pression avant et après le changement. Les économies des compresseurs exigent des données de débit, pression et charge. Les économies de vulcanisation exigent la preuve que la qualité de vulcanisation, le temps de cycle et les rebuts sont restés dans les spécifications. Le cas JK Tyre rapporté identifie les interventions et les résultats agrégés ; il ne fournit pas de limite d'acceptation transférable pour une autre usine de pneumatiques.
Ce qui reste non prouvé
Les cas soutiennent des améliorations mesurées au niveau des usines, mais ils ne soutiennent pas un taux d'économies universel pour les transformateurs de plastiques ou de caoutchouc. Les 4,88 % de Daesan appartiennent à un complexe chimique sud-coréen en 2015. Les 3,94 % de Cheongju appartiennent à une autre usine et limite énergétique en 2016. Les économies de JK Tyre appartiennent à une opération pneumatiques à Mysuru avec un procédé de vulcanisation et une base d'équipements distincts.
Pour un nouvel essai, la prochaine mesure devrait être une référence énergétique définie par zone de procédé et vecteur énergétique, normalisée par rapport à la même unité de production et au même mix produit. L'usine devrait ensuite enregistrer la consommation d'utilités, les heures de fonctionnement, le débit, les arrêts et les mises en attente qualité pendant le lot d'essai. Tant que cet enregistrement n'existe pas, le résultat Daesan constitue une preuve crédible qu'un programme géré selon ISO 50001 a réduit la consommation énergétique du site — et non la preuve qu'une machine individuelle de plastiques ou de caoutchouc délivrera 4,88 %.
Analyses éditoriales
- Un service résine ou caoutchouc peut-il reprendre le pourcentage énergétique global du site comme cible de projet ?
- Non. Définissez d’abord une limite de comptage pour le service, séparée par électricité, vapeur, combustible, air comprimé et autres vecteurs, puis normalisez la consommation sur le débit et le mix produit. Un résultat global du site intègre souvent chaudières partagées, refroidissement, eaux usées et variations de production, donc il ne montre pas ce qu’une ligne ou un service a vraiment réalisé. L’erreur fréquente est d’affecter le pourcentage usine à un procédé sans vérifier si ses heures de fonctionnement, son mix de grades ou son allocation d’utilités ont changé.
- Que faut-il documenter avant de revendiquer une réduction d’énergie grâce à un projet de récupération de chaleur ou de vapeur ?
- Enregistrez la période de référence, les identifiants des compteurs, les vecteurs énergétiques, les conditions d’exploitation, le débit et la date de démarrage du projet avant toute comparaison. Séparez ensuite l’effet du projet des variations de volume de production, du mix produit, des arrêts, de l’état de maintenance et des conditions météo. Une facture plus basse ne constitue pas une preuve. Les sites imputent souvent à la récupération de chaleur une baisse due en réalité à moins de démarrages ou à un planning plus calme.
- Comment une usine de caoutchouc doit-elle valider une substitution d’énergie de vulcanisation ?
- Testez la méthode alternative sur un produit identique ou très proche et relevez la consommation énergétique, le temps de cuisson, l’historique de température ou de pression, les cotes, les propriétés physiques et le taux de rebut. Le service qualité doit libérer l’essai avant que la production considère l’économie comme définitive. Supprimer un circuit d’eau chaude peut réduire la demande, mais le projet échoue si l’uniformité de cuisson, le cycle ou la manutention aval se dégrade. Le bilan énergétique et le dossier de libération de lot doivent concorder.
- Quelles mesures faut-il prendre avant de remplacer des ventilateurs ou d’ajouter des régulations sur compresseurs ?
- Mesurez le débit d’air, la pression, la charge moteur, les heures de fonctionnement et la demande aux points réels d’exploitation, avant et après modification. Pour les compresseurs, ajoutez le débit, la pression de réseau, le temps de décharge et la réponse de régulation ; pour les ventilateurs, vérifiez que la ventilation et les conditions process restent satisfaites. N’utilisez pas la puissance nominale pour calculer l’économie. Une régulation peut réduire l’énergie moteur tout en créant une pression instable, un refroidissement insuffisant ou une augmentation du temps de marche ailleurs.
- Peut-on convertir directement les économies d’énergie publiées en temps de retour pour une autre usine ?
- Non, sans les prix locaux de l’énergie, le coût du projet, les heures de fonctionnement, les besoins de maintenance et la part d’économie attribuée à cette mesure. Les économies globales du site mélangent souvent actions sans investissement et travaux d’immobilisation, et les chiffres disponibles n’isolent pas chaque projet. Utilisez le résultat publié comme preuve qu’une gestion structurée peut fonctionner, pas comme devis pour une nouvelle ligne. L’erreur habituelle consiste à comparer une valeur annuelle site avec l’investissement d’une seule machine et à qualifier l’écart de temps de retour.
- Que doit contenir le plan de contrôle après acceptation d’un projet énergie ?
- Désignez le responsable de chaque consigne, définissez le compteur et la fréquence de revue, et conservez les limites de production et de qualité qui ont justifié l’approbation. Un logiciel de gestion énergétique peut signaler les dérives, mais il ne remplace ni l’étalonnage, ni les contrôles process, ni les essais laboratoire, ni la gestion des modifications. Gardez un enregistrement de la consommation utilitaire par unité produite, à côté des arrêts, des mises en attente, des rebuts et des interventions de maintenance. Sinon, une amélioration apparente peut persister uniquement parce que le site a cessé de mesurer la condition qui révélait son coût.
Sources et références
- 1.U.S. Department of Energy. Daesan plant of LG Chem. U.S. Department of Energy.
- 2.Kaizen Institute. Lean project in synthetic rubber. Kaizen Institute.
- 3.PlastikMedia. Case studies. PlastikMedia.
- 4.Plastics Business. Plastixs introduces Watt Stop automatic energy management system to help plastics processors reduce wasted energy. Plastics Business.
- 5.Huhtamaki. Energy saving in Coleman, Michigan: Keeping the heat where it belongs. Huhtamaki.
- 6.PlastikMedia. Summit Systems case study: Fisher Plastics. PlastikMedia.
- 7.PlastikMedia. Wittmann DC injection moulding. PlastikMedia.
- 8.PlastikMedia. Frigosystem helps customers make energy savings. PlastikMedia.
- 9.PlastikMedia. KraussMaffei extrusion reduces manufacturing costs for PVC. PlastikMedia.
- 10.Rubber News. Evonik Oxeno uses artificial intelligence in manufacturing and chemical industry. Rubber News.