

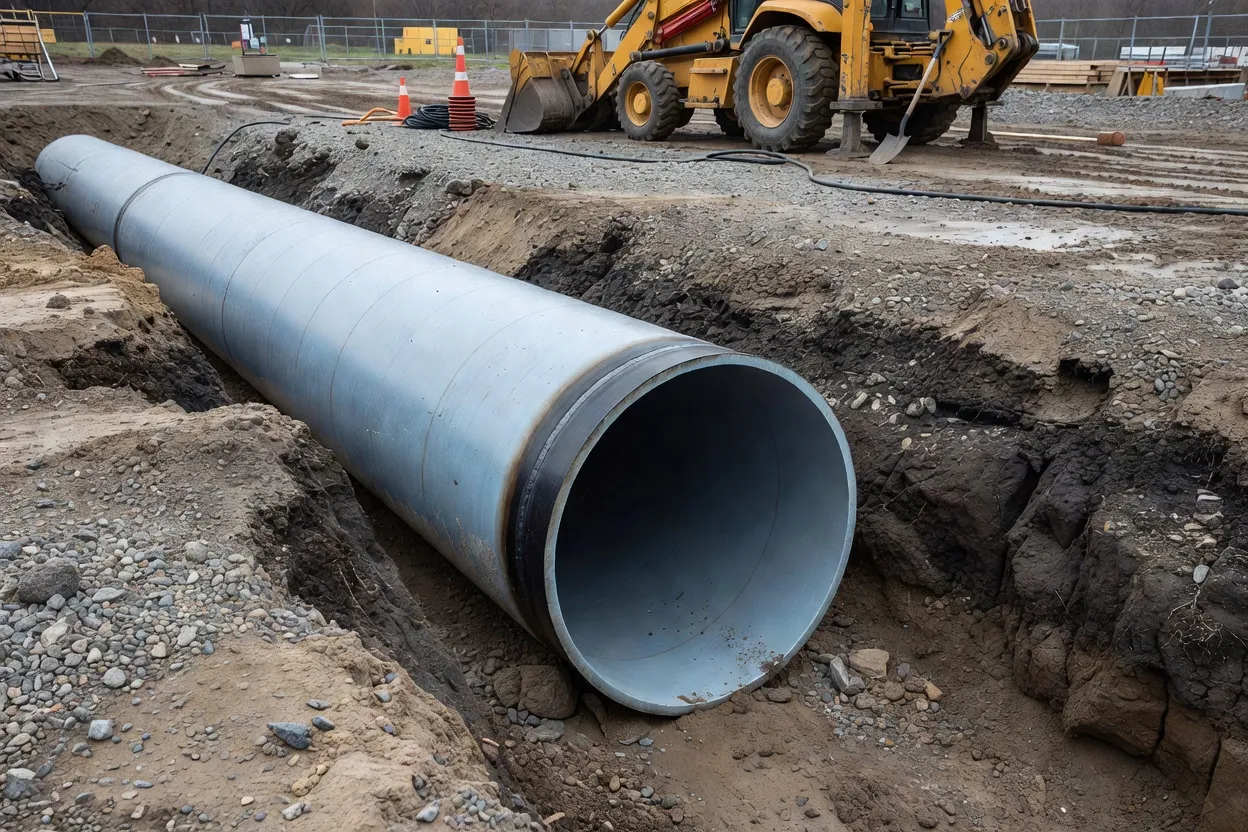
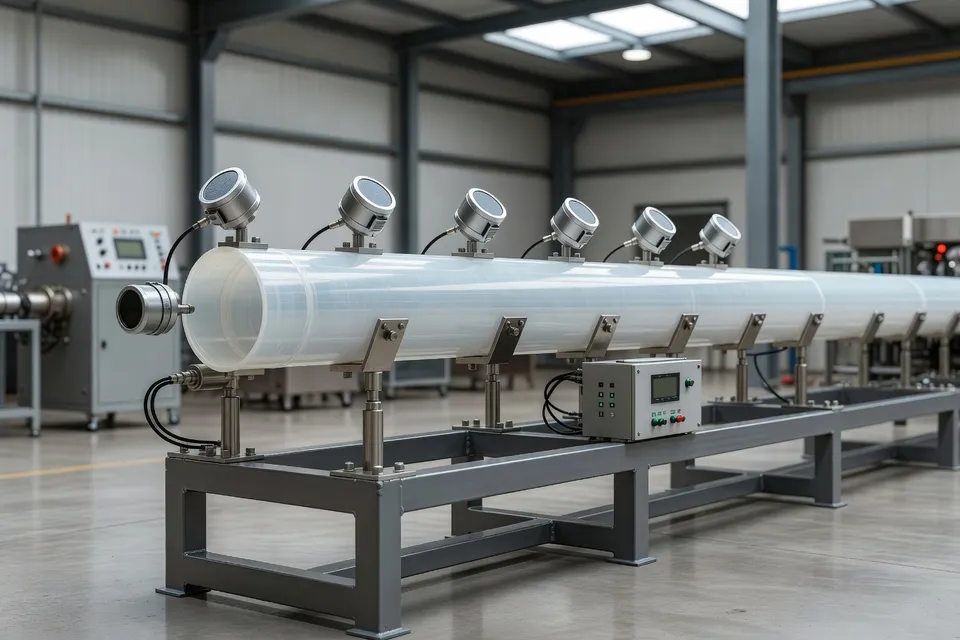
Shanghai Jurry Plastics Machinery Co., Ltd. informó que su línea de extrusión de tuberías de HDPE de 1600 mm mantuvo una consistencia de espesor de pared dentro de ±2,5 % durante pruebas continuas a una salida objetivo de 2000 kg/h. La línea alcanzó una salida dimensionalmente estable entre 30 y 45 minutos desde el arranque, mientras que sensores ultrasónicos de cuatro puntos registraron el perfil de pared, la redondez y la concentricidad después de la calibración al vacío. Son detalles de control útiles. También son resultados de ensayos comunicados por la empresa, no una calificación independiente de una instalación comercial.
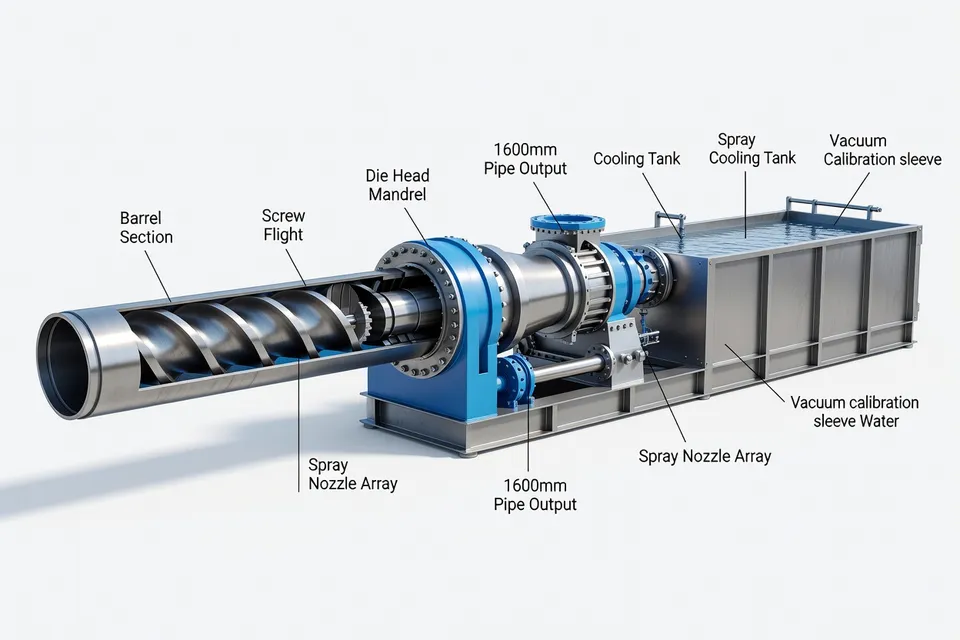
El cambio práctico no reside solo en el cilindro de la extrusora. La cadena de control descrita por Jurry vincula la temperatura de la masa fundida, la presión por zonas, la velocidad del tornillo, la velocidad de la línea, la tracción del arrastre y las lecturas dimensionales aguas abajo. Eso ofrece al procesador una vía para detectar excentricidad mientras la tubería aún está en la línea, en lugar de descubrirla después de cortar, manipular o inspeccionar en laboratorio. Para HDPE de gran diámetro, esa diferencia importa: un pequeño cambio en la viscosidad de la masa fundida puede generar variación circunferencial de pared, combado o una dimensión inestable antes de que el operador pueda corregirlo manualmente.
La línea de HDPE de 1600 mm
Jurry indicó que el sistema se probó con grados virgen PE100 y PE4710, así como con mezclas que contienen entre 10 % y 20 % de rechapado postindustrial o postconsumo. El objetivo reportado era procesar de forma estable lotes de diferente fluidez sin ajustes manuales constantes de parámetros. La línea utilizó una matriz de distribución espiral personalizada, enfriamiento interno, tanque de calibración al vacío, arrastres de múltiples orugas, corte planetario y manipulación automatizada de tuberías.
Las cifras operativas reportadas pueden mantenerse juntas porque describen la misma línea de ensayo de HDPE de 1600 mm.
| Medida del ensayo | Resultado reportado |
|---|---|
| Salida objetivo | 2000 kg/h |
| Consistencia de espesor de pared | ±2,5 % |
| Tiempo desde arranque hasta salida estable | 30–45 minutos |
| Rango de mezcla de rechapado | 10 %–20 % |
| Potencia operativa durante el ensayo | 60 %–70 % de la capacidad instalada |
La tabla muestra lo que llevó la afirmación más allá de una especificación de folleto: un diámetro de tubería definido, una salida declarada, una tolerancia y una ventana de arranque. No establece una mejora de rendimiento, una reducción de desperdicio ni un menor costo por metro, porque esas líneas base no se reportaron.
El sistema ultrasónico de cuatro puntos es la parte más sólida de la propuesta de control. Registra continuamente el espesor de pared y asocia las lecturas con variables del proceso. Esa cadena de datos podría respaldar una decisión de liberación para aplicaciones ISO 4427 o EN 12201, pero solo si el propio sistema de medición está calibrado y correlacionado con verificaciones de referencia destructivas o dimensionales. Un trazo de sensor en vivo no equivale automáticamente a una calificación del producto.
Jurry también describió pruebas de aceptación en fábrica con materiales especificados por el cliente, seguidas de pruebas de aceptación en sitio, integración de la línea y ajuste de velocidad. Esa secuencia es la puerta correcta para una máquina cuyo rendimiento depende de que la matriz, el tanque de enfriamiento, el arrastre, el cortador y el software de control actúen como un solo sistema. Una extrusora estable emparejada con un arrastre inestable seguirá produciendo tubería rechazada.
La variación del material sigue siendo la prueba
La ventana de rechapado reportada del 10 % al 20 % es relevante para procesadores que intentan reducir el uso de resina virgen, pero el artículo no proporciona el nivel de contaminación del rechapado, su condición de humedad, la distribución de fluidez, la configuración de filtración ni los resultados mecánicos de la tubería terminada. Sin esos detalles, la afirmación respalda la adaptabilidad del proceso, no una aprobación general para cualquier receta con contenido reciclado.
El mismo límite aplica al rango de potencia reportado. Operar al 60 %–70 % de la capacidad eléctrica instalada describe la carga eléctrica observada durante el ensayo; no es el consumo energético específico en kilovatios-hora por kilogramo. No se reporta una línea base comparable de una línea anterior u otra máquina, por lo que la cifra no puede demostrar un ahorro de energía.
Un procesador también querría que la tolerancia se defina según la norma de tubería aplicable y se mida sobre una longitud de producción declarada. “Dentro de ±2,5 %” solo tiene sentido cuando el espesor de pared de referencia, el método de promedio, la frecuencia de muestreo y la regla de rechazo están fijados. El artículo identifica la arquitectura del sensor, pero no proporciona ese protocolo de medición.
PVCO necesita una puerta de calificación separada
El segundo elemento de Jurry presenta una máquina de extrusión de tuberías de PVCO de alta salida como un avance para la producción de tuberías de plástico. Se trata de un problema de material y proceso diferente al del ensayo de HDPE. La tubería de PVC orientado requiere control de la formulación, la temperatura de la masa fundida, las condiciones de orientación, el enfriamiento y la recuperación dimensional. Un anuncio de empresa puede establecer que se presentó una máquina o un proceso; no puede sustituir a un ensayo de producción medido de PVCO.
Ninguna línea base compartida vincula la afirmación reportada de PVCO con las cifras de HDPE de 1600 mm. Por tanto, la salida de HDPE, la tolerancia de pared, la ventana de arranque y el rango de rechapado no deben transferirse a PVCO. La prueba relevante sería un grado de PVCO definido, tamaño de tubería, salida, resultado de orientación o rendimiento, estabilidad dimensional después del acondicionamiento y una norma de calificación aplicada a la tubería terminada.
Esa separación es donde muchas historias de automatización fallan. El control en línea puede reducir el tiempo de respuesta, pero no puede compensar una formulación no caracterizada o un límite de diseño de matriz. Una señal de presión o espesor indica al sistema de control que el proceso se movió; no explica por sí misma si la causa fue la viscosidad de la resina, el historial térmico, el desequilibrio de enfriamiento, el deslizamiento del arrastre o la deriva del sensor.
Lo que debe mostrar el próximo ensayo
El informe de HDPE de Jurry es creíble como afirmación de ensayo de máquina porque nombra el tamaño de la línea, la salida, la tolerancia, el intervalo de arranque, los materiales y la disposición de medición. Todavía no es un resultado de rendimiento comercial. La evidencia que falta es igualmente concreta: duración sostenida de la producción, metros rechazados, rendimiento de primer paso, energía por kilogramo, datos de calibración del sensor y resultados mecánicos e hidrostáticos de la tubería terminada.
La siguiente puerta para el sistema de HDPE debería ser un ensayo de aceptación en sitio con material del cliente, con un protocolo de medición bloqueado y una línea base de producción del mismo tamaño de tubería. Para la máquina de PVCO, la puerta debería ser un ensayo separado y documentado que informe el grado, las condiciones de orientación, la salida, la recuperación dimensional y la calificación de la tubería terminada. Hasta que existan esos registros, el control en línea es el mecanismo demostrado; menor desperdicio, mayor aceptación de contenido reciclado y productividad comercial de PVCO siguen siendo afirmaciones.
Análisis editorial
- ¿Qué datos hay que fijar antes de aceptar un espesor de pared para liberar el producto?
- No acepte “±2,5 %” sin que consten el espesor de referencia, el método de promedio, la frecuencia de muestreo, la longitud producida y el criterio de rechazo en el acta del ensayo. Correlacione las lecturas de ultrasonidos con verificaciones dimensionales calibradas y mediciones destructivas de referencia antes de usar el registro para liberar producto. El error más frecuente es tomar un perfil en vivo como prueba de cualificación sin haber comprobado que el sensor coincide con el método de laboratorio.
- ¿Cómo verifica un procesador que el control en línea reduce realmente el scrap?
- Compare el mismo diámetro y material de cliente contra una línea base documentada y registre metros rechazados, rendimiento a primera pasada, scrap de arranque y producción sostenida. Un bucle de corrección más rápido no demuestra menor scrap si la línea base no usa los mismos límites de aceptación ni la misma duración. El error habitual es afirmar mejora de rendimiento con un ensayo corto que solo muestra variación de pared pero no lo que se rechazó.
- ¿Qué hay que comprobar antes de aprobar una mezcla del 10-20 % de regrind en tubería HDPE?
- Exija control de contaminación del regrind, su humedad, distribución de fluidez, sistema de filtración y resultados mecánicos del tubo terminado. El intervalo de mezcla declarado demuestra solo adaptabilidad de proceso, no autorización para cualquier receta con contenido reciclado. Otro fallo frecuente es igualar el porcentaje de regrind sin tener en cuenta los cambios de viscosidad entre lotes que sacan la concentricidad o la estabilidad de presión fuera de especificación.
- ¿Quién responde cuando el sistema en línea detecta excentricidad?
- Asigne antes de la puesta en marcha el responsable de cada parámetro ajustable: temperatura de masa, presión de zona, velocidad de husillo, velocidad de línea, tracción del caterpillar y condiciones de enfriamiento. El software detecta la desviación, pero no puede identificar la causa cuando el deslizamiento del caterpillar, el desequilibrio térmico, la viscosidad de la resina y la deriva del sensor generan señales parecidas. Sin un operario con autoridad para aprobar la corrección, la automatización solo registra rechazos más rápido.
- ¿Se pueden usar los resultados del ensayo HDPE para estimar producción o cualificación de PVCO?
- No. Trate el PVCO como una cualificación aparte que exige grado definido, diámetro, salida, condiciones de orientación, perfil de enfriamiento, recuperación dimensional tras acondicionamiento y resultados mecánicos o hidrostáticos del tubo terminado. Los datos de control de pared y arranque de HDPE no se transfieren al cambio de material y proceso. El error es aprobar una línea de PVCO con una arquitectura de control que nunca se ha validado frente a formulación, orientación y límites de recuperación.
- ¿Qué documentación debe incluir la prueba de aceptación en planta antes de la firma comercial?
- Archive una corrida con material de cliente que cubra duración sostenida, tiempo a salida estable, perfil de pared, ovalidad, concentricidad, metros rechazados, energía en kWh/kg, calibración de sensores y resultados mecánicos o hidrostáticos del tubo terminado. Utilice la misma matriz, tanque de enfriamiento, caterpillar, cortadora y manipulación que se emplearán en producción. Un extrusor estable por sí solo no basta: un caterpillar inestable o un sensor mal correlado pueden seguir generando tubo rechazado.
Fuentes y referencias
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
