

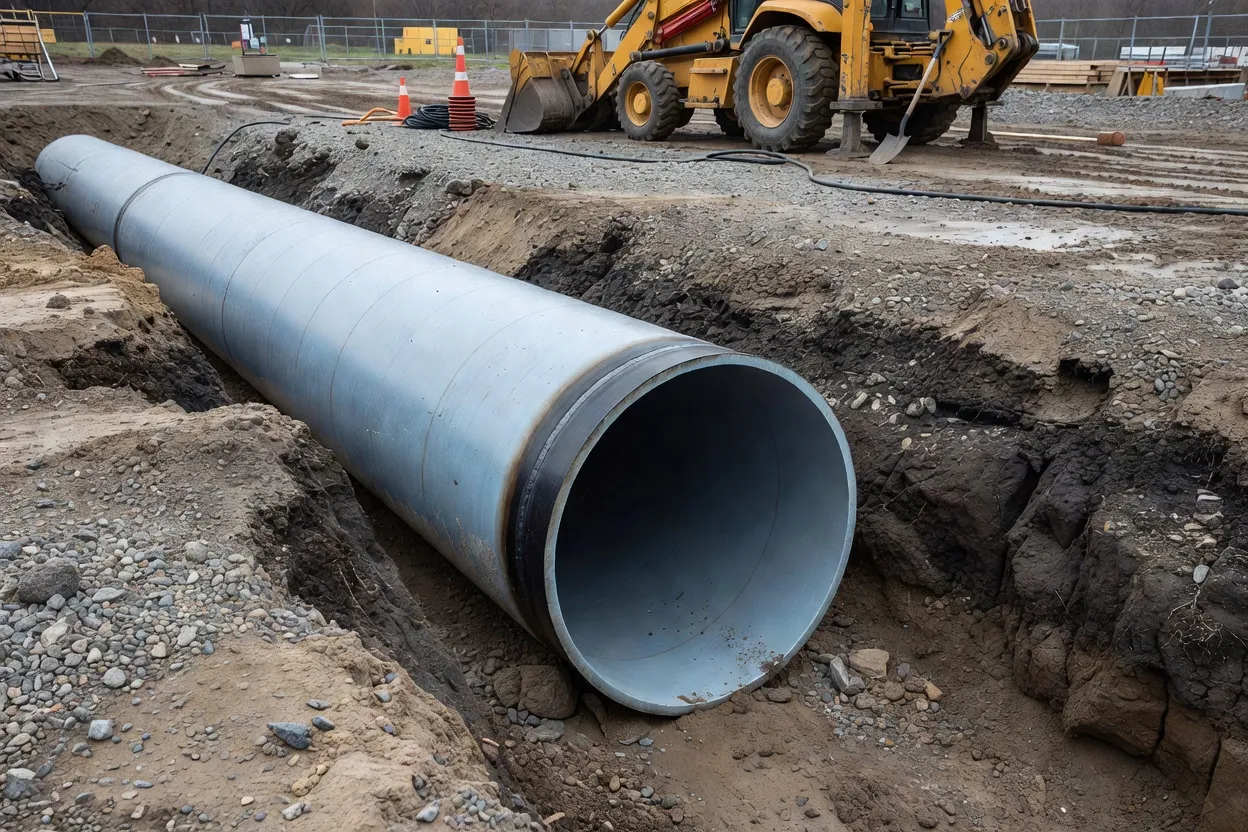
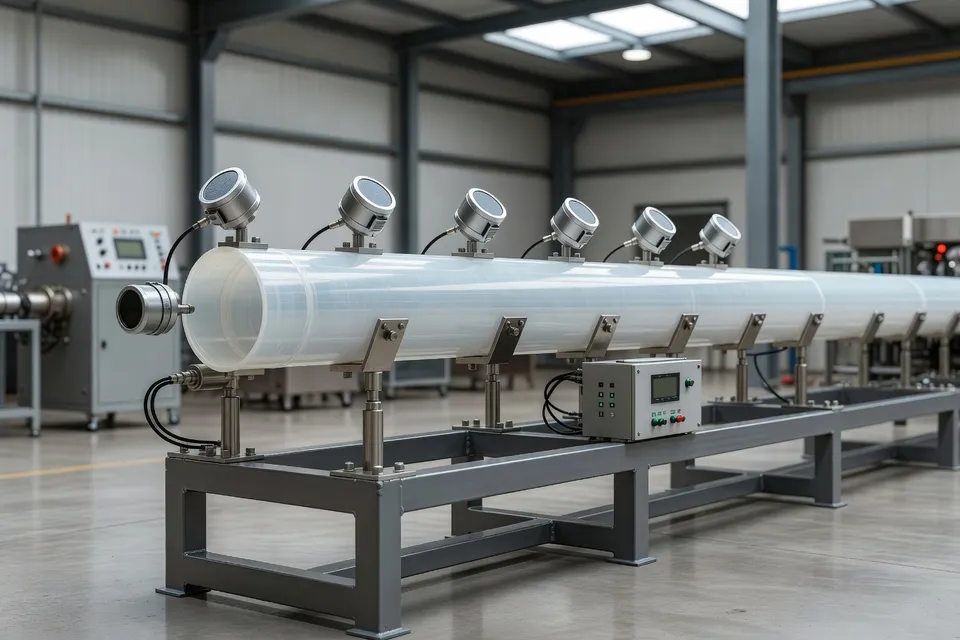
Shanghai Jurry Plastics Machinery Co., Ltd. a indiqué que sa ligne d'extrusion de tubes HDPE de 1600 mm a maintenu une constance d'épaisseur de paroi dans ±2,5 % lors d'essais continus à un débit cible de 2000 kg/h. La ligne a atteint un débit dimensionnellement stable dans les 30 à 45 minutes suivant le démarrage, tandis que des capteurs ultrasoniques à quatre points enregistraient le profil de paroi, l'ovalisation et la concentricité après calibration sous vide. Ces détails de contrôle sont utiles. Il s'agit aussi de résultats d'essais rapportés par l'entreprise, non d'une qualification indépendante d'une installation commerciale.
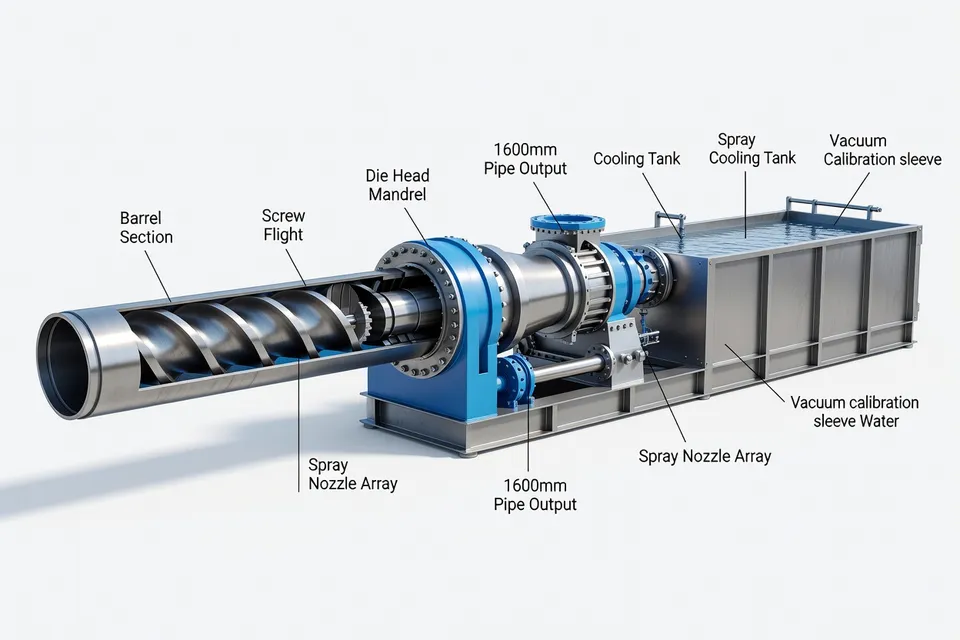
Le changement pratique ne concerne pas seulement le fût de l'extrudeuse. La chaîne de contrôle décrite par Jurry relie la température du melt, la pression par zone, la vitesse de vis, la vitesse de ligne, la traction du haul-off et les mesures dimensionnelles en aval. Cela donne au transformateur un moyen de détecter l'excentricité pendant que le tube est encore sur la ligne plutôt que de la découvrir après la découpe, la manutention ou l'inspection en laboratoire. Pour les gros diamètres HDPE, cette distinction compte : un petit changement de viscosité du melt peut se transformer en variation circonférentielle d'épaisseur, en fléchissement ou en dimension instable avant qu'un opérateur ne puisse corriger manuellement.
La ligne HDPE de 1600 mm
Jurry a précisé que le système a été testé avec des grades PE100 et PE4710 vierges, ainsi qu'avec des mélanges contenant 10 % à 20 % de regrind post-industriel ou post-consommation. L'objectif rapporté était un traitement stable sur différents lots de fluidité sans ajustements manuels constants des paramètres. La ligne utilisait une filière de distribution spirale personnalisée, un refroidissement interne, un bac de calibration sous vide, des haul-offs multi-chenilles, une découpe planétaire et une manutention automatisée des tubes.
Les chiffres d'exploitation rapportés peuvent être regroupés car ils décrivent la même ligne d'essai HDPE de 1600 mm.
| Mesure d'essai | Résultat rapporté |
|---|---|
| Débit cible | 2000 kg/h |
| Constance d'épaisseur de paroi | ±2,5 % |
| Délai démarrage à débit stable | 30–45 minutes |
| Plage de mélange regrind | 10 %–20 % |
| Puissance en exploitation pendant l'essai | 60 %–70 % de la capacité installée |
Le tableau montre ce qui fait passer l'affirmation au-delà d'une spécification de brochure : un diamètre de tube défini, un débit déclaré, une tolérance et une fenêtre de démarrage. Il n'établit pas d'amélioration du rendement, de réduction des rebuts ni de coût moindre au mètre, car ces références n'ont pas été rapportées.
Le système ultrasonique à quatre points constitue le point le plus solide de la proposition de contrôle. Il enregistre en continu l'épaisseur de paroi et associe les lectures aux variables de procédé. Cette chaîne de données pourrait soutenir une décision de libération pour les applications ISO 4427 ou EN 12201, mais seulement si le système de mesure lui-même est calibré et corrélé avec des contrôles destructifs ou dimensionnels de référence. Une trace de capteur en direct n'est pas automatiquement une qualification produit.
Jurry a également décrit des essais d'acceptation en usine avec des matériaux spécifiés par le client, suivis d'essais d'acceptation sur site, d'intégration de ligne et d'adaptation de vitesse. Cette séquence constitue la bonne porte d'entrée pour une machine dont les performances dépendent de la filière, du bac de refroidissement, du haul-off, de la découpeuse et du logiciel de contrôle fonctionnant comme un seul système. Une extrudeuse stable associée à un haul-off instable produira encore des tubes rejetés.
La variation de matière reste le test
La fenêtre de regrind de 10 % à 20 % rapportée est pertinente pour les transformateurs cherchant à réduire l'usage de résine vierge, mais l'article ne fournit pas le niveau de contamination du regrind, sa condition d'humidité, sa distribution de fluidité, sa configuration de filtration ni les résultats mécaniques du tube fini. Sans ces détails, l'affirmation soutient l'adaptabilité du procédé, non une approbation générale pour chaque recette à contenu recyclé.
La même limite s'applique à la plage de puissance rapportée. L'exploitation à 60 %–70 % de la capacité électrique installée décrit la charge électrique observée pendant l'essai ; ce n'est pas la consommation énergétique spécifique en kilowattheures par kilogramme. Aucune référence comparable pour une ligne antérieure ou une autre machine n'est rapportée, donc le chiffre ne peut pas prouver une économie d'énergie.
Un transformateur voudrait aussi que la tolérance soit définie par rapport à la norme de tube applicable et mesurée sur une longueur de production déclarée. « Dans ±2,5 % » n'a de sens que lorsque l'épaisseur de paroi de référence, la méthode de moyennage, la fréquence d'échantillonnage et la règle de rejet sont fixées. L'article identifie l'architecture des capteurs mais ne fournit pas ce protocole de mesure.
Le PVCO nécessite une porte de qualification séparée
Le deuxième élément de Jurry présente une machine d'extrusion de tubes PVCO à haut débit comme une percée pour la production de tubes plastiques. C'est un problème de matière et de procédé différent de l'essai HDPE. Le tube PVC orienté exige le contrôle de la formulation, de la température du melt, des conditions d'orientation, du refroidissement et de la récupération dimensionnelle. Une annonce d'entreprise peut établir qu'une machine ou un procédé a été présenté ; elle ne peut pas se substituer à un essai de production PVCO mesuré.
Aucune référence partagée ne relie l'affirmation PVCO rapportée aux chiffres HDPE de 1600 mm. Le débit HDPE, la tolérance de paroi, la fenêtre de démarrage et la plage de regrind ne doivent donc pas être transférés au PVCO. La preuve pertinente serait un grade PVCO défini, une taille de tube, un débit, un résultat d'orientation ou de performance, une stabilité dimensionnelle après conditionnement et une norme de qualification appliquée au tube fini.
Cette séparation est là où beaucoup d'histoires d'automatisation échouent. Le contrôle en ligne peut réduire le temps de réponse, mais il ne peut pas compenser une formulation non caractérisée ou une limite de conception de filière. Un signal de pression ou d'épaisseur indique au système de contrôle que le procédé a bougé ; il n'explique pas par lui-même si la cause était la viscosité de la résine, l'historique thermique, un déséquilibre de refroidissement, un glissement du haul-off ou une dérive du capteur.
Ce que le prochain essai doit montrer
Le rapport HDPE de Jurry est crédible en tant qu'affirmation d'essai machine car il nomme la taille de ligne, le débit, la tolérance, l'intervalle de démarrage, les matières et l'agencement de mesure. Ce n'est pas encore un résultat de performance commerciale. Les preuves manquantes sont tout aussi concrètes : durée de production soutenue, mètres rejetés, rendement au premier passage, énergie par kilogramme, données de calibration des capteurs et résultats mécaniques et hydrostatiques du tube fini.
La prochaine porte pour le système HDPE devrait être un essai d'acceptation sur site avec matière client, un protocole de mesure verrouillé et une référence de production pour la même taille de tube. Pour la machine PVCO, la porte devrait être un essai séparé et documenté qui rapporte le grade, les conditions d'orientation, le débit, la récupération dimensionnelle et la qualification du tube fini. Tant que ces enregistrements n'existent pas, le contrôle en ligne est le mécanisme démontré ; la réduction des rebuts, l'acceptation élargie du contenu recyclé et la productivité commerciale du PVCO restent des affirmations.
Analyses éditoriales
- Que faut-il préciser avant qu’une mesure d’épaisseur de paroi puisse valider la sortie de produit ?
- Refusez « ±2,5 % » tant que l’enregistrement d’essai ne mentionne pas l’épaisseur de référence, la méthode de moyenne, la fréquence d’échantillonnage, la longueur produite et la règle de rejet. Faites corréler les mesures ultrasonores avec des contrôles dimensionnels étalonnés et des mesures destructives de référence avant d’utiliser le tracé pour libérer la production. L’erreur habituelle consiste à prendre un profil lisse en ligne pour une qualification alors que le capteur n’a jamais été comparé à la méthode laboratoire.
- Comment vérifier que la régulation en ligne réduit vraiment les rebuts ?
- Produisez la même dimension et la même matière client sur une base documentée, puis mesurez les mètres rejetés, le rendement première passe, les pertes de démarrage et le débit soutenu. Une boucle de correction plus rapide ne prouve rien si les limites d’acceptation et la durée de production ne sont pas identiques. L’erreur classique est de revendiquer une amélioration de rendement à partir d’un essai court qui indique la variation d’épaisseur sans indiquer ce qui a été rejeté.
- Que faut-il vérifier avant d’accepter un mélange de 10 à 20 % de regrind pour tube HDPE ?
- Exigez le contrôle de contamination du regrind, son taux d’humidité, la distribution de son indice de fluidité, le dispositif de filtration et les résultats mécaniques du tube fini. La fenêtre de mélange indiquée prouve seulement la souplesse du procédé, pas l’aptitude de chaque recette recyclée. Une autre erreur fréquente consiste à respecter le pourcentage sans surveiller les variations de viscosité d’un lot à l’autre qui font sortir la concentricité ou la stabilité de pression hors spécification.
- Qui doit réagir quand le système en ligne détecte une excentricité ?
- Désignez avant la mise en service le responsable de chaque paramètre réglable : température de masse, pression de zone, vitesse de vis, vitesse ligne, traction du défileur et conditions de refroidissement. Le logiciel détecte l’écart, mais il ne peut pas identifier la cause quand glissement du défileur, déséquilibre de refroidissement, viscosité résine et dérive capteur donnent des signaux semblables. Sans opérateur habilité à valider la correction, l’automatisme ne fait que enregistrer les rebuts plus vite.
- Les résultats d’essai HDPE peuvent-ils servir à estimer la production ou la qualification PVCO ?
- Non. Traitez le PVCO comme une qualification distincte exigeant une nuance définie, une dimension, un débit, des conditions d’orientation, un profil de refroidissement, une récupération dimensionnelle après conditionnement et des résultats mécaniques ou hydrostatiques du tube fini. Les données de régulation d’épaisseur et de démarrage HDPE ne se transposent pas. L’erreur est d’approuver une ligne PVCO à partir d’une architecture de contrôle qui n’a pas été validée sur formulation, orientation et limites de récupération.
- Quelles preuves faut-il réunir lors de la réception sur site avant la signature commerciale ?
- Conserver un enregistrement avec la matière client couvrant la durée soutenue, le temps de débit stable, le profil d’épaisseur, l’ovalisation, la concentricité, les mètres rejetés, la consommation énergétique en kWh/kg, l’étalonnage des capteurs et les résultats mécaniques ou hydrostatiques du tube fini. Utilisez la même filière, le même bac de refroidissement, le même défileur, le même coupeur et la même manutention que ceux prévus en production. Un extrudeuse stable ne suffit pas : un défileur instable ou un capteur mal corrélé peut encore produire des tubes rejetés.
Sources et références
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
