

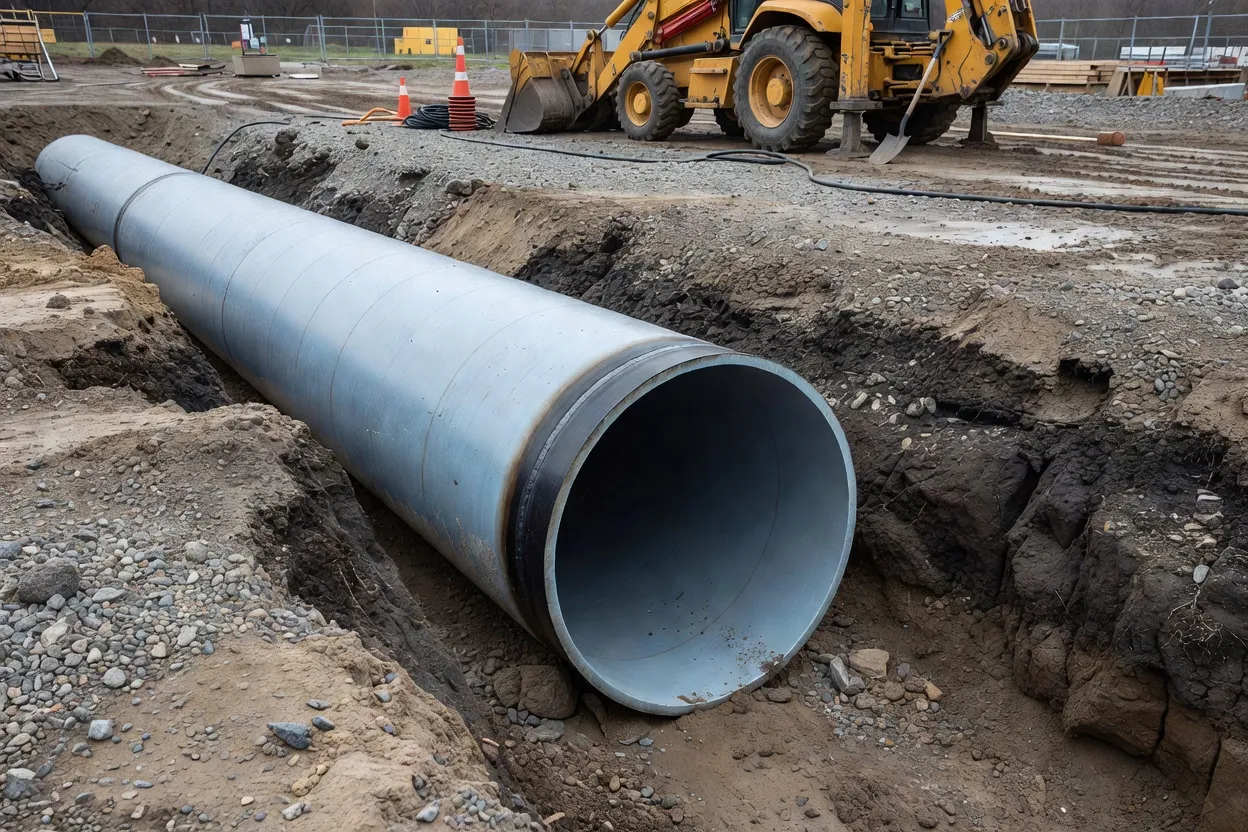
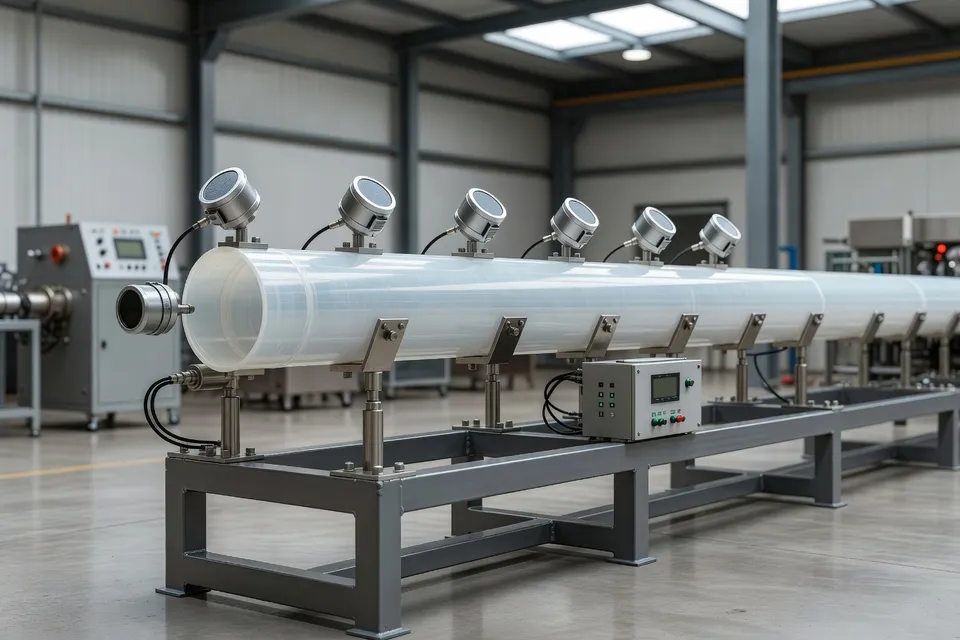
Shanghai Jurry Plastics Machinery Co., Ltd. ने बताया कि इसकी 1600mm एचडीपीई पाइप एक्सट्रूजन लाइन ने 2000 kg/h के टारगेट आउटपुट पर निरंतर परीक्षण के दौरान दीवार की मोटाई की स्थिरता ±2.5% के भीतर बनाए रखी। लाइन ने स्टार्टअप से 30 से 45 मिनट के भीतर डाइमेंशनली स्थिर आउटपुट हासिल किया, जबकि चार-पॉइंट अल्ट्रासोनिक सेंसर ने वैक्यूम कैलिब्रेशन के बाद वॉल प्रोफाइल, राउंडनेस और कंसेंट्रिसिटी लॉग किए। ये उपयोगी कंट्रोल डिटेल्स हैं। ये कंपनी द्वारा रिपोर्ट किए गए ट्रायल रिजल्ट्स हैं, न कि कमर्शियल इंस्टॉलेशन की स्वतंत्र क्वालिफिकेशन।
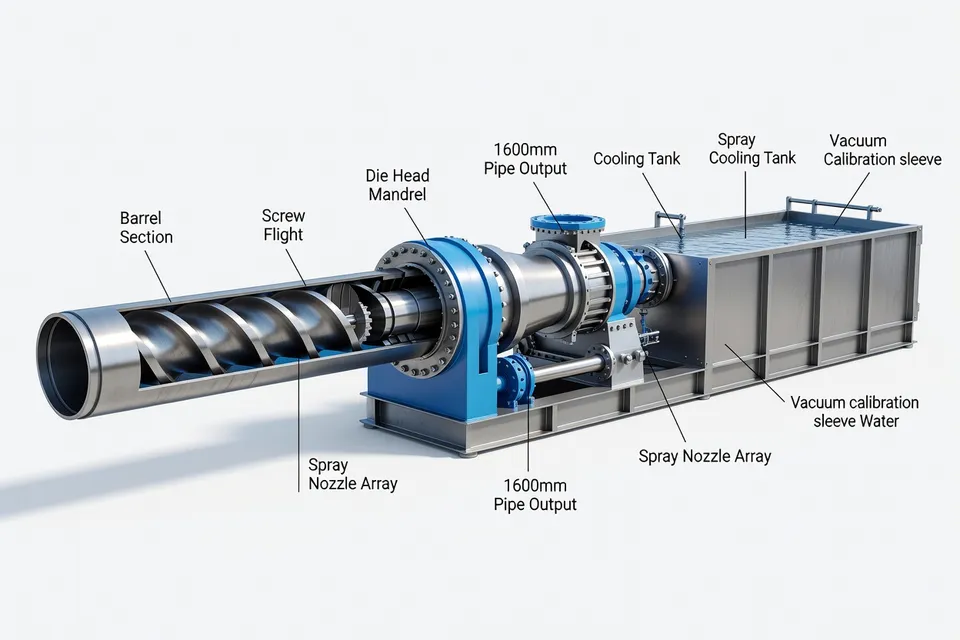
व्यावहारिक बदलाव सिर्फ एक्सट्रूडर बैरल नहीं है। जरी की बताई गई कंट्रोल चेन मेल्ट टेम्परेचर, जोन प्रेशर, स्क्रू स्पीड, लाइन स्पीड, हॉल-ऑफ ट्रैक्शन और डाउनस्ट्रीम डाइमेंशनल रीडिंग्स को जोड़ती है। इससे प्रोसेसर को पाइप अभी लाइन पर होते हुए एक्सेंट्रिसिटी का पता लगाने का रास्ता मिलता है बजाय कटिंग, हैंडलिंग या लैब इंस्पेक्शन के बाद पता चलने के। लार्ज-डायमीटर एचडीपीई के लिए यह फर्क मायने रखता है: मेल्ट-विस्कोसिटी में छोटा बदलाव सर्कम्फेरेंशियल वॉल वैरिएशन, सैग या अस्थिर डाइमेंशन बन सकता है इससे पहले कि ऑपरेटर मैन्युअली सुधार कर सके।
1600mm एचडीपीई लाइन
जरी ने कहा कि सिस्टम को वर्जिन PE100 और PE4710 ग्रेड्स के साथ-साथ 10% से 20% पोस्ट-इंडस्ट्रियल या पोस्ट-कंज्यूमर रीग्राइंड वाले ब्लेंड्स के साथ टेस्ट किया गया। रिपोर्टेड ऑब्जेक्टिव अलग-अलग मेल्ट-फ्लो बैचेस में स्थिर प्रोसेसिंग था बिना लगातार मैन्युअल पैरामीटर बदलाव के। लाइन में कस्टम स्पाइरल डिस्ट्रीब्यूशन डाई, इंटरनल कूलिंग, वैक्यूम कैलिब्रेशन टैंक, मल्टी-कैटरपिलर हॉल-ऑफ्स, प्लैनेटरी कटिंग और ऑटोमेटेड पाइप हैंडलिंग का इस्तेमाल हुआ।
रिपोर्टेड ऑपरेटिंग फिगर्स को एक साथ रखा जा सकता है क्योंकि वे उसी 1600mm एचडीपीई ट्रायल लाइन का वर्णन करते हैं।
| परीक्षण माप | रिपोर्ट किया गया परिणाम |
|---|---|
| टारगेट आउटपुट | 2000 kg/h |
| वॉल-थिकनेस स्थिरता | ±2.5% |
| स्टार्टअप से स्थिर आउटपुट | 30–45 मिनट |
| रीग्राइंड ब्लेंड रेंज | 10%–20% |
| ट्रायल के दौरान ऑपरेटिंग पावर | इंस्टॉल्ड कैपेसिटी का 60%–70% |
टेबल दिखाती है कि क्या दावे को ब्रोशर स्पेसिफिकेशन से आगे ले गया: परिभाषित पाइप डायमीटर, बताई गई आउटपुट, टॉलरेंस और स्टार्टअप विंडो। यह यील्ड सुधार, स्क्रैप कमी या प्रति मीटर कम लागत स्थापित नहीं करता क्योंकि वे बेसलाइन्स रिपोर्ट नहीं की गईं।
चार-पॉइंट अल्ट्रासोनिक सिस्टम कंट्रोल प्रपोजिशन का सबसे मजबूत हिस्सा है। यह लगातार वॉल थिकनेस रिकॉर्ड करता है और रीडिंग्स को प्रोसेस वेरिएबल्स से जोड़ता है। वह डेटा चेन ISO 4427 या EN 12201 एप्लिकेशन्स के लिए रिलीज डिसीजन को सपोर्ट कर सकती है, लेकिन सिर्फ अगर मेजरमेंट सिस्टम खुद कैलिब्रेटेड और डिस्ट्रक्टिव या डाइमेंशनल रेफरेंस चेक्स से कोरिलेटेड हो। लाइव सेंसर ट्रेस अपने आप प्रोडक्ट क्वालिफिकेशन नहीं है।
जरी ने क्लाइंट-स्पेसिफाइड मटेरियल्स के साथ फैक्ट्री एक्सेप्टेंस टेस्टिंग, उसके बाद साइट एक्सेप्टेंस टेस्टिंग, लाइन इंटीग्रेशन और स्पीड मैचिंग का भी वर्णन किया। वह सीक्वेंस एक मशीन के लिए सही गेट है जिसका परफॉर्मेंस डाई, कूलिंग टैंक, हॉल-ऑफ, कटर और कंट्रोल सॉफ्टवेयर पर एक सिस्टम के रूप में निर्भर करता है। एक स्थिर एक्सट्रूडर जो अस्थिर हॉल-ऑफ के साथ जोड़ा जाए, फिर भी रिजेक्टेड पाइप पैदा करेगा।
मटेरियल वेरिएशन परीक्षण बना रहता है
रिपोर्टेड 10% से 20% रीग्राइंड विंडो उन प्रोसेसर्स के लिए प्रासंगिक है जो प्राइम-रेजिन इस्तेमाल कम करना चाहते हैं, लेकिन आर्टिकल रीग्राइंड के कंटैमिनेशन लेवल, मॉइस्चर कंडीशन, मेल्ट-फ्लो डिस्ट्रीब्यूशन, फिल्ट्रेशन कॉन्फिगरेशन या फिनिश्ड-पाइप मैकेनिकल रिजल्ट्स नहीं देता। उन डिटेल्स के बिना दावा प्रोसेस अडैप्टेबिलिटी को सपोर्ट करता है, न कि हर रिसाइकल्ड-कंटेंट रेसिपी के लिए ब्लैंकेट अप्रूवल।
यही लिमिट रिपोर्टेड पावर रेंज पर भी लागू होती है। इंस्टॉल्ड इलेक्ट्रिकल कैपेसिटी के 60% से 70% पर ऑपरेटिंग करना ट्रायल के दौरान ऑब्जर्व्ड इलेक्ट्रिकल लोडिंग का वर्णन करता है; यह किलोवाट-घंटे प्रति किलोग्राम में स्पेसिफिक एनर्जी कंजम्प्शन नहीं है। पहले की लाइन या दूसरी मशीन के लिए कोई तुलनीय बेसलाइन रिपोर्ट नहीं की गई, इसलिए फिगर एनर्जी सेविंग साबित नहीं कर सकता।
एक प्रोसेसर टॉलरेंस को लागू पाइप स्टैंडर्ड के खिलाफ डिफाइन किया जाना और बताई गई प्रोडक्शन लेंथ पर मेजर्ड किया जाना भी चाहेगा। “±2.5% के भीतर” तभी मायने रखता है जब रेफरेंस वॉल थिकनेस, एवरेजिंग मेथड, सैंपलिंग फ्रीक्वेंसी और रिजेक्शन रूल फिक्स्ड हों। आर्टिकल सेंसर आर्किटेक्चर की पहचान करता है लेकिन वह मेजरमेंट प्रोटोकॉल नहीं देता।
पीवीसीओ को अलग क्वालिफिकेशन गेट चाहिए
दूसरा जरी आइटम हाई-आउटपुट PVCO पाइप एक्सट्रूजन मशीन को प्लास्टिक-पाइप प्रोडक्शन के लिए ब्रेकथ्रू के रूप में पेश करता है। यह एचडीपीई ट्रायल से अलग मटेरियल और प्रोसेस समस्या है। PVC-ओरिएंटेड पाइप को फॉर्मुलेशन, मेल्ट टेम्परेचर, ओरिएंटेशन कंडीशन्स, कूलिंग और डाइमेंशनल रिकवरी के कंट्रोल की जरूरत होती है। कंपनी की घोषणा स्थापित कर सकती है कि मशीन या प्रोसेस पेश की गई थी; यह मेजर्ड PVCO प्रोडक्शन रन की जगह नहीं ले सकती।
कोई शेयर्ड बेसलाइन रिपोर्टेड PVCO दावे को 1600mm एचडीपीई फिगर्स से नहीं जोड़ती। इसलिए एचडीपीई आउटपुट, वॉल टॉलरेंस, स्टार्टअप विंडो और रीग्राइंड रेंज को PVCO में ट्रांसफर नहीं किया जाना चाहिए। प्रासंगिक प्रूफ होगा डिफाइंड PVCO ग्रेड, पाइप साइज, आउटपुट, ओरिएंटेशन या परफॉर्मेंस रिजल्ट, कंडीशनिंग के बाद डाइमेंशनल स्टेबिलिटी, और फिनिश्ड पाइप पर लागू क्वालिफिकेशन स्टैंडर्ड।
वह अलगाव है जहां कई ऑटोमेशन स्टोरीज गलत हो जाती हैं। इनलाइन कंट्रोल रिस्पॉन्स टाइम कम कर सकता है, लेकिन यह अनकैरेक्टराइज्ड फॉर्मुलेशन या डाई-डिजाइन लिमिट की भरपाई नहीं कर सकता। प्रेशर या थिकनेस सिग्नल कंट्रोल सिस्टम को बताता है कि प्रोसेस मूव हुई; यह अपने आप नहीं बताता कि कारण रेजिन विस्कोसिटी, थर्मल हिस्ट्री, कूलिंग इम्बैलेंस, हॉल-ऑफ स्लिप या सेंसर ड्रिफ्ट था।
अगले ट्रायल को क्या दिखाना चाहिए
जरी की एचडीपीई रिपोर्ट मशीन-ट्रायल क्लेम के रूप में विश्वसनीय है क्योंकि यह लाइन साइज, आउटपुट, टॉलरेंस, स्टार्टअप इंटरवल, मटेरियल्स और मेजरमेंट अरेंजमेंट नाम देती है। यह अभी कमर्शियल परफॉर्मेंस रिजल्ट नहीं है। गायब सबूत उतना ही ठोस है: सस्टेन्ड प्रोडक्शन ड्यूरेशन, रिजेक्टेड मीटर्स, फर्स्ट-पास यील्ड, एनर्जी प्रति किलोग्राम, सेंसर कैलिब्रेशन डेटा, और फिनिश्ड-पाइप मैकेनिकल और हाइड्रोस्टैटिक रिजल्ट्स।
एचडीपीई सिस्टम के लिए अगला गेट लॉक्ड मेजरमेंट प्रोटोकॉल और उसी पाइप साइज से प्रोडक्शन बेसलाइन के साथ कस्टमर-मटेरियल साइट एक्सेप्टेंस रन होना चाहिए। PVCO मशीन के लिए गेट अलग, डॉक्यूमेंटेड ट्रायल होना चाहिए जो ग्रेड, ओरिएंटेशन कंडीशन्स, आउटपुट, डाइमेंशनल रिकवरी और फिनिश्ड-पाइप क्वालिफिकेशन रिपोर्ट करे। जब तक वे रिकॉर्ड्स मौजूद नहीं हैं, इनलाइन कंट्रोल डिमॉन्स्ट्रेटेड मैकेनिज्म है; कम स्क्रैप, ब्रॉडर रिसाइकल्ड-कंटेंट एक्सेप्टेंस और कमर्शियल PVCO प्रोडक्टिविटी दावे बने रहते हैं।
संपादकीय अंतर्दृष्टि
- उत्पाद रिलीज के लिए वॉल-थिकनेस का आंकड़ा इस्तेमाल करने से पहले क्या तय करना जरूरी है?
- ±2.5% को बिना रेफरेंस वॉल थिकनेस, एवरेजिंग मेथड, सैंपलिंग फ्रीक्वेंसी, प्रोडक्शन लेंथ और रिजेक्शन रूल के ट्रायल रिकॉर्ड में स्वीकार न करें। रिलीज फैसले लेने से पहले अल्ट्रासोनिक रीडिंग्स को कैलिब्रेटेड डाइमेंशनल चेक्स और डिस्ट्रक्टिव रेफरेंस मेजरमेंट्स से जोड़ें। आम गलती स्मूद लाइव प्रोफाइल को क्वालिफिकेशन एविडेंस मानना है जबकि सेंसर लैब मेथड से मैच नहीं किया गया।
- इनलाइन कंट्रोल से स्क्रैप कम हुआ या नहीं, प्रोसेसर कैसे जांचें?
- एक ही पाइप साइज और कस्टमर मटेरियल को डॉक्यूमेंटेड प्रोडक्शन बेसलाइन के मुकाबले चलाएं, फिर रिजेक्टेड मीटर, फर्स्ट-पास यील्ड, स्टार्टअप स्क्रैप और सस्टेन्ड आउटपुट रिकॉर्ड करें। फास्टर करेक्शन लूप तब तक यील्ड सुधार साबित नहीं करता जब तक बेसलाइन में वही स्वीकृति सीमाएं और प्रोडक्शन अवधि न हों।
- HDPE पाइप में 10-20% रीग्राइंड ब्लेंड मंजूर करने से पहले क्या चेक करें?
- रीग्राइंड का कंटैमिनेशन कंट्रोल, मॉइस्चर कंडीशन, मेल्ट-फ्लो डिस्ट्रीब्यूशन, फिल्ट्रेशन अरेंजमेंट और फिनिश्ड-पाइप की मैकेनिकल रिजल्ट मांगें। रिपोर्टेड ब्लेंड विंडो प्रोसेसिंग अडैप्टेबिलिटी दिखाती है, हर रिसाइकल्ड रेसिपी के लिए मंजूरी नहीं।
- इनलाइन सिस्टम एक्सेंट्रिसिटी पकड़े तो उसका जवाब कौन दे?
- कमीशनिंग से पहले हर एडजस्टेबल सेटपॉइंट का मालिक तय करें: मेल्ट टेम्परेचर, जोन प्रेशर, स्क्रू स्पीड, लाइन स्पीड, हॉल-ऑफ ट्रैक्शन और कूलिंग कंडीशंस। कंट्रोल सॉफ्टवेयर डिविएशन पहचान सकता है, लेकिन हॉल-ऑफ स्लिप, कूलिंग इम्बैलेंस, रेजिन विस्कोसिटी और सेंसर ड्रिफ्ट के बीच कारण चुन नहीं सकता।
- HDPE ट्रायल रिजल्ट से PVCO आउटपुट या क्वालिफिकेशन का अनुमान लगाया जा सकता है?
- नहीं। PVCO को अलग क्वालिफिकेशन गेट मानें जिसमें डिफाइंड ग्रेड, पाइप साइज, आउटपुट, ओरिएंटेशन कंडीशंस, कूलिंग प्रोफाइल, कंडीशनिंग के बाद डाइमेंशनल रिकवरी और फिनिश्ड-पाइप परफॉर्मेंस रिजल्ट जरूरी हैं। HDPE वॉल कंट्रोल और स्टार्टअप डेटा मटेरियल और प्रोसेस बदलाव के साथ ट्रांसफर नहीं होते।
- कमर्शियल साइन-ऑफ से पहले साइट एक्सेप्टेंस रन में कौन-कौन से सबूत रखें?
- कस्टमर-मटेरियल रन की फाइल रखें जिसमें सस्टेन्ड ड्यूरेशन, स्टेबल-आउटपुट टाइम, वॉल प्रोफाइल, राउंडनेस, कंसेंट्रिसिटी, रिजेक्टेड मीटर, kWh/kg में एनर्जी, सेंसर कैलिब्रेशन और फिनिश्ड-पाइप की मैकेनिकल या हाइड्रोस्टैटिक रिजल्ट शामिल हों। वही डाई, कूलिंग टैंक, हॉल-ऑफ, कटर और हैंडलिंग कॉन्फिगरेशन यूज करें जो प्रोडक्शन में लगेगा।
स्रोत और संदर्भ
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
