

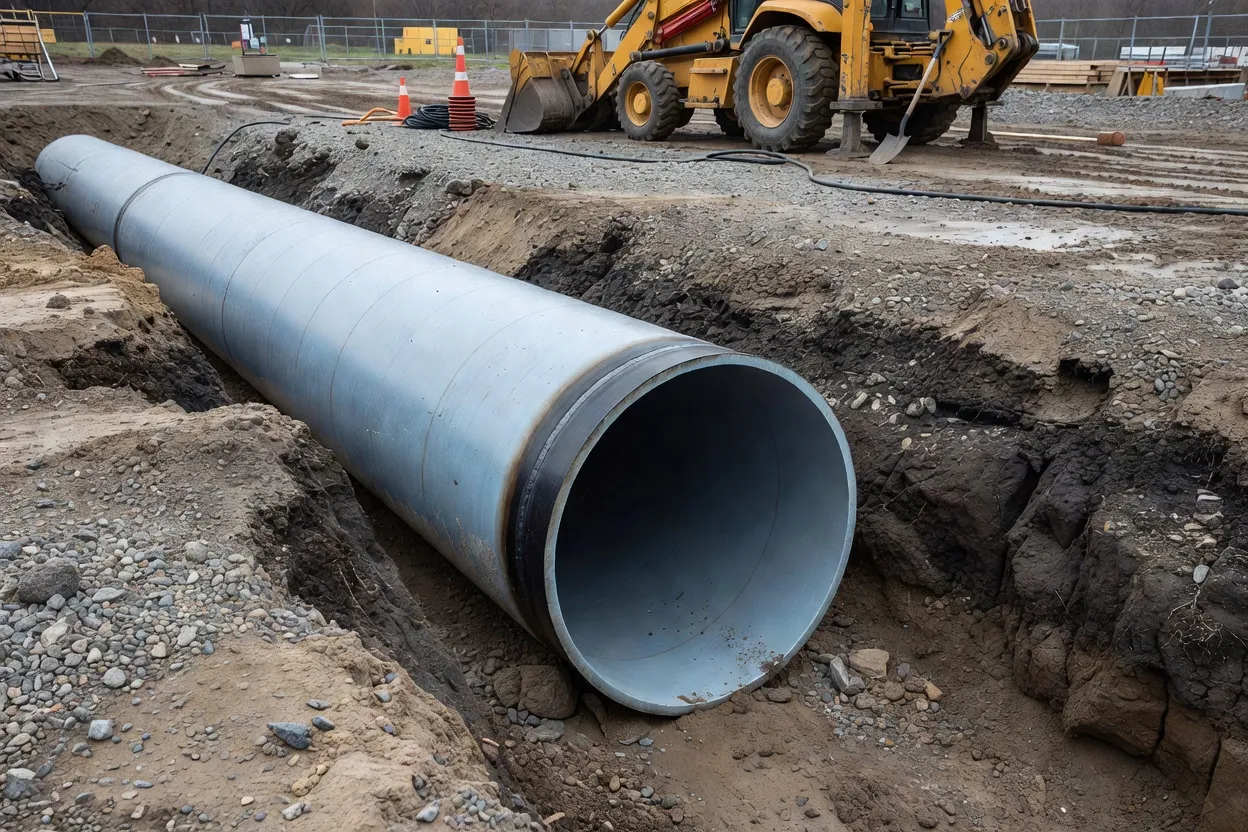
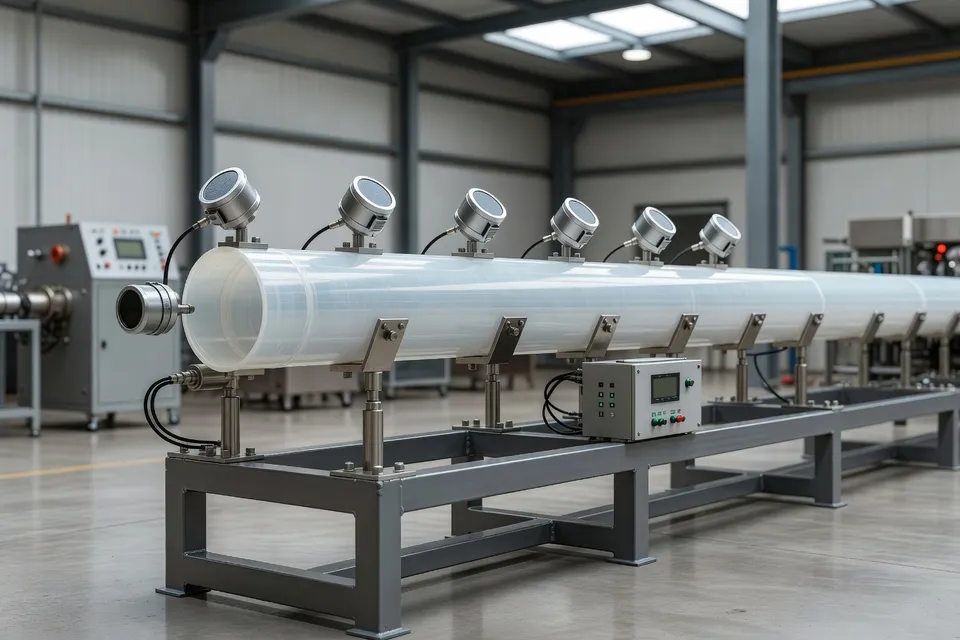
Shanghai Jurry Plastics Machinery Co., Ltd.は、1600mm HDPE管押出ラインが目標出力2000 kg/hでの連続試験で壁厚の一貫性を±2.5%以内に保ったと報告した。ラインは起動から30~45分で寸法安定出力に到達し、四点超音波センサーが真空キャリブレーション後に壁プロファイル、真円度、同心度を記録した。これらは有用な制御データであるが、商用設備の独立した資格認定ではなく、企業報告の試験結果である。
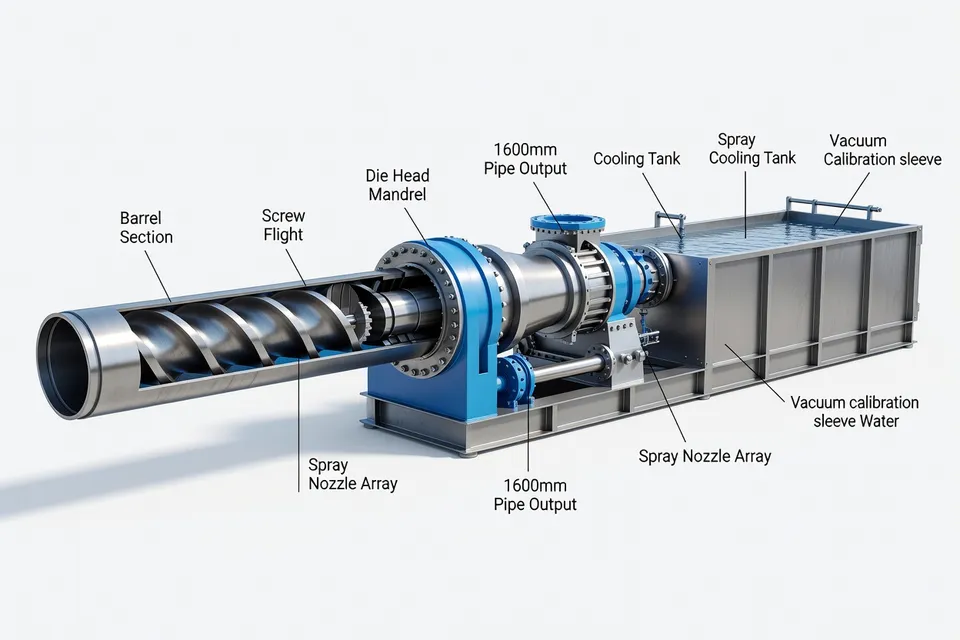
実務的な変化は押出機バレルだけではない。Jurryが説明する制御チェーンは溶融温度、ゾーン圧力、スクリュー速度、ライン速度、引取トラクション、下流寸法測定を結びつける。これによりプロセッサーはパイプがまだライン上にある段階で偏心を検出でき、切断・搬送・実験室検査後に発見する事態を避けられる。大口径HDPEではこの違いが重要だ。溶融粘度のわずかな変動が円周方向の壁厚変動、たるみ、不安定寸法を引き起こす可能性があり、オペレーターが手動で修正する前に問題が発生する。
1600mm HDPEライン
Jurryによると、システムはPE100およびPE4710バージン材、10~20%のポストインダストリアルまたはポストコンシューマーリグラインドを含むブレンドで試験された。目的は異なるメルトフローバッチでも手動パラメータ変更なしで安定加工することだった。ラインはカスタムスパイラル分布ダイ、内部冷却、真空キャリブレーションタンク、多キャタピラー引取、プラネタリー切断、自動パイプハンドリングを備える。
報告された運転数値は同一の1600mm HDPE試験ラインを記述するため、一括して記載できる。
| 試験項目 | 報告結果 |
|---|---|
| 目標出力 | 2000 kg/h |
| 壁厚一貫性 | ±2.5% |
| 起動から安定出力まで | 30–45分 |
| リグラインドブレンド範囲 | 10%–20% |
| 試験中の運転電力 | 設置容量の60%–70% |
表は主張が単なるカタログ仕様を超えた理由を示す。定義された管径、出力、公差、起動時間である。ただし歩留まり向上、スクラップ削減、1mあたりのコスト低減は示されていない。
四点超音波システムは制御提案の最も強い部分である。壁厚を連続記録し、プロセス変数と関連付ける。このデータチェーンはISO 4427またはEN 12201用途のリリース判断を支え得るが、測定システム自体が校正され、破壊または寸法基準チェックと相関付けられている場合に限る。ライブセンサートレースは自動的に製品資格認定とはならない。
Jurryはまた、クライアント指定材料での工場受入試験、続いて現場受入試験、ライン統合、速度マッチングを説明した。この手順は、ダイ、冷却タンク、引取、カッター、制御ソフトウェアが一体となって性能を発揮する機械にとって正しいゲートである。安定した押出機でも不安定な引取機と組み合わせれば不良管が発生する。
材料変動が依然として課題
報告された10~20%リグラインド範囲は、プライム樹脂使用量削減を目指すプロセッサーにとって関連性があるが、リグラインドの汚染レベル、湿気状態、メルトフロー分布、濾過構成、完成管の機械的特性は示されていない。これらの詳細なしでは、プロセス適応性を裏付けるものであり、あらゆるリサイクル含有レシピへの包括的承認とはならない。
電力範囲の報告にも同じ限界がある。設置電気容量の60~70%で運転したという記述は試験中の電気負荷を表すものであり、kgあたりのキロワット時という比エネルギー消費ではない。以前のラインや他機との比較ベースラインが報告されていないため、節エネルギー証明にはならない。
プロセッサーはまた、公差を適用管規格に対して定義し、生産長さ全体で測定することを望む。「±2.5%以内」は基準壁厚、平均化方法、サンプリング頻度、拒否ルールが固定されて初めて意味を持つ。記事はセンサアーキテクチャを特定するが、測定プロトコルは提供しない。
PVCOは別途の資格認定ゲートが必要
2番目のJurry項目は、高出力PVCO管押出機をプラスチック管生産のブレークスルーとして提示する。これはHDPE試験とは異なる材料・プロセス課題である。配向PVC管は配合、溶融温度、配向条件、冷却、寸法回復の制御を要する。企業発表は機械やプロセスが提示されたことを示せるが、測定されたPVCO生産実績に代わるものではない。
報告されたPVCO主張と1600mm HDPE数値を結びつける共通ベースラインはない。したがってHDPEの出力、壁厚公差、起動時間、リグラインド範囲をPVCOに転用してはならない。関連する証明は、定義されたPVCOグレード、管サイズ、出力、配向または性能結果、調湿後の寸法安定性、完成管に適用された資格認定規格である。
この分離こそ、多くの自動化事例が誤る点である。インライン制御は応答時間を短縮できるが、未特性化の配合やダイ設計限界を補償できない。圧力や厚みの信号はプロセスが動いたことを制御系に伝えるが、原因が樹脂粘度、熱履歴、冷却不均衡、引取スリップ、センサドリフトのいずれかを自ら説明するものではない。
次回試験が示すべきこと
JurryのHDPE報告は、ラインサイズ、出力、公差、起動間隔、材料、測定配置を明記しているため、機械試験主張として信頼できる。ただし商用性能結果ではない。欠けている証拠は具体的である。持続生産時間、不良メートル数、初回合格率、kgあたりのエネルギー、センサ校正データ、完成管の機械的・静水圧試験結果である。
HDPEシステムの次のゲートは、ロックされた測定プロトコルと同一管サイズの生産ベースラインを伴う顧客材料による現場受入試験である。PVCO機械については、グレード、配向条件、出力、寸法回復、完成管資格認定を報告する別個の文書化された試験がゲートとなる。それらの記録が存在するまで、インライン制御は実証された機構であり、スクラップ低減、リサイクル含有量拡大、商用PVCO生産性は依然として主張の域を出ない。
編集部の見解
- 肉厚データで出荷判断を下す前に、必ず決めておくべき項目は何か
- ±2.5%以内という表現は、基準肉厚・平均化方法・サンプリング頻度・生産長さ・拒否基準が試運転記録に明記されていなければ受け入れない。超音波値を校正済みの寸法測定や破壊試験と相関させてからリリースに使う。センサーの生データが滑らかでも、実験室法との一致が確認できていない場合が多い。
- インライン制御で実際にスクラップが減ったことをどう確認する
- 同一サイズ・同一材料で既存の生産基準と比較し、廃棄メートル数・一次合格率・立ち上げロス・安定出力の4点を記録する。補正が速くなっただけでは、同一の合格基準と生産期間で比べなければ意味がない。短い試験で変動幅だけを示し、実際に廃棄された量を記録していないケースが目立つ。
- HDPE管に10〜20%リグラインドを混ぜる前に確認すべき点は
- リグラインドの汚染管理・水分状態・MFI分布・濾過方式・成形管の機械的性能をすべて提示させる。混ぜられる範囲を示しただけでは、すべてのリサイクル配合が承認されたことにはならない。混ぜ率を合わせても、ロットごとの粘度変動で偏肉や耐圧性能が規格から外れる例が少なくない。
- インラインで偏心が検出されたとき、誰が対応を決めるのか
- 稼働前に各調整パラメータの責任者を決めておく。溶融温度・ゾーン圧力・スクリュー回転・ライン速度・引取張力・冷却条件が対象だ。ソフトウェアは偏差を検知できるが、引取スリップ・冷却ムラ・樹脂粘度・センサドリフトが似た信号を出すため原因特定は難しい。修正範囲を承認する権限者が不在だと、自動化はただ不良を早く記録するだけになる。
- HDPEの試験結果をPVCOの出力や承認に流用できるか
- できない。PVCOは別途、指定グレード・管径・出力・配向条件・冷却プロファイル・コンディショニング後の寸法回復・完成管性能をすべて確認する必要がある。HDPEの肉厚制御データは材料と工程が変われば通用しない。
- 商用稼働前のサイト受入試験で残すべき記録は
- 顧客材料を使った連続運転で、安定出力時間・肉厚分布・真円度・偏心度・廃棄メートル数・kWh/kgのエネルギー消費・センサ校正・完成管の機械的・耐水圧試験結果をすべて残す。使用するダイ・冷却タンク・引取機・切断機・搬送系は本番と同じ構成にする。押出機が安定していても、引取機の不安定やセンサの相関不足で不良管が出る場合がある。
出典・参考文献
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
