

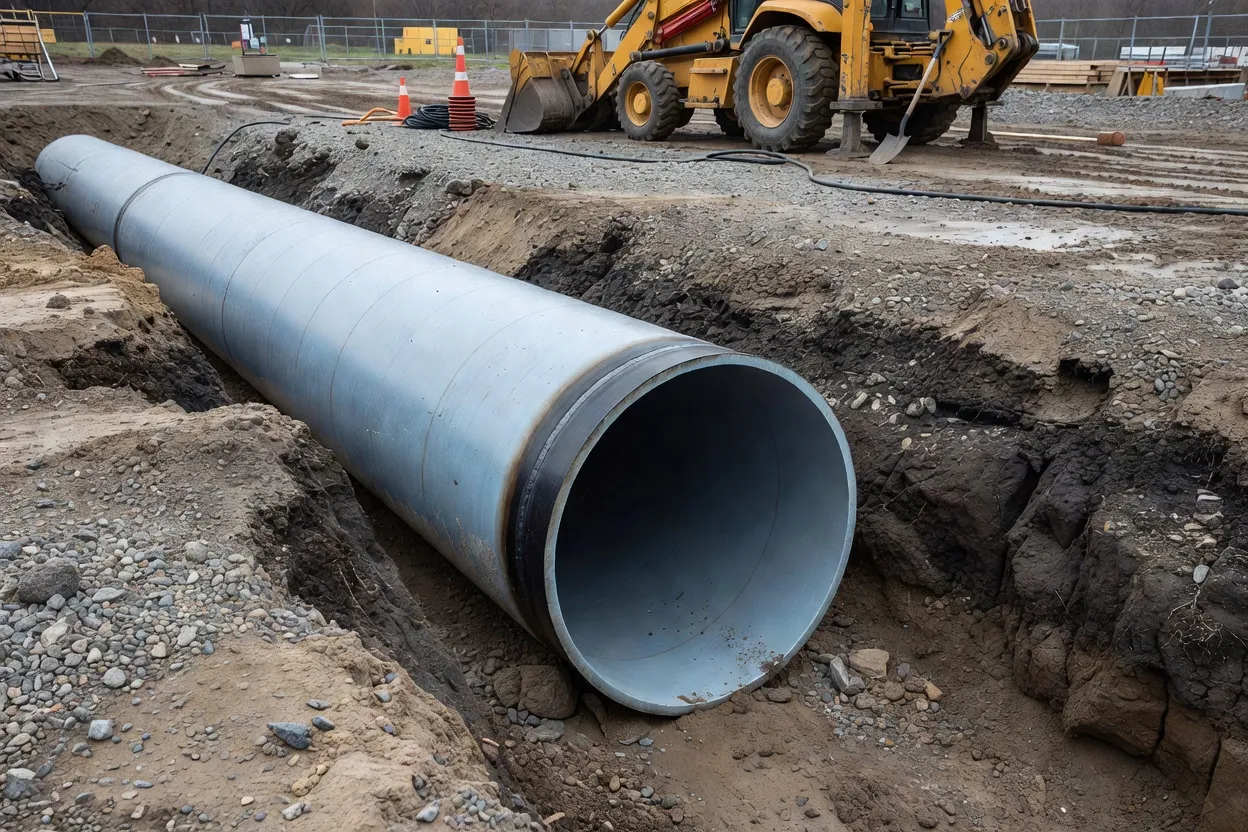
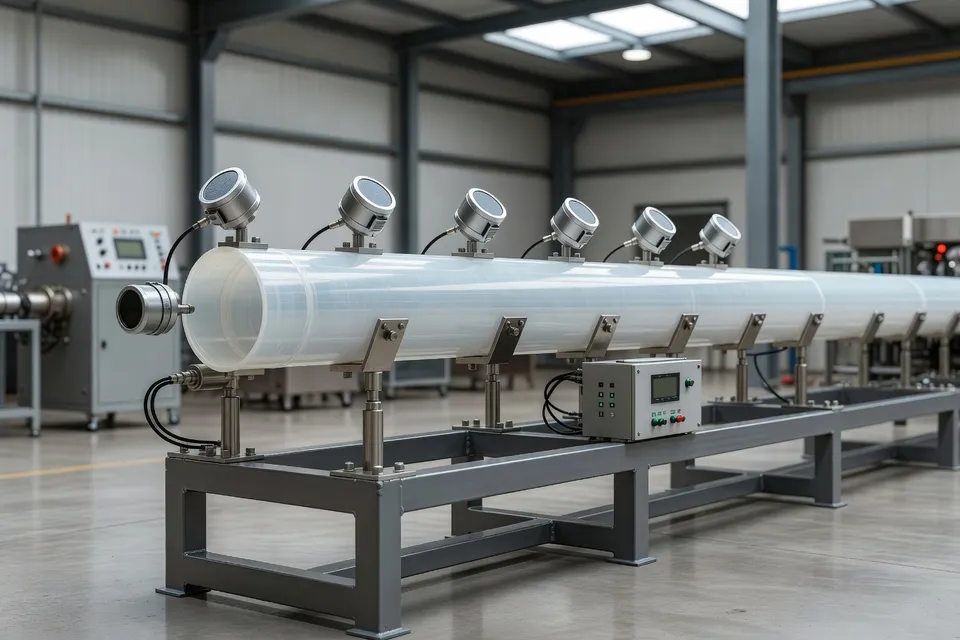
Shanghai Jurry Plastics Machinery Co., Ltd. 称,其1600mm HDPE管挤出生产线在目标产量2000 kg/h的连续测试中,壁厚一致性保持在±2.5%以内。该生产线从开机到尺寸稳定输出仅需30至45分钟,四点超声波传感器在真空定型后记录壁厚分布、圆度和同心度。这些控制细节有实用价值,但仍是公司试验结果,并非商业装置的独立验证。
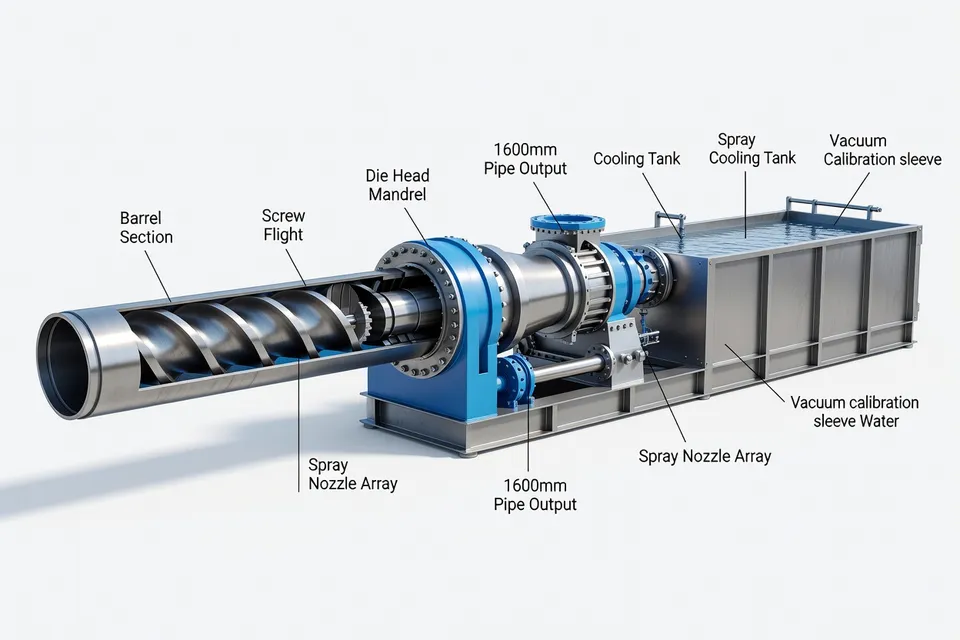
实际变化不只在于挤出机机筒。久瑞描述的控制链路把熔体温度、区域压力、螺杆转速、线速、牵引力和下游尺寸读数连在一起。加工商因此能在管材还在线上时发现偏心,而不是等到切割、搬运或实验室检验后才发现。对大口径HDPE而言,这一点很重要:熔体黏度的小幅波动可能在操作员手动纠正前就造成周向壁厚变化、塌陷或尺寸不稳。
1600mm HDPE生产线
久瑞表示,系统使用纯PE100和PE4710牌号以及含10%至20%后工业或后消费回用料的共混物进行了测试。目标是在不同熔体流动批次下实现稳定加工,无需频繁手动调整参数。该生产线配备定制螺旋分配模头、内冷、真空定型箱、多履带牵引、行星切割和自动管材处理装置。
报告的运行数据可以放在一起,因为它们描述的是同一条1600mm HDPE试验线。
| 试验项目 | 报告结果 |
|---|---|
| 目标产量 | 2000 kg/h |
| 壁厚一致性 | ±2.5% |
| 开机到稳定输出 | 30–45分钟 |
| 回用料共混范围 | 10%–20% |
| 试验期间运行功率 | 装机容量的60%–70% |
表格显示了超出宣传规格的实际内容:明确管径、产量、公差和开机窗口。但它并未提供成品率提升、废料减少或每米成本降低的数据,因为这些基准未被报告。
四点超声波系统是控制方案中最有力的部分。它持续记录壁厚并将读数与工艺变量关联。这些数据链可支持ISO 4427或EN 12201应用的放行决策,但前提是测量系统本身已校准并与破坏性或尺寸参考检查相关联。实时传感器轨迹并不自动等同于产品合格。
久瑞还描述了使用客户指定材料进行工厂验收测试,随后进行现场验收测试、产线集成和速度匹配。对于性能取决于模头、冷却箱、牵引、切割和控制软件协同工作的设备,这一顺序是正确的入口。稳定的挤出机配上不稳定的牵引仍会产生废管。
材料变化仍是考验
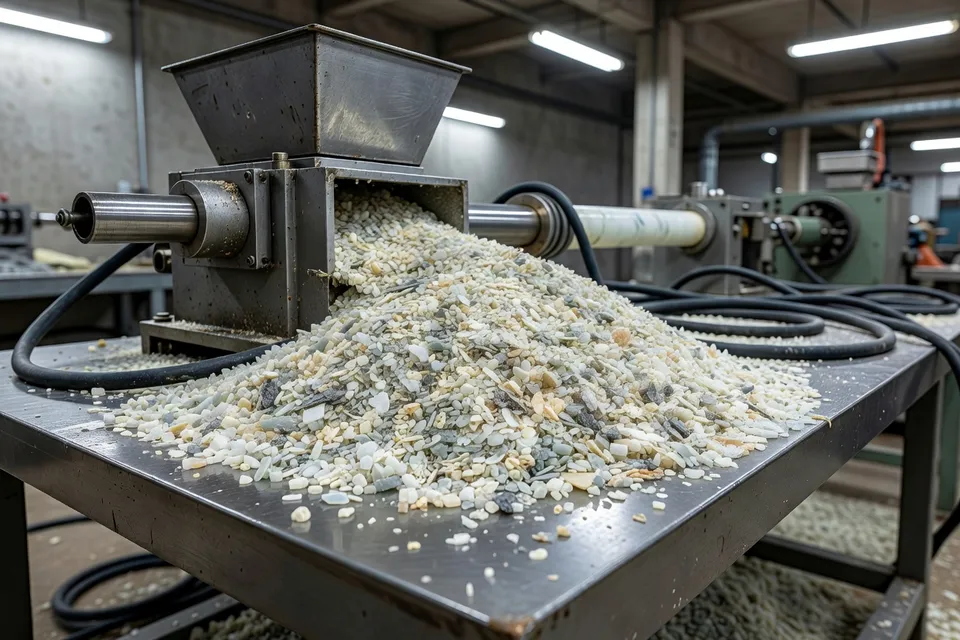
报告的10%至20%回用料窗口对试图减少原生树脂用量的加工商有意义,但文章未提供回用料的污染水平、含水情况、熔体流动分布、过滤配置或成品管机械性能。没有这些细节,该声明仅支持工艺适应性,而非对每种再生料配方的全面认可。
同样的限制也适用于报告的功率范围。在装机容量的60%至70%下运行描述的是试验期间观察到的电气负载;它不是每公斤千瓦时的比能耗。没有与早期生产线或其他设备的可比基准,因此该数据无法证明节能。
加工商还希望公差根据适用管材标准定义,并在规定的生产长度内测量。“±2.5%以内”只有在参考壁厚、平均方法、采样频率和剔除规则固定时才有意义。文章指明了传感器架构,但未提供测量协议。
PVCO需要单独的验证门槛
久瑞的第二项内容是将高产量PVCO管挤出机作为塑料管生产的突破。这与HDPE试验是不同的材料和工艺问题。取向PVC管需要控制配方、熔体温度、取向条件、冷却和尺寸恢复。公司公告只能证明设备或工艺已被展示,无法替代已测量的PVCO生产运行。
没有共享基准将报告的PVCO声明与1600mm HDPE数据联系起来。因此,HDPE的产量、壁厚公差、开机窗口和回用料范围不应转移到PVCO。相关证明应包括明确的PVCO牌号、管材尺寸、产量、取向或性能结果、调节后的尺寸稳定性,以及应用于成品管的合格标准。
许多自动化故事出错的地方就在于这种分离。在线控制可以缩短响应时间,但无法弥补未表征的配方或模头设计限制。压力或厚度信号告诉控制系统工艺发生了变化,但它本身无法解释原因是树脂黏度、热历史、冷却不均、牵引打滑还是传感器漂移。
下一步试验必须展示的内容
久瑞的HDPE报告因列出生产线尺寸、产量、公差、开机间隔、材料和测量安排而可信,但还不是商业性能结果。缺失的证据同样具体:持续生产时长、剔除米数、一次通过成品率、每公斤能耗、传感器校准数据以及成品管的机械和静液压结果。
HDPE系统的下一个门槛应该是使用客户材料、锁定测量协议并提供同管径生产基准的现场验收运行。对于PVCO设备,门槛应该是单独的、记录在案的试验,报告牌号、取向条件、产量、尺寸恢复和成品管合格情况。在这些记录出现之前,在线控制是已验证的机制;降低废料、扩大再生料接受度和商业PVCO生产率仍属声明。
编辑洞察
- 壁厚数据要支持产品放行,必须先把哪些参数固定下来?
- 不能只接受“±2.5%”这个说法,必须同时提供基准壁厚、平均方法、取样频率、生产长度和剔除规则,并写入试生产记录。超声波读数要先与校准后的尺寸测量和破坏性基准值比对确认,才能用于放行判定。常见问题是只看光滑的实时曲线,就当作合格依据,却没验证传感器与实验室方法是否一致。
- 加工商如何验证在线控制确实降低了废品率?
- 用同一管径和客户料号,对照已记录的生产基准,统计剔除米数、一次合格率、开机废品和稳定产量。控制回路更快并不等于废品减少,除非基准采用相同的验收标准和生产时长。常见误区是只做短时间试验,记录了壁厚波动,却没统计实际剔除量。
- 批准HDPE管添加10%–20%回用料前,需要核查哪些内容?
- 必须索要回用料的污染控制、含水率、熔体流动分布、过滤方式以及成品管力学性能数据。试验给出的掺混范围只说明工艺适应性,不能直接用于所有含回收料的配方。另一个常见疏漏是只对齐掺混比例,却忽略批次间黏度变化,导致同心度或耐压性能超出规格。
- 在线系统检测到偏心时,谁负责调整?
- 投产前就要明确每个可调参数的责任人:熔体温度、区域压力、螺杆转速、牵引速度、牵引力以及冷却条件。控制软件能发现偏差,但当牵引打滑、冷却不均、树脂黏度变化和传感器漂移产生相似信号时,无法可靠判断根源。如果没人有权批准修正范围,自动化只能更快地记录废品。
- HDPE试验结果能否用来估算PVCO的产量或鉴定?
- 不能。PVCO需要单独鉴定,必须明确牌号、管径、产量、取向条件、冷却曲线、调湿后尺寸恢复以及成品管性能。HDPE的壁厚控制和开机数据无法直接移植到不同材料和工艺。常见错误是用未经配方、取向和恢复验证的控制架构去批准PVCO设备。
- 商业验收前,现场运行记录应包含哪些证据?
- 用客户料号连续运行,记录稳定产出时间、壁厚曲线、圆度、同心度、剔除米数、能耗(kWh/kg)、传感器校准以及成品管力学或静液压试验结果。模具、冷却槽、牵引机、切割机及搬运方式必须与正式生产一致。仅挤出机稳定不够,牵引不稳或传感器相关性差仍会导致废管。
来源与参考
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
