

Shanghai Jurry Plastics Machinery Co., Ltd. 表示,其1600mm HDPE管材擠出生產線在目標產量2000 kg/h連續測試中,壁厚一致性維持在±2.5%以內。該生產線從啟動起30至45分鐘內達到尺寸穩定輸出,四點超音波感測器在真空定型後記錄壁厚輪廓、圓度與同心度。這些控制細節有用,但仍是公司自行報告的試驗結果,並非商業安裝的獨立驗證。
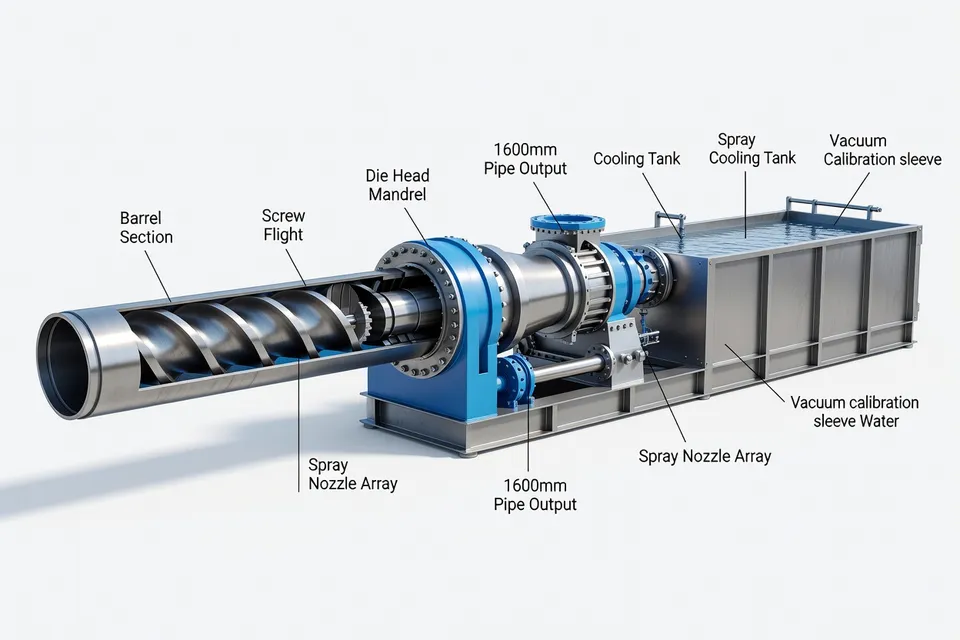
實際改變不在單獨的擠出機機筒。久瑞描述的控制鏈連結熔體溫度、區段壓力、螺桿轉速、線速、牽引機牽引力,以及下游尺寸讀值。這讓加工商能在管材仍在生產線上時偵測偏心,而非在切割、搬運或實驗室檢驗後才發現。對大口徑HDPE而言,這項差異很重要:熔體黏度的小幅變化,可能在操作員手動修正前就造成圓周壁厚變化、塌陷或尺寸不穩。
1600mm HDPE生產線
久瑞表示,系統以原生PE100及PE4710級別,以及含有10%至20%後工業或後消費再生料的混合物進行測試。報告目標是在不同熔流批次間穩定加工,而無需不斷手動調整參數。該生產線採用客製化螺旋分配模頭、內部冷卻、真空定型槽、多履帶式牽引機、行星切割及自動化管材搬運。
報告的操作數據可放在一起,因為它們描述同一條1600mm HDPE試驗生產線。
| 試驗量測 | 報告結果 |
|---|---|
| 目標產量 | 2000 kg/h |
| 壁厚一致性 | ±2.5% |
| 啟動至穩定輸出 | 30–45分鐘 |
| 再生料混合比例 | 10%–20% |
| 試驗期間操作功率 | 安裝容量的60%–70% |
此表顯示該宣稱超越產品目錄規格的原因:明確的管材直徑、標示的產量、公差,以及啟動時間窗。它並未建立良率改善、廢料減少或每公尺成本降低,因為這些基準未被報告。
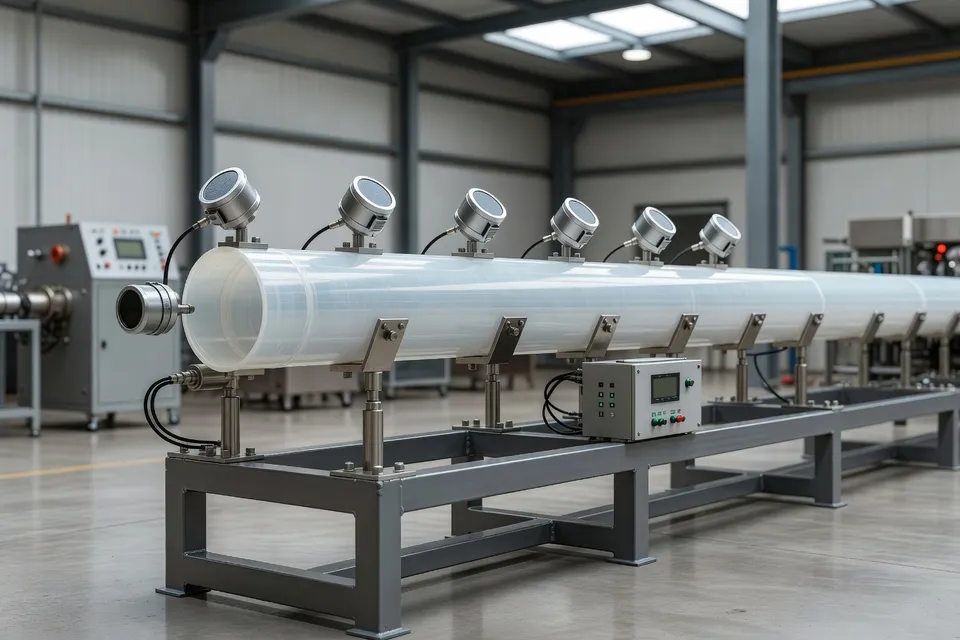
四點超音波系統是控制方案中最有力的部分。它持續記錄壁厚,並將讀值與製程變數關聯。該數據鏈可支援ISO 4427或EN 12201應用釋出決策,但前提是量測系統本身已校正並與破壞性或尺寸參考檢查相關聯。實時感測器軌跡並非自動成為產品資格。
久瑞也描述使用客戶指定材料進行工廠驗收測試,之後進行現場驗收測試、生產線整合及速度匹配。對於性能取決於模頭、冷卻槽、牽引機、切割機及控制軟體共同作用的機器,這是正確的程序。一台穩定的擠出機搭配不穩定的牽引機,仍會生產出不合格管材。
材料變化仍是考驗
報告的10%至20%再生料比例,與試圖減少原生樹脂用量的加工商相關,但文章未提供再生料的污染程度、濕氣狀況、熔流分佈、過濾配置或成品管材機械性能結果。沒有這些細節,該宣稱僅支持製程適應性,而非對每種再生料配方的全面核准。
相同限制適用於報告的功率範圍。在安裝電容量的60%至70%操作,描述試驗期間觀察到的電氣負載;它不是每公斤千瓦時的比能耗。文章未報告先前生產線或其他機器的可比基準,因此該數據無法證明節能。
加工商也會希望公差根據適用管材標準定義,並在標示的生產長度上量測。「在±2.5%以內」只有在參考壁厚、平均方法、取樣頻率及拒收規則固定時才有意義。文章指出感測器架構,但未提供該量測協議。
PVCO需要獨立的資格門檻
久瑞的第二項內容,提出高產量PVCO管材擠出機作為塑膠管材生產的突破。這與HDPE試驗是不同的材料與製程問題。取向PVC管需要控制配方、熔體溫度、取向條件、冷卻及尺寸回復。公司公告可確立機器或製程已提出;它無法取代已量測的PVCO生產運行。
沒有共同基準將報告的PVCO宣稱連結到1600mm HDPE數據。因此,HDPE產量、壁厚公差、啟動時間窗及再生料比例,不應轉移至PVCO。相關證明應為明確的PVCO級別、管材尺寸、產量、取向或性能結果、調節後的尺寸穩定性,以及應用於成品管材的資格標準。
許多自動化故事在這一分隔處出錯。線上控制可縮短反應時間,但無法彌補未表徵的配方或模頭設計限制。壓力或厚度訊號告訴控制系統製程已移動;它本身無法解釋原因是否為樹脂黏度、熱歷程、冷卻不均、牽引機打滑或感測器漂移。
下一次試驗必須顯示的內容
久瑞的HDPE報告作為機器試驗宣稱是可信的,因為它命名生產線尺寸、產量、公差、啟動間隔、材料及量測安排。它尚未是商業性能結果。缺少的證據同樣具體:持續生產時長、拒收公尺數、首通良率、每公斤能耗、感測器校正數據,以及成品管材的機械與靜水壓結果。
HDPE系統的下一個門檻,應為使用鎖定量測協議及相同管材尺寸生產基準的客戶材料現場驗收運行。對於PVCO機器,門檻應為獨立的已記錄試驗,報告級別、取向條件、產量、尺寸回復及成品管材資格。在這些記錄存在之前,線上控制是已證明的機制;降低廢料、更廣泛的再生料接受度,以及商業PVCO生產力,仍屬宣稱。
編輯洞察
- 壁厚數據要用來支持產品放行前,必須先確認哪些條件?
- 拒絕接受「±2.5%以內」這種說法,除非試驗記錄已註明參考壁厚、平均方法、取樣頻率、生產長度及拒絕規則。使用超音波讀數前,必須先與校正後的尺寸檢查和破壞性參考測量相互關聯。常見錯誤是把平順的即時輪廓當成合格證據,卻沒驗證感測器與實驗室方法的一致性。
- 加工廠該如何驗證線上控制真的能降低廢料?
- 用相同管徑和客戶料號對照已記錄的生產基線,然後記錄廢米數、一次合格率、開機廢料和持續產出。校正迴路加快有幫助,但除非基線採用相同驗收標準和生產時長,否則無法證明廢料減少。常見錯誤是只看短時間試驗的壁厚變化,就宣稱良率改善,卻沒記錄實際廢棄量。
- 核准HDPE管添加10%至20%再生料前,應檢查哪些事項?
- 要求提供再生料的污染控制、濕度狀況、熔流分佈、過濾配置,以及成品管的機械測試結果。所謂的摻混比例僅顯示加工彈性,並非每種再生配方都適用。另一常見疏漏是只對照摻混比例,卻忽略批次間黏度變化導致同心度或耐壓性超出規格。
- 線上系統偵測到偏心時,誰負責處理?
- 投產前就要指定每項可調參數的負責人,包括熔體溫度、區域壓力、螺桿轉速、線速、牽引力和冷卻條件。控制軟體能發現偏差,但當牽引滑動、冷卻不均、樹脂黏度與感測器漂移產生相似訊號時,無法可靠判斷原因。若無操作員有權核准修正範圍,自動化只會更快記錄廢品。
- HDPE試驗結果能否用來估算PVCO的產出或資格?
- 不能。PVCO需獨立驗證,包括特定料號、管徑、產出、配向條件、冷卻曲線、調質後尺寸回復,以及成品管性能。HDPE的壁厚控制與開機數據無法跨材質與製程轉移。常見錯誤是用未經驗證配方、配向與回復極限的控制架構,直接核准PVCO設備。
- 商業簽核前的現場驗收試產,應保留哪些紀錄?
- 需保存使用客戶料號的持續運行紀錄,包括穩定產出時間、壁厚輪廓、圓度、同心度、廢米數、每公斤千瓦時能耗、感測器校正,以及成品管的機械或靜水壓測試結果。必須採用與量產相同的模頭、冷卻槽、牽引機、裁切機和搬運配置。僅擠出機穩定並不足夠,不穩定的牽引或未校正的感測器仍會產出廢管。
來源與參考
- 1.lohud.com. (2026, November 16). High quality HDPE pipe extrusion line solution provider: JURRY's performance review at Plastics World. lohud.com.
- 2.EIN Presswire. High output PVCO pipe extrusion machine global partner: JURRY's breakthrough at Plastic Pipes Expo. EIN Presswire.
- 3.Plastics Engineering. Predicting plastic color before it leaves the extruder. Plastics Engineering.
- 4.Plastics Engineering. How cavity pressure supports autonomous injection molding. Plastics Engineering.
- 5.Plastics Today. Plastics processors rethink moisture control strategy. Plastics Today.
- 6.Plastics Machinery & Manufacturing. Plastics Machinery & Manufacturing magazine. Plastics Machinery & Manufacturing.
- 7.Plastech.pl. KraussMaffei introduces single-stage PVC roofing membrane. Plastech.pl.
- 8.Plastics Engineering. PACK EXPO 2026: How changing materials are reshaping packaging equipment. Plastics Engineering.
