
Lesun Screw avait un client européen qui ne cherchait pas à embellir une brochure. Le compoundeur voulait cesser de remplacer sans cesse les éléments de vis dans un process chargé à plus de 60 % de carbonate de calcium, avec en plus de la fibre de verre abrasive, sur des lignes bi-vis continues. Après pose d'éléments en poudre métallurgique et modification de la géométrie des pétrins, l'usine a suivi la production pendant 12 mois et a mesuré une durée de vie des pièces supérieure à 2,3 fois celle des éléments en acier à outils standard précédents. Les arrêts de maintenance non planifiés ont baissé de 55 % sur la même période annuelle.
C’est la partie utile du cas. Le résultat est lié à une charge matière précise, à un changement matériel et à une durée de suivi déclarée. Il reste un cas client, pas une comparaison contrôlée publiée sur plusieurs lignes, formulations ou tailles d’extrudeuse. Un transformateur qui envisage le changement doit considérer les chiffres comme un résultat d’essai à vérifier sur ses propres mesures d’usure, pas comme une garantie de durée de service.
L’élément usé
Le fabricant européen de masterbatch et de compounds faisait tourner des compounds polyoléfines fortement chargés sur des lignes continues à haut débit. Le carbonate de calcium assurait la majeure partie de la charge, tandis que la fibre de verre ajoutait une seconde abrasion. Aucun des deux matériaux ne se comporte comme un polymère fondu. Les particules restent dans la matrice fondue et attaquent les surfaces métalliques pendant que la vis transporte, fond, pétrit et disperse le compound.
Le mode de défaillance signalé était une dégradation progressive de surface dans les zones de fusion, de pétrissage et de dispersion. À mesure que les dimensions des flights s’érodaient, le jeu entre les éléments de vis et le fourreau augmentait. Ce jeu provoquait plus de reflux, une moindre efficacité de pompage et des conditions de fonte instables. La conséquence pratique n’était pas seulement une pièce usée sur une étagère de maintenance. C’étaient des interventions plus fréquentes, du temps de production perdu et un risque de temps de séjour et de dispersion instables dans le produit.
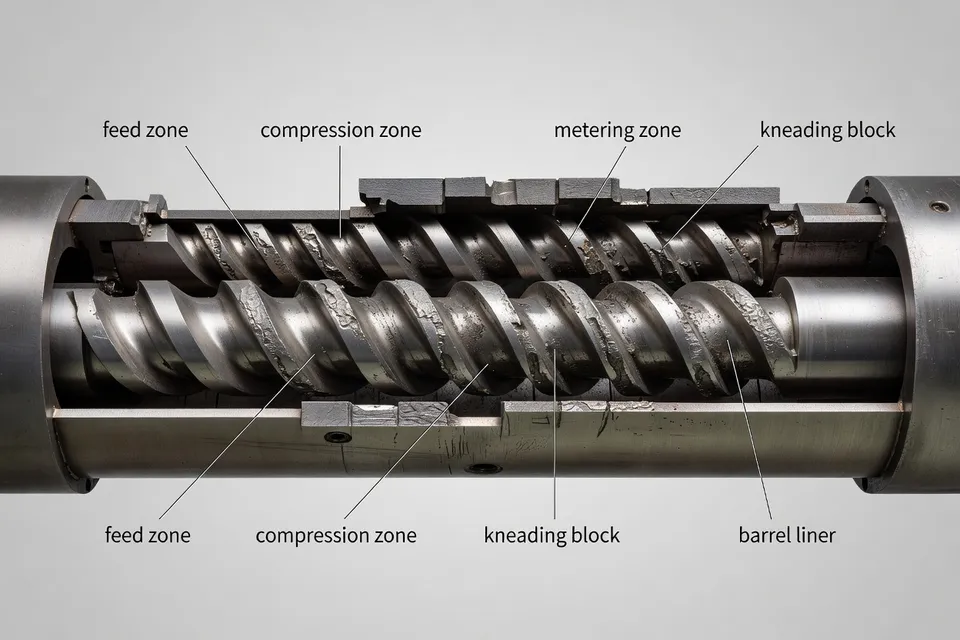
Les éléments de rechange standard posaient aussi un problème d’approvisionnement. Les pièces d’origine des constructeurs européens entraînaient des délais longs et des coûts élevés. Une pièce qui arrive en retard ne protège pas la production ; elle déplace simplement la panne à une autre semaine.
L’essai de remplacement
L’amélioration a combiné métallurgie et géométrie. Lesun a utilisé des aciers à outils obtenus par métallurgie des poudres via compression isostatique à chaud, avec une teneur en carbures de vanadium et de chrome destinée à résister aux rayures abrasives. L’équipe technique a également modifié les blocs de pétrissage, en adoptant des largeurs de crête plus grandes et des angles de décalage revus pour répartir la charge mécanique plutôt que de la concentrer sur des surfaces de travail étroites.
Des éléments de mélange en aval ont été ajoutés pour soutenir la dispersion du carbonate de calcium sans générant de chaleur de friction inutile. La recommandation a aussi associé la mise à niveau de la vis à des fourreaux bimétalliques haute usure. Ce jumelage compte. Remplacer seulement les éléments de vis peut déplacer le problème d’usure vers le fourreau et laisser la ligne avec une nouvelle surface faible sans stratégie d’usure complète.
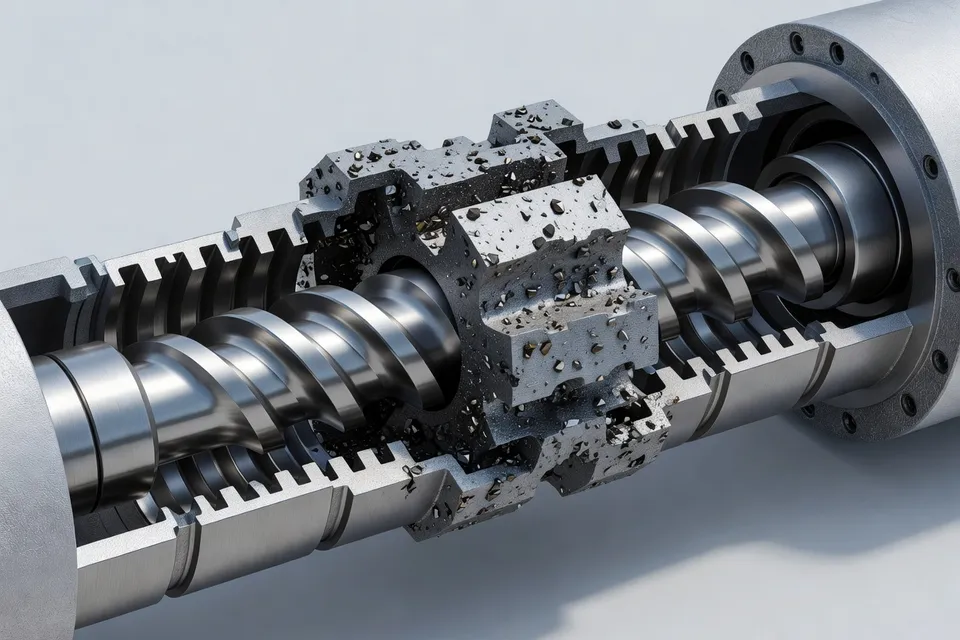
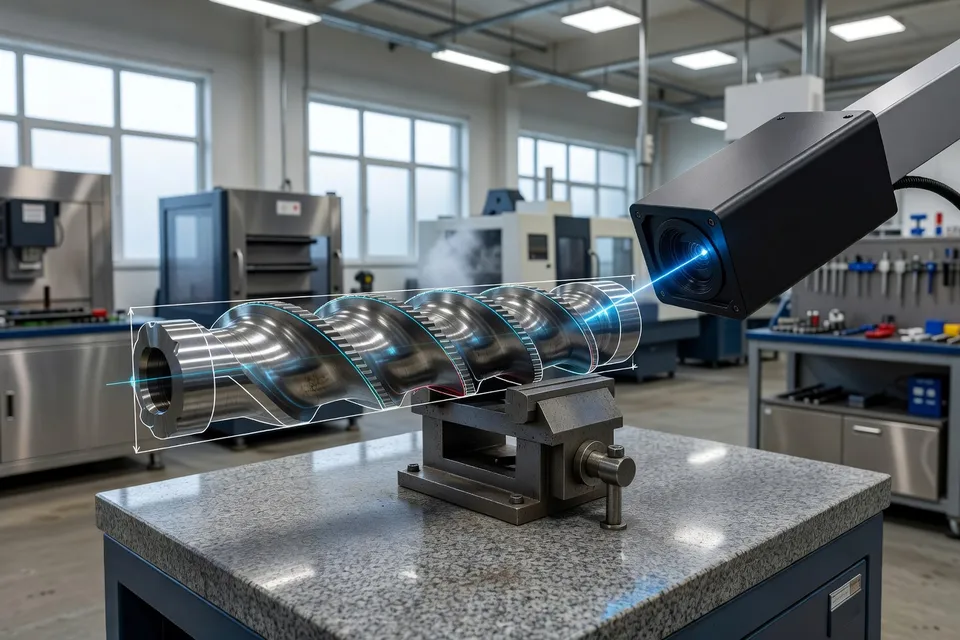
Les pièces ont été rétro-conçues par balayage laser pour capturer les dimensions des éléments, la géométrie des cannelures et les distances entre axes. L’objectif déclaré était l’interchangeabilité sur l’équipement bi-vis existant du client sans ajustement mécanique. Pour un responsable maintenance, c’est un critère d’acceptation distinct de la résistance à l’usure : un élément plus dur qui ne s’ajuste pas, ne s’aligne pas ou ne tourne pas dans le fourreau existant n’est pas une solution de production.
Le cas conserve la comparaison principale au sein d’une seule opération client et d’une fenêtre de suivi annuelle :
| Mesure | Éléments standard précédents | Éléments d’essai |
|---|---|---|
| Durée de vie relative des composants | 1,0× | Plus de 2,3× |
| Arrêts de maintenance non planifiés, cycle 12 mois | Référence | 55 % de moins |
Résultats des essais de compoundage fortement chargé, cycle de 12 mois
| Métrique | Précédent | Essai |
|---|---|---|
| Durée de vie | 1 relative | 2.3 relative |
| Arrêts de maintenance | 1 relative | 0.45 relative |
Le chiffre de durée de vie a fortement progressé et le nombre d’arrêts a suivi. Le cas ne fournit pas les heures de fonctionnement initiales, le nombre d’éléments remplacés avant l’essai, la taille exacte de l’extrudeuse ni une comparaison de débit massique, ces points restent donc à vérifier.
Ce que la ligne devait encore prouver
L’avantage signalé ne se limitait pas à la maintenance. Le profil révisé aurait préservé un jeu flight-fourreau plus serré pendant une production prolongée. Cette stabilité dimensionnelle aurait soutenu une pression d’extrusion plus stable et une dispersion plus uniforme des charges, avec moins de fluctuations qualité lot à lot et moins de résine hors spécification.
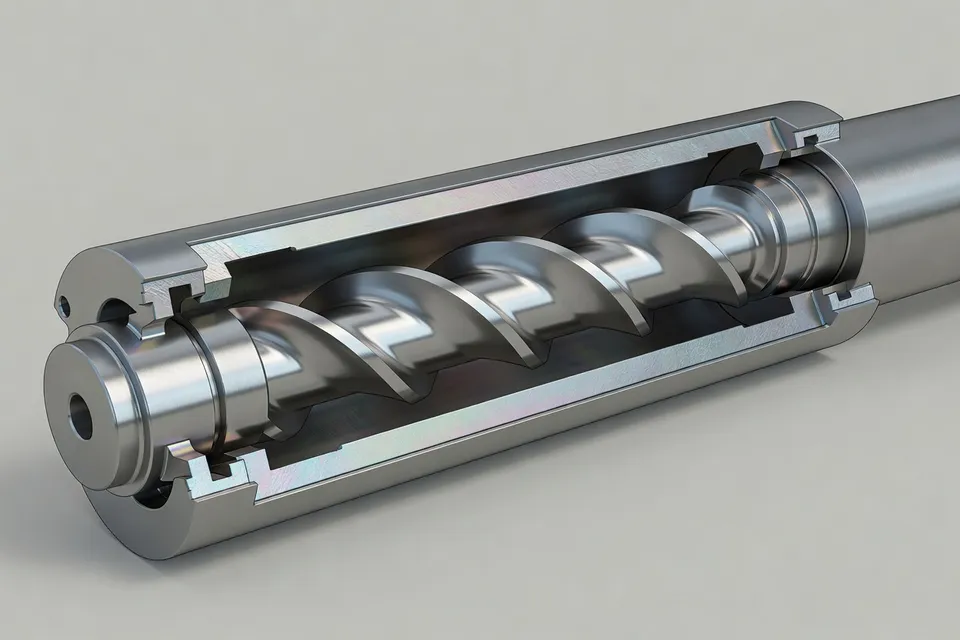
Ces affirmations nécessitent des enregistrements d’usine. Un transformateur doit comparer les tendances de pression, la température de fonte, la charge moteur, le débit, la dispersion des charges et les décisions QA avant et après le changement. Le cas source signale une qualité de fonte stable et une réduction des rebuts, mais ne fournit pas la plage de pression, la méthode d’essai de dispersion, le tonnage rejeté ni une limite de contrôle. Sans ces mesures, l’amélioration qualité reste un résultat déclaré plutôt qu’une fenêtre de process transférable.
La même prudence s’applique à la durée de vie. « Plus de 2,3 fois » n’a de sens que si les deux éléments ont été jugés selon le même critère d’usure. L’usine doit enregistrer le diamètre des flights, la largeur de crête, le jeu fourreau et le point où la pression, le débit ou la qualité du produit sortent de spécification. Remplacer les pièces sur une base calendaire masque le mécanisme réel de défaillance. Les remplacer après une limite dimensionnelle ou process définie crée un intervalle de maintenance utilisable.
La décision de passage en série
Le cas soutient une conclusion pratique : le compoundage hautement chargé peut justifier un essai métallurgie-géométrie quand l’usure abrasive provoque des arrêts, mais la mise à niveau doit être validée comme un essai ligne mesuré, pas acceptée comme une promesse générale de durée de vie. Le résultat de 12 mois donne à l’équipe maintenance une raison de tester la conception. Il ne supprime pas la nécessité de confirmer l’ajustement, le taux d’usure, la stabilité de pression, la dispersion et la libération QA sur les propres résines et charges du client.
Le prochain enregistrement utile n’est donc pas une nouvelle affirmation produit. C’est la comparaison des lots d’essai du client : heures de fonctionnement jusqu’à la limite d’usure définie, minutes d’arrêt, tendances de pression et de charge moteur, et décision QA du compound avant et après le changement d’éléments. Tant que ces enregistrements ne sont pas clos, les 2,3× de durée de vie et la réduction de 55 % des arrêts restent des chiffres de cas crédibles — mais toujours des chiffres de cas.
Analyses éditoriales
- Avant d’accepter un élément de vis à plus longue durée, que faut-il mesurer en atelier ?
- Refuser de comparer uniquement les dates calendaires de remplacement. Noter le diamètre de vol, la largeur de crête, le jeu barillet, les heures de marche, le débit, la pression, la charge moteur et le seuil où la performance produit ou process sort de spécification. Appliquer le même critère d’usure aux anciens et aux nouveaux éléments ; sinon le gain de vie annoncé peut simplement refléter des habitudes de remplacement différentes et non une meilleure métallurgie. L’erreur classique est de valider l’élément parce qu’il tourne encore alors que le jeu a déjà fait sortir pression ou dispersion du contrôle.
- Quand carbonate de calcium et fibre de verre sont abrasifs, suffit-il de changer les éléments de vis ?
- Non. Contrôler le barillet en même temps et considérer vis et barillet comme un seul système d’usure. Un élément plus dur peut reporter l’usure sur le barillet et laisser le jeu s’agrandir. Vérifier l’état d’alésage, l’alignement et le profil d’usure par zone avant tout essai. Remplacer seulement la vis est le raccourci habituel et il peut aboutir à une pièce coûteuse sans rétablir le jeu de fonctionnement prévu.
- Comment valider une nouvelle géométrie de pétrissage sur une ligne bivis existante ?
- Réaliser un essai contrôlé avec les mêmes résines et charges, puis comparer pression, température de masse, charge moteur, débit, dispersion et conformité QA à une référence définie. Vérifier avant tout écoulement de matière la géométrie des cannelures, l’entraxe, les cotes des éléments et l’ajustement au barillet. Une géométrie qui modifie la répartition des efforts peut aussi changer le temps de séjour ou l’échauffement par frottement ; il ne suffit donc pas que les pièces soient interchangeables.
- Quand une baisse des arrêts signalée correspond-elle vraiment à un gain de maintenance ?
- Compter les minutes d’arrêt non programmées sur des périodes d’exploitation comparables et séparer les arrêts liés à l’usure des autres pannes, des changements planifiés et des interruptions matière. Noter également les heures de production et le tonnage ; moins d’arrêts à charge réduite n’équivaut pas à moins d’arrêts à même régime. Le piège est de retenir le pourcentage global sans classer les causes d’arrêt.
- Quelles preuves exiger avant de traiter un élément résistant à l’usure comme une pièce interchangeable ?
- Demander le procès-verbal de contrôle dimensionnel (profil, cannelures, entraxe, tolérances), puis vérifier la pièce sur le barillet et l’arbre réellement installés avant l’arrêt. Exiger aussi la certification matière et la limite d’acceptation usure/process convenue. Une pièce conforme au grade mais livrée en retard, nécessitant des ajustements ou non traçable au plan approuvé ne protège pas la production. Ajustement, délai et documentation font partie de la décision d’achat.
Sources et références
- 1.EIN Presswire. (2026, November 20). Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. EIN Presswire.
- 2.The National Law Review. Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. The National Law Review.
- 3.Plastics Machinery & Manufacturing. Coperion extruder provides higher torque, throughput. Plastics Machinery & Manufacturing.
- 4.Plastics Machinery & Manufacturing. Coperion introduces high-performance twin-screw extruders with smart features. Plastics Machinery & Manufacturing.
- 5.Plastics Machinery & Manufacturing. Coperion extruder has more power, torque. Plastics Machinery & Manufacturing.
- 6.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 7.Kerkepm. Twin-screw extruder startup scrap. Kerkepm.
- 8.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.