
Lesun Screwの欧州顧客は、見た目の良いパンフレット用ラインを作るつもりはなかった。コンパウンドメーカーは、60%超の炭酸カルシウムと研磨性のガラス繊維を連続二軸押出機に通す工程で、スクリューエレメントの交換を止めようとしていた。粉末冶金製エレメントと改定したニーディング形状を導入した後、12か月間生産を監視した結果、従来の工具鋼製エレメントに比べ部品寿命が2.3倍以上になった。計画外メンテナンス停止は同じ1年間の稼働サイクルで55%減少した。
この事例で有用な点は、結果が明確な材料負荷、ハードウェア変更、監視期間に結びついていることだ。ただし、これは顧客事例であって、複数ライン・処方・押出機サイズにわたる公表された対照比較ではない。変更を検討する加工業者は、数値を自社の摩耗測定で検証すべき試行結果として扱い、保証された使用間隔とは見なさない方がよい。
摩耗したエレメント
欧州のマスターバッチ・コンパウンドメーカーは、高スループットの連続ラインで高充填ポリオレフィンコンパウンドを稼働させていた。炭酸カルシウムが充填材の大部分を占め、ガラス繊維が二つ目の研磨負荷を加えていた。どちらの材料もポリマー溶融物のように振る舞わず、粒子は溶融マトリックス内に残ってスクリューが搬送・溶融・混練・分散する際に金属面を摩耗させる。
報告された故障モードは、溶融・混練・分散ゾーンでの表面劣化の進行だった。フライト寸法が摩耗すると、スクリューエレメントとバレルのクリアランスが拡大し、バックフロー増加、ポンプ効率低下、不安定な溶融状態を招いた。実際の結果は、メンテナンス棚に置かれた摩耗部品だけではなかった。介入頻度の増加、生産時間の損失、ラインが不安定な滞留時間と分散を製品に持ち込むリスクだった。
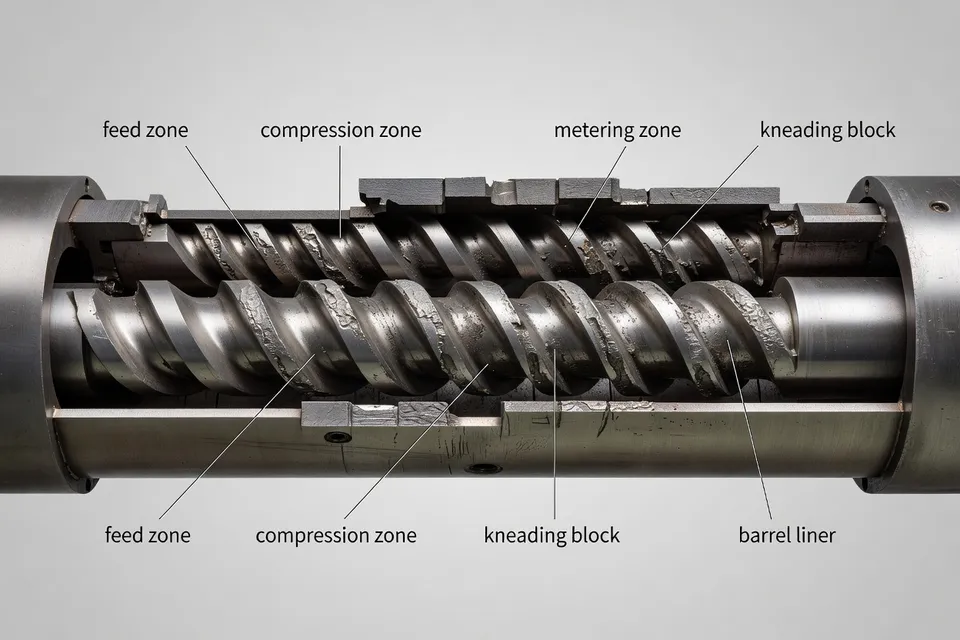
標準交換エレメントには調達の問題もあった。欧州機械メーカーの純正部品はリードタイムが長く、購入コストが高かった。遅れて届く交換品は生産を守らず、単に停止を別の週にずらすだけだ。
交換試行
アップグレードは冶金と形状の組み合わせだった。Lesunは熱間等方圧加圧で作った粉末冶金工具鋼を使い、バナジウム・クロム炭化物含有量で研磨傷を防ぐ設計とした。エンジニアリングチームはさらにニーディングブロックを変更し、広い頂面幅と改定した千鳥角度で、狭い作業面に集中せず機械的負荷を分散させた。
下流の混合エレメントは、炭酸カルシウム分散を支えつつ不要な摩擦熱を加えないよう選定した。推奨ではスクリューアップグレードと高耐摩耗バイメタルバレルを組み合わせた。この組み合わせが重要だ。スクリューエレメントだけを交換すると、摩耗問題がバレルに移り、ラインに新しい弱点面と不完全な摩耗対策が残る。
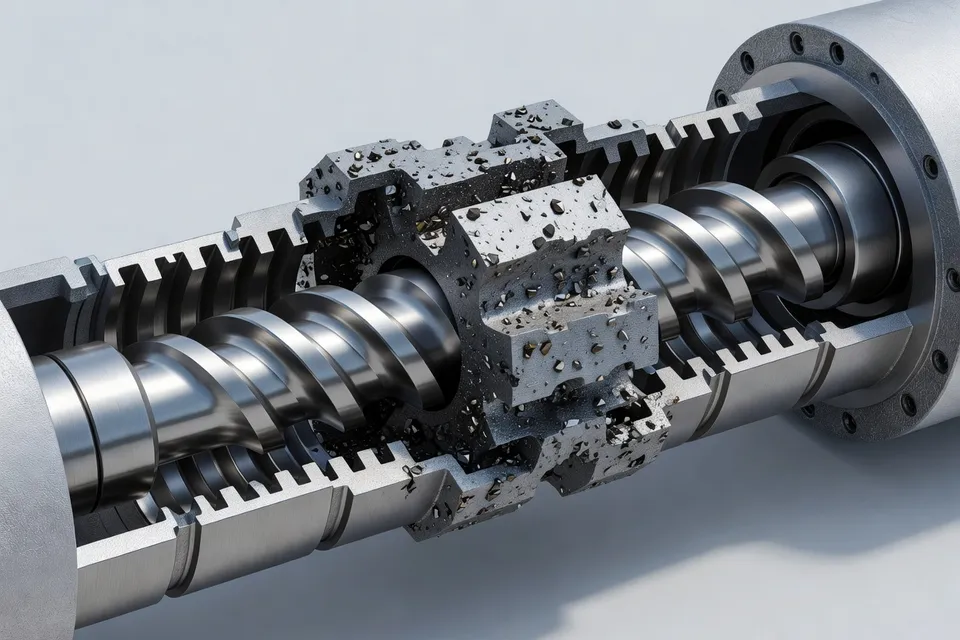
部品はレーザースキャンでエレメント寸法、スプライン形状、軸心間距離を捉えて逆設計した。目的は顧客既存の二軸設備に機械調整なしで互換させることだった。メンテナンス担当者にとって、これは耐摩耗性とは別の受入ポイントだ。硬いエレメントでも既存バレルに適合・位置合わせ・運転できなければ生産解決策にならない。
本事例は主な比較を1顧客の操業と1年間の監視期間内に留めている。
| 項目 | 従来標準エレメント | 試行エレメント |
|---|---|---|
| 相対部品寿命 | 1.0× | 2.3倍超 |
| 計画外メンテナンス停止(12か月) | 基準値 | 55%減 |
高充填コンパウンド試験結果、12ヶ月サイクル
| 指標 | 前回 | 試験 |
|---|---|---|
| 耐用年数 | 1 relative | 2.3 relative |
| メンテナンス停止 | 1 relative | 0.45 relative |
寿命数値は大きく伸び、停止回数も連動した。ただし事例は元の稼働時間、試行前交換エレメント数、押出機サイズ、質量スループット比較を示していないため、これらは検証項目として残る。
ラインがまだ証明すべき点
報告された利点はメンテナンスだけではない。改定プロファイルは長期生産中もフライト-バレルクリアランスをより狭く保ったとされる。この寸法安定性は押出圧力の安定と充填材分散の均一化を支え、バッチ間品質変動とオフスペック樹脂を減らしたという。
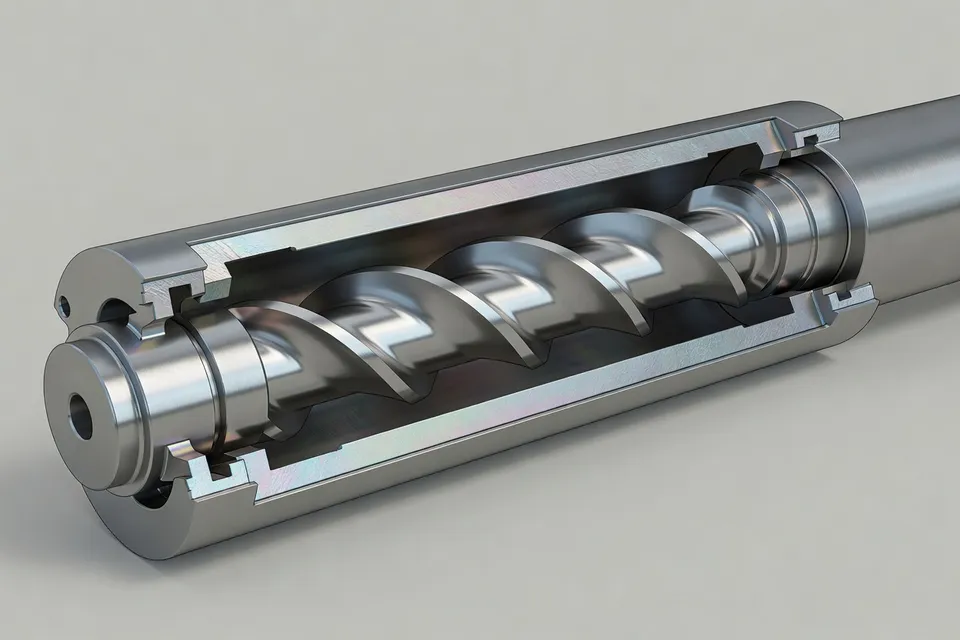
これらの主張にはプラント記録が必要だ。加工業者は圧力推移、溶融温度、モータ負荷、スループット、充填材分散、QA判定を変更前後で比較すべきだ。出典事例は安定した溶融品質とオフスペック低減を報告しているが、圧力範囲、分散試験法、廃棄トン数、管理限界値は示していない。測定値なしでは品質改善は報告結果であって、移行可能なプロセス窓とは言えない。
寿命についても同様の注意が必要だ。「2.3倍超」は、両エレメントが同一の摩耗基準で判断された場合にのみ意味を持つ。プラントはフライト径、頂面幅、バレルクリアランス、圧力・出力・製品品質が仕様を外れる時点を記録すべきだ。カレンダー時間で部品を交換すると実際の故障メカニズムが隠れる。寸法またはプロセス限界で交換すれば使用可能なメンテナンス間隔が得られる。
次回のリリース判断
本事例は実務的な結論を支える。高充填コンパウンドでは研磨摩耗が停止を招いている場合、冶金と形状の試行を正当化できる。ただしアップグレードは測定したライン試行としてリリースすべきで、包括的な寿命保証として受け入れるべきではない。12か月の結果はメンテナンスチームに設計を試す理由を与えるが、顧客自身の樹脂・充填材グレードでの適合性、摩耗速度、圧力安定性、分散、QAリリースを確認する必要性をなくすものではない。
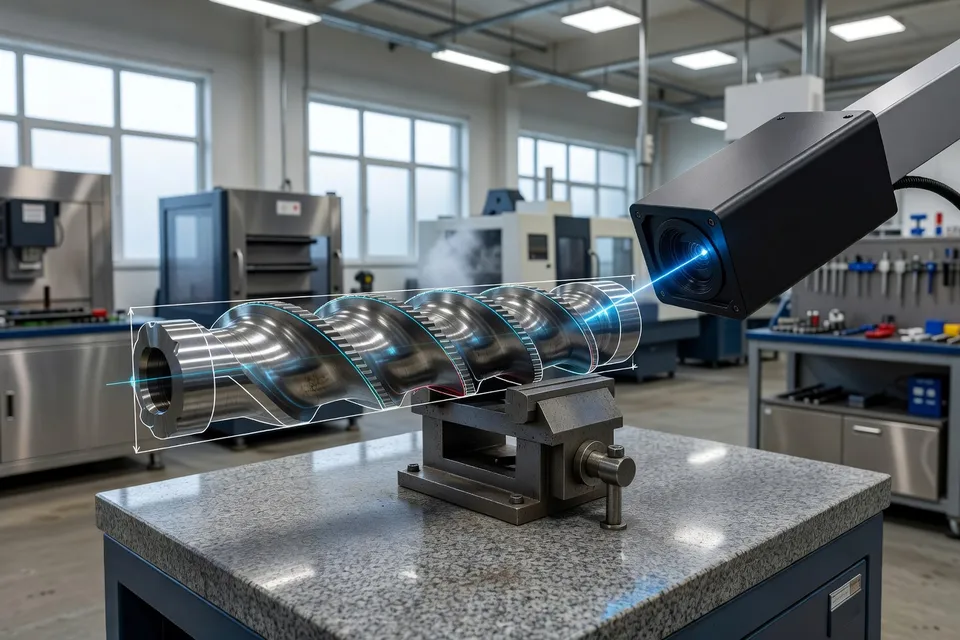
次に有用な記録は別の製品主張ではなく、顧客の試行ロット比較だ。定義された摩耗限界までの稼働時間、停止時間、圧力とモータ負荷の推移、エレメント交換前後のコンパウンドQA判定である。これらの記録が閉じられるまで、2.3倍寿命と55%停止削減は信頼できる事例数値ではあるが、事例数値のままにとどまる。
編集部の見解
- 長寿命スクリューエレメントを受け入れる前に、工場は何を測定しておくべきか
- 交換日の比較だけでは意味がない。フライト径、クリスト幅、バレルクリアランス、運転時間、スループット、圧力、モータ負荷、そして製品やプロセス性能が仕様から外れる基準点を記録せよ。旧品と試作品で同じ摩耗基準を使わなければ、寿命倍増の主張が冶金の違いではなく交換習慣の違いを反映しているだけの場合がある。よくある失敗は、クリアランスがすでに圧力や分散を制御不能にしているのに、エレメントがまだ回っているから成功と宣言することだ。
- 炭酸カルシウムとガラス繊維の両方が摩耗源の場合、スクリューエレメントの交換だけで十分か
- いや。バレルも同時に点検し、スクリューとバレルを一つの摩耗系として扱え。エレメントだけを硬くすると損傷がバレルに移り、クリアランス拡大と不安定な搬送が残る。試運転前にバレル内径の状態、芯合わせ、各ゾーンの摩耗パターンを確認せよ。スクリューだけ交換する近道は、作業隙間を回復できず高価な新部品を生むだけだ。
- 既存の二軸押出機でニーディング形状を変更する場合、どのように承認すればよいか
- 既存の樹脂と充填材で制御されたライン試験を行い、圧力、溶融温度、モータ負荷、スループット、分散、品質判定を基準値と比較せよ。材料を投入する前にスプライン形状、センター距離、エレメント寸法、バレルとの適合を確認すること。負荷分散が変わっても滞留時間や摩擦熱が変わる可能性があるので、寸法互換性だけで承認してはならない。承認責任者は機械的適合とプロセスウィンドウの両方にサインせよ。
- 停止回数の減少が本当の保全効果と言えるのはどんなときか
- 同等の運転期間で計画外停止時間を計測し、摩耗による停止と無関係の故障、計画変更、材料中断を分けて数えよ。生産時間と質量スループットも記録せよ。生産量が少ない期間の停止減少は、同じ負荷での減少とは等価ではない。現場で陥りがちなのは、停止原因を分類せずに減少率だけを見ることで、部品改善の効果を実際より大きく、あるいは小さく見積もってしまうことだ。
- 耐摩耗エレメントを互換部品として扱う前に、調達上どんな証拠が必要か
- エレメント形状、スプライン、軸間距離、公差を含む寸法検査記録を求め、据え付けバレルとシャフトで実物検証してから停止を計画せよ。材料証明書と合意した摩耗・プロセス許容限界は別書類で確認すること。グレード表記は合っていても納期遅れ、機械調整必要、または図面とのトレーサビリティがない部品は生産を守らない。適合性、納期、書類を調達判断に含めよ。
出典・参考文献
- 1.EIN Presswire. (2026, November 20). Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. EIN Presswire.
- 2.The National Law Review. Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. The National Law Review.
- 3.Plastics Machinery & Manufacturing. Coperion extruder provides higher torque, throughput. Plastics Machinery & Manufacturing.
- 4.Plastics Machinery & Manufacturing. Coperion introduces high-performance twin-screw extruders with smart features. Plastics Machinery & Manufacturing.
- 5.Plastics Machinery & Manufacturing. Coperion extruder has more power, torque. Plastics Machinery & Manufacturing.
- 6.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 7.Kerkepm. Twin-screw extruder startup scrap. Kerkepm.
- 8.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.