
Lesun Screw的歐洲客戶並非追求更乾淨的產品型錄,而是試圖解決在連續雙螺桿生產線上,推送超過60%碳酸鈣以及磨蝕性玻璃纖維時,不斷更換螺桿元件的問題。安裝粉末冶金元件並調整捏合幾何後,該廠監測12個月生產,報告元件壽命超過先前標準工具鋼元件的2.3倍。同年度操作週期內,非計劃維護停機減少55%。
這是此案例實用之處。結果與特定材料負載、硬體變更及監測期間直接相關。這仍是客戶案例,而非多條生產線、多種配方或不同擠出機尺寸的受控比較。考慮此變更的加工商應將數據視為需對照自身磨損測量驗證的試驗結果,而非保證的使用間隔。
磨損元件
這家歐洲母料與配混製造商一直透過高產量連續生產線運行高填充聚烯烴配混物。碳酸鈣提供大部分填充負載,玻璃纖維則增加第二種磨蝕負擔。這兩種材料都不像聚合物熔體。粒子留在熔融基質中,當螺桿進行輸送、熔融、捏合和分散時,會對金屬表面造成磨損。
報告的失效模式是熔融、捏合和分散區的漸進式表面劣化。螺紋尺寸侵蝕後,螺桿元件與機筒之間的間隙增大。此間隙導致更多回流、降低泵送效率,並造成熔體條件不穩定。實際後果不僅是維修架上的一個磨損零件,而是更頻繁的干預、生產時間損失,以及生產線將不穩定停留時間和分散帶入產品的風險。
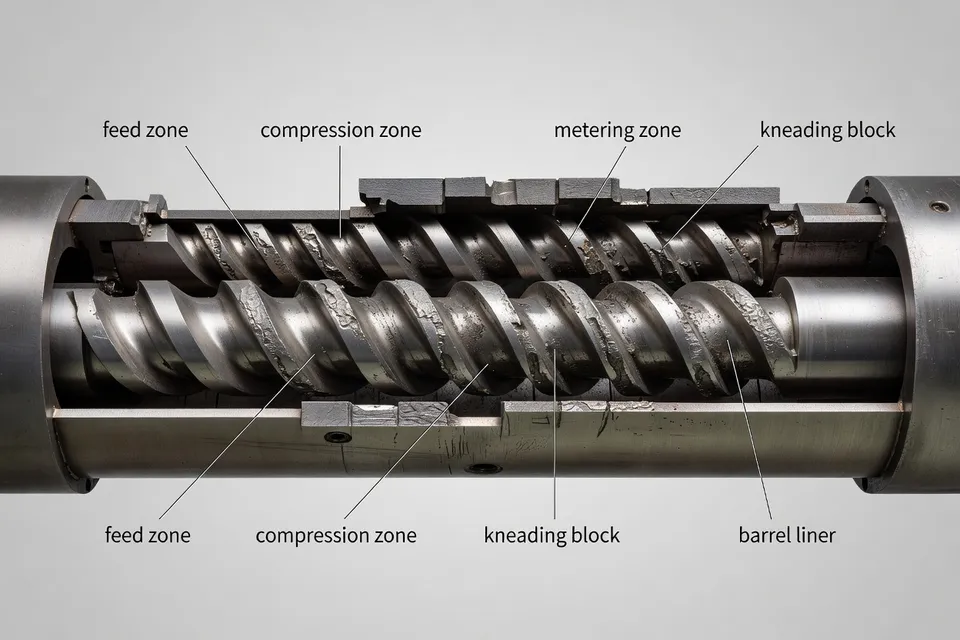
標準更換元件也帶來採購問題。歐洲機械製造商的原廠零件交期長且採購成本高。延遲到貨的更換零件無法保護產出,只會將停機移到另一週。
更換試驗
升級結合了冶金與幾何設計。Lesun採用經熱等靜壓成型的粉末冶金工具鋼,含釩和鉻碳化物以抵抗磨蝕刮痕。工程團隊也更改捏合塊,採用較寬的頂寬和調整交錯角度,將機械負載分散而非集中在狹窄工作面上。
下游混合元件用於支持碳酸鈣分散,同時不產生多餘摩擦熱。建議還搭配高耐磨雙金屬機筒與螺桿升級。這種搭配很重要。只更換螺桿元件可能將磨損問題轉移到機筒,使生產線出現新的薄弱表面而無完整耐磨策略。
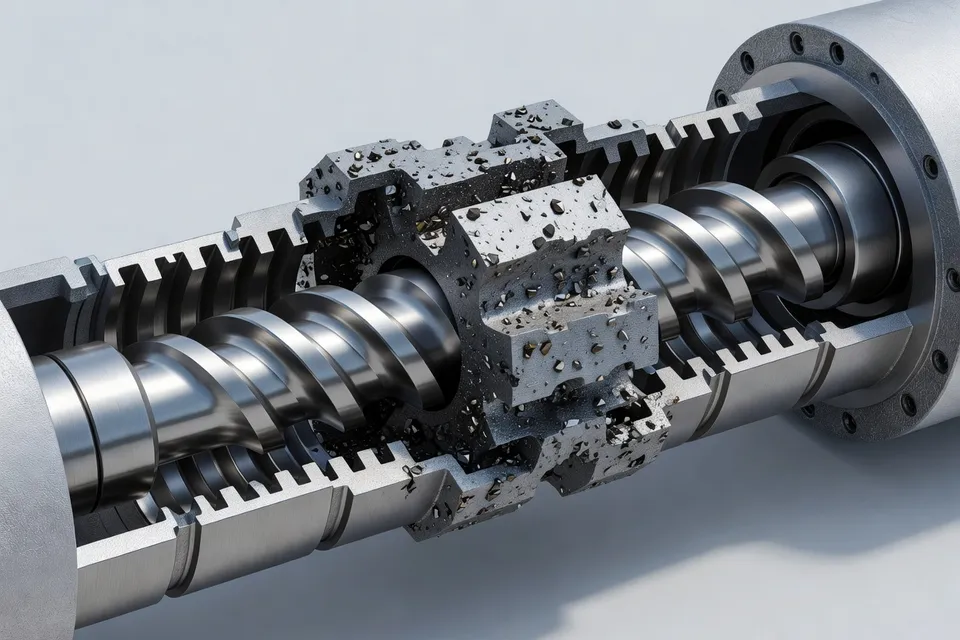
零件使用雷射掃描反向工程,以捕捉元件尺寸、花鍵幾何和軸中心距。目的是在客戶現有雙螺桿設備上實現互換性,無需機械調整。對維護負責人而言,這是與耐磨性分開的驗收點:如果較硬的元件無法與現有機筒配合、對準或運轉,就不是生產解決方案。
此案例將主要比較限制在單一客戶操作和單一年度監測窗口內:
| 測量項目 | 先前標準元件 | 試驗元件 |
|---|---|---|
| 相對元件使用壽命 | 1.0× | 超過2.3× |
| 12個月週期非計劃維護停機 | 基準 | 減少55% |
高填充配混試驗結果,12個月週期
| 指標 | 先前 | 試驗 |
|---|---|---|
| 使用壽命 | 1 relative | 2.3 relative |
| 維護停機 | 1 relative | 0.45 relative |
使用壽命數據大幅提升,停機次數也隨之下降。此案例未提供原始操作小時數、試驗前更換的元件數量、確切擠出機尺寸或質量產量比較,因此這些仍為待驗證項目。
生產線仍需證明的部分
報告的效益不僅限於維護。修改後的輪廓據稱在延長生產期間維持更緊密的螺紋對機筒間隙。這種尺寸穩定性據報支持更穩定的擠出壓力與更均勻的填充物分散,批次間品質波動減少,規格外樹脂也較少。
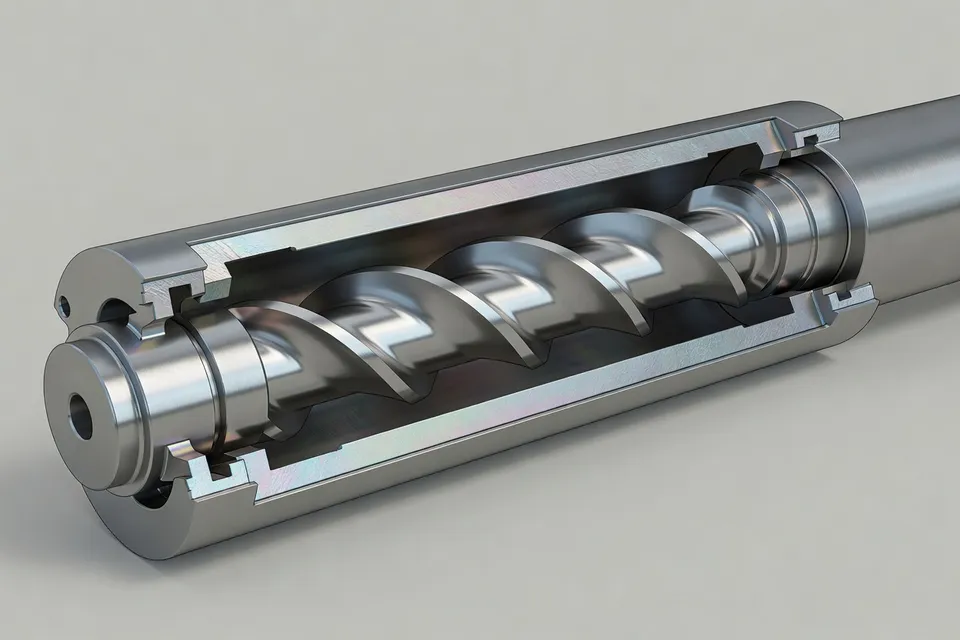
這些主張需要工廠記錄支持。加工商應比較變更前後的壓力趨勢、熔體溫度、馬達負載、產量、填充物分散和品管判定。來源案例報告熔體品質穩定且規格外產出減少,但未提供壓力範圍、分散測試方法、拒收噸數或控制極限。沒有這些測量,品質改善仍是報告結果,而非可轉移的製程窗口。
同樣的注意事項適用於使用壽命。「超過2.3倍」只有在兩種元件以相同磨損標準判斷時才有意義。工廠應記錄螺紋直徑、頂寬、機筒間隙,以及壓力、產出或產品品質超出規格的點。依日曆時間更換零件會隱藏實際失效機制。依定義的尺寸或製程極限更換,才會產生可用的維護間隔。
下一步釋出決策
此案例支持一個實用結論:當磨蝕磨損導致停機時,高填充配混可進行冶金與幾何試驗,但升級應以量化的生產線試驗釋出,而非接受為全面的使用壽命保證。12個月結果給維護團隊測試設計的理由。它並未消除確認配合、耐磨率、壓力穩定性、分散和客戶自身樹脂與填充物等級的品管釋出的需要。
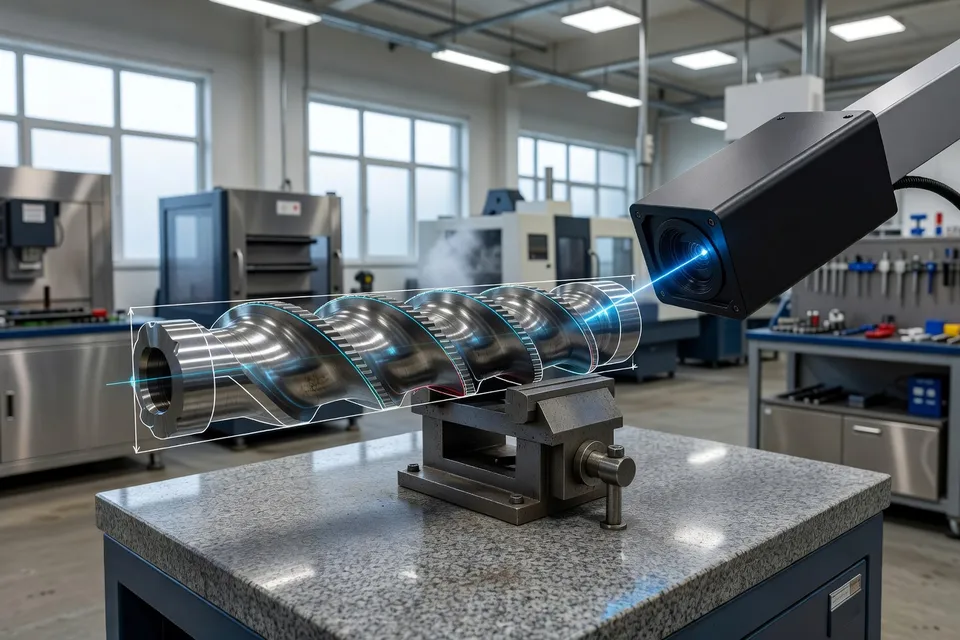
因此,下一個有用的記錄不是另一個產品主張,而是客戶的試驗批次比較:達到定義磨損極限的操作小時數、停機分鐘數、壓力與馬達負載趨勢,以及元件變更前後配混物的品管判定。在這些記錄完成前,2.3倍壽命和55%停機減少仍是可信的案例數據——但仍是案例數據。
編輯洞察
- 工廠在接受壽命較長的螺桿元件前,應該先量測哪些數據?
- 不要只比較更換日期。必須記錄螺棱直徑、頂寬、機筒間隙、運轉小時、產量、壓力、馬達負載,以及產品或製程超出規格的定義點。對舊元件與試用元件要用同一套磨耗標準,否則聲稱的壽命倍數可能只是更換習慣不同,而非材質改善。常見錯誤是間隙已造成壓力或分散失控,卻仍宣稱元件仍在運轉即算成功。
- 碳酸鈣與玻璃纖維都具磨耗性時,只升級螺桿元件就夠了嗎?
- 不夠。必須同時檢查機筒,把螺桿與機筒視為同一磨耗系統。更耐磨的元件可能把損壞轉移到機筒,造成間隙持續擴大與輸送不穩。試驗釋出前,要先確認機筒孔徑狀況、對位,以及各區磨耗圖案。只換螺桿是常見的捷徑,往往花了大錢卻無法恢復原有的作業間隙。
- 現有雙螺桿生產線要如何核准修改後的捏合幾何?
- 用現有樹脂與填充劑等級進行受控試驗,比較壓力、熔體溫度、馬達負載、產量、分散性與品管結果,並與基準值對照。物料進入前必須確認花鍵幾何、中心距、元件尺寸與機筒配合。能分散負荷的幾何仍可能改變停留時間或摩擦熱,因此不能只靠尺寸互換就核准。核准人需同時簽核機械配合與實際製程窗口。
- 停機次數減少,何時才算真正的維護效益?
- 要在相同運轉期間計算非計畫停機分鐘數,並把磨耗相關停機與其他故障、計畫換線、物料中斷分開。同時記錄生產小時與質量產量,因為低負荷時停機減少,不等於相同負荷下停機也減少。現場常見的錯誤是只看標題百分比,卻不分類停機原因,導致改善幅度被誇大或低估。
- 要把耐磨元件當成可互換替換件,需要哪些採購證據?
- 要求元件輪廓、花鍵幾何、軸中心距與公差的尺寸檢驗紀錄,並在停機前對照已安裝的機筒與軸進行驗證。材料認證與約定的磨耗或製程接受限值也要作為獨立文件。符合等級描述卻延遲到貨、需要調整,或無法追溯圖面的零件,都無法保護生產。配合度、時程與文件都應納入採購決策。
來源與參考
- 1.EIN Presswire. (2026, November 20). Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. EIN Presswire.
- 2.The National Law Review. Case study: Supporting a high-filling compounding customer in Europe with twin-screw extruder elements. The National Law Review.
- 3.Plastics Machinery & Manufacturing. Coperion extruder provides higher torque, throughput. Plastics Machinery & Manufacturing.
- 4.Plastics Machinery & Manufacturing. Coperion introduces high-performance twin-screw extruders with smart features. Plastics Machinery & Manufacturing.
- 5.Plastics Machinery & Manufacturing. Coperion extruder has more power, torque. Plastics Machinery & Manufacturing.
- 6.Plastics Machinery & Manufacturing. Brabender MetaStation 4 prep combines mixing, extrusion. Plastics Machinery & Manufacturing.
- 7.Kerkepm. Twin-screw extruder startup scrap. Kerkepm.
- 8.Plastics Engineering. (2026). Predicting plastic color before it leaves the extruder. Plastics Engineering.