
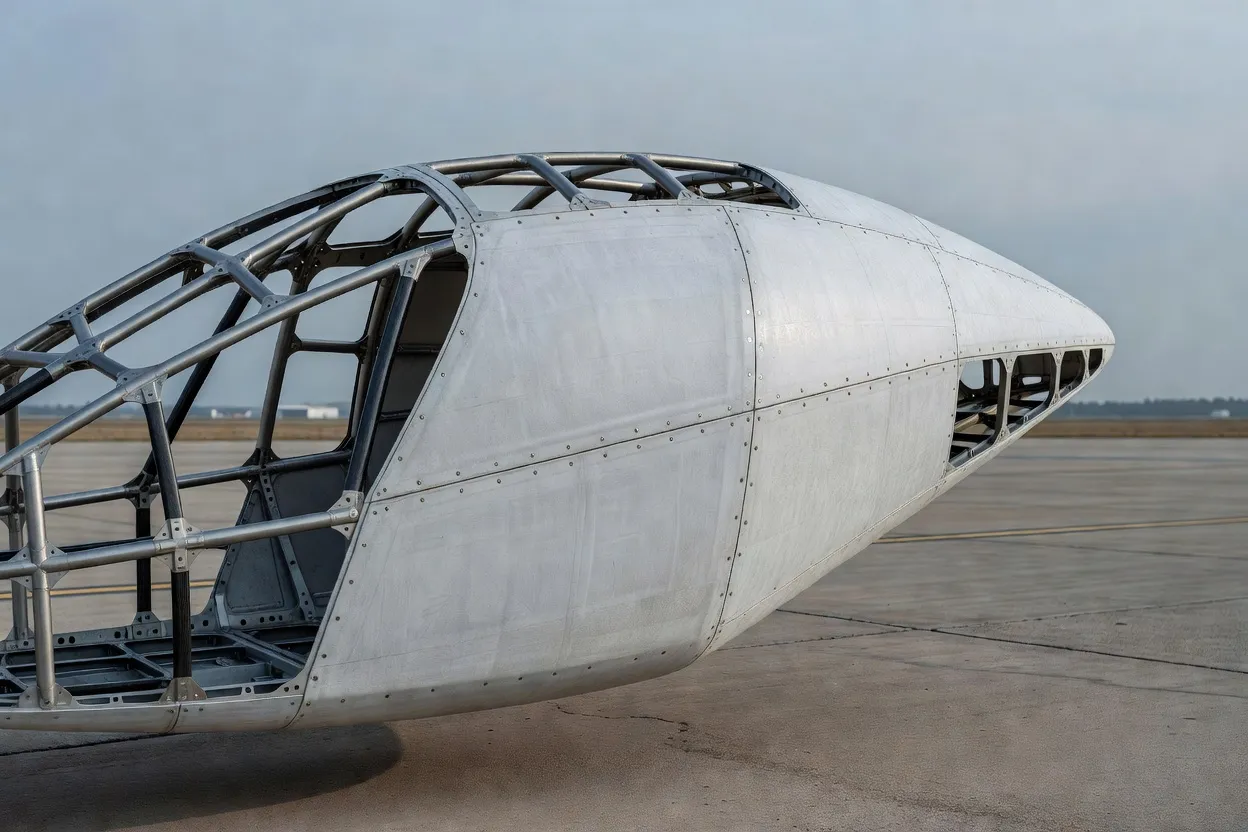
El Cetex TC1225 de Toray expone el caso práctico de los compuestos termoplásticos en estructuras de eVTOL desde el ángulo del procesamiento, no desde un nuevo lema de resistencia. El sistema de PAEK de bajo punto de fusión se suministra como cinta unidireccional, preimpregnado de tela y laminado termoplástico reforzado para piezas como soportes, costillas, marcos de fuselaje y carenados. Toray indica que su temperatura de procesamiento puede bajar hasta 60 °C respecto a otros compuestos de la familia PAEK, una diferencia orientada a acortar ciclos y reducir el consumo energético. Es una palanca útil de fabricación. No es, por sí sola, una aprobación de estructura.
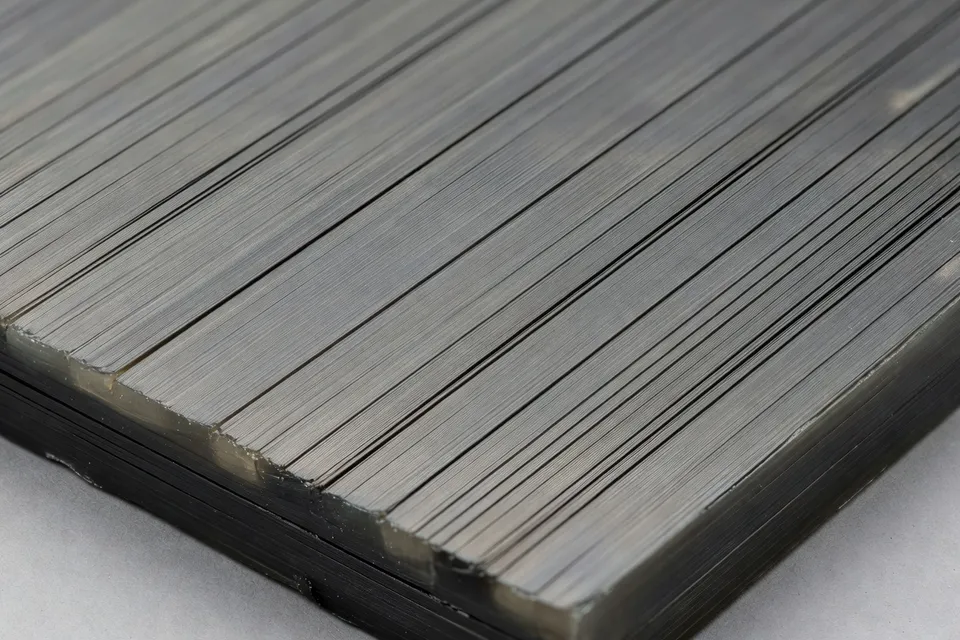
El material establecido sigue siendo el preimpregnado de fibra de carbono termoestable para el camino de carga principal. Una revisión técnica de las estructuras de eVTOL identifica los laminados de carbono/epoxi como la vía consolidada, con orientación de fibra, curado de resina, porosidad, humedad y tolerancia al daño vinculados al caso de justificación. El caso de sustitución por termoplásticos plantea por tanto dos pruebas separadas: si la pieza se puede fabricar más rápido y si la estructura resultante se puede cualificar bajo la misma carga de evidencia del avión.
La pieza de PAEK
TC1225 es un compuesto de PAEK semicristalino de bajo punto de fusión. Sus formas disponibles permiten al procesador elegir entre colocación automatizada de cinta, apilado de tela, sobremoldeo y ensamblaje basado en laminado. El material está listado para estructuras primarias y secundarias de aeronaves y presenta una temperatura de transición vítrea de 147 °C. Su capacidad fuera de autoclave importa porque la producción de eVTOL no puede asumir que cada soporte, costilla o marco seguirá la ruta larga y pesada en equipos que se usa para el preimpregnado aeroespacial convencional.
El argumento más fuerte del material es por tanto geométrico y procedimental. Un blank termoplástico se puede conformar, consolidar o sobremoldear y luego unir sin depender de una red termoestable completamente curada en cada etapa. La soldadura y el reciclaje también se identifican como ventajas de los sistemas de compuesto termoplástico. Para un comprador que intenta reducir el recuento de piezas o el pegado secundario, esas características pueden mover un diseño desde un ensamblaje hecho a mano hacia una célula de producción repetible.
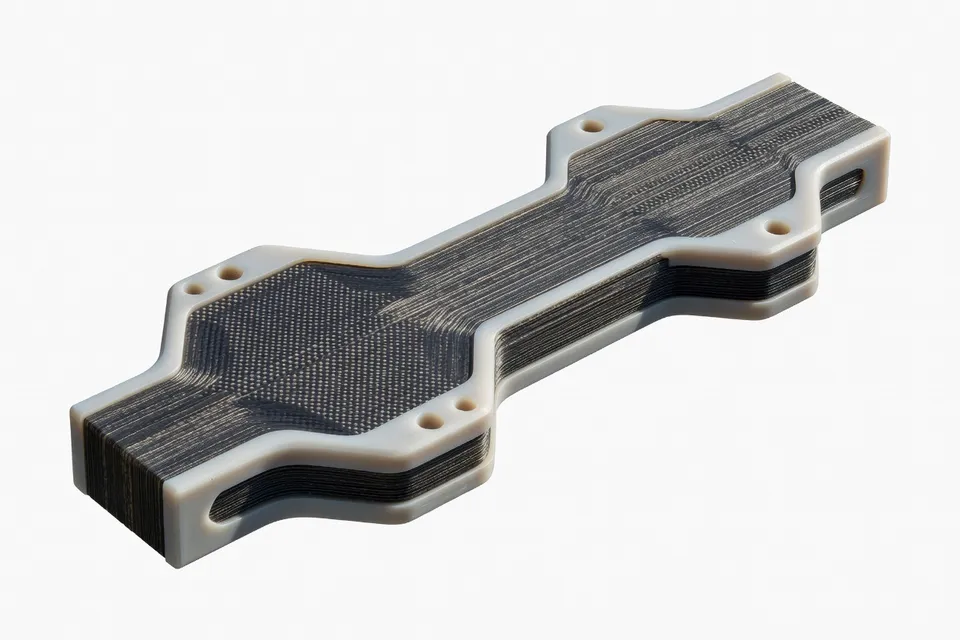
Pero “termoplástico” no identifica una pieza cualificada. La aplicación sigue necesitando una arquitectura de fibra controlada, contenido de resina, ventana de consolidación, método de inspección y posición de reparación. Un procesador no puede dar por buena una estructura porque la matriz tenga menor temperatura de procesamiento. El fabricante de aeronaves necesita evidencia sobre la geometría real y el caso de carga.
La afirmación de los 60 °C
La diferencia de temperatura es una reivindicación de producto ligada a una ventaja de procesamiento. Debe leerse de forma estrecha. Apoya una ruta de fabricación más corta o menos intensiva en energía; no establece menor masa, mayor vida a fatiga o mejor comportamiento al impacto para una estructura completa de eVTOL.
La tabla siguiente mantiene las cifras ligadas al material y a su rango de aplicación citado. Describen datos de procesamiento y térmicos, no rendimiento a nivel de aeronave.
| Atributo de TC1225 | Valor reportado |
|---|---|
| Ventaja de temperatura de procesamiento frente a otros compuestos PAEK | Hasta 60 °C inferior |
| Temperatura de transición vítrea | 147 °C |
| Formas del material | Cinta UD, preimpregnado de tela, laminado reforzado |
| Capacidad de procesamiento | Fuera de autoclave |
La cifra de 60 °C explica por qué el material se dirige a estructuras automatizadas y sobremoldeadas. El valor de transición vítrea de 147 °C no responde a las cuestiones separadas de humedad en caliente y tolerancia al daño que rigen una pieza primaria certificada.
La línea base de epoxi
La especificación del material establecido está más madura en la evidencia suministrada. HexPly M21 se describe como un preimpregnado de epoxi tenaz para estructuras aeroespaciales primarias, incluidas pieles de estructura, largueros, superficies de control y componentes de eVTOL. El sistema listado cura a 180 °C, ofrece una temperatura de transición vítrea de 195 °C y no es fuera de autoclave. Su resistencia a tracción reportada es de 2.860 MPa, con un módulo de tracción de 160 GPa y una densidad de 1,58 g/cm³.
Esos números no convierten a M21 en la elección automática para cada pieza de eVTOL. Muestran por qué el retador termoplástico tiene una carga difícil: la comparación no es simplemente temperatura más baja frente a temperatura más alta. El comprador debe comparar la rigidez de la pieza terminada, el comportamiento tras impacto en compresión, el rendimiento frente a la humedad, la fatiga, el método de unión, la ruta de inspección y el rendimiento de producción.
| Sistema de material | Base de curado o procesamiento | Temperatura de transición vítrea | Resistencia a tracción | Densidad |
|---|---|---|---|---|
| Toray Cetex TC1225 | PAEK de bajo punto de fusión; fuera de autoclave | 147 °C | No declarado | No declarado |
| HexPly M21 | Epoxi tenaz a 180 °C; autoclave o prensa | 195 °C | 2.860 MPa | 1,58 g/cm³ |
La tabla expone la elección en lugar de resolverla. TC1225 suministra una ruta de fabricación y una forma de material adecuada para la automatización, mientras que M21 suministra un registro más completo de propiedades estructurales en los datos de producto citados. No se puede reivindicar un avión más ligero solo por la entrada termoplástica.
Lo que la cualificación rechazaría
La revisión de preimpregnados para eVTOL sitúa la porosidad, la humedad y el control de curado dentro de la cadena de evidencia. Cita umbrales reportados de porosidad inferiores al 1 % para estructura primaria e inferiores al 2 % para estructura secundaria portante, al tiempo que advierte que el límite aplicable procede de la especificación cualificada de material y proceso, no de un número genérico. Esa distinción es exactamente donde un argumento de materiales se encuentra con el aseguramiento de calidad.
Un ingeniero de producción que evalúe TC1225 necesitaría primero datos de cupones, luego evidencia de subcomponentes y de pieza representativa. El plan de ensayos tendría que usar la arquitectura de fibra real, el proceso de consolidación y el diseño de unión. También necesitaría acondicionamiento ambiental y categorías de daño apropiadas a la estructura del avión. Una placa de demostración o un ciclo fuera de autoclave no puede cerrar esos huecos.
Por eso la oportunidad termoplástica es más fuerte en piezas donde la ventaja de procesamiento es visible y la carga de certificación es proporcional: soportes, costillas, carenados, marcos y ensamblajes soldados que puedan aislarse, inspeccionarse y cambiarse sin rediseñar el camino de carga central del avión. El material puede acabar penetrando más en estructura primaria, pero la evidencia suministrada no muestra un pedido de OEM, un resultado de vuelo de prueba ni una sustitución certificada de pieles de carbono/epoxi.
La decisión del comprador
El primer comprador no elige entre “compuesto antiguo” y “compuesto nuevo”. Elige entre un sistema conocido de curado y cualificación y un sistema de producción termoplástico potencialmente más rápido cuyo valor depende de demostrar la pieza completa.
El TC1225 de Toray da al procesador una razón creíble para probar una ruta termoplástica: menor temperatura de procesamiento, múltiples formatos de materia prima, compatibilidad con colocación automatizada y potencial de sobremoldeo. La ruta de epoxi establecida sigue poseyendo el registro de especificación pública más fuerte para estructura primaria de eVTOL en este conjunto de materiales. Hasta que los datos de TC1225 estén ligados a una pieza de aeronave nombrada, condición ambiental, caso de carga y resultado de cualificación, la reivindicación defendible es más estrecha: apunta a estructuras más ligeras y fabricadas más rápido. Todavía no ha demostrado que pueda sustituir la línea base cualificada de la estructura.
Análisis editorial
- ¿Bajar la temperatura de procesado hasta 60 °C justifica cambiar una pieza termoestable ya cualificada?
- No. Considera la cifra de 60 °C como un dato de filtrado de proceso, no como un resultado de rendimiento en estructura de aeronave. Pide al proveedor que relacione la arquitectura real de fibras, el ciclo de consolidación y la geometría de la pieza con datos de rigidez, compresión tras impacto, fatiga, humedad y condiciones húmedo-caliente. El error habitual es contar el menor tiempo de calentamiento o el menor consumo energético como reducción de masa en la aeronave, mientras que la pieza rediseñada sigue necesitando capas extra, uniones o inspecciones para cumplir el caso de carga.
- ¿Qué evidencias hay que exigir antes de incluir un composite termoplástico en un programa de cualificación de estructura de vuelo?
- Solicita primero datos de cupones, luego resultados de subcomponentes y piezas representativas con la disposición de fibras propuesta, la ventana de consolidación, el diseño de uniones y el método de inspección. Incluye acondicionamiento ambiental, escenarios de daño y el límite de aceptación de porosidad aplicable en lugar de importar un umbral genérico. Una placa fabricada con un ciclo favorable demuestra poco si la línea de producción no puede mantener temperatura, presión, colocación de fibras y contenido de vacíos en toda la geometría.
- ¿En qué elementos de una estructura eVTOL resulta más fuerte el argumento de procesado de los composites termoplásticos?
- Empieza por soportes, costillas, carenados, marcos y conjuntos soldados donde el conformado fuera de autoclave, el sobremoldeo o la unión puedan eliminar operaciones secundarias sin afectar la trayectoria principal de cargas. Define la ruta de inspección y el método de reparación antes de cambiar el dibujo. La reducción del número de piezas es fácil de afirmar; resulta menos útil cuando un conjunto soldado o sobremoldeado se vuelve más difícil de inspeccionar, reparar o dictaminar tras un daño.
- ¿Cómo debe comparar un comprador un composite de PAEK de bajo punto de fusión con un preimpregnado de epoxi establecido?
- Construye la comparación alrededor de la pieza terminada, no de la familia de resina. Registra la ruta de procesado, la arquitectura de fibras, el contenido de resina, el registro de consolidación, la capacidad dimensional, el método de unión y el plan de inspección junto con los resultados de rigidez, compresión tras impacto, fatiga, humedad y tolerancia al daño. El sistema epoxi puede tener un registro más completo de propiedades estructurales públicas, mientras que el termoplástico puede ofrecer una ruta de producción más rápida; elegir solo por la temperatura de curado deja sin precio la carga de certificación y el riesgo de rendimiento.
- ¿Qué hay que controlar en la línea de producción antes de que la colocación automatizada o el sobremoldeo puedan respaldar una reclamación de cualificación?
- Nombra al responsable de los puntos de ajuste y bloquea la ventana de consolidación, el historial térmico, la presión, la colocación de fibras, la velocidad de enfriamiento y el método de inspección en la especificación del proceso. Captura la trazabilidad de lotes y las desviaciones para poder vincular los resultados de cupones a las condiciones de producción. La automatización no sustituye las verificaciones dimensionales ni el control de cambios; un ciclo de máquina estable sigue fallando en la cadena de evidencias si los operarios no pueden demostrar qué lote de material y qué registro de proceso produjeron la pieza ensayada.
Fuentes y referencias
- 1.NomyParts Editorial. (2026). Prepreg composite laminates for eVTOL primary structure: constitution, cure processing and certification evidence. NomyParts.
- 2.Andreas Hemmerle. (2026, November 20). Fiber-composite bipolar plates for aerial mobility. Tech Xplore.
- 3.J-Star Holding. (2026, November 20). J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. Stock Titan.
- 4.BioSpace. J-Star Holding successfully completes advanced composite skin-to-structure welding trials built on proprietary manufacturing technology. BioSpace.
- 5.Aerospace Global News. Sora S1 eVTOL Toray partnership. Aerospace Global News.
- 6.GTW Inc. GTW Inc. GTW Inc.
- 7.UA News. 3D printing for Ukrainian drones: which parts can be produced, how much it costs, and how the technology is changing manufacturing. UA News.
- 8.Troy Technical. All-polymer micro-robot resilience, specs, and flight mechanics. Troy Technical.